Échantillons de circuits imprimés assemblés

SMT • THT • BRASAGE • ESSAIS

Assemblage PCB SMT et THT pour technologies mixtes

L’assemblage PCB SMT et THT associe des composants montés en surface à des composants traversants sur une même carte. APTPCB établit la séquence de fabrication, le pochoir, le profil de refusion, la méthode de brasage THT, les inspections et les essais à partir de votre dossier produit.

  • Séquence SMT puis THT
  • Brasage sélectif, vague ou manuel
  • Inspection adaptée aux joints visibles et cachés
  • Plan d’essais défini avant fabrication

Obtenir un devis immédiat

Devis complet →

Trois décisions avant de lancer une PCBA mixte

Le procédé doit souder chaque composant sans exposer les composants voisins à un risque thermique, mécanique ou d’inspection inutile.

SMT
Impression, placement, refusion

Définir le pochoir, la pâte, les composants sensibles et le profil thermique.

THT
Insertion et brasage

Choisir entre sélectif, vague, manuel ou emmanchement à force selon la carte.

Contrôle
Inspection et essais

Relier chaque risque à un contrôle, un critère d’acceptation et une preuve.

DÉCISIONS SUR LA SÉQUENCE D’ASSEMBLAGE

Quels composants peuvent modifier la séquence SMT/THT et le devis ?

La séquence d’un assemblage mixte doit tenir compte des deux faces de la carte, de l’ensemble des expositions thermiques et de l’accès nécessaire après chaque opération. Demandez un parcours défini à partir des composants et du plan réels, avec les outillages, interventions manuelles et moments d’inspection précisés dans le devis.

Condition d’assemblageDécision sur la séquenceEntrée ou preuve nécessaireConséquence pour le devis
Composants SMT sur les deux facesDéfinir l’ordre des passages en refusion et examiner les composants retournés, ainsi que le maintien éventuellement nécessaire.Instructions de traitement exactes, recommandations de pâte/procédé, placement des deux faces et séquence thermique envisagée.Confirmer si un maintien, un outillage ou une opération supplémentaire est nécessaire. La taille ou le poids seuls ne fixent pas un ordre universel des faces.
Connecteur ou composant THT sensible à la températureChoisir le moment d’insertion et la méthode de brasage selon l’exposition admissible du composant concerné.MPN critique et instructions fabricant à jour, masse thermique de la carte et parcours prévu : brasage sélectif, à la vague ou manuel.Préciser les exceptions locales de brasage ou de manutention. Installer après refusion ne supprime pas l’exposition thermique du brasage ultérieur.
SMT en face inférieure près de joints THTExaminer ensemble l’accès de la buse ou de la vague, la saillie des broches, le support de la carte et les composants voisins.Plan des faces d’assemblage, zones interdites côté soudure, détails des broches/connecteurs et étude d’accès du parcours envisagé.Confirmer le parcours automatisé, la palette ou le montage éventuels et les interventions manuelles encadrées. Aucune valeur de dégagement d’un autre fournisseur n’est présumée.
Connecteurs hauts, blindages, dissipateurs ou éléments mécaniquesPrévoir l’accès à l’inspection, à la reprise et au test avant qu’une opération ultérieure ne le masque, ou définir une vérification adaptée plus tard.Plan d’assemblage/mécanique et éléments qui deviendront difficiles à voir, atteindre ou sonder.Inclure les fenêtres de revue et opérations supplémentaires requises. Les photos ou l’AOI ne vérifient pas à elles seules toutes les connexions cachées.
Interfaces press-fit ou brasées avec nettoyage/protection ultérieursDistinguer l’insertion des broches à zone déformable élastique, sans soudure des broches brasées, puis coordonner insertion, inspection, nettoyage et revêtement.Instructions exactes des contacts/PTH et de l’outillage, conditions de traitement/nettoyage permises et vérification d’assemblage requise.Détailler séparément l’outillage d’insertion, la manutention et le périmètre de vérification. Le press-fit n’est pas un brasage et un montage ne qualifie pas à lui seul l’interface.

Pour examiner le parcours, indiquez le type de montage et la face concernée, les consignes de traitement des MPN critiques, les plans et zones interdites, la quantité, les contraintes de nettoyage ou de revêtement et l’accès aux tests. Demandez quelles opérations et quels enregistrements sont inclus, et qui approuve un changement de séquence. Consultez le procédé de brasage sélectif, la planification des assemblages mixtes et les essais et la qualité pour choisir la couverture.

Une demande préliminaire de faisabilité SMT/THT peut inclure des exigences provisoires. Signalez les incertitudes sur l’exposition thermique des composants, l’accès ou les essais afin qu’elles soient examinées avant de fixer le parcours de fabrication.

COUVERTURE DU PROCÉDÉ

Du dépôt de pâte à la libération des composants traversants

Une PCBA mixte exige une séquence, un accès de brasage, une gestion de la masse thermique et un plan d’essais définis avant la mise en production.

DFM du pochoir et du placement

Vérification des ouvertures, polarités, coordonnées XY, repères fiduciels et dégagements.

Maîtrise de la refusion SMT

Profil thermique, contrôle du dépôt de pâte et inspection optique définis selon les composants et le risque.

Choix de la méthode THT

Brasage sélectif, vague, manuel ou emmanchement à force selon l’accès aux broches, la masse thermique et les zones interdites.

Preuves de libération

Inspection par rayons X, ICT, FCT, chaîne de balayage et contrôle de propreté uniquement lorsque le plan de contrôle les exige.

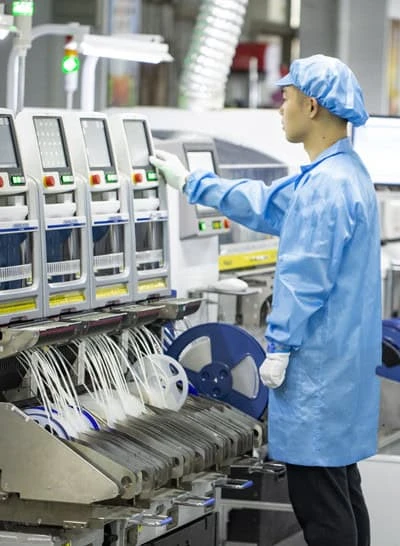
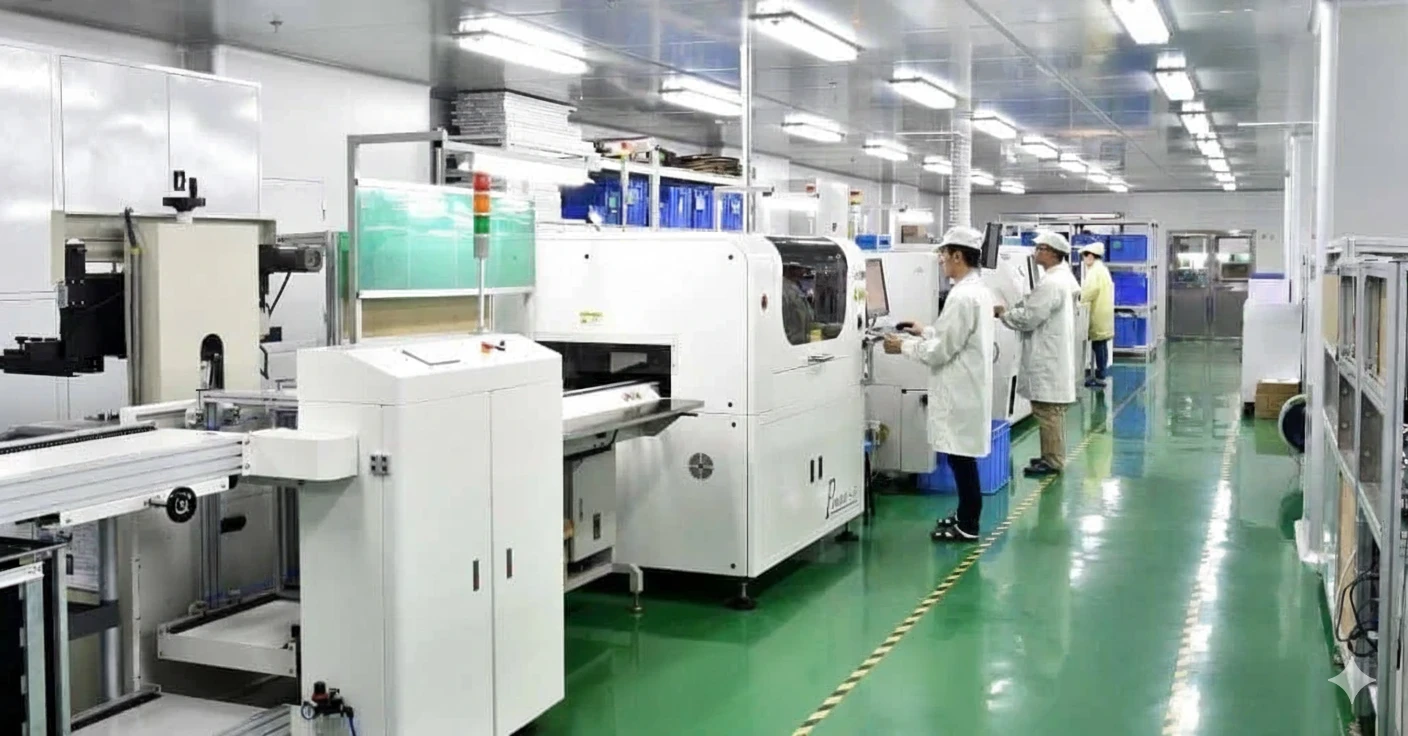
Opérateur près de l’équipement d’assemblage et des bobines d’alimentation

ASSEMBLY

Opérateur près de l’équipement d’assemblage et des bobines d’alimentation

SMTTHTICT/FCT

MÉTHODE

Flux de décision pour l’assemblage SMT/THT

La séquence et les critères d’acceptation sont définis avant le premier article, puis réévalués à chaque modification.

1

DFM et méthode

Revue de la nomenclature, des coordonnées XY, des polarités, des pièces hautes, des zones interdites et du choix de brasage.

2

Pochoir et préparation SMT

Validation du pochoir, de la pâte, de l’alimentation des composants, du programme de placement, du profil de refusion et du premier article.

3

Libération refusion SMT

Contrôle du dépôt de pâte, inspection optique et rayons X ciblés avant que l’insertion traversante ne limite l’accès.

4

Insertion THT et soudure

Contrôle de l’insertion, de la palette ou de la buse, du flux, du préchauffage, de la température, du temps de contact et de l’inspection.

5

Test et expédition

Essais à sondes mobiles, ICT, FCT ou chaîne de balayage selon le plan, puis constitution du dossier de lot.

CAS DE CONFIGURATION

Architectures SMT/THT à étudier dès la DFM

Ces exemples illustrent les décisions de procédé à documenter ; ils ne remplacent pas l’analyse de votre carte et de ses critères d’acceptation.

Opérateur près de l’équipement d’assemblage et des bobines d’alimentation
Commande

Carte de commande avec connecteurs

Photo : opérateur près de l’équipement d’assemblage et des bobines d’alimentation. Connecteurs traversants proches de composants CMS : vérifier le dégagement, la masse thermique et le besoin de palette.

SélectifDégagementCritères client
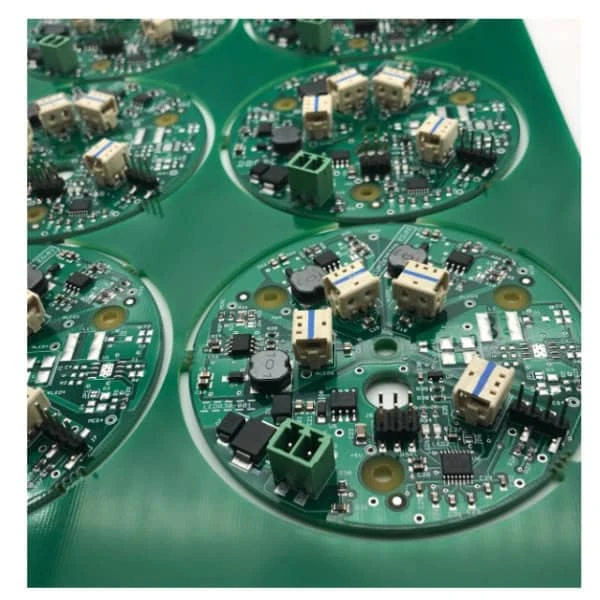
Échantillons de circuits imprimés assemblés
Instrumentation

Carte d’instrumentation sensible

Photo : panneau circulaire de cartes assemblées. Signaux faibles et joints cachés : définir propreté, accès de test et rayons X avant l’insertion THT.

PropretéICTFCT
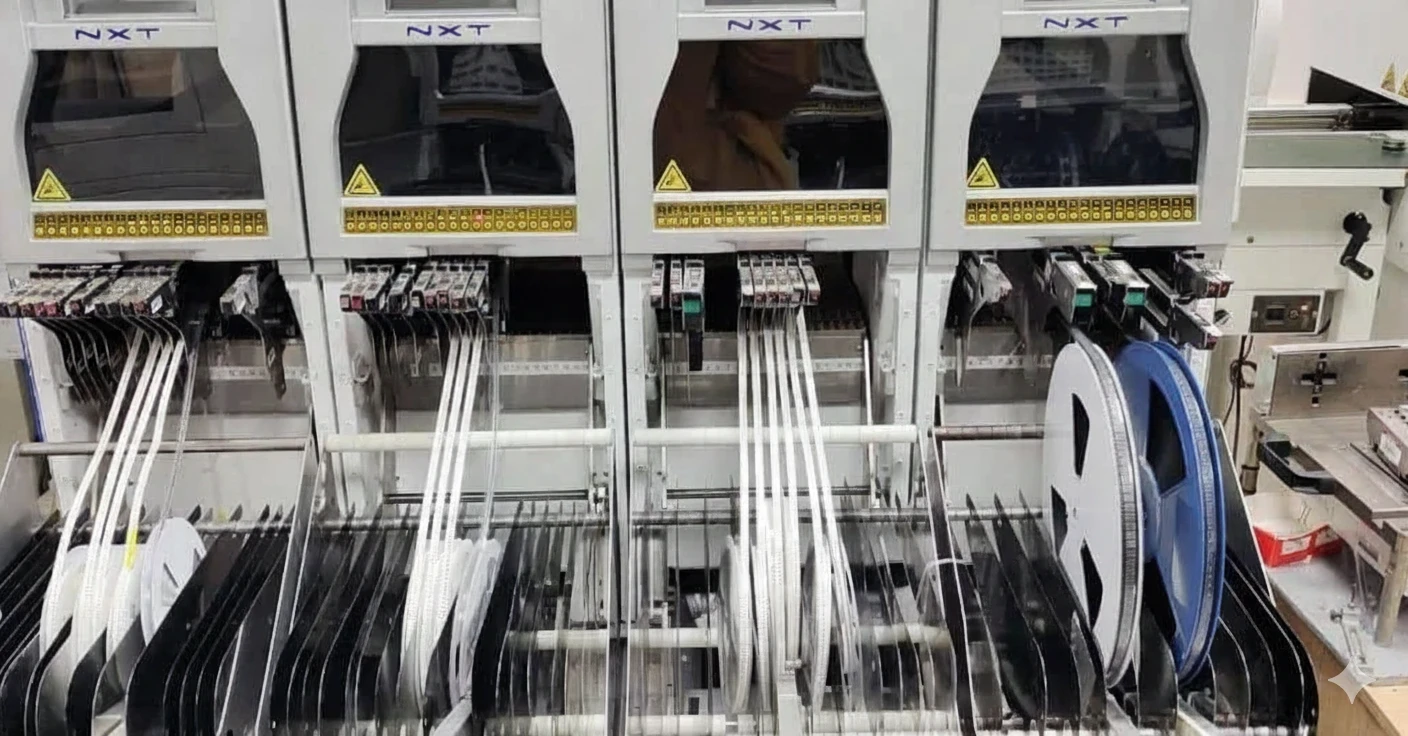
Bobines d’alimentation montées sur l’équipement d’assemblage
Industrie

Contrôleur industriel de puissance

Photo : bobines feeder montées sur l’équipement. Borniers, transformateurs et dissipateurs : valider le préchauffage, la méthode THT et l’ordre d’assemblage.

Masse thermiqueBrasageVernissage
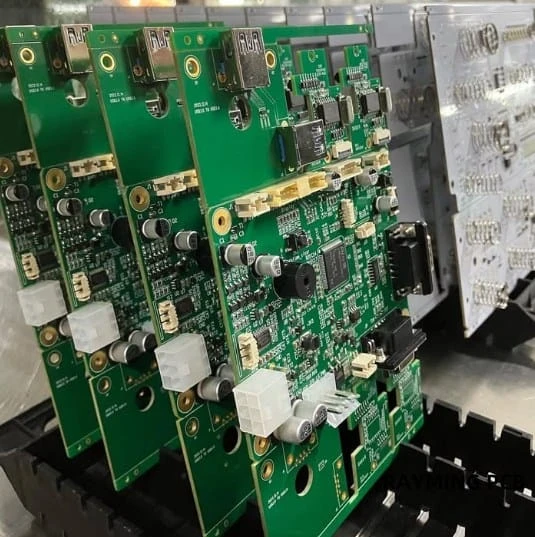
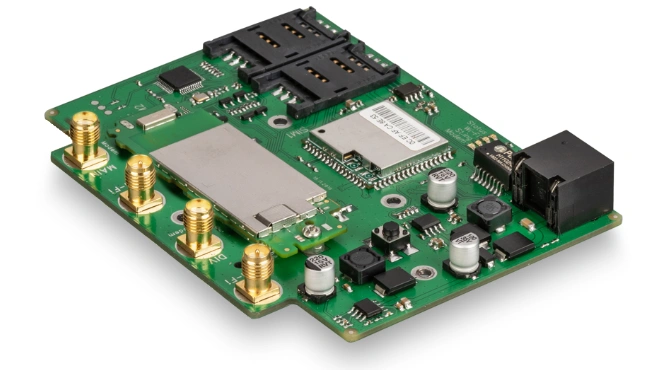
Échantillons de circuits imprimés assemblés
Calcul et RF

Module de calcul ou radiofréquence

Photo : échantillon de circuit assemblé. Composants blindés et joints cachés : préserver l’accès d’inspection et définir la chaîne de balayage ou le test fonctionnel.

RFChaîne de balayageRayons X

POINTS DE LIBÉRATION

Ce que le plan d’assemblage SMT/THT doit préciser

Une offre exploitable relie chaque étape à ses données d’entrée, son critère d’acceptation et sa preuve attendue.

Libération SMT

DonnéesNomenclature (BOM), XY, polarités, fiduciels
ImpressionPochoir, pâte, ouvertures
RefusionProfil adapté aux composants
ContrôlePâte, optique, rayons X ciblés

Libération THT

SélectifJoints localisés, carte dense
VagueNombreuses broches, dégagement suffisant
ManuelExceptions documentées
Emmanchement à forceForce et outillage à spécifier

Inspection et test

Joints visiblesInspection optique selon plan
Joints cachésRayons X selon risque
ÉlectriqueSondes mobiles, ICT ou FCT
AcceptationIPC / plans / critères client

Dossier de fabrication contrôlé

Les fichiers approuvés, la révision, les dérogations, les paramètres convenus et les résultats demandés doivent rester identifiables jusqu’à l’expédition.

Opérateur près de l’équipement d’assemblage et des bobines d’alimentation

MONTAGE

Équipement d’assemblage et opérateur

Opérateur près de l’équipement d’assemblage et des bobines d’alimentation

Équipement d’assemblage, convoyeurs et opérateurs

ATELIER

Équipement et convoyeurs

Équipement d’assemblage, convoyeurs et opérateurs

Bobines d’alimentation montées sur l’équipement d’assemblage

BOBINES

Bobines d’alimentation

Bobines d’alimentation montées sur l’équipement d’assemblage

QUALITÉ

Contrôles qualité pour SMT/THT mixte

Les points de libération couvrent la pâte, la refusion, le brasage THT, la propreté et les essais électriques selon le plan approuvé.

Libération SMT d’abord

La refusion SMT est libérée avant insertion THT quand l’accès aux BGA, QFN ou BTC sera limité.

Libération soudure THT

Le brasage sélectif, à la vague ou manuel, ainsi que l’emmanchement à force, sont choisis selon l’accès, le nombre de broches, la masse thermique et le risque pour les composants CMS voisins.

Dossier de demande de prix

Nomenclature, liste de fabricants approuvés, coordonnées XY, plans, stratégie d’essais et contraintes de brasage ou de nettoyage accélèrent l’analyse.

Secteurs & cas d’usage

Commande de puissance et mobilité

Connecteurs, relais et composants de puissance demandent une stratégie de brasage compatible avec la masse thermique et les critères du client.

Instrumentation et mesure

Les cartes à signaux sensibles nécessitent des critères explicites de propreté, d’inspection et d’essais fonctionnels.

Industrie & énergie

Borniers, transformateurs et composants emmanchés à force exigent une bonne tenue mécanique et un accès de reprise maîtrisé.

Calcul, réseau et radiofréquence

Les joints cachés et composants blindés imposent de planifier l’inspection avant l’insertion des composants traversants.

QUALITÉ ET COÛT

Définir les contrôles utiles avant le devis

Chaque contrôle doit répondre à un risque identifiable et produire une preuve exploitable.

Qualité

Libération SMT d’abord

  • ContrôlePâte / optique / rayons X
  • PreuvePremier article + profil

Qualité

Libération soudure THT

  • RéférencesIPC-A-610 / J-STD-001
  • PreuveOptique / rayons X / ICT / FCT

Coût

Décision de coût DFM

  • EntréesGerber / ODB++ / XY
  • DécisionSélectif ou vague

Coût

Dossier de demande de prix

  • EnvoyerNomenclature + plans
  • AjouterEssais + vernissage

Questions fréquentes sur l’assemblage SMT/THT

Réponses sur la séquence SMT/THT, la méthode de brasage, les inspections, les normes d’acceptation et les fichiers nécessaires au devis.

Préparer votre devis d’assemblage SMT/THT

Recevez une proposition de gamme de fabrication, de méthode de brasage et de couverture d’inspection et d’essais.

  • Revue du pochoir, du placement et de la refusion
  • Choix entre sélectif, vague, manuel et emmanchement à force
  • Définition des inspections, ICT/FCT et critères de propreté
Devis complet →