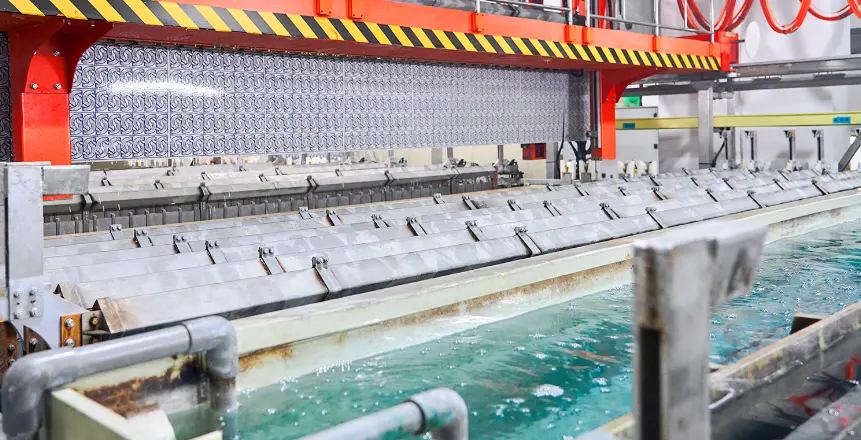
Ligne de fabrication de PCB destinée à une production en volume planifiée

Montée en cadence maîtrisée

Fabrication de PCB en série avec des étapes de validation définies

La fabrication de PCB en série consiste à produire régulièrement des circuits nus à partir d’une conception approuvée, avec maîtrise des matériaux, du panneau, de l’outillage, des inspections et des expéditions. APTPCB accompagne la production planifiée de constructions standard ou avancées et peut coordonner l’assemblage si nécessaire.

Gerber / ODB++
Dossier de fabrication validé
Class 2 / Class 3
Critères définis dans la commande
FAI / CoC
Dossiers demandés

Obtenir un devis immédiat

Du NPI à la sérieTransfert maîtrisé
Rainurage en V / fraisageValidation du panneau
SPC définiParamètres critiques
Class 2 / Class 3Options pour circuits nus
HDI / Rigid-FlexConstructions avancées
Lots planifiésPlan de livraison convenu
AOI + test électriqueInspection définie
Dossiers de lotLivraison traçable
Du NPI à la sérieTransfert maîtrisé
Rainurage en V / fraisageValidation du panneau
SPC définiParamètres critiques
Class 2 / Class 3Options pour circuits nus
HDI / Rigid-FlexConstructions avancées
Lots planifiésPlan de livraison convenu
AOI + test électriqueInspection définie
Dossiers de lotLivraison traçable

Transfert en production

Que faut-il adapter lorsqu’une fabrication de PCB approuvée passe en production en volume ?

Un programme en volume ne consiste pas simplement à augmenter la quantité d’une commande de prototypes. Avant le lancement, il faut figer les données de fabrication, les matériaux approuvés, le panneau, l’outillage, le plan d’inspection, la documentation et les règles de gestion des modifications. Le transfert intervient généralement après un lot NPI ou pilote ayant permis de lever les risques liés au design et au procédé.
Pour les produits assemblés, APTPCB peut coordonner la fabrication avec l’approvisionnement des composants et l’assemblage clé en main. Les programmes récurrents de cartes assemblées relèvent de l’assemblage de PCB en volume, avec validation de la nomenclature, du placement et des tests d’assemblage. Toute modification de la conception, substitution de matériau, alternative de composant ou décision de conformité au niveau du produit reste soumise à l’approbation du client.
Le profil publié de l’usine d’APTPCB indique une capacité de fabrication de PCB de 100 000 m² par mois et une emprise de fabrication de 20 000 m² à Shenzhen, ainsi que des capacités pour les PCB rigides, flexibles, rigides-flexibles, HDI, en aluminium et haute fréquence. Ces chiffres décrivent l’échelle globale annoncée par l’usine ; la construction, le matériau, le procédé et l’allocation de livraison proposés sont confirmés pour chaque commande. Les options de classe 2 et de classe 3, l’AOI et les tests électriques s’inscrivent dans le plan d’acceptation convenu pour les circuits nus.
Système de perçage laser ESI 5335 dans l’usine de fabrication de circuits imprimés d’APTPCB

Comparer les devis en volume

Quels éléments comparer entre des devis de PCB en volume ?

Comparez la même construction de carte, les mêmes quantités fermes et les mêmes obligations de livraison. Un prix unitaire plus bas peut s’accompagner de conditions différentes concernant l’outillage, les stocks ou les expéditions.
Point à déciderÀ préciser dans la demande de devisÀ confirmer dans le devis ou le plan de livraison
Prévisions et commande fermePrévisions annuelles ou mensuelles, quantité d’achat ferme et fréquence estimée des commandes récurrentes.Quantité servant au calcul du prix unitaire, demande engageante et date à laquelle les livraisons futures deviennent fermes.
Lots de fabrication et expéditionsNombre de cartes par lot de fabrication, quantités expédiées, destinations et dates d’expédition souhaitées.Fabrication des lots ensemble ou séparément, frais de livraisons fractionnées et tolérance convenue en cas de livraison excédentaire ou insuffisante.
Prix récurrent et outillageRévision validée, commandes récurrentes prévues et éventuel outillage existant pour les panneaux ou les tests.Distinguez le prix des cartes des frais de CAM, d’outillage et de montages de test électrique ; précisez la propriété, la réutilisation, la maintenance et les coûts liés aux révisions.
Construction et matériauxStratifié, empilage, épaisseur de cuivre fini, finition, impédance et alternatives approuvées.Construction chiffrée et disponibilité des matériaux ; aucune substitution de matériau ou d’empilage sans l’approbation requise.
Engagement sur les matériaux et les stocksIncertitude des prévisions, besoin de stock tampon, durée de stockage et replanification probable.Responsabilité concernant les matériaux engagés, les encours et les cartes terminées, y compris les conditions d’annulation, de stockage et de replanification.
Départ du délai et date d’expéditionDates d’expédition souhaitées, état de validation des fichiers et approbations techniques encore attendues.Événement déclenchant le délai, dépendances liées aux matériaux et à l’outillage, échéances de modification, et distinction entre date d’expédition et date d’arrivée.
Preuves du premier lot et des lots récurrentsCritères d’approbation de la première pièce, périmètre du test électrique, échantillonnage et rapports requis.Contrôles effectués sur le premier lot et sur chaque lot récurrent, dossiers joints à l’expédition et personne habilitée à autoriser la livraison.
Modifications entre les commandesRévision contrôlée, matériaux ou procédés soumis à restriction et contacts client chargés des approbations.Modalités de proposition et d’approbation des modifications de conception, de matériau, de site ou de procédé, et leur incidence sur l’outillage, le prix, le calendrier et les preuves d’acceptation.

Ces points sont à convenir pour chaque programme et ne constituent pas des conditions commerciales standard. L’utilisation du panneau dépend de la géométrie des cartes, des contraintes de mise en panneau et du panneau de fabrication ; le volume commandé, à lui seul, ne détermine ni le taux d’utilisation, ni le prix unitaire, ni le délai.

Liste de validation avant lancement

Éléments à fournir avant le lancement en série des PCB et PCBA

Utilisez ce tableau pour définir les éléments à approuver avant l’engagement de l’outillage et des matériaux, la fabrication, l’assemblage et l’autorisation d’expédition.
Élément de lancementDonnées fournies par l’acheteurContrôle en usineRésultat d’acceptation
Données de fabricationFichiers Gerber ou ODB++, plan de fabrication, empilage, impédance et finitionRevue CAM et DFM selon la révision approuvéeDossier de fabrication validé et écarts documentés
Panneau et outillageContour de carte, zones interdites, méthode de séparation et limites de manipulationPanneau rainuré en V ou à languettes fraisées, rails, trous d’outillage et repères de fiducialisationPlan de panneau et plan d’outillage approuvés
Données d’assemblageNomenclature, liste de fournisseurs agréés, fichier de placement (CPL), plans et indications de polaritéRevue des boîtiers, empreintes, cycles de vie et données de placementNomenclature validée et liste des alternatives approuvées
Lot pilote / première pièceCritères d’approbation et exigences relatives à l’échantillon de référenceDossier de fabrication, contrôles dimensionnels et vérification du procédéAutorisation signée ou liste d’actions correctives
Inspection et testClasse IPC applicable et spécification client ; IPC-6012 / IPC-A-600 pour les circuits rigides nus et IPC-A-610 pour l’assemblage, selon les exigencesAOI et test électrique, complétés par SPI, radiographie ou test fonctionnel (FCT) selon les exigencesPlan de contrôle et ensemble de rapports acceptés
Plan de livraisonQuantités par lot, dates d’expédition, destinations et règles de conditionnementIdentification des lots, maîtrise du stockage et calendrier des livraisons fractionnéesCalendrier de livraison et conditions logistiques confirmés
Dossier de demande de devisQuantités visées, prévisions, dates souhaitées et conditions commercialesRevue des capacités, matériaux, outillage, tests et documentationPérimètre chiffré, hypothèses, exclusions et points en suspens

Ne lancez pas une fabrication récurrente à partir d’un jeu de fichiers obsolète. La commande, la révision approuvée, les dérogations et les documents qualité demandés doivent tous désigner la même configuration maîtrisée.

Étapes de validation avant production

Six étapes, des données approuvées à l’expédition

Chaque étape a un responsable, des preuves d’acceptation et une réponse définie en cas de non-conformité.
01

Validation du dossier de données

Vérifiez la concordance des révisions entre les fichiers de fabrication, les plans, l’empilage, les objectifs d’impédance, la nomenclature, le CPL, les plans d’assemblage, les exigences de test et les dossiers demandés. Les conflits en suspens doivent être résolus avant tout engagement d’outillage ou de matériaux.
02

Validation du panneau et de l’outillage

Approuvez l’orientation du panneau, les rails, les repères, les trous d’outillage, le rainurage en V ou les languettes fraisées, les limites de dépannelisation, les données de pochoir et l’outillage de test électrique. Le plan validé devient la référence de production.
03

Validation du lot pilote et de la première pièce

Lorsque cela est requis, vérifiez les dimensions, l’empilage, l’impédance, les résultats de brasage, les composants critiques, les montages de test et les échantillons de référence lors d’un lot pilote maîtrisé ou d’une première pièce, avant les lancements récurrents.
04

Validation du procédé et des modifications

Figez les matériaux approuvés, les sources de composants, les gammes de fabrication, les points d’inspection et les autorités habilitées à accepter une dérogation. Si le plan de contrôle le prévoit, le SPC s’applique aux paramètres critiques désignés ; les substitutions, modifications de procédé et preuves de capabilité requises suivent une approbation documentée.
05

Validation des inspections et des tests

N’autorisez la livraison qu’une fois le plan de contrôle convenu exécuté. Selon le produit, les preuves peuvent comprendre l’AOI, les tests électriques, les coupons d’impédance, les dimensions, des coupes micrographiques, le SPI, la radiographie, le test en circuit ou le test fonctionnel.
06

Validation de l’expédition et des documents

Avant d’autoriser l’expédition, vérifiez la concordance entre l’identification du lot, la quantité, le conditionnement, la destination, la date de livraison, le certificat de conformité, les rapports de test, les dossiers matière et tout document propre au client.

Exigences selon l’application

Comment les priorités de lancement varient selon l’application

Les contrôles de fabrication contribuent au respect de la spécification du produit ; le client doit valider au niveau du produit la sécurité finale ainsi que la conformité réglementaire et système.
Électronique grand public

Utilisation des panneaux et disponibilité des composants

Les programmes d’électronique grand public privilégient généralement la stabilité des révisions, l’utilisation des matériaux, les alternatives approuvées, les critères d’aspect, le conditionnement et une cadence de livraison adaptée à la demande du produit.
Automobile et véhicules électriques

Traçabilité et maîtrise des modifications

Les programmes automobiles peuvent imposer des exigences de système qualité IATF 16949, des exigences propres au client, des éléments PPAP, des caractéristiques spéciales définies, l’approbation des changements de fournisseur, la traçabilité des lots et des dossiers convenus.
Télécommunications

Stabilité de l’empilage et de l’impédance

Avant les lancements récurrents, les programmes haute vitesse et RF doivent figer l’empilage, le stratifié, la répartition du cuivre, les coupons d’impédance, la méthode de test et les substitutions de matériaux approuvées.
Automatisation industrielle

Cycle de vie et exigences environnementales

Les contrôleurs industriels nécessitent souvent une disponibilité durable des composants, des revêtements ou finitions maîtrisés, des zones de connectique et d’alimentation robustes, ainsi qu’une documentation des modifications pendant le long cycle de vie du produit.
Dispositifs médicaux

Périmètre documenté du système qualité

Les programmes médicaux peuvent exiger une fabrication sous système qualité ISO 13485, avec traçabilité et dossiers définis. La sécurité, la validation et l’approbation réglementaire du dispositif restent de la responsabilité du fabricant légal.
Énergie et puissance

Vérification thermique et des courants élevés

Avant le lancement en production, les produits de puissance doivent préciser le poids de cuivre, le chemin thermique, les espacements, le stratifié, le revêtement, le test électrique et la validation thermique ou de sécurité au niveau système.

Maîtrise des coûts et des risques

Quels facteurs font réellement varier le prix unitaire des PCB en volume ?

Le prix en volume dépend du modèle de production maîtrisé, et pas seulement de la quantité. Les principaux facteurs de coût et de risque sont l’utilisation des matériaux, l’outillage, le temps d’inspection, la disponibilité des composants, la fréquence des modifications, la documentation et le calendrier de livraison.

1. Utilisation des panneaux et dépannelisation

La revue CAM évalue l’orientation des cartes, la taille du panneau, les rails, les espacements, les trous d’outillage, les repères d’alignement et le choix entre rainurage en V et languettes fraisées. Un panneau dense peut réduire les pertes de matière, mais doit rester stable pendant la fabrication et l’assemblage, puis être dépannelisé sans endommager les composants ni les pistes de cuivre.

2. Amortissement de l’outillage et des tests

Les programmes récurrents peuvent justifier des montages dédiés au test électrique, des pochoirs, des supports d’assemblage, des outils de dépannelisation ou des montages de test fonctionnel. Le devis doit distinguer l’outillage non récurrent du coût unitaire récurrent et préciser quand un outil doit être réparé ou remplacé.

3. DFM et stabilité du procédé d’assemblage

La stabilité du brasage et du placement dépend de la géométrie des plages, de l’équilibre thermique, des repères d’alignement, de l’espacement entre composants, du pochoir, de la maîtrise de l’humidité et du procédé de refusion ou de brasage sélectif approuvé. Toute modification de la conception après validation peut rendre l’outillage et les preuves de procédé caducs.

4. Cycle de vie de la nomenclature et alternatives approuvées

La revue de la nomenclature repère les composants obsolètes, soumis à allocation, issus d’une source unique ou à long délai d’approvisionnement. Les composants de remplacement doivent être évalués au regard des exigences électriques, mécaniques, logicielles, réglementaires et de cycle de vie du client ; leur utilisation requiert son approbation.

5. Traçabilité et documentation de livraison

L’identification du lot relie le produit expédié à la révision maîtrisée, aux lots de matériaux et de composants, à la gamme de fabrication, aux résultats d’inspection, aux dérogations et aux dossiers de validation. La durée de conservation et le contenu du dossier documentaire doivent être convenus avant le début de la production.

Questions fréquentes

FAQ sur la fabrication de PCB en série

À partir de quelle quantité parle-t-on de production en série ?
Il n’existe pas de seuil de quantité universel. Un programme relève de la production en série lorsque la récurrence des volumes justifie des panneaux fixes, un outillage dédié, une gestion maîtrisée des modifications, des livraisons planifiées et un plan d’inspection documenté. Nous confirmons le modèle de production après examen de la conception, de la demande mensuelle et du calendrier de livraison.
Que faut-il inclure dans une demande de devis pour la production en volume de PCB ou de PCBA ?
Fournissez les fichiers Gerber ou ODB++, les données de perçage, les plans de fabrication, l’empilage, le matériau, le cuivre, la finition et les exigences d’impédance. Distinguez la demande prévisionnelle de la quantité commandée ferme et des livraisons souhaitées, puis précisez les critères d’acceptation, les rapports et les restrictions de modification. Si vous demandez aussi l’assemblage, ajoutez la nomenclature (BOM), la liste des fournisseurs agréés, les données de placement, les plans d’assemblage, les exigences de test et les composants de remplacement approuvés.
Un lot pilote ou une première pièce est-il nécessaire avant le lancement en série ?
Il est recommandé de réaliser un lot pilote ou une première pièce si la conception, le matériau, l’outillage, le fournisseur, le procédé d’assemblage ou la méthode d’essai est nouveau ou a été modifié. Le lancement doit préciser les éléments à approuver : dimensions, empilage, coupons d’impédance, résultats de brasage, tests fonctionnels et échantillon de référence, par exemple.
Quelles technologies de PCB peuvent passer en production planifiée ?
APTPCB prend en charge les programmes de PCB multicouches rigides en FR-4, flexibles, rigides-flexibles, HDI, en aluminium ou à âme métallique, à cuivre épais, ainsi que les PCB haute fréquence ou à faibles pertes. Le calendrier dépend de l’empilage approuvé, de la disponibilité des matériaux, du panneau, du procédé de fabrication et du plan d’inspection. Les options de capacité sont évaluées pour la construction réelle ; elles ne sont pas présumées cumulables jusqu’à leurs limites respectives.
Comment maîtriser les pénuries et les substitutions de composants ?
La revue de la nomenclature identifie avant lancement les risques liés au cycle de vie, aux délais d’approvisionnement, au conditionnement et à la source d’achat. Les composants de remplacement proposés doivent satisfaire aux critères de forme, d’intégration, de fonction, de caractéristiques électriques et de conformité, puis être approuvés par le client avant utilisation. Aucun remplacement non approuvé ne doit entrer en production.
Quelles normes et quels enregistrements qualité peuvent encadrer un programme en volume ?
Des options de circuits nus de classe 2 et de classe 3 sont disponibles. Indiquez dans la commande la norme applicable, sa révision et la classe requise : IPC-6012 porte sur les performances des circuits rigides, IPC-A-600 sur leur acceptabilité et IPC-A-610 sur les assemblages. Demandez le certificat de système qualité en vigueur, le site de fabrication et le périmètre nécessaires au programme, notamment ISO 9001, IATF 16949 ou ISO 13485, selon le cas. Convenez des critères propres au client, de la traçabilité et des rapports avant le lancement ; l’acceptation en fabrication ne remplace pas la qualification du produit.
Comment le délai de fabrication d’une commande en série est-il déterminé ?
Le délai est confirmé après examen des matériaux, de l’outillage, de la disponibilité des composants, du nombre de panneaux, de la couverture des tests, de la documentation et de la cadence des livraisons. Les programmes récurrents peuvent prévoir des livraisons planifiées ; le plan convenu doit toutefois définir les périodes prévisionnelles, les dates de commande ferme et les échéances au-delà desquelles les modifications ne sont plus possibles.
Comment les circuits nus et les cartes assemblées sont-ils testés en volume ?
Le plan de test dépend de la conception. La validation des circuits nus peut combiner inspection optique automatisée (AOI), test électrique, contrôle dimensionnel, coupons d’impédance et prélèvements pour micrographie. Pour les PCBA, le plan peut aussi prévoir SPI, AOI, radiographie des joints non visibles, test en circuit ou test fonctionnel, conformément au plan de contrôle approuvé.
La production peut-elle être expédiée selon un calendrier ou en plusieurs livraisons ?
Oui, à condition que le plan commercial et logistique précise les quantités par lot, les dates d’expédition, la responsabilité du stockage, le conditionnement, les contrôles de durée de conservation le cas échéant et le moment où chaque livraison devient ferme. Les modalités de gestion des stocks et de replanification doivent être convenues avant le début de la production.
Quels documents peuvent accompagner une expédition de production ?
La documentation requise doit figurer dans la demande de devis et la commande. Selon le programme et les accords passés, elle peut comprendre un certificat de conformité, des certificats matière, les résultats des tests électriques, des rapports d’impédance, les dossiers de première pièce, des rapports de micrographie, des données de traçabilité ou les éléments PPAP demandés par le client.
Comment préciser les prévisions, les quantités commandées et les livraisons ?
Indiquez séparément la demande prévisionnelle, la quantité ferme commandée, la taille des lots de fabrication et chaque livraison. Demandez quelle quantité détermine le prix, à quel moment l’engagement sur les matériaux ou les circuits terminés devient ferme, et comment sont traités les livraisons fractionnées, la replanification, l’annulation et le stockage. Une prévision ne constitue pas automatiquement une commande ferme : le devis et l’accord d’achat définissent l’engagement.

Planification des livraisons

Définir le plan de livraison pour chaque région de destination

Pour les programmes internationaux, indiquez dans la demande de devis et la commande les destinations, les Incoterms, le conditionnement, l’identification des lots, la documentation et les règles de fractionnement des livraisons.

Amérique du Nord
États-Unis · Canada · Mexique

Confirmez les coordonnées de l’importateur, l’étiquetage de destination, le conditionnement, les documents douaniers et le choix entre un centre de réception unique ou plusieurs sites de fabrication sous contrat.

Livraisons fractionnéesLivraison à un centre logistiqueÉtiquettes de lot
Europe
Allemagne · Royaume-Uni · Suède · France

Avant le lancement, précisez les documents de conformité, la traçabilité des lots, les créneaux de livraison, les responsabilités de l’importateur et les dossiers requis pour les programmes automobiles ou médicaux.

TraçabilitéDossiers du programmeCréneaux de livraison
Asie-Pacifique
Japon · Corée du Sud · Taïwan · Inde

Coordonnez les calendriers des sites de réception, les étiquettes d’emballage, la maîtrise de l’humidité et des décharges électrostatiques, le regroupement des expéditions et le circuit d’approbation des changements de calendrier.

Calendriers des sitesEmballage antistatiqueRegroupement des expéditions
Moyen-Orient
Israël · Émirats arabes unis · Arabie saoudite

Définissez les documents propres au projet, les responsabilités à l’exportation et à l’importation, l’étiquetage de destination, le conditionnement adapté à l’environnement et les dates fermes de livraison.

Documents du projetÉtiquettes de destinationDates fermes

Préparer une demande de devis pour la production en volume

Transmettez les fichiers de fabrication validés, les données de perçage, l’empilage, le matériau, le cuivre, la finition et les exigences d’impédance. Indiquez séparément les prévisions, la quantité ferme par lot et les livraisons prévues, ainsi que les contraintes de panneau, critères d’acceptation, dossiers requis et restrictions de modification. Ajoutez la nomenclature, les données de placement et les exigences de test d’assemblage uniquement si l’assemblage est demandé.