Maîtrise du passage du panneau à la carte
Dépanelisation et profilage de PCB choisis selon le risque
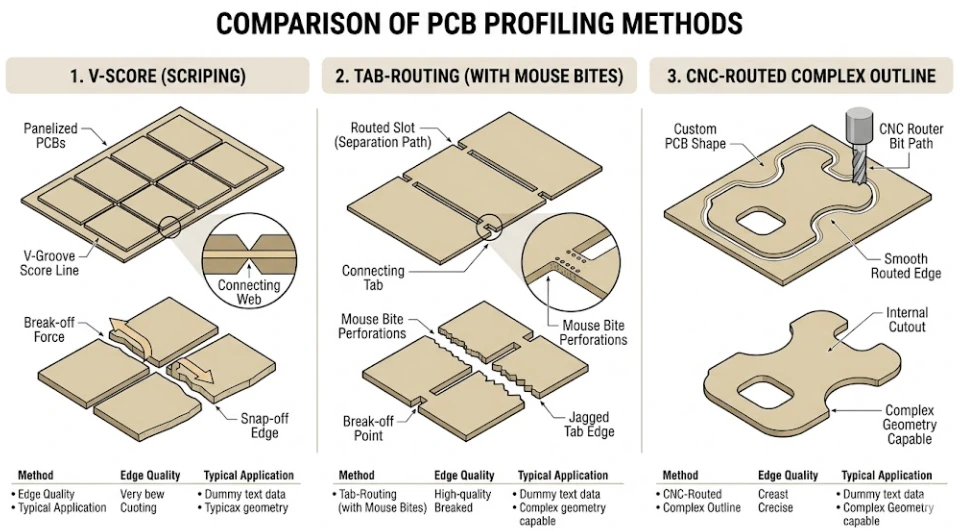
Le profilage PCB est la création maîtrisée du contour fini de la carte ; la dépanelisation sépare les cartes d’un panneau de production ou d’assemblage. APTPCB compare le routage CNC, le V-score, les attaches et le laser selon la géométrie, le matériau, la rigidité du panneau, les composants proches du bord et les preuves de libération requises, avant de figer l’outillage et le flux d’assemblage.
Obtenir un devis immédiat
Décision couverte par cette page
Choisir la méthode de séparation avant de libérer le panneau

Matrice de choix du procédé
Quelle méthode de dépanelisation convient à la carte et à l’assemblage ?
V-score / V-cut
Attaches routées + mouse-bite
Dépanelisation laser
Ne libérez pas une règle universelle de distance composant-bord
Outil de décision pour l’acheteur
État de la carte → Procédé → Données RFQ → Preuves de libération
| État de la carte ou du panneau | Procédé probable | Contrainte principale | Contrôle de libération |
|---|---|---|---|
| Réseau rectangulaire avec lignes de rupture droites | V-score, ou combinaison V-score + routage | Déformation à la rupture, âme résiduelle, aspect du chant | Position et mesure de l’âme ; essai de rupture du panneau si requis |
| Contour courbe, encoche ou fenêtre interne | Routage CNC | Diamètre outil, rayon d’angle, maintien et largeur de coupe | Mesure du premier article par rapport au plan mécanique |
| Carte irrégulière assemblée en panneau | Détourage avec attaches mouse-bite | Position des attaches, rigidité et surépaisseur d’ergot | Essai de manutention, revue des attaches et inspection après rupture |
| Conception fine, flexible, fragile ou dense en bordure | Revue de faisabilité laser ou routage à faible contrainte avec maintien | Réponse matériau, effet thermique, maintien et contamination | Inspection du chant et preuves dimensionnelles, de propreté ou de déformation selon spécification |
| Bord de module à demi-trous métallisés | Métallisation des trous puis routage maîtrisé | Position, continuité du cuivre et géométrie de rupture | Inspection visuelle et dimensionnelle selon le plan libéré |
| Connecteur sur chant | Profilage routé avec biseau défini au plan | Angle/profondeur, épaisseur et zone d’or dur | Contrôle du biseau et du chant ; preuve de finition si demandée |
| Donnée RFQ | Pourquoi elle modifie le procédé | Preuve à demander |
|---|---|---|
| Gerber ou IPC-2581 + contour mécanique | Définit le contour maître, les découpes, rainures et fonctions métalliques de bord | Résultats CAM/DFM et plan de panneau ou de profil libéré |
| Matériau, empilage, cuivre et épaisseur finie | Modifie la rigidité, la réponse à la coupe, le V-score et la tolérance atteignable | Confirmation matériau et tolérance de contour convenue |
| Plan d’assemblage + composants de bord | Identifie les boîtiers exposés à la flexion, aux vibrations, poussières ou effets thermiques | Revue de la zone interdite, concept de maintien et plan de déformation si applicable |
| Rails, fiduciels, trous d’outillage et limites convoyeur | Commande la manutention en ligne et l’alignement après assemblage | Plan de panneau approuvé et contrôle d’ajustement du premier panneau |
| État de chant et exigences du boîtier | Détermine si un chant rainuré, un ergot ou un chant usiné est acceptable | Critère visuel, rapport dimensionnel ou échantillon d’ajustement selon besoin |
| Exigences d’inspection et de documentation | Fixe le dossier de libération avant la production plutôt qu’après expédition | Dimensions FAI, photos de chant, données de lot ou rapport client |
Pour des panneaux rigides standards, les valeurs préliminaires souvent étudiées incluent un objectif de contour CNC autour de ±0,1 mm, une âme résiduelle de V-score autour de 0,3 à 0,5 mm, des trous mouse-bite autour de 0,5 à 0,6 mm de diamètre avec un pas de 0,75 à 1,0 mm, et des découpes internes routées à partir d’environ 1,0 mm de largeur. Chaque valeur doit être confirmée selon le matériau, l’épaisseur, la géométrie et la gamme de production.
Maîtrise des fonctions
Comment libérer les fonctions spéciales de chant
Contours complexes et découpes internes
Géométrie du V-score
Attaches sécables et mouse-bites
Demi-trous et chants métallisés
Biseaux et chanfreins de doigts d’or
Faisabilité laser pour les conceptions sensibles
Conception du panneau
La panélisation doit servir fabrication, assemblage et séparation
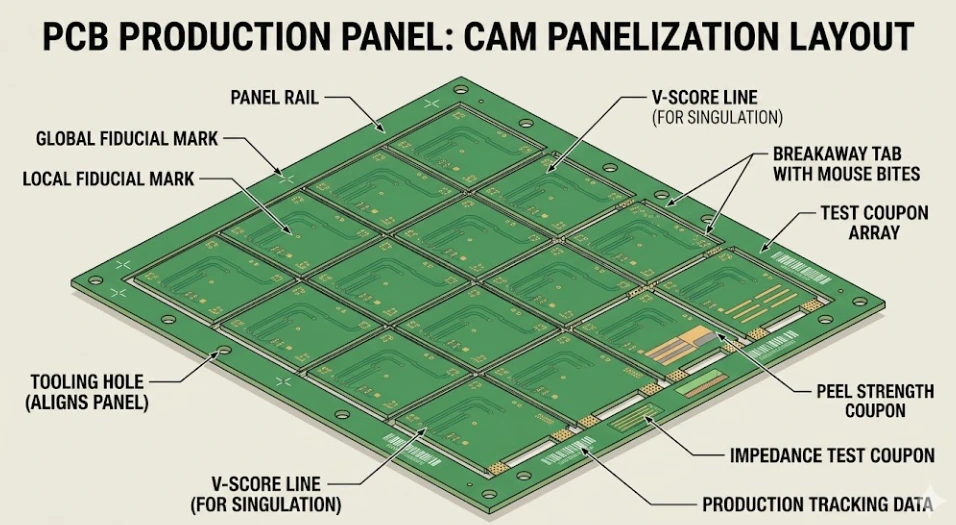
Indiquez la largeur de convoyeur de l’assembleur, la largeur de rail, la convention des trous d’outillage et les règles de fiduciels globaux et locaux. Un rail de 5 mm ou un fiduciel de 1,0 mm peut servir de point de départ, mais les équipements, le pochoir et les montages de l’assembleur commandent le panneau libéré. Zones de bad-mark, codes-barres, coupons et marquages de traçabilité consomment aussi l’espace des rails.
Le CAM doit comparer rotation, largeur de coupe, continuité des lignes V-score et équilibre cuivre/thermique. Le V-score rapproche les cartes à bords droits, tandis qu’un réseau routé exige accès fraise et attaches. Pour les connecteurs débordants, composants hauts ou montages de brasage sélectif, le dégagement d’assemblage peut compter davantage que l’utilisation du stratifié.
Placez suffisamment d’attaches de manière symétrique pour résister à la manutention, mais jamais sur une transition flex, un bord de connecteur maîtrisé ou près d’un boîtier sensible à la déformation. Traitez les trous de 0,5 à 0,6 mm et le pas de 0,75 à 1,0 mm comme des données provisoires. Largeur d’attache, nombre de trous, sens de rupture et ergot admis doivent figurer sur le plan approuvé.

Scénarios de conception
Scénarios courants de profilage et de dépanelisation
V-score avec conditions de rupture maîtrisées
Routage CNC avec inspection basée sur les références
Attaches routées autour des risques d’assemblage
Demi-trous intégrés au contour
Revue sans contact ou à faible contrainte avec maintien
Acceptation du chant propre au matériau
Guide de conception et de RFQ
Ce que l’ingénierie doit définir avant le profilage
1. Fournir un contour maître unique
2. Décrire le flux d’assemblage aval
3. Définir le chant fini et le dossier de libération
Comment maîtriser le risque de dépanelisation après assemblage
Données de maintien et d’alignement
Composants sensibles à la déformation
Limites d’inspection et normes du profilage PCB
Tableau de décision matériau
Comment le substrat modifie le profilage PCB
| Substrat | Risque principal au chant | Revue du procédé | Donnée acheteur / contrôle de libération |
|---|---|---|---|
| FR-4 standard ou haute Tg | Fibres arrachées, trace de résine, délamination ou dérive d’usure outil | CNC, V-score ou attaches selon contour et assemblage | Stratifié, épaisseur, tolérance ; inspecter dimensions et état du chant |
| Stratifié PTFE / RF | Trace de matrice souple, surplomb cuivre ou dommage en bord de couche | Routage et maintien propres au matériau ; laser après étude de faisabilité | Stratifié exact et contraintes RF ; inspecter traces, surplomb et délamination |
| PCB à âme aluminium ou cuivre | Bavures métalliques, traces et dommage à l’interface diélectrique | Routage ou rainurage compatible métal avec maîtrise de l’ébavurage | Épaisseur métal et surface d’appui ; inspecter bavure et interface |
| Flex polyimide | Déchirure, étirement, débris ou effets thermiques de bord | Faisabilité laser ou découpe de précision avec maintien | Construction flex et coverlay ; inspecter contour, chant et résidus |
| Rigid-flex | Dommage ou délamination près de la transition rigide-flex | Séquence et maintien éloignés des zones de transition | Géométrie de transition et zone de flexion ; inspecter l’intégrité |
| Céramique | Écaillage et amorce de fissure sous charge mécanique ou thermique | Usinage spécialisé ou revue laser/rainurage selon la céramique | Matériau, épaisseur et limite d’écaillage ; inspection agrandie du chant |
Ne transférez pas une tolérance de routage ou une règle de séparation d’une famille de substrat à une autre. Dimensions minimales, accès outil, état de chant et preuves sont confirmés pendant la revue CAM.
Après refusion et inspection
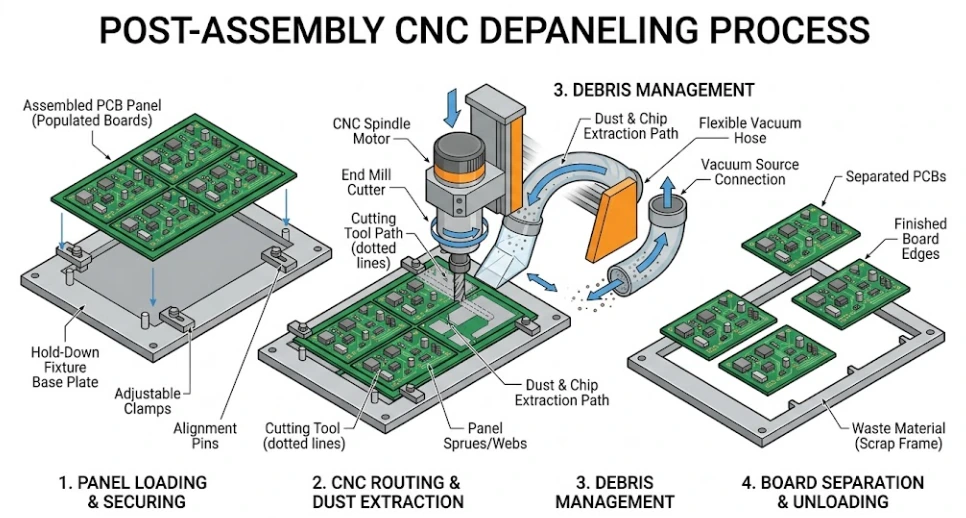
La séparation après assemblage est une étape du procédé PCBA
Convient uniquement lorsque le panneau, le placement et le risque produit autorisent la charge de flexion. Définissez sens de rupture et maintien. Ne justifiez pas la séparation manuelle par un seuil de volume arbitraire ; utilisez une décision documentée de risque et de répétabilité.
Un montage peut limiter le mouvement pendant la coupe. Vérifiez accès fraise, dégagement des boîtiers, aspiration et prise en main. Un procédé usiné réduit la rupture incontrôlée, mais ne supprime pas toute vibration ni tout risque de maintien.
Le laser évite le contact avec un outil et peut convenir à certaines cartes fines, flexibles ou denses en bordure. Il exige encore une revue matériau, effet thermique, fumées/débris et qualité de chant. Qualifiez-le de sans contact, pas de sans risque, et définissez les preuves pour le produit réel.

Coût sans fausse promesse d’économie
Réduire le coût de profilage en supprimant les contraintes, pas les preuves
Comparer les orientations du réseau
Séparer les chants fonctionnels des chants cosmétiques
Figer le dossier avant l’outillage
| Facteur de coût | Question d’ingénierie | Action pratique |
|---|---|---|
| Utilisation du panneau | Rotation ou rainurage droit peuvent-ils améliorer le réseau ? | Comparer les imbrications libérées, pas des économies génériques |
| Longueur de routage et découpes | Quels contours et fenêtres sont fonctionnellement nécessaires ? | Simplifier la géométrie lorsque la conception mécanique le permet |
| Finition des attaches | Où les ergots sont-ils acceptables ou critiques pour le boîtier ? | Placer les attaches sur les chants non critiques et définir l’ergot admis |
| Fonctions spéciales de chant | Quels demi-trous, biseaux ou rainures métallisées sont requis ? | N’indiquer que les fonctions utiles avec des plans maîtrisés |
| Séparation après assemblage | Quels contrôles de maintien, propreté et déformation sont nécessaires ? | Choisir le procédé avant de libérer l’outillage d’assemblage |
| Preuves de libération | Quelles dimensions et quels enregistrements réduisent le risque acheteur ? | Demander un rapport proportionné plutôt que supprimer l’inspection |
Demandez une comparaison des procédés avec le devis
FAQ
Questions sur le profilage et la dépanelisation de PCB
Quelle est la différence entre le profilage et la dépanelisation d’un PCB ?
Comment choisir entre routage CNC, V-score, attaches et dépanelisation laser ?
V-score ou détourage avec attaches : quelle méthode convient le mieux à un panneau SMT ?
Quel dégagement faut-il entre un composant et une ligne de dépanelisation ?
Quelles valeurs de trous mouse-bite et de V-score indiquer sur le plan de fabrication ?
Le profilage peut-il inclure des demi-trous métallisés, des découpes internes et des biseaux de doigts d’or ?
Que faut-il envoyer pour un devis de profilage et de dépanelisation de PCB ?
Coordination internationale des RFQ
Un dossier de profilage unique pour les équipes distribuées
APTPCB accepte les demandes internationales de PCB et PCBA. Utilisez des fichiers sous contrôle de révision, des dimensions métriques et des exigences de libération explicites afin que l’ingénierie, les achats et l’assemblage examinent la même définition du panneau.
Partagez le plan mécanique maître, les contraintes du panneau d’assemblage et les enregistrements d’inspection requis. Fuseau horaire, fret et importation sont confirmés au devis plutôt que transformés en promesses de délai non étayées.
Indiquez les dimensions en millimètres, la révision et la classe IPC applicables, ainsi que toute limite client. Les certifications ou exigences réglementaires doivent être vérifiées par rapport au certificat et au périmètre en vigueur avant qualification fournisseur.
Conservez le contour, le plan de panneau, les contraintes de pochoir et de montage, ainsi que la séparation après assemblage sous une même révision afin que fabrication et assemblage n’optimisent pas des définitions différentes.
Fournissez destination, quantité, emballage et documentation avec la RFQ technique. Itinéraire, incoterms, calendrier et documents propres à la destination sont confirmés dans l’offre formelle.
Obtenir une gamme de profilage revue en DFM
Téléversez le contour, l’empilage, le matériau, le plan d’assemblage, les contraintes de panneau et l’état de chant requis. APTPCB examinera la gamme pratique, identifiera les données manquantes et chiffrera le périmètre convenu sans inventer de règle universelle de dépanelisation.