Services d’assemblage

Services d'assemblage PCB (PCBA) clé en main et Circuit Card Assembly (CCA)

L’assemblage de PCB (PCBA) transforme les cartes nues en cartes électroniques équipées, du prototype à la production en série en passant par les lots pilotes. Nous réalisons la pose en surface (SMT) et le montage traversant (THT). Nous confirmons la faisabilité du montage des composants 01005 et des boîtiers BGA/CSP au pas de 0,3 mm après étude de la conception. Le plan d’inspection peut inclure le SPI et l’AOI. Si des essais fonctionnels (FCT) sont requis, nous convenons de leur périmètre et de leurs critères d’acceptation pour chaque projet. Lorsqu’elle est spécifiée, la classe 2 ou 3 de l’IPC-A-610 s’applique uniquement à l’acceptabilité de l’assemblage.

PCBA clé en main

APTPCB achète les composants approuvés et assure l’assemblage. L’inspection, les essais et la livraison suivent le périmètre convenu.

PCBA partiellement clé en main

Adapté si vous fournissez les composants stratégiques ou imposés tandis qu’APTPCB achète les passifs, connecteurs et références standard approuvées.

PCBA en consignation

Adapté si votre équipe fournit tous les composants et attend une préparation de kit, un assemblage, une inspection et des rapports maîtrisés.
Échanger avec l’ingénierie
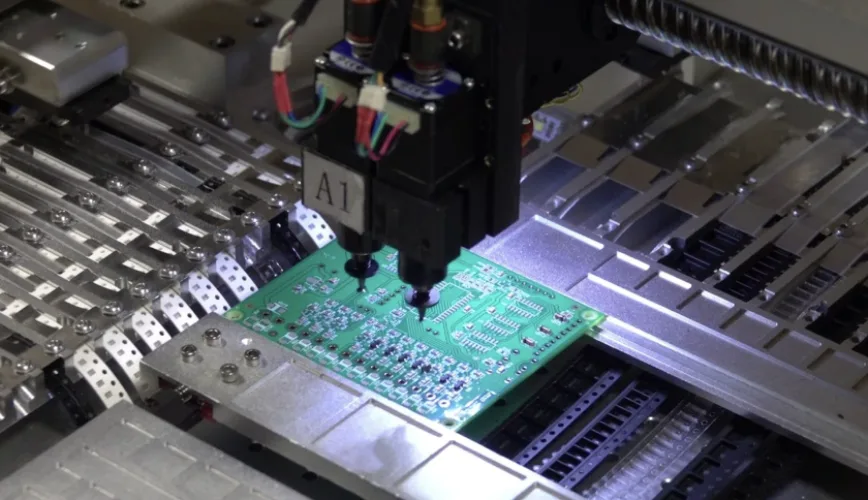
Ligne CMS d’assemblage PCB avec inspection pour fabrication PCBA
Clé en main / Partiel / ConsignéModèles de fabrication
CMS + THTTechnologie mixte
BGA / QFN / CSPBoîtiers avancés
SPI / AOI / Rayons XInspection
ICT / FCT / Sonde mobileOptions de test
Prêt pour la NPIPrototype à série
Révision + critères approuvésDossier de fabrication
IPC-A-610 · Classe selon RFQCritères d’assemblage
RoHS / REACH selon projetExigences de conformité
Lot / Bobine / Code dateTraçabilité
Manipulation contrôléeESD / MSD
Intégration en boîtierIntégration système
Clé en main / Partiel / ConsignéModèles de fabrication
CMS + THTTechnologie mixte
BGA / QFN / CSPBoîtiers avancés
SPI / AOI / Rayons XInspection
ICT / FCT / Sonde mobileOptions de test
Prêt pour la NPIPrototype à série
Révision + critères approuvésDossier de fabrication
IPC-A-610 · Classe selon RFQCritères d’assemblage
RoHS / REACH selon projetExigences de conformité
Lot / Bobine / Code dateTraçabilité
Manipulation contrôléeESD / MSD
Intégration en boîtierIntégration système

Points de libération PCBA: de la BOM aux preuves de test

En tant que PCB assembly supplier expérimenté, nous considérons qu'un devis PCBA n'est prêt pour l'atelier que lorsque la responsabilité, les données, le processus et les critères d'acceptation sont validés ensemble. Les limites de 01005 et 0,3 mm indiquent notre enveloppe technologique.

BOM + AVL
Composants approuvés
Libération de l’approvisionnement
P&P + Plan
Une même révision
Libération des données d’assemblage
01005
Limite publiée
Revue de faisabilité des petits passifs
0.3 mm
Selon le projet
Revue du pas BGA / CSP
SPI / AOI
Preuves visibles du procédé
Libération pâte et placement
Rayons X
Si les joints cachés l’exigent
Inspection BGA / QFN
ICT / FCT
Critères et outillage requis
Libération des essais électriques
Rév. + Lot
Enregistrements définis au RFQ
Traçabilité en production répétitive
Pochoir → SPI
Libération de la pâte
Placement → AOI
Contrôle des joints visibles
BGA/QFN → Rayons X
Revue des joints cachés
ICT/FCT → Limites
Acceptation électrique
Révision → Dossiers
Contrôle des changements

Choisir le bon modèle PCBA avant le devis

Utilisez cette page pour décider quelle responsabilité d’approvisionnement, d’assemblage et d’essai confier à votre partenaire PCBA. Commencez par le modèle de fabrication, puis confirmez le risque des boîtiers, le procédé de brasage, la couverture d’essai et la documentation.

Circuit Card Assembly vs PCBA

Dans la distinction Circuit Card Assembly vs PCBA, le terme CCA désigne l'ensemble électronique entièrement assemblé, testé et certifié (souvent requis en aéronautique et défense), tandis que PCBA correspond aux fabrications industrielles courantes. L'offre clé en main confie l'approvisionnement à une équipe unique.

Flux CMS + traversant

Les assemblages mixtes exigent une séquence définie de refusion, de brasage sélectif, à la vague ou manuel afin d’éviter les reprises sur les connecteurs, transformateurs et gros condensateurs électrolytiques.

BGA, QFN, CSP et pas fin

Les joints cachés et les boîtiers à pas fin exigent un contrôle du pochoir, une gestion de l’humidité, une AOI et une planification des rayons X; l’inspection visuelle seule ne suffit pas.

Stratégie d’inspection et d’essai

L’AOI, les rayons X, l’ICT, la sonde mobile et le FCT détectent des classes de défauts différentes; la combinaison dépend de l’accès de test, des outillages disponibles et du risque produit.

Intégration en boîtier et montage final

Le chargement du micrologiciel, les faisceaux, l’étiquetage, la sérialisation, l’essai d’endurance et le montage en boîtier peuvent être planifiés après la libération PCBA.

Traçabilité et dossiers de fabrication

Les dossiers de lot, de bobine, de code date, de révision et d’essai aident à fermer les boucles NPI et à soutenir les produits réglementés ou à longue durée de vie.

Contrôles du procédé PCBA qui limitent les reprises

Un plan PCBA utile indique où chaque classe de défaut est contrôlée avant de générer des reprises. Cette vue relie les étapes d’assemblage aux points d’inspection et d’essai qui protègent la fabrication.

Contrôle du montage CMS et de la refusion

La pâte, le placement et la refusion sont contrôlés avant que les défauts ne deviennent coûteux dans les étapes suivantes.

Où commence le risque

  • Écart entre l’ouverture du pochoir et le volume de pâte
  • Ambiguïté du pin 1 ou de la polarité dans les données de placement
  • Manipulation des BGA/QFN sensibles à l’humidité
  • Déséquilibre thermique sur les cartes denses ou à cuivre épais

Ce que le plan doit vérifier

  • SPI ou points de contrôle de la pâte lorsque requis
  • Vérification des chargeurs, MPN et orientations
  • Revue du profil de refusion pour le mélange de boîtiers
  • AOI après refusion avec enregistrement des reprises

THT, brasage sélectif et intégration mécanique

Le THT est souvent le point de rencontre entre le schéma électrique et le matériel réel: connecteurs, composants de puissance, faisceaux et contraintes du boîtier.

Périmètre THT courant

  • Connecteurs, transformateurs, relais et gros électrolytiques
  • Brasage sélectif, à la vague ou manuel maîtrisé
  • Press-fit, visserie et accessoires mécaniques
  • Interfaces de faisceaux ou de câbles pour l’intégration système

Points d’acceptation

  • Dépassement des terminaisons et critères des congés de soudure
  • Freins thermiques et remplissage de soudure en fort courant
  • Zones d’exclusion mécanique et jeu des pièces accouplées
  • Classe IPC-A-610 ou critères client explicitement indiqués au RFQ

Boîtiers avancés et couverture d’essai

Les cartes à BGA, QFN ou CSP nécessitent une inspection et une couverture électrique planifiées avant le montage, pas après l’apparition des défauts.

Risques des joints cachés

  • Ouverts, ponts, vides et risque de head-in-pillow sur BGA
  • Vides ou mouillage insuffisant de la plage thermique des QFN
  • Ponts ou volume de soudure insuffisant sur les pas fins
  • Accès de test insuffisant pour le diagnostic en production

Options de couverture

  • Inspection par rayons X des joints de soudure cachés
  • ICT ou sonde mobile lorsque l’accès le permet
  • FCT selon votre procédure, votre outillage et vos limites
  • Rapport de défaut lié aux données de lot et de révision

Services complémentaires

Services souvent intégrés aux programmes PCBA clé en main lorsqu’ils sont définis dans le dossier de fabrication.

Vernis de tropicalisation
Remplissage sous composant / maintien mécanique
Press-fit / insertion
Étiquetage & sérialisation
Chargement du micrologiciel
Emballage & expédition

Ce qui se passe après l’envoi des fichiers

Un processus structuré, de la réception des fichiers à l’expédition, rend la qualité, les délais et la documentation vérifiables.

1

Réception des fichiers et revue du RFQ

Nous vérifions l’intégrité de la BOM, les notes du plan d’assemblage, les exigences d’essai, les quantités cibles et le délai demandé.

2

Retour technique (DFM/DFA)

Nous signalons les ambiguïtés de polarité, les contraintes de pas fin, les risques d’ouverture du pochoir et les points d’approvisionnement avant fabrication.

3

Approvisionnement et préparation du kit

Nous confirmons la disponibilité, l’approbation des substitutions, l’état du kit et les dates d’arrivée par rapport à votre calendrier.

4

Exécution de l’assemblage

Impression CMS → placement → refusion; insertion THT → brasage → inspection, avec reprise maîtrisée si nécessaire.

5

Inspection et essais

AOI, rayons X et inspection visuelle selon le plan, plus ICT/FCT ou vérifications spécifiques selon vos critères d’acceptation.

6

Emballage et expédition

Emballage protégé contre les ESD, étiquetage ou sérialisation si requis, et expédition alignée sur la destination et le calendrier.

Options d’inspection et d’essai

Le plan doit nommer les critères d’acceptation, la classe IPC-A-610 ou les exigences client applicables, ainsi que la couverture réelle de chaque inspection et essai. L’IPC-A-610 traite l’acceptabilité des assemblages; il ne remplace ni une procédure FCT ni la qualification du produit final.

Inspection optique automatisée
AOI
Inspection rayons X
AXI
Test in-circuit
ICT
Essai fonctionnel
FCT
Inspection visuelle
Manuel
Pâte à braser
SPI
Sonde mobile
FPT
Premier article
FAI
Essai d’endurance
BI
Reprise et réparation
Contrôlé

Éléments à envoyer pour un devis PCBA précis

Un RFQ complet permet d’examiner les risques de brasage et d’approvisionnement, ainsi que la couverture d’essai, avant de fixer le prix et le délai.

Dossier minimal pour le RFQ

  • BOM avec références fabricant, alternatives et composants non substituables
  • Gerber ou ODB++, fichiers de perçage et empilage s’il est disponible
  • Fichier pick-and-place ou centroïdes avec notes de polarité et de rotation
  • Plan d’assemblage avec notes de brasage, vernissage, étiquetage et emballage
  • Paliers de quantité, délai cible et modèle de fabrication attendu

Essais, conformité et documentation

  • AVL, fournisseurs préférés et restrictions de cycle de vie
  • Procédure ICT/FCT, état de l’outillage et limites d’acceptation
  • Exigences RoHS/REACH ou exigences matière propres au client
  • Besoins de sérialisation, traçabilité, DHR/FAI ou rapports d’inspection
  • Instructions de micrologiciel, programmation, boîtier, câblage ou intégration finale

Contrôles DFM/DFA essentiels pour l’assemblage PCB

Un bon devis PCBA ne consiste pas seulement à additionner des prix. Ces contrôles évitent des défauts courants avant le premier assemblage.

Utilisez des marques claires de polarité et pin 1 sur sérigraphie, dessin et pick-and-place

Indiquez les MPN critiques, alternatives autorisées et risques de cycle de vie pour éviter toute substitution non approuvée

Gardez des points d’essai accessibles si l’ICT, la sonde mobile ou le diagnostic de production sont requis

Évitez les composants hauts qui bloquent la vue AOI des joints à pas fin ou critiques

Signalez masse thermique, cuivre épais et zones de brasage spécial avant de planifier un brasage sélectif ou manuel

Définissez zones sans vernis, étiquettes, programmation et sérialisation avant l’intégration en boîtier ou l’emballage final

Équipes que nous accompagnons

Les services PCBA d’APTPCB sont fréquemment utilisés par des équipes qui développent des produits dans ces secteurs.

FAQ PCBA

Réponses sur le modèle d’approvisionnement, l’inspection, les essais et la conformité qui déterminent si un devis PCBA est prêt à fabriquer.

Comment qualifier un sous-traitant électronique pour des assemblages CMS complexes?
L'audit d'un partenaire d'assemblage requiert l'évaluation des protocoles anti-contrefaçon (AS6174/AS5553), de la précision de pose (boîtiers 01005 et BGA au pas de 0,35 mm) et des critères d'acceptabilité IPC-A-610 Classe 3. Un atelier moderne exploite des lignes de pose rapides équipées d'inspections automatisées 3D SPI pour la crème à braser, d'AOI 3D en ligne et de contrôle aux rayons X (AXI) pour les liaisons sous boîtier.
Quels atouts techniques et logistiques offre l'assemblage électronique direct en Chine?
La collaboration directe avec une usine d'assemblage certifiée en Chine supprime les intermédiaires et simplifie la communication technique, tout en offrant un accès direct aux centres de distribution de composants de Shenzhen. Les projets bénéficient d'une passerelle continue entre fabrication du PCB nu et atelier CMS, de la recherche d'alternatives rapides sur nomenclature et de tests environnementaux rigoureux.
Quand privilégier un assemblage simple face par rapport au CMS double face?
L'assemblage simple face est particulièrement adapté aux alimentations électriques, aux convertisseurs LED et aux cartes de commande où la densité de routage ne nécessite aucun composant en face arrière. Ce procédé supprime le second passage au four de refusion et les outillages de vague sélective, réduisant les temps de cycle et les coûts unitaires. Les cartes plus denses bénéficient d'un passage fluide au CMS double face.

Prêt à demander un devis PCBA?

Envoyez votre BOM et vos fichiers d’assemblage. Nous examinerons le modèle d’approvisionnement, le procédé CMS/THT, la couverture d’inspection, les essais et la documentation avant de vous remettre un plan de fabrication.