
Protection PCBA / procédé défini par le plan
Vernir l’assemblage.Maîtriser les limites.
Convenez du produit de vernissage, du plan des zones à vernir ou à exclure et des preuves de libération de la carte assemblée. Matériau, géométrie et polymérisation doivent figurer dans un même plan de procédé.
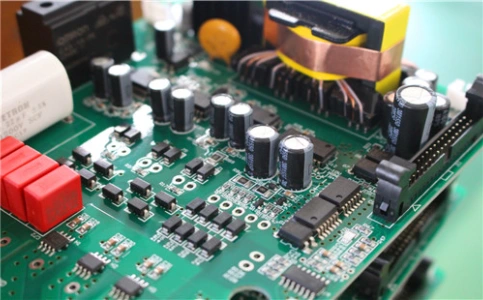
01 / Plan des zones vernies et exclues
Tracer les limites sur l’assemblage réel.
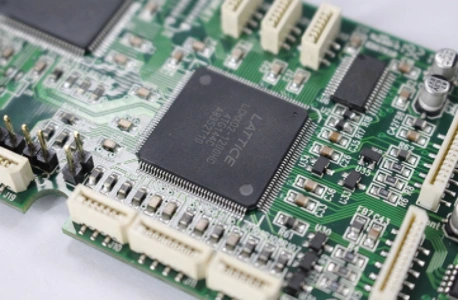
Vernis de protection PCB – Protégez vos circuits | APTPCB
Le vernis de protection (conformal coating) protège efficacement les PCB contre des facteurs environnementaux tels que l’humidité, la poussière et les produits chimiques, prolongeant leur durée de vie et améliorant la fiabilité. Chez APTPCB, nous proposons des services de vernis de haute qualité adaptés à vos besoins, afin de garantir une performance durable. Que vous soyez en électronique grand public, automobile ou industriel, notre équipe fournit des solutions fiables et économiques.
Zones d’exclusion DFM et coût d’une application sélective du revêtement
Définissez sur le plan d’assemblage les zones à revêtir, les zones d’exclusion et la tolérance admise à leur limite. L’étanchéité des connecteurs, la viscosité du produit, la capillarité, la hauteur des composants, le masquage et l’accès de l’applicateur déterminent le dégagement nécessaire ; une zone d’exclusion universelle de 1,5–2,0 mm ne convient pas à toutes les chimies ni à tous les procédés. Avant de libérer le routage, examinez les implantations denses avec le responsable du procédé de revêtement et confirmez la compatibilité de tout barrage ou changement de connecteur étanche.
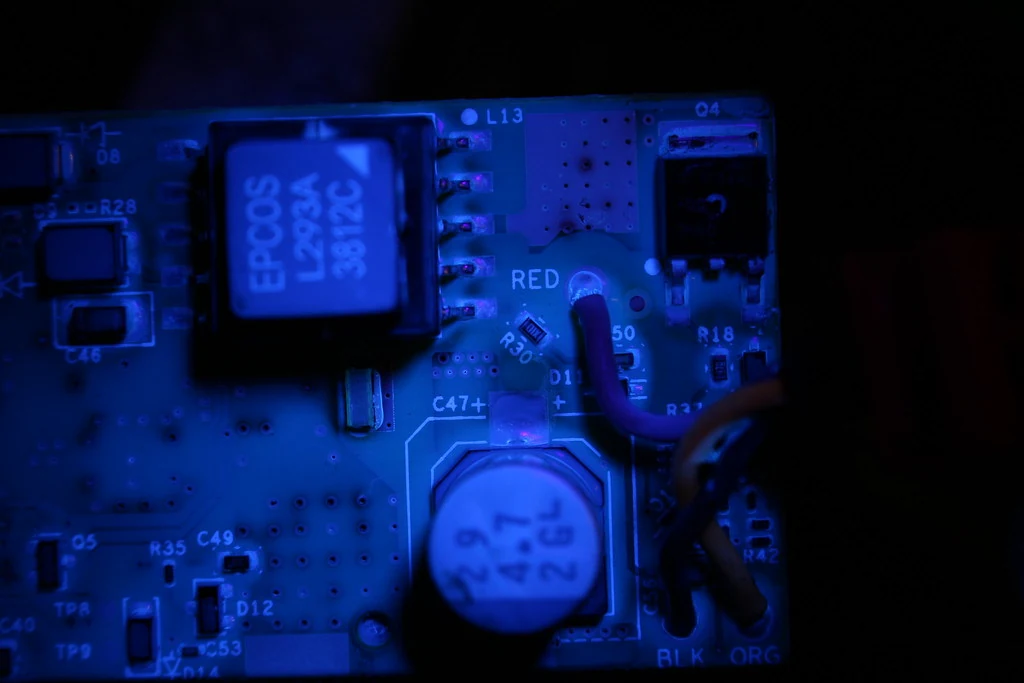
Précisez le produit de revêtement exact, la plage d’épaisseur du film sec et la méthode de mesure d’après sa fiche technique et les exigences d’acceptation applicables. La désignation chimique du revêtement ne suffit pas à définir une épaisseur selon une classe de performance IPC. Pour les produits durcis aux UV, confirmez le durcissement secondaire des zones d’ombre ainsi que ses conditions de durée, de température et d’humidité. La fluorescence UV aide à contrôler la couverture, mais ne mesure pas à elle seule l’épaisseur du film sec. Convenez des mesures sur des coupons ou cartes représentatifs, de la vérification du durcissement et de l’échantillonnage d’acceptation.
Comparez le masquage manuel et l’application sélective en fonction de la complexité réelle des zones d’exclusion, de l’accès, de la taille du lot, de la mise en place, des outillages, du durcissement et des retouches. La programmation ne supprime pas nécessairement tout masquage ni toute manutention. Lors du devis, confirmez le périmètre d’application, la propreté à réception et la maîtrise de l’humidité, les enregistrements requis, la disponibilité des matériaux et le délai ; il n’existe ni seuil économique de lot universel ni délai supplémentaire fixe.
02 / Architecture de protection
Choisir entre vernissage, enrobage et surmoulage.
Précision sur le périmètre Le procédé de protection ne suffit pas à établir un indice de protection de l’enveloppe ni à qualifier l’isolement haute tension.
Revêtement de protection, enrobage ou surmoulage : choisir le niveau adapté
| Option de protection | Géométrie à préciser | Limite environnementale | Revue thermique / mécanique | Retouche | Coût et preuves de validation |
|---|---|---|---|---|---|
| Revêtement de protection | Épaisseur de film sec et zones d’exclusion propres au produit | Qualifier humidité, condensation et exposition chimique ; le revêtement seul ne confère pas un indice IP au boîtier | Adhérence, couverture, durcissement, chemin thermique et compatibilité des matériaux | Dépend de la chimie, de l’accès et du procédé de décapage approuvé | Masquage, application, durcissement et preuves de couverture et d’épaisseur |
| Enrobage / encapsulation | Profondeur de remplissage, interfaces, critères de vides et zones d’exclusion des composants | Qualifier l’ensemble boîtier, joints et interfaces pour l’exposition liquide ou chimique prévue | Exothermie, retrait, contraintes dues au CTE, propriétés diélectriques et évacuation de chaleur | Souvent difficile ou destructif ; à confirmer avec le matériau retenu | Résine, dosage, dégazage, durcissement, boîtier et validation |
| Surmoulage | Géométrie des parois, interfaces connecteurs/câbles et références d’outillage | Tester l’assemblage surmoulé fini selon l’indice de protection revendiqué | Pression, température, écoulement et compatibilité des composants propres au matériau | Généralement limitée ; examiner la stratégie de réparation et de remplacement | Outillage, mise au point du procédé, temps de cycle et qualification de l’assemblage |
Faites défiler le tableau pour consulter toutes les colonnes.
Le conformal coating est un procédé critique en assemblage PCB (PCBA) destiné à protéger les cartes et leurs composants contre l’humidité, la poussière, les produits chimiques et les températures extrêmes. Il consiste à appliquer une fine couche polymère qui épouse les contours du PCB, protégeant les joints de soudure, les broches, les pistes exposées et d’autres zones sensibles. En créant une barrière entre le PCB et l’environnement, le vernis prolonge la durée de vie et assure le fonctionnement fiable de vos équipements électroniques.
Chez APTPCB, nous fournissons des services de vernis conformal robustes pour les PCB — électronique grand public, industriel ou systèmes critiques. Nos solutions sont conçues pour répondre aux besoins spécifiques de vos produits, afin qu’ils restent performants même en environnements sévères.
03 / Choix du matériau
Adapter la chimie à l’exposition et à l’accès pour réparation.
Types de vernis conformal proposés
| Sujet | Exigence |
|---|---|
| Résine acrylique (AR) | Résine acrylique (AR): |
| Voir les détails 2 | Économique, facile à appliquer et à réparer. |
| Voir les détails 3 | Bonne résistance à l’humidité et à l’abrasion. |
| Voir les détails 4 | Retirable aux solvants, mais moins efficace contre certains solvants (ex. carburants type jet fuel). |
| Résine silicone (SR) | Résine silicone (SR): |
| Voir les détails 6 | Excellente tenue en température et à l’humidité. |
| Voir les détails 7 | Idéale en environnements vibrants ou à fortes variations thermiques. |
| Voir les détails 8 | Nécessite des solvants spécifiques pour dépose. |
| Résine uréthane (UR) | Résine uréthane (UR): |
| Voir les détails 10 | Forte résistance chimique et à l’humidité. |
| Voir les détails 11 | Excellente résistance à l’abrasion et aux solvants. |
| Voir les détails 12 | Souvent utilisée en aérospatial et défense pour une durabilité maximale. |
| Parylene | Parylene: |
| Voir les détails 14 | Revêtement par dépôt en phase vapeur offrant une excellente résistance à l’humidité et aux produits chimiques. |
| Voir les détails 15 | Idéal lorsqu’une couche fine, uniforme et pinhole-free est requise. |
Faites défiler le tableau pour consulter toutes les colonnes.
04 / Surface et méthode d’application
Préparer l’adhérence, l’accès et la couverture maîtrisée.
Méthodes d’application du vernis
| Sujet | Exigence |
|---|---|
| Pulvérisation manuelle | Pulvérisation manuelle: |
| Voir les détails 2 | Adaptée aux prototypes et petites séries. |
| Voir les détails 3 | Nécessite un masquage soigné et des opérateurs expérimentés pour une épaisseur régulière. |
| Pulvérisation automatisée | Pulvérisation automatisée: |
| Voir les détails 5 | Idéale pour volumes moyens à élevés. |
| Voir les détails 6 | Convoyeurs automatisés assurant une application uniforme et répétable. |
| Vernis sélectif | Vernis sélectif: |
| Voir les détails 8 | Des systèmes robotisés déposent le vernis sur les zones programmées et peuvent réduire le masquage ; les zones interdites convenues doivent néanmoins être maîtrisées selon le matériau, la géométrie, la capillarité, l’accessibilité et le procédé. |
| Voir les détails 9 | Recommandé en production série quand une application précise est nécessaire sans sur-enrobage des composants adjacents. |
Faites défiler le tableau pour consulter toutes les colonnes.
Bonnes pratiques pour une application réussie
Pré-nettoyage du PCB
Espacement des composants
Éviter le sur-enrobage
Anticiper les limites du coating robotisé
05 / Contrôles de libération indépendants
Mesurer l’épaisseur. Vérifier la polymérisation. Inspecter les limites.
Épaisseur et temps de polymérisation
| Sujet | Exigence |
|---|---|
| Épaisseur | Épaisseur: |
| Voir les détails 2 | La cible d’épaisseur du film sec, sa tolérance, les points et la méthode de mesure doivent être définis à partir de la fiche technique du produit concerné, du plan d’assemblage et des critères d’acceptation applicables. La chimie, la formulation, la géométrie et la qualification d’usage peuvent imposer une autre plage. |
| Voir les détails 3 | Utilisez des jauges de film humide pour maîtriser l’application liquide non polymérisée ; vérifiez l’épaisseur du film sec aux emplacements convenus selon une méthode adaptée, et contrôlez séparément la couverture selon les critères d’acceptation applicables. |
| Séchage et polymérisation | Séchage et polymérisation: |
| Les temps varient selon la résine, l’épaisseur et le procédé | Les temps varient selon la résine, l’épaisseur et le procédé :
|
Faites défiler le tableau pour consulter toutes les colonnes.
06 / Revue corrective et approbation
Relier la prévention des défauts à la fiche d’approbation.
Défauts courants et prévention
| Sujet | Exigence |
|---|---|
| Dewetting | dû à une contamination de surface (huile, cire, résidus silicone). Prévenir par un nettoyage complet avant vernis. |
| Cracking/Crazing | causé par une épaisseur excessive ou une température de cure inadaptée. Respecter les recommandations fabricant. |
| Orange Peel | lié à une atomisation irrégulière ou une évaporation trop rapide. Maintenir des conditions d’application stables. |
| Air Bubbles | possible en cas de mélange ou application incorrects. Assurer maintenance des équipements et procédures de mélange. |
| Fisheyes | provoqués par des contaminants (huile, eau). Nettoyer et inspecter soigneusement avant coating. |
Faites défiler le tableau pour consulter toutes les colonnes.
Demande de devis de vernissage : informations à renseigner et à valider
| Élément de vernissage | À renseigner par le client | À confirmer ensemble | Justificatif demandé |
|---|---|---|---|
| Fichiers et périmètre | Fichier Gerber/ODB++ + révision : ____ ; plan d’assemblage + révision : ____ ; périmètre du vernissage : ____ ; quantité du lot : ____. | Révision du plan et périmètre inclus dans le devis : ____ ; exclusions : ____. | Référence du périmètre du devis : ____. |
| Exposition et acceptation | Exposition : ____ ; température de fonctionnement : ____ ; exigences de tension/isolement : ____ ; attentes de réparation : ____ ; révision/classe d’acceptation : ____ ; exigence d’inflammabilité du matériau : ____. | Exigences applicables : ____ ; questions de qualification du produit à examiner : ____. | Exigence/référence convenue : ____. |
| Produit de vernissage | Fabricant/produit ou « sélection demandée » : ____ ; révision/référence de la TDS : ____. | Produit exact et référence de la TDS pour le devis : ____. | Référence du produit/de la TDS demandée : ____. |
| Plan des zones vernies et interdites | Plan hachuré + révision : ____ ; tolérances des limites : ____ ; contraintes liées aux connecteurs/accès : ____. | Approbation des limites : ____ ; questions sur le masquage/l’accès à l’application : ____. | Référence du plan/masquage convenu demandée : ____. |
| Épaisseur du film sec | Référence de la cible/tolérance : ____ ; emplacements de mesure : ____ ; carte/coupon et méthode proposés, ou « inconnu » : ____. | Emplacements et méthode du film sec : ____ ; carte ou coupon représentatif : ____. | Résultats du film sec et référence des emplacements demandés : ____. |
| État à réception, polymérisation et couverture | Exigences de propreté/humidité : ____ ; exigence/référence de polymérisation : ____ ; référence des critères de couverture/défauts : ____. | Contrôles à réception : ____ ; vérification de polymérisation : ____ ; critères distincts d’inspection de couverture : ____. | Preuve de polymérisation demandée : ____ ; preuve de couverture demandée : ____. |
| Échantillonnage et dossiers de libération | Exigences d’échantillonnage/d’acceptation : ____ ; dossiers et format demandés : ____. | Unité échantillonnée et échantillonnage d’acceptation : ____ ; disponibilité des dossiers et exclusions : ____. | Dossiers d’échantillonnage/inspection/libération demandés : ____. |
| Conditions du devis | Date de livraison souhaitée : ____ ; question sur la disponibilité du matériau : ____ ; questions sur la mise en route/le montage et les retouches : ____. | Matériau, mise en route, montages, polymérisation, retouches et dossiers inclus : ____ ; conditions de livraison : ____. | Inclusions/exclusions du devis et conditions de livraison demandées : ____. |
Faites défiler le tableau pour consulter toutes les colonnes.
RÉFÉRENCE TECHNIQUE
Autres avantages du vernissage et notes sur les services d’assemblage
Pourquoi le vernis de protection est-il nécessaire ?
Résistance à l’humidité
Protection contre la corrosion
Résistance thermique
Résistance chimique et à l’abrasion
Fiabilité renforcée
Pourquoi choisir APTPCB ?
Expertise en assemblage PCB et vernis conformal
Capacité de production scalable
Protection complète
Précision et contrôle qualité
Contactez-nous
Pour plus d’informations ou demander un devis sur nos services de fabrication/assemblage PCB, ainsi que nos solutions de vernis, potting, étanchéité et waterproofing, contactez l’équipe APTPCB. Notre expertise principale est la fabrication et l’assemblage PCB, mais nous proposons aussi des services complémentaires pour protéger vos produits et optimiser leur performance et leur durée de vie.
Nous vous aidons à choisir la meilleure solution pour votre besoin, avec des résultats de qualité à chaque projet.
QUESTIONS PRATIQUES
Questions fréquentes
Comment choisir le matériau de vernis ?
Quelle épaisseur appliquez-vous et comment est-elle vérifiée ?
Quelles méthodes d’application sont disponibles ?
Combien de temps dure la polymérisation ?
Comment évitez-vous les défauts courants ?
REVUE TECHNIQUE ET DE PRODUCTION
Examiner le plan de vernissage et de libération.
Précisez la géométrie de l’assemblage et la protection attendue du produit.
- Plan d’assemblage et plan hachuré des zones vernies/exclues avec tolérances
- Exposition exacte, température et exigences d’isolement
- Produit de vernissage/fiche TDS ou demande de choix du matériau
- Preuves d’épaisseur, de polymérisation, de couverture et d’échantillonnage