INSPECTION OPTIQUE / PCB & PCBA

Inspection AOI optique pour PCB & PCBA

L’AOI (Automated Optical Inspection) est essentielle pour détecter les défauts sur PCBs nus et cartes assemblées. APTPCB déploie des technologies AOI 2D/3D avancées tout au long de la fabrication et de l’assemblage pour détecter tôt, réduire les échappements et garantir une qualité produit supérieure.

Ce que nous inspectons
2D & 3DPCB nuPCBA assemblée
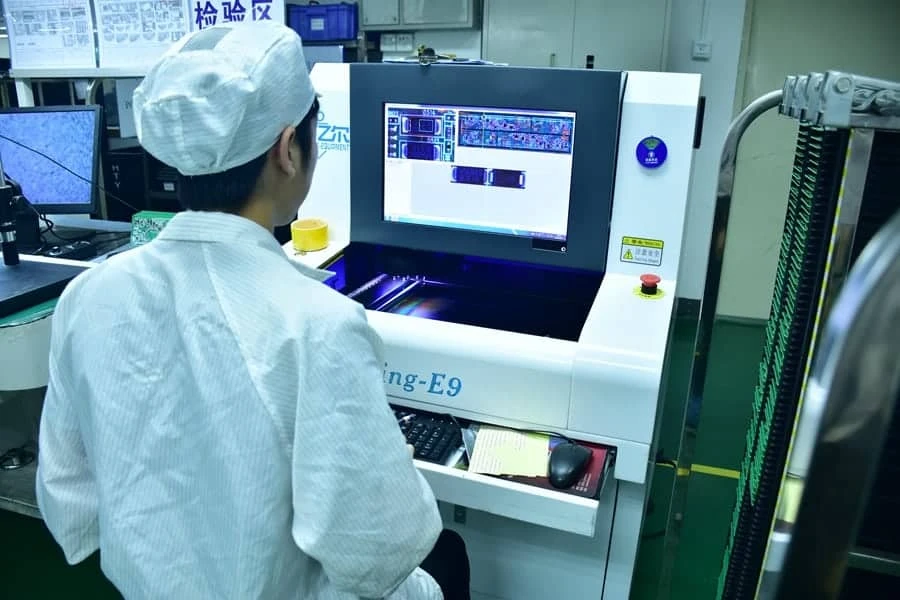
Opérateur à une station d’inspection AOI
DANS L’ATELIER D’ASSEMBLAGEInspection programmée.
Validation humaine.

Les résultats AOI éclairent la prochaine décision qualité.

Définir le périmètre d’inspection optique avant la production.

En fabrication électronique, la qualité des PCBs et PCBAs constitue la base des performances et de la fiabilité. Tout défaut caché au niveau carte peut se transformer en panne terrain, retours coûteux et impact réputationnel.

APTPCB intègre pleinement l’AOI comme composant indispensable de notre système de management de la qualité. En combinant AOI 2D/3D, programmation robuste et feedback process piloté par les données, nous vous aidons à détecter les défauts le plus tôt possible, réduire les échappements vers les étapes aval et les clients, améliorer le first-pass yield (FPY) et soutenir la fiabilité long terme dans des applications exigeantes.

PÉRIMÈTRE D’INSPECTION

Du placement à l’aspect des soudures.

Établir la liste des défauts selon les boîtiers réels et les caractéristiques accessibles. Le programme définit les contrôles et le traitement des alertes.

L’inspection AOI d’APTPCB est très efficace pour identifier un large spectre de défauts liés à l’assemblage, systématiquement classés comme suit :
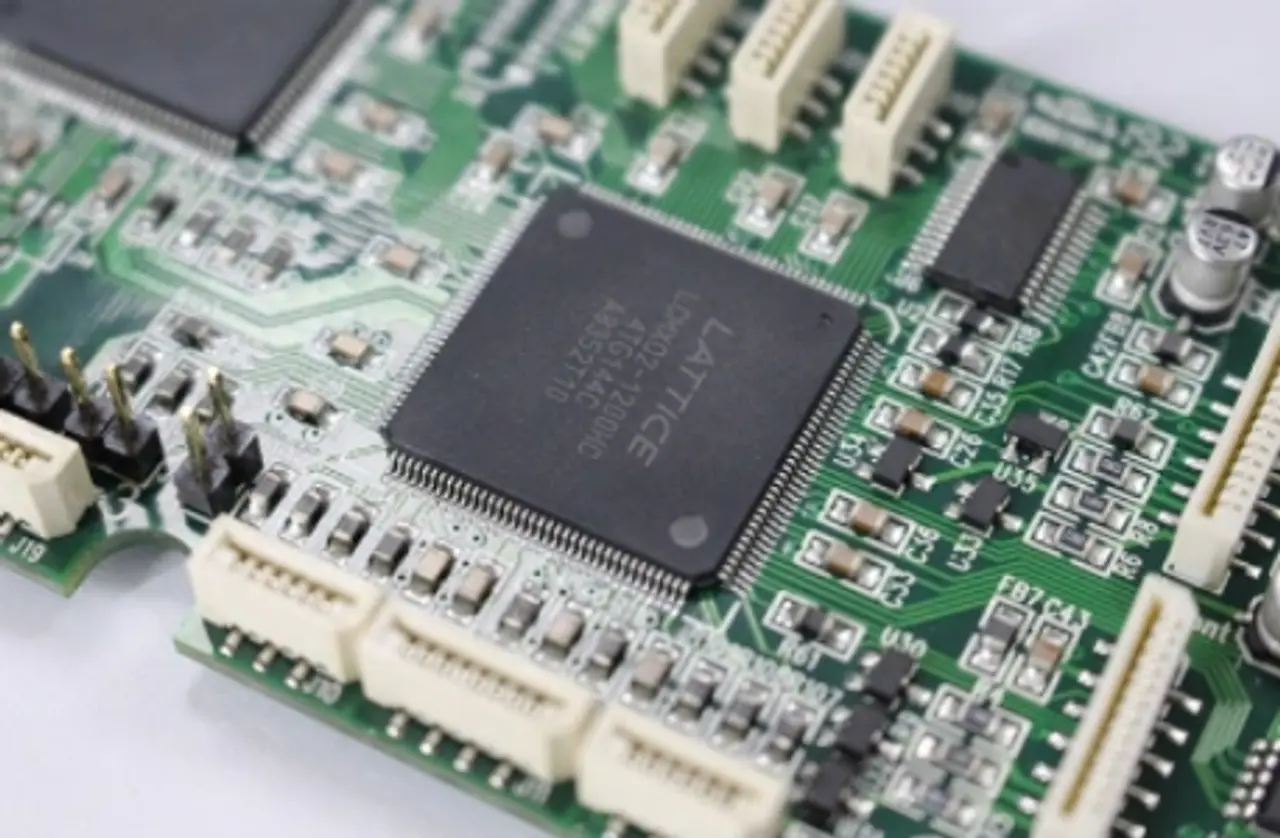
Gros plan du placement des composants et des soudures accessibles sur un PCB assemblé
DÉTAIL D’ASSEMBLAGE Les caractéristiques visibles dépendent de la géométrie des boîtiers et de leur accessibilité.

01Défauts composants :

  • Composants manquants ou en trop
  • Pièces incorrectes ou mal chargées (mauvaise valeur / package)
  • Composants décalés, de travers ou mal alignés
  • Orientation incorrecte ou polarité inversée
  • Composants en tombstoning, retournés ou dressés
02Problèmes de joints de soudure :

  • Quantité insuffisante, risque d’open ou de joint faible
  • Quantité excessive, risque de ponts ou de fiabilité long terme
  • Billes et éclaboussures de soudure en surface
  • Ponts de soudure entre pads ou pattes fine-pitch
  • Voids et forme anormale des joints

03Défauts PCB & contamination :

  • Dommages de pistes, rayures ou cuivre exposé dus au handling ou à l’assemblage
  • Bouchage de trou, pad levé ou défauts localisés de placage
  • FOD (débris) sur ou près de zones critiques
  • Résidus de flux ou contamination visibles sur des joints critiques
  • Sérigraphie manquante ou légendes décalées

CHOIX 2D / 3D

Adapter l’inspection à l’assemblage.

Choisir l’imagerie selon les caractéristiques pertinentes. Une mesure plus approfondie est utile lorsqu’elle répond à une exigence d’inspection précise.

2DCOMPARAISON D’IMAGES

Présence, position et orientation.

Comparer l’aspect visible des composants et des soudures à la référence d’inspection.

OBJECTIF DU PROGRAMME

Choisir selon les caractéristiques visibles et les critères d’acceptation de la carte.

3DHAUTEUR ET FORME VISIBLES

Ajouter les données de hauteur.

Utiliser les données de hauteur et de forme lorsqu’elles sont pertinentes pour l’inspection.

OBJECTIF DU PROGRAMME

Examiner la géométrie et l’accessibilité des boîtiers. Les joints cachés exigent toujours une méthode distincte.

Périmètre détaillé de l’inspection 2D / 3D

L’évolution de l’AOI offre différents niveaux de profondeur et de capacité d’inspection. APTPCB déploie stratégiquement AOI 2D et 3D, en privilégiant les solutions avancées lorsque le risque produit et la complexité l’exigent.
APTPCB priorise l’AOI 3D sur les assemblages critiques et les applications haute fiabilité, tout en combinant l’AOI 2D lorsque le meilleur équilibre coût/performance est atteint.

AOI 2D :

Solution économique utilisant une imagerie à angle unique ou quasi unique. Adaptée pour vérifier présence, position, orientation et aspect de soudure de base. Idéale pour des cartes moins complexes ou lorsque volume et hauteur de soudure ne sont pas des facteurs de risque critiques.

AOI 3D :

Capture des images multi-angles et construit une cartographie de hauteur 3D. Mesure précisément volume, hauteur et forme de la pâte ou des joints. Détecte plus de défauts (pattes levées, composants « flottants », insuffisances marginales, problèmes de coplanarité). Très performante pour BGA, QFN, ICs fine-pitch et assemblages denses où les défauts liés à la hauteur sont critiques.

PROGRAMMER, INSPECTER, EXAMINER

Du programme d’inspection
aux résultats examinés.

L’AOI sert de contrôle qualité et de source de retour procédé. Le programme, les critères d’acceptation et le processus de revue doivent être cohérents.

Boucler le retour d’information.

Les défauts confirmés et les fausses alertes alimentent le programme d’inspection et la revue du procédé.

  1. 01

    Setup & programmation

    Programmation de l’inspection via import CAD/Gerber/BOM ou images golden board validées, définition des zones d’inspection (composants, pads, repères de polarité, zones critiques) et optimisation éclairage/caméras/focus par famille produit.

  2. 02

    Vérification des réglages

    Tests sur cartes échantillons pour affiner seuils et fenêtres, ajuster aux variations réelles de composants et process, et confirmer des appels précis avec un minimum de défauts manqués.

  3. 03

    Test en production

    AOI intégré à la production en ligne avec manutention automatique et scan continu, indication pass/fail immédiate et séparation si nécessaire, ainsi que monitoring et analyse de tendance en temps réel.

  4. 04

    Revue des rejets

    Les images/coordonnées sont revues par du personnel formé. Les cartes avec défauts critiques sont rejetées ou routées en réparation selon la classe produit. Les défauts sont classés par type, sévérité et localisation.

  5. 05

    Rapports & analyse

    Rapports complets sur taux d’échec, distribution des défauts et récurrences. Identification de tendances aux niveaux composant/design/process. Analyses de cause racine menées avec les équipes process et design.

Stratégie du procédé

Le processus AOI d’APTPCB est conçu avec rigueur pour fournir une assurance qualité systématique et robuste, intégrée au workflow de production. Nous considérons l’AOI à la fois comme une barrière qualité et un outil de feedback process.
Étapes du processus AOI :

Réduire les false calls : stratégies d’optimisation APTPCB

Les false calls — lorsque le système AOI signale à tort un défaut — peuvent fortement impacter l’efficacité et la confiance opérateur. APTPCB applique une approche multi-facettes pour les minimiser :
Grâce à ces mesures, l’AOI chez APTPCB devient un outil de décision fiable, et non un simple générateur d’alarme.

Sujet / Exigence

Voir les détails 1

Optimisation éclairage, focus, seuils et algorithmes pour chaque famille produit

Voir les détails 2

Enrichissement de la référence « golden board » avec toutes les variations acceptables

Voir les détails 3

Marquage des caractéristiques de design et variations cosmétiques acceptables comme exceptions permises

Voir les détails 4

Entraînement des programmes AOI avec des échantillons de production représentatifs, pas seulement des prototypes idéaux

Voir les détails 5

Maintenance et calibration régulières pour maintenir des performances optiques optimales

Voir les détails 6

Ajustement dynamique des paramètres selon l’historique d’inspection et les données FPY

Voir les détails 7

Revue approfondie des appels avant rejet final, et réintégration des false calls confirmés dans l’amélioration du programme
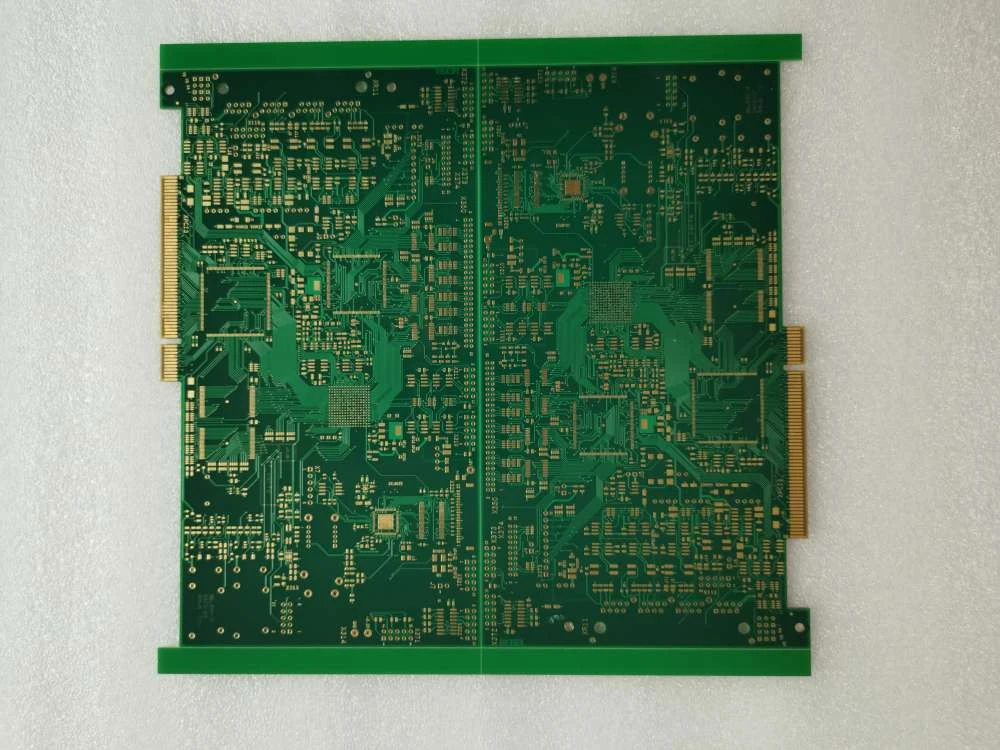
PCB multicouche nu avec plages de cuivre, pistes et contacts de bord visibles
AVANT L’ASSEMBLAGE DES COMPOSANTS Les motifs conducteurs constituent une autre cible d’inspection.

PCB NU / PCBA ASSEMBLÉE

Des étapes différentes.
Des cibles différentes.

FABRICATION

Inspecter le motif conducteur.

Comparer les pistes, plages et géométries visibles aux données de fabrication. L’inspection des couches internes précède la lamination.

ASSEMBLAGE

Inspecter les composants et les soudures.

Comparer les positions, orientations et caractéristiques de soudure accessibles au programme d’inspection approuvé.

Contrôles des cartes nues et détails d’application

Pendant la fabrication du PCB nu, l’AOI est une étape clé pour vérifier l’intégrité de l’image cuivre finale. Elle compare minutieusement la carte fabriquée aux données Gerber d’origine, identifiant des écarts que même les tests électriques (E-Tests) peuvent manquer.
Contrairement aux E-Tests, qui vérifient principalement continuité et isolation, l’AOI sur PCB nu se concentre sur la précision géométrique et visuelle de chaque piste, pad et plan. Elle peut détecter des pistes rétrécies mais non rompues — un défaut subtil qu’un E-Test pourrait ne pas voir. Non corrigées, ces imperfections peuvent dégrader les performances, la capacité de courant, l’intégrité du signal et la fiabilité à long terme.
Pour les PCBs multicouches, l’AOI joue un rôle indispensable : les couches internes sont scannées avant lamination, afin d’attraper opens, shorts, désalignements ou irrégularités de motif qui seraient autrement encapsulés et indétectables après pressage.

Sujet / Exigence

Problèmes typiques détectés par l’AOI PCB nu :

  • Pistes rétrécies ou sur-gravées modifiant l’impédance ou réduisant la capacité de courant
  • Éclats de cuivre, ponts ou résidus pouvant devenir des courts-circuits latents
  • Anneau annulaire insuffisant, pads cassés ou formes de pads irrégulières
  • Manque/excès localisé de cuivre dans des zones critiques
  • Anomalies de gravure ou de placage impactant la fiabilité

Applications critiques pour l’AOI PCB nu :

  • Circuits haute fréquence : Assurer une impédance précise, une largeur/espacement cohérents et une intégrité de signal optimale sur des designs RF et high-speed.
  • Charges haute puissance : Vérifier largeur et uniformité du cuivre pour une capacité de courant robuste et une dissipation thermique efficace.
  • Débits de données élevés : Garantir des dimensions de pistes et un alignement des couches uniformes pour une propagation stable et un minimum de diaphonie.
  • Circuits analogiques sensibles : Éviter des défauts subtils et des contaminations susceptibles de créer des fuites ou du bruit indésirable.

Capture d’image SMT, analyse et rapports

En assemblage SMT, l’AOI est une méthode de test majeure. Là où l’AOI sur PCB nu sécurise l’image cuivre, l’AOI SMT garantit que chaque composant est placé et soudé correctement sur cette image — avant les tests aval ou l’intégration système.
Nos machines AOI capturent des images haute résolution des PCBAs assemblés et utilisent un logiciel avancé de traitement d’image pour les comparer à une référence « golden board » ou à un programme généré à partir des données CAD/BOM. Cette comparaison systématique permet d’identifier précisément même les défauts les plus subtils.
Le cœur du processus de détection comprend :

Sujet / Exigence

Capture d’image :

Caméras couleur ou N&B positionnées au-dessus de la carte avec éclairage multi-directionnel et incliné pour révéler des variations de hauteur et des formes de soudure. Le convoyage automatique assure 100% de couverture.

Analyse d’image :

Le logiciel compare rigoureusement les images à la référence golden board ou CAD. Des algorithmes avancés détectent des anomalies de présence, position, orientation, polarité et qualité de soudure.

Résultats & rapports :

Coordonnées précises (X/Y, repère) et dimensions. Images ou extraits vidéo pour revue et traçabilité. Rapports complets incluant classification des défauts, statistiques de défauts et Pareto.

COUVERTURE COMPLÉMENTAIRE

L’AOI fait partie du plan de test.

Les méthodes d’inspection répondent à des questions différentes. Les combiner selon les risques produit et le plan de contrôle convenu.

ÉLECTRIQUE ET FONCTIONNEL

ICT / FCT

Définir la couverture des tests électriques selon le circuit et le produit.

Tests et qualité
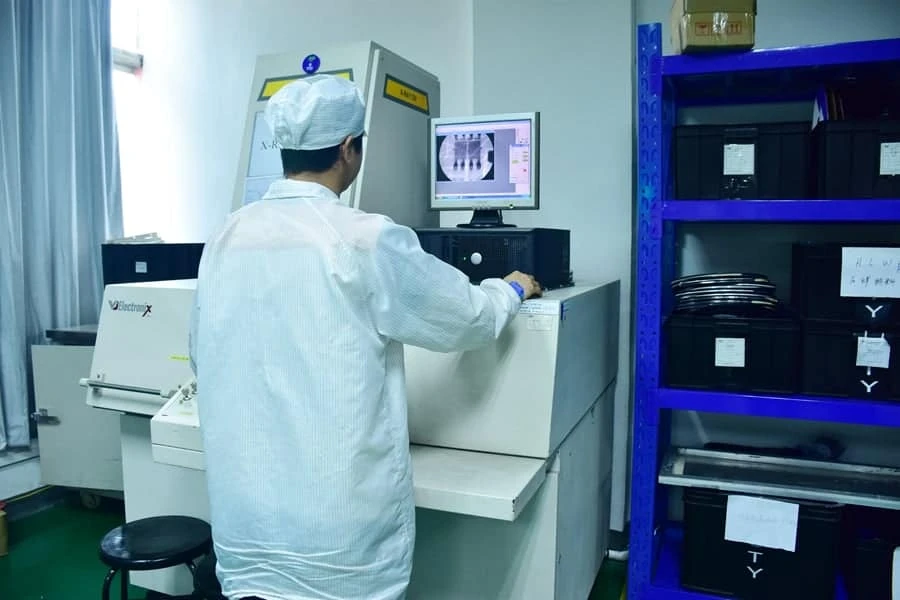
Opérateur examinant une image radiographique de carte sur un poste d’inspection
Les rayons X permettent d’examiner les joints cachés sous les boîtiers.
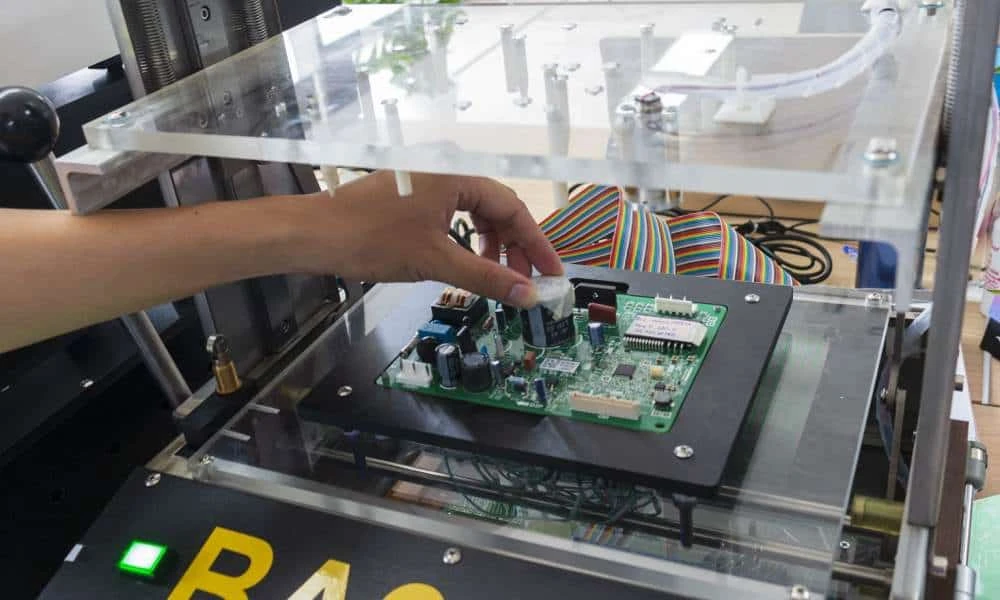
Opérateur positionnant une carte assemblée dans un dispositif de test
La couverture électrique et fonctionnelle est définie en complément de l’inspection optique.

Comparer l’AOI à l’ICT, aux rayons X et à la SPI

L’AOI est très puissante, mais possède des limites intrinsèques. APTPCB l’intègre donc avec d’autres méthodes d’inspection et de test pour offrir une assurance qualité multicouche réellement robuste.

Sujet / Exigence

AOI vs. ICT (In-Circuit Test) :

L’AOI identifie principalement les défauts d’assemblage via analyse visuelle et géométrique. L’ICT effectue des mesures électriques au niveau nœud (continuité, shorts, valeurs, certains paramètres). L’AOI peut être appliquée plus tôt, juste après refusion, pour éviter que des cartes défectueuses n’arrivent à l’ICT. L’ICT valide ensuite la performance électrique des cartes ayant franchi le contrôle visuel/géométrique.

AOI vs. X-Ray :

L’AOI est généralement moins coûteuse et plus rapide, avec un débit élevé en ligne. Le X-ray excelle pour les défauts subsurface et cachés : voids sous BGA ou joints bottom-terminated, ponts sous boîtiers, shorts internes. APTPCB utilise l’AOI comme outil principal à haut débit et déploie le X-ray de manière ciblée sur composants critiques, boîtiers complexes ou validation process.

AOI vs. SPI (Solder Paste Inspection) :

L’AOI inspecte après refusion : formation de joint, mouillage, placement composants. La SPI contrôle l’impression de pâte avant placement et refusion (volume, hauteur, alignement). Ensemble, SPI et AOI forment une boucle fermée : la SPI prévient de nombreux défauts et l’AOI vérifie le résultat final.

Configurations d’équipements AOI chez APTPCB

APTPCB déploie plusieurs configurations AOI, adaptées à différents besoins de production et pour une efficacité optimale :

AOI en ligne :

Intégrée directement à la ligne SMT. Inspecte les cartes immédiatement après des étapes critiques (souvent post-refusion). Détection la plus rapide à la source, idéale pour volumes moyens à élevés.

AOI autonome :

Fonctionnement hors ligne flexible pour échantillonnage, audits et lots engineering. Souvent utilisée pour vérifier la qualité process, soutenir le NPI (New Product Introduction) et dépanner. Permet une analyse détaillée sans impacter le throughput de la ligne.

AOI double voie :

Deux voies d’inspection indépendantes dans un seul système. Double efficacement le débit pour la production à haut volume, avec redondance et équilibrage de ligne.

RÉFÉRENCE TECHNIQUE

Configuration du programme
et acceptation.

Examiner les équipements, la gestion des fausses alertes et les détails du service avant de convenir du périmètre d’inspection.

Avantages clés des services AOI d’APTPCB

Détection précoce des défauts

Détecter les défauts à la source — PCB nu ou post-refusion — avant propagation aval.

Réduction des échappements

L’inspection systématique maintient les échappements sous 100 ppm, protège votre réputation et réduit les coûts de garantie.

FPY amélioré

Le feedback process en temps réel et les actions correctives améliorent le FPY et réduisent les cycles de debug.

Insights pilotés par les données

Rapports de défauts, Pareto et analyses de tendance favorisent l’amélioration continue.

Qualité rentable

Le déploiement stratégique d’AOI 2D/3D équilibre rigueur d’inspection et efficacité de production.

Système qualité intégré

L’AOI s’intègre avec SPI, X-ray, ICT et tests fonctionnels pour une couverture complète.

Pourquoi choisir APTPCB pour l’inspection AOI

Les services AOI d’APTPCB s’appuient sur des décennies d’expertise fabrication, des équipements avancés et une culture d’amélioration continue. Pour nous, l’AOI n’est pas un simple checkpoint : c’est un outil stratégique pour atteindre une qualité produit supérieure et une efficacité opérationnelle.

Notre compréhension approfondie des capacités AOI, associée à la maîtrise des false calls et des limites inhérentes, permet à nos ingénieurs de production d’appliquer l’AOI de manière optimale dans une stratégie qualité complète. Les données d’inspection alimentent l’amélioration process, le rendement et le FPY augmentent sensiblement, les échappements sont fortement réduits, et un niveau de qualité élevé et constant est atteint et maintenu.

EXAMINONS VOTRE ASSEMBLAGE

Définir l’inspection
pour votre prochaine fabrication.

Transmettez les fichiers produit, l’étape d’inspection et les critères d’acceptation. Nous examinerons le périmètre optique avec le plan de test global.

Assemblage
Fichiers de carte, BOM et types de boîtiers
Couverture
Liste des défauts et critères d’acceptation
Production
Étape de fabrication, quantité et besoins de rapport