
Dossier d’ingénierie libéré
Conclusions DFX, risques BOM/AVL, substitutions, notes d’assemblage, critères et intention de test sont décidés avant la libération.
DFXBOM/AVL
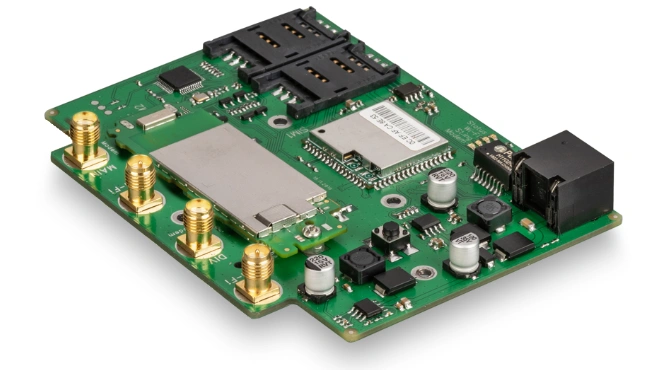
DE LA RÉVISION LIBÉRÉE À LA PRÉSÉRIE
L’assemblage PCB NPI est la transition contrôlée entre des données de conception libérées et des premiers articles reproductibles, puis une présérie, avec revue DFX, preuves d’inspection, décision de test et maîtrise des révisions à chaque jalon.
Chaque lot est relié à une révision approuvée, à des preuves convenues et à une décision explicite avant l’étape suivante.
Données, BOM/AVL, dessins, programmes et critères rattachés au même identifiant.
Entrées, risques matière, premier article, test, ECO et transfert examinés séparément.
Libération d’ingénierie, preuves du premier lot et base de transfert vers la présérie.
DÉCISIONS SUR LE PREMIER LOT
La validation de la première carte doit préciser l’unité et la configuration examinées, les éléments de preuve consultés ainsi que l’opération suivante ou la quantité restante autorisée. Convenez des fenêtres de revue avant le lancement afin qu’une approbation de photos de placement ne soit pas prise pour l’acceptation des joints cachés, du fonctionnement sous tension ou du produit dans son ensemble.
| Fenêtre de revue | Référence à définir | Preuve à examiner | Autorisation à confirmer |
|---|---|---|---|
| Avant la première refusion | Face assemblée, variante équipée, statut DNP, orientation, broche 1 et polarité selon la BOM, les données de placement et le plan approuvés. | Contrôle de placement et de préparation convenu sur la première carte identifiée ; résoudre les écarts de repère ou d’orientation tant qu’ils restent accessibles. | Confirmer si cette préparation peut passer à la refusion. Les preuves de placement ne valent pas acceptation des joints de soudure. |
| Après refusion, avant que l’accès ne soit masqué | Joints critiques et connecteurs, blindages ou éléments qui compliqueraient ensuite l’inspection ou la reprise. | Preuves visuelles convenues et, si prévu, radioscopie de certaines connexions cachées ; relever les points qui restent à vérifier. | Décider si l’insertion ou le montage des éléments suivants peut commencer et quelles inspections restent ouvertes. Aucune méthode ne révèle automatiquement tous les défauts cachés. |
| Premières opérations THT, manuelles ou mécaniques | Orientation et assise des connecteurs, ainsi que contraintes du plan pour la configuration réelle de la première carte. | Contrôles dimensionnels, visuels ou de procédé prévus et décision sur les écarts éventuels. | Confirmer si l’opération démontrée peut continuer sur le reste du lot ; signaler les écarts soumis à l’approbation du client. |
| Avant programmation ou essais sous tension | Révision matérielle, identifiant du logiciel validé, procédure, outillage et limites réussite/échec du test prévu. | Disponibilité des entrées convenues pour la programmation et les essais, puis résultats des prestations incluses dans la commande. | Préciser quelles opérations de programmation ou d’essai sont autorisées et lesquelles restent à faire. La validation de l’inspection d’assemblage est distincte de l’acceptation fonctionnelle. |
| Avant de poursuivre le reste du lot | Responsable nommé, unité/configuration, preuves examinées, écarts acceptés et opérations ou quantité proposées pour la suite. | Décision consignée et reliée à la révision libérée ainsi qu’au périmètre déjà examiné. | Définir exactement ce qui peut continuer et ce qui reste en attente. L’autorisation de fabrication ne remplace pas la validation du produit ou du système par le client. |
Les fenêtres de revue, la quantité de premier article, les points d’arrêt et les enregistrements se définissent pour chaque programme. Dans votre demande, indiquez les repères critiques, les preuves à examiner, le contact chargé de l’approbation et ses disponibilités, ainsi que l’autorisation requise avant la poursuite du reste du lot. Consultez les essais et la qualité PCBA pour définir la couverture de test ; la référence sur l’inspection du premier article distingue cette inspection de la qualification.
Vous pouvez ouvrir une demande de faisabilité NPI avec les fichiers et questions en suspens disponibles. Signalez les décisions provisoires concernant la BOM, l’assemblage, le firmware ou les essais. La revue peut identifier les données manquantes ; les informations et autorisations applicables doivent être disponibles avant la programmation, les essais sous tension ou la libération en fabrication. Pour vérifier des constats sur plusieurs lots, consultez la planification NPI et petites séries : l’approbation d’une première carte ne prouve pas à elle seule qu’une montée en production est prête.
PROGRAMME NPI
Le programme avance lorsque les données, les risques d’approvisionnement, les preuves du premier article, les résultats de test et l’état de révision ont chacun une décision et un responsable.
Libération d’ingénierie
Gerber ou ODB++, BOM/AVL, centroïdes, dessins, exigences d’assemblage et intention de test sont alignés sur une seule révision avant l’achat et la préparation.
Premier article et décision
L’assemblage, la FAI, la SPI/AOI, les rayons X ciblés et le test sont définis selon le risque ; chaque non-conformité, retouche et nouvel essai reçoit un statut.
Dossier de transfert vers la présérie
L’échantillon de référence approuvé, les ECO, les programmes, les paramètres, la fiche suiveuse, les preuves FAI et les résultats de test forment la base reproductible.
PARCOURS DE LIBÉRATION
Cinq étapes opérationnelles alimentent six jalons de décision sans confondre vitesse, preuve et acceptation client.
Libérer les données de fabrication
Fournir Gerber ou ODB++, BOM/AVL, centroïdes, dessins, intention de test, quantité cible et identifiant de révision.
Décider les risques DFX et matière
Traiter empilage, panneau, pochoir, polarités, accès de test, cycle de vie, alternatives et substitutions avant achat et préparation.
Assembler et libérer le premier article
Exécuter le plan convenu de FAI, SPI/AOI, rayons X ciblés, retouche et décision de non-conformité avant la suite du lot.
Décider les résultats de test
Enregistrer version de programme, résultats, unités en échec, analyse, nouvel essai et décision d’acceptation.
Maîtriser l’ECO et transférer
Verrouiller l’échantillon de référence, la base ECO, les programmes, les paramètres, la fiche suiveuse et les actions ouvertes.
POINTS DE CONTRÔLE NPI
Une NPI devient répétable lorsque les décisions d’ingénierie, les preuves du premier article et la base approuvée restent liées à la même révision.
PÉRIMÈTRE TECHNIQUE
Assemblage, inspection, test et documents doivent partager la même base afin que les constats du premier lot puissent devenir des instructions de présérie.
IPC-2581 peut servir à l’échange des données de fabrication ; IPC-A-610 et J-STD-001 peuvent cadrer l’acceptation et l’assemblage lorsqu’ils sont explicitement exigés. La classe, la révision applicable et les critères propres au produit restent à définir dans le dossier.
QUALITÉ
Le contrôle NPI ne promet pas une couverture universelle : il définit quelles preuves sont nécessaires pour décider, qui les approuve et ce qui doit être renouvelé après un ECO.
Empilage, panneau, pochoir, polarités, accès et critères du premier article sont examinés avant libération.
SPI, AOI, rayons X ciblés et contrôles manuels sont sélectionnés selon les défauts détectables et les limites de chaque méthode.
Version du programme, critères, résultats, analyse d’échec, nouvel essai et acceptation sont consignés avant transfert.
Priorités : données libérées, constats DFX, premiers articles et test fonctionnel. Décision de sortie : la conception satisfait les critères fonctionnels convenus et chaque écart a un responsable.
Priorités : robustesse, couverture d’inspection et de test, causes des retouches récurrentes. Décision de sortie : la validation réussit sans contournement manuel non documenté.
Priorités : outillage de production, instructions, équilibrage et preuves de procédé. Décision de sortie : les seuils convenus de rendement et de test sont tenus sans intervention non maîtrisée.
Priorités : BOM/AVL approuvée, échantillon de référence, programmes, paramètres, fiches suiveuses, état ECO et actions ouvertes. Décision de sortie : le client approuve la base de production maîtrisée.
QUALITÉ ET COÛT
La revue DFX réduit les reprises évitables ; les jalons empêchent de transférer une base ambiguë.
Libération d’ingénierie
Premier lot
Transfert vers la présérie
Approvisionnement
Industrialisation
Réponses sur le délai, la quantité, les preuves d’inspection, la stratégie de test et la gestion des ECO.
Transmettez votre révision et les critères attendus pour chiffrer l’approvisionnement, l’assemblage, l’inspection, le test et le dossier de transfert.