Personnel et équipements de production SMT

PÉRIMÈTRE SUR MESURE

Services support pour sécuriser votre assemblage PCBA

APTPCB coordonne les pochoirs et la pâte, le sourcing selon AVL approuvée, la programmation IC, la protection de surface, la reprise et les câbles/faisceaux. Choisissez un module seul ou combinez-le avec le SMT ou le box build ; les ordres de fabrication partagés relient les révisions libérées, les étapes de procédé et les preuves convenues.

  • Modules à la carte ou combinés au SMT/box build
  • Pochoir standard : jusqu’à 24 h après validation complète
  • Outillages : généralement 3–5 jours, délai confirmé au devis
  • Câbles/faisceaux : continuité à 100 % selon le plan convenu

Obtenir un devis immédiat

Devis complet →
À la cartePérimètre
BOM / AVLSourcing
VersionnéFirmware
Par planMasquage
Pass / FailLibération
Sur devisLivrables
À la cartePérimètre
BOM / AVLSourcing
VersionnéFirmware
Par planMasquage
Pass / FailLibération
Sur devisLivrables

Trois décisions avant de lancer un service support

Le périmètre dépend de la responsabilité confiée, des preuves attendues et du point de livraison convenu. Un pochoir standard peut être libéré sous 24 h après validation complète ; les outillages prennent généralement 3 à 5 jours. Cadence de programmation et gamme de câblage sont confirmées pour chaque commande.

À la carte
Service isolé

Une opération précise avec ses propres fichiers, critères d’acceptation et livrables.

Intégré
Avec le PCBA

Les révisions, composants, contrôles et documents suivent le même ordre de fabrication.

Sur critères
Libération

Le lot est accepté selon les contrôles et limites convenus, pas selon une promesse générique.

PRÉPARATION À LA LIBÉRATION

Que faut-il définir pour chaque service support ?

Commandez un module seul ou combinez plusieurs opérations avec le SMT et le box build. La même révision approuvée doit être transmise aux outillages, au firmware, aux protections et aux contrôles finaux de connexion.

Un pochoir standard peut être libéré sous 24 h après confirmation des données complètes, de la matière et de la disponibilité. Les outillages prennent généralement 3 à 5 jours ; un rythme de programmation proche de 120 unités/h dépend de la configuration. Temps composant, parallélisme des outillages, vérification et sécurité déterminent le cycle ; matière et calendrier sont confirmés au devis. La gamme comprend plus de 75 configurations de faisceaux ; AWG 28–8 pour les faisceaux et AWG 10–30 pour les câbles, selon le projet.

ModuleDonnées clientPoint d’arrêt et preuve à demander
Pochoir et outillageRévision du panel, données boîtier/pâte, interface imprimante ou outillageApprouver les changements d’ouverture/outillage ; demander les contrôles et le DOE d’impression convenus
ProgrammationMatériel cible, identité du fichier libéré, règles de série et autorisation sécuritéApprouver tout changement d’image ou de clé ; définir résultat de vérification, identité unitaire et journaux
Vernis ou encapsulationMatière exacte, état de propreté, plan de zones vernies/interdites et limites de polymérisationApprouver masquage et changements matière ; définir couverture, polymérisation et contrôles de propreté applicables
Reprise BGA et soudure sélectiveDisposition autorisée, joints concernés, historique thermique/MSL et accessibilitéApprouver cycles thermiques et réparations supplémentaires ; préciser inspection et retest électrique/fonctionnel
Câbles et faisceauxPlan de connexion, fils/terminaux, AWG 10–30 pour câbles ou AWG 28–8 pour faisceaux, cheminement, repères et contraintes d’installationApprouver les substitutions ; maintenir la continuité à 100 % et définir essais d’isolement, couple et photos éventuels

Pour les commandes répétées, précisez la propriété et la maintenance des outillages, la responsabilité logiciel/clé, l’approbation des changements et les documents joints à chaque livraison. La certification du produit et sa qualification système restent distinctes du service de fabrication.

PÉRIMÈTRE

Ce qu’un service support doit définir avant le prix

Un devis utile relie le besoin du produit aux données d’entrée, au procédé, au contrôle et à la preuve de libération. Cette chaîne évite les zones grises entre l’acheteur, l’équipe de conception et l’assembleur.

Données d’entrée

Révision des fichiers, MPN, dessins, firmware, matériaux imposés, quantités et règles d’approbation.

Procédé et outillage

Méthode retenue, interfaces, masquage, profils thermiques, consommables et outillages à qualifier.

Contrôle de libération

Critères Pass/Fail, échantillonnage, inspection, test ou enregistrement réellement inclus dans l’offre.

Responsabilités

Qui fournit, approuve, conserve les données, traite les écarts et valide le produit final.

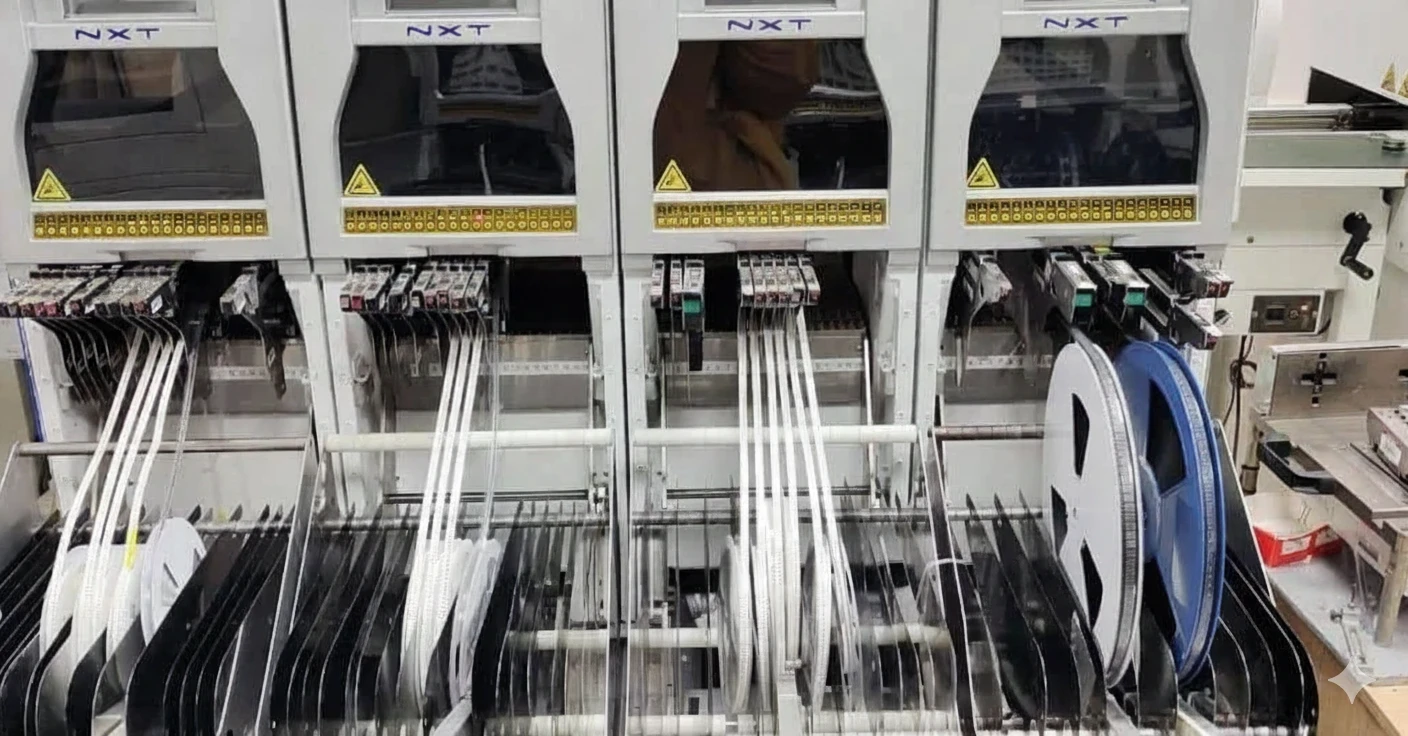
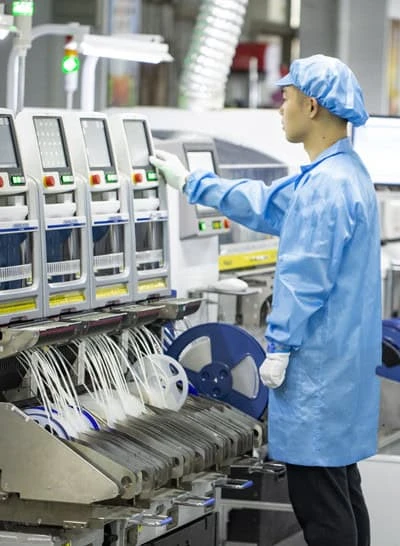
Machines de placement SMT et chargeurs de composants

Scène de production

Machines de placement SMT et chargeurs de composants.

SMT

MÉTHODE

Comment un service support passe du besoin à la libération

Le flux reste identique pour un service isolé ou intégré : les critères sont figés avant l’exécution, puis les écarts sont traités avant la livraison.

1

Définir le besoin

Identifier le service, la quantité, la révision, le point de livraison et la responsabilité de chaque partie.

2

Vérifier les entrées

Contrôler que fichiers, MPN, firmware, dessins, matériaux et critères Pass/Fail sont exploitables.

3

Figer le plan

Confirmer le procédé, l’outillage, les contrôles, les livrables et les règles d’approbation des écarts.

4

Exécuter et tracer

Réaliser l’opération selon la révision approuvée et enregistrer uniquement les données prévues au plan.

5

Libérer ou isoler

Comparer les résultats aux critères ; libérer le lot conforme ou soumettre l’écart avant poursuite.

8 MODULES

Quels services support PCBA pouvez-vous regrouper ?

Chaque carte indique les informations à fournir et la base de libération à convenir. Les capacités exactes, matériaux, dimensions et délais sont confirmés après revue technique.

Contrôles, certificats et documents sont inclus uniquement s’ils figurent au devis.
Scène de production

IMPRESSION CMS

Pochoirs et maîtrise de la pâte à braser

Définition ou fourniture du pochoir, revue des ouvertures et préparation des paramètres d’impression en cohérence avec le PCB, les composants et le volume prévu.

  • Entrées : couches pâte, données panel, boîtiers sensibles et contraintes de cadre
  • Choix à valider : épaisseur, ouvertures, réduction, stepped stencil et traitement éventuel
  • Libération : fichier approuvé, identification du pochoir et validation d’impression prévue au devis
Couche pâte
Entrée clé
Pochoir identifié
Sortie
Scène de production

MATIÈRES

Sourcing, réception et kitting de composants

Approvisionnement selon BOM et AVL approuvées, ou contrôle d’entrée des composants consignés, avec règles explicites pour les substitutions, les manquants et les composants sensibles à l’humidité.

  • Entrées : BOM avec MPN, AVL, quantités, niveaux de révision et règles d’alternative
  • Aucune substitution sans approbation écrite du client
  • Libération : statut des lignes, écarts approuvés et identification des lots selon le périmètre
Achat / consigné
Modèles
AVL approuvée
Décision
Voir le sourcing de composants
Scène de production

FIRMWARE

Programmation de circuits intégrés et données uniques

Chargement d’un binaire ou de données uniques lorsque le composant, l’interface, la révision, le checksum et la méthode de vérification sont définis et testables.

  • Entrées : MPN, image binaire, version, checksum, interface et séquence d’alimentation
  • Données uniques : format, plage d’allocation, règle anti-duplication et fichier de retour
  • Libération : statut programmé/vérifié et identifiant associé selon le plan convenu
Version + checksum
Intégrité
Journal convenu
Preuve
Voir la programmation IC
Scène de production

PROTECTION

Vernissage de protection et encapsulation

Application d’un vernis de tropicalisation ou d’un matériau d’encapsulation selon la chimie approuvée, le plan de masquage, les zones interdites et les exigences de polymérisation du produit.

  • Entrées : référence matière, fiche technique, plan de masquage et zones de couverture
  • Points à cadrer : préparation de surface, méthode d’application, cure et retouches autorisées
  • Libération : inspection visuelle, UV, épaisseur ou autre contrôle uniquement si spécifié
IPC-CC-830
Référence
Plan de masquage
Décision
Voir le vernissage PCBA
Scène de production

COMPOSANTS TRAVERSANTS

Soudure sélective

Soudure localisée de broches traversantes lorsque la géométrie, les composants voisins, la masse thermique et l’accès ne permettent pas un procédé générique.

  • Entrées : dessin d’assemblage, nomenclature THT, alliage, zones interdites et limites thermiques
  • Faisabilité : accès buse, bridage, préchauffage, support et risque pour les composants adjacents
  • Libération : inspection selon critères contractuels et contrôles additionnels si techniquement justifiés
Profil approuvé
Base process
Critères convenus
Acceptation
Voir la soudure sélective
Scène de production

REPRISE

Dépose, rebillage et remplacement BGA

Reprise d’un BGA après analyse de faisabilité, avec protection des composants voisins, profil thermique documenté et méthode d’inspection adaptée au motif de reprise.

  • Entrées : référence du composant, alliage, historique thermique, défaut observé et critères d’acceptation
  • Processus : dépose, préparation des plages, rebillage ou remplacement et refusion contrôlée
  • Libération : inspection visuelle et rayons X lorsque pertinents ; validation fonctionnelle à définir séparément
IPC-7711/7721
Référence
Profil + inspection
Preuve
Voir la reprise BGA
Scène de production

PROPRETÉ

Stratégie no-clean, nettoyage et critères de propreté

Le choix entre résidus no-clean acceptés, nettoyage ou contrôle de propreté dépend du flux, du procédé, des espacements, du revêtement ultérieur et de l’environnement du produit.

  • Entrées : chimie du flux, séquence de fabrication, exigences de vernissage et risques électrochimiques
  • Le terme no-clean ne remplace pas une évaluation de compatibilité produit et procédé
  • Libération : méthode, limite et fréquence de contrôle définies par le client ou le plan de contrôle
Conserver / nettoyer
Choix
Défini par projet
Critère
Scène de production

INTÉGRATION

Câbles et faisceaux électriques

Fabriquer, monter, repérer et contrôler câbles et faisceaux selon le plan de connexion approuvé. La gamme indicative couvre les fils AWG 10 à AWG 30 et les faisceaux AWG 28 à AWG 8 ; le portefeuille comprend plus de 75 configurations de faisceaux. La configuration exacte est confirmée à chaque commande.

  • Entrées : dessin, nomenclature, fils, connecteurs, contacts, longueurs, repères et outillages imposés
  • Contrôles possibles : sertissage, continuité à 100 % selon le plan de connexion, polarité ou isolement lorsque convenu.
  • Libération : résultats et échantillonnage convenus ; la qualification système reste à la charge du client.
IPC/WHMA-A-620
Référence
Plan de câblage
Entrée clé
Voir l’intégration électromécanique

CHOIX DU PÉRIMÈTRE

Quel regroupement correspond à votre programme ?

Ces profils ne sont pas des offres figées. Ils montrent quelles informations changent réellement le périmètre, le risque et le dossier de preuves.

Vue de conception et routage de PCB
NPI

Prototype à révisions rapides

Priorité à la cohérence des versions : données de pochoir, BOM, firmware et ordre de fabrication doivent porter la même révision.

PochoirKittingProgrammation
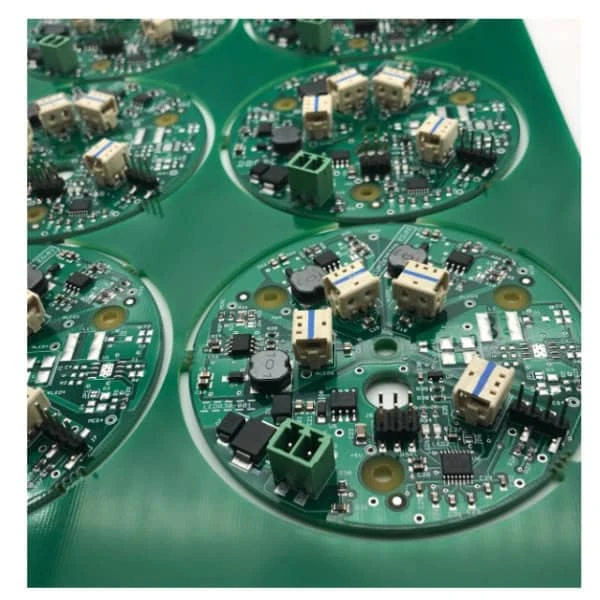
Circuit imprimé assemblé circulaire
PROTECTION

Produit exposé à l’humidité

Le choix de protection dépend de la chimie, du plan de masquage, des connecteurs, des points de test et de la validation environnementale du client.

NettoyageVernissageEncapsulation
Circuit imprimé nu
CMS / THT

Assemblage mixte CMS et traversant

La soudure sélective se décide à partir de l’accès, de la masse thermique, des composants voisins et des critères d’acceptation de la soudure.

BridageProfilInspection
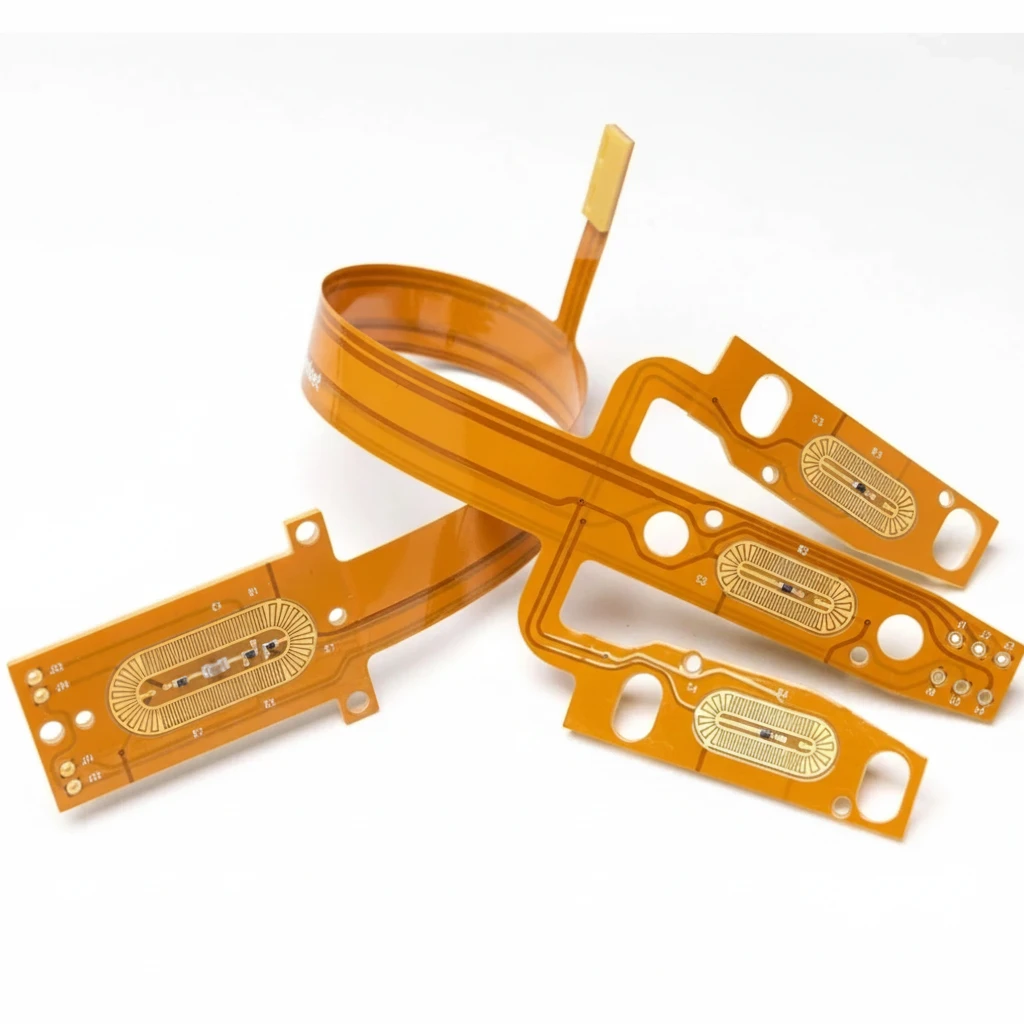
Échantillon de circuit imprimé flexible
INTÉGRATION

Sous-ensemble prêt à intégrer

Câbles, faisceaux, repérage et contrôles doivent être reliés au dessin d’ensemble et aux interfaces du produit, pas seulement à une liste de fils.

CâblageRepérageTest

MATRICE DE DÉCISION

Entrées, décision et preuve de libération par famille de service

Cette matrice sert à préparer le devis. Elle ne remplace pas le plan de contrôle du projet, mais révèle rapidement les données manquantes qui empêchent une réponse fiable.

Préparer l’assemblage

PochoirDonnées pâte + panel → définition approuvée et identification
Sourcing / kittingBOM + AVL → statut des lignes et écarts approuvés
ProgrammationMPN + binaire + checksum → statut et journal convenus

Compléter ou reprendre la PCBA

Vernissage / encapsulationMatière + masque → inspection prévue au plan
Soudure sélectiveDessin + limites thermiques → inspection contractuelle
Reprise BGADéfaut + historique → profil et inspection adaptés

Nettoyer et intégrer

No-clean / nettoyageFlux + environnement → méthode et limite définies
Câbles / faisceauxPlan + composants → contrôles et résultats convenus
Dossier de lotExigences documentaires → paquet livré selon devis

Règle de libération

Pour les modules retenus, l’ordre de fabrication relie révisions et données de contrôle applicables selon le périmètre convenu.

Vue de conception et routage de PCB

Scène de production

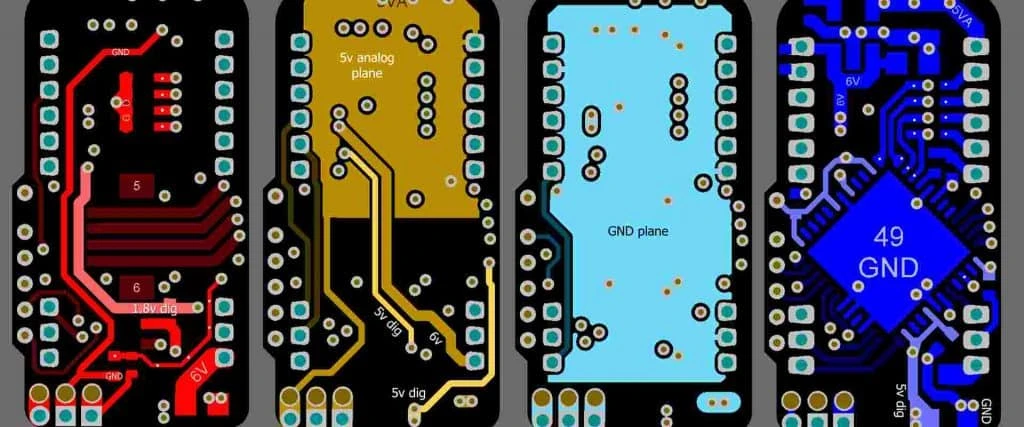
Vue de conception et routage de PCB

Vue de conception et routage de PCB.

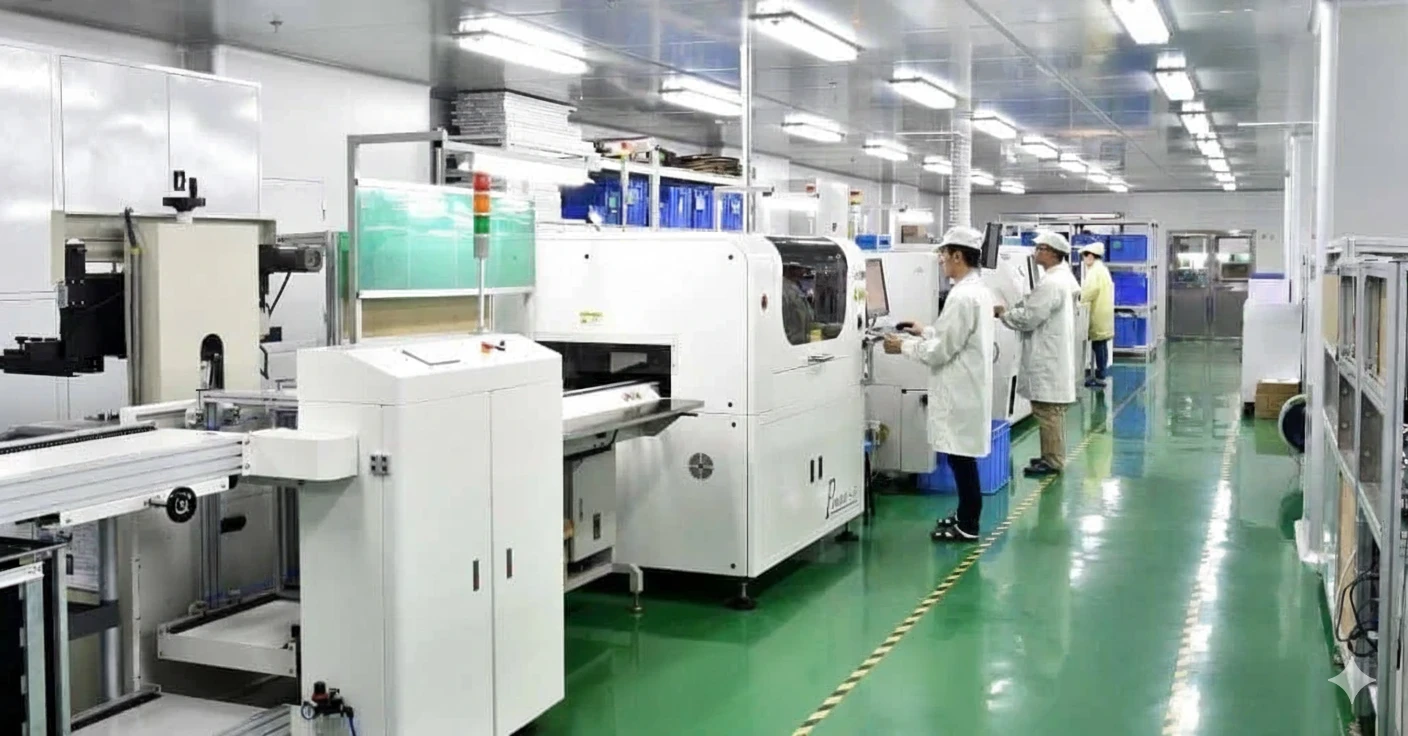
Vue d’ensemble d’une ligne de production

Scène de production

Vue d’ensemble d’une ligne de production.

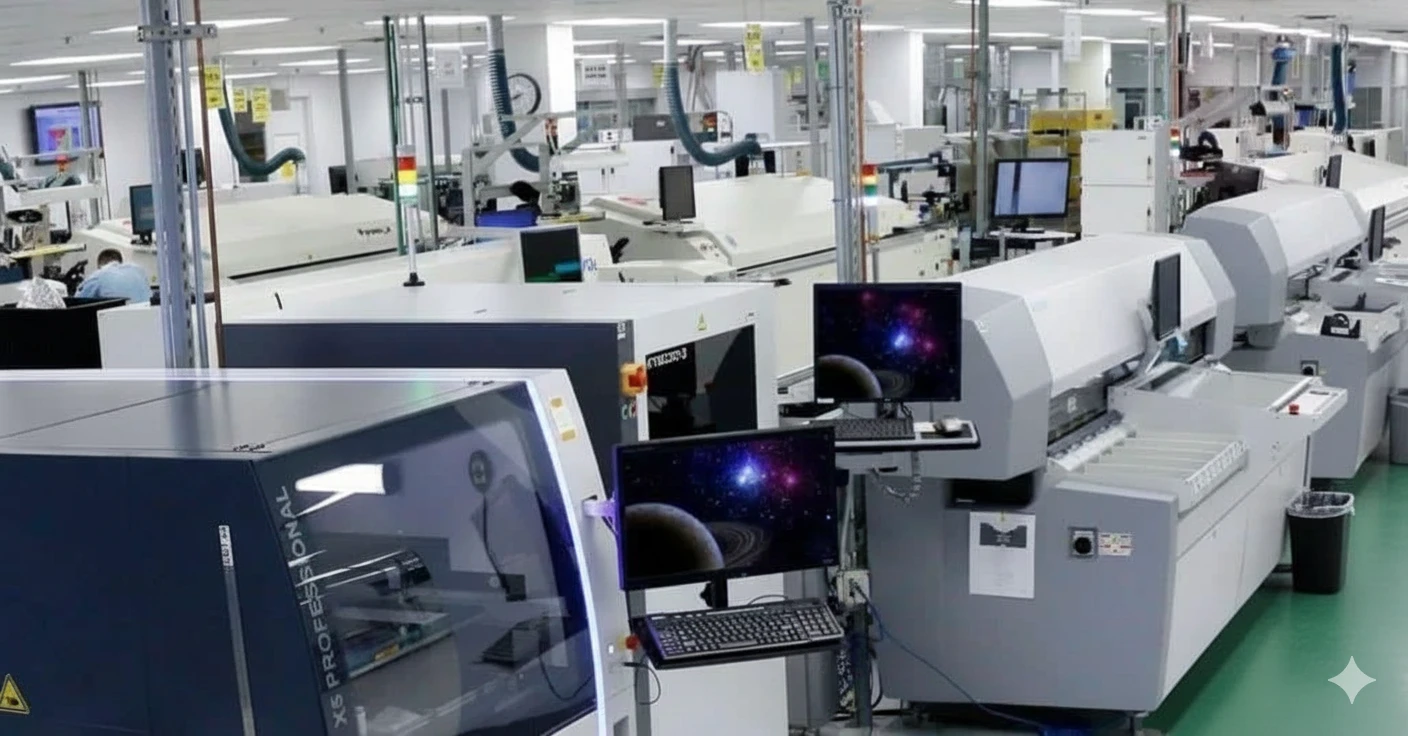
Vue d’ensemble d’un atelier équipé

Scène de production

Vue d’ensemble d’un atelier équipé.

QUALITÉ ET PREUVES

Quels standards et preuves encadrent ces services ?

Les normes et preuves applicables dépendent du produit, du contrat et de la révision approuvée. Leur mention ne signifie pas qu’elles s’appliquent à chaque commande.

IPC-A-610J-STD-001IPC-CC-830IPC-7711/7721IPC/WHMA-A-620J-STD-033IPC-1782

Plan de contrôle avant production

Convenez avant production des méthodes, limites, échantillonnages, documents et décisions en cas d’écart.

Preuves proportionnées au risque

Inspection, rayons X, vérification de programmation, contrôle de propreté ou test de câble ne sont inclus que s’ils sont pertinents et chiffrés.

Limite de responsabilité explicite

Les contrôles de fabrication ne remplacent pas la qualification fonctionnelle, environnementale, CEM, sécurité ou réglementaire du produit final.

Quand ces services deviennent-ils critiques ?

Le secteur ne suffit pas à définir le contrôle. Le bon périmètre part du risque réel du produit, de son environnement et des preuves exigées pour sa validation.

Électronique mobile et transport

Vibration, cycles thermiques, connectique et traçabilité peuvent imposer des critères renforcés ; la qualification du véhicule ou du système reste distincte.

Équipements médicaux

Propreté, protection, programmation et dossier de lot doivent être reliés à la gestion des risques et à la validation du dispositif par le fabricant.

Télécoms et équipements connectés

Données uniques, interfaces RF, câbles et protection nécessitent des fichiers de configuration et des méthodes de vérification versionnés.

Industrie et énergie

Humidité, poussière, tension, courant et maintenance déterminent le besoin de vernissage, d’encapsulation, d’isolation, de câblage et de test.

Questions fréquentes sur les services support PCBA

Périmètre, délais, preuves, données sensibles et responsabilité de qualification.

Recevez un périmètre support chiffrable, pas une promesse générique

Envoyez les données qui correspondent aux modules demandés. Nous pouvons alors confirmer la faisabilité, les responsabilités, les contrôles, les livrables et le délai applicable à votre projet.

  • Révision, quantités, calendrier cible et point de livraison attendu
  • Gerber ou ODB++, données Pick-and-Place, couches pâte et contraintes de pochoir
  • BOM avec MPN, AVL, règles d’alternative et répartition achat/consigné
  • Firmware, checksum, interface, séquence, données uniques et format du journal attendu
  • Matière de vernissage ou d’encapsulation, plan de masquage, zones interdites et critères d’inspection
  • Dessin de reprise ou soudure, limites thermiques et contrôles d’acceptation demandés
  • Plans de câbles/faisceaux, composants, longueurs, repérage et exigences de test
  • Liste des documents de lot, critères Pass/Fail et circuit d’approbation des écarts
Ouvrir le formulaire de devis