
01
Cartographier les couches critiques
Identifier les paires, les couches de routage, les plans de référence et les longueurs sensibles. Le spread-glass est ensuite affecté aux diélectriques qui influencent réellement ces structures.
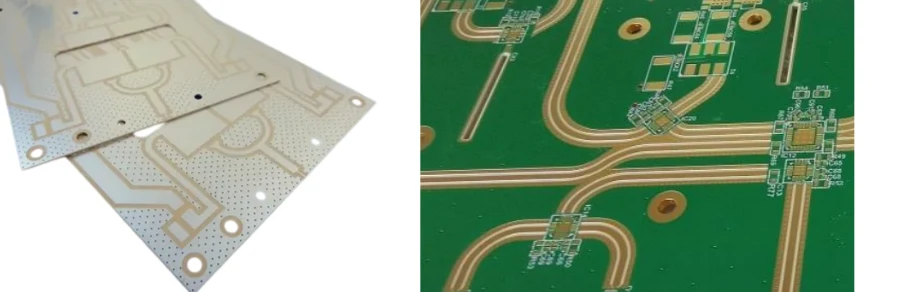
FR-4 haute vitesse et maîtrise du skew
Réduisez le risque de skew lié au fiber weave avec un stack-up défini par couche. APTPCB examine le style de verre, la résine, l'épaisseur pressée, le profil de cuivre, l'impédance et le plan de preuve avant devis.
Définition et portée technique
Le spread-glass est un tissu de verre dont les faisceaux sont étalés pour réduire les grandes zones riches en résine. Une paire différentielle rencontre alors un milieu diélectrique plus homogène, ce qui peut réduire le skew dû au tissage. L'effet n'est toutefois pas indépendant de l'orientation chaîne-trame, de la tension du tissu, de la longueur du canal ni de la construction pressée.
Pour prendre une décision fiable, séparez les variables : le style de verre traite le risque fiber-weave, la résine et son Df influencent les pertes diélectriques, le profil de cuivre influence les pertes conductrices, et la géométrie avec l'épaisseur pressée gouverne l'impédance. APTPCB transforme ces entrées en proposition de stack-up PCB soumise à approbation avant fabrication.

Architecture matière
Un nom de stratifié ne définit pas, à lui seul, un canal haute vitesse. La disponibilité d'un style spread-glass varie selon la famille de résine, l'épaisseur, le taux de résine et la construction fournisseur. Le RFQ doit donc verrouiller la construction utile, pas seulement une marque.
| Décision | Ce qu'elle gouverne | Donnée à fournir | Vérification attendue | Risque si elle reste ouverte |
|---|---|---|---|---|
| Style de verre | Répartition verre-résine sous la paire et sens chaîne-trame | Style souhaité par diélectrique adjacent aux couches critiques | Construction réellement disponible dans la résine et l'épaisseur retenues | Une substitution peut modifier le risque de skew sans changer l'épaisseur nominale |
| Famille de résine | Pertes diélectriques, Tg et comportement de mise en œuvre | Référence imposée ou plage de solutions acceptables | Fiche technique et construction fournisseur applicables | Un verre similaire ne donne pas les mêmes pertes dans toutes les résines |
| Épaisseur et taux de résine | Épaisseur pressée, Dk effectif et impédance | Distance cible entre couche signal et plan de référence | Modèle fondé sur la construction pressée, pas sur l'épaisseur catalogue seule | La largeur et l'espacement calculés peuvent devenir incorrects |
| Profil de cuivre | Rugosité de l'interface et perte conductrice | Catégorie de cuivre ou exigence de perte à respecter | Compatibilité avec la résine, l'épaisseur cuivre et la source matière | Le spread-glass peut réduire le skew sans résoudre la perte d'insertion |
| Stack-up hybride | Coût, symétrie et placement ciblé du spread-glass | Couches réellement critiques et contraintes mécaniques | Revue de symétrie, d'écoulement de résine et de fabricabilité | Une optimisation locale peut créer un risque de déformation ou de disponibilité |
Les styles 1078, 1086, 1067 ou 1065 sont des exemples de constructions plus étalées souvent étudiées en remplacement de tissus plus ouverts. Le choix final doit être confirmé sur la construction fournisseur disponible pour votre empilage.
Choix de conception
Ces leviers ne traitent pas le même mécanisme. La meilleure option dépend du budget de skew, des pertes, de la densité de routage, de la disponibilité matière et de la preuve demandée.
| Approche | Risque principalement traité | Avantage | Limite | Quand l'envisager |
|---|---|---|---|---|
| Tissage standard | Aucun traitement spécifique du fiber weave | Construction courante lorsque le canal est peu sensible | Fenêtres verre-résine plus marquées selon le style | Canaux courts ou budget de skew démontré par l'analyse système |
| Spread-glass | Variation locale de milieu diélectrique sous la paire | Réduit la dépendance au trajet exact des pistes sur le tissage | Ne fixe ni la perte, ni l'impédance, ni le budget de canal à lui seul | Paires longues, denses ou sensibles au décalage temporel |
| Routage en angle | Exposition répétitive aux faisceaux chaîne-trame | Peut moyenner le tissage sans changer toute la construction | Consomme de la surface et modifie longueur, couplage et contraintes de placement | Lorsque l'espace et les règles de routage permettent une géométrie contrôlée |
| Verre à Dk réduit | Contraste diélectrique entre verre et résine | Peut compléter une construction étalée sur des canaux exigeants | Disponibilité et construction varient selon le fournisseur | Lorsque l'analyse de canal justifie ce levier supplémentaire |
| Résine à plus faibles pertes | Perte diélectrique du canal | Réduit une composante de la perte d'insertion | Ne remplace pas automatiquement le contrôle du tissage | Lorsque le budget de perte, et non le skew seul, impose le changement |
Matrice de libération
Cette matrice sert de passerelle entre l'équipe SI, le concepteur PCB, les achats et le fabricant. Une ligne non résolue doit devenir une question de RFQ, une hypothèse approuvée ou un critère de contrôle explicite.
| Entrée de libération | Donnée à verrouiller | Pourquoi elle compte | Preuve ou approbation | Critère de libération |
|---|---|---|---|---|
| Style de verre | Style par diélectrique adjacent aux couches critiques | Détermine la géométrie du tissage vue par la paire | Stack-up et nomenclature matière approuvés | Aucune substitution non approuvée sur les couches identifiées |
| Famille de résine | Référence fournisseur ou alternatives autorisées | Conditionne pertes, mise en œuvre et disponibilité des constructions | Fiche technique applicable et proposition matière | La résine retenue répond aux exigences thermiques et électriques du projet |
| Épaisseur diélectrique pressée | Épaisseur cible entre signal et plan avec tolérance | Entre directement dans le calcul d'impédance | Stack-up calculé sur la construction pressée | Géométrie de piste approuvée après confirmation matière |
| Profil de cuivre | Catégorie de profil et poids cuivre final | Influence la perte conductrice et le modèle de ligne | Donnée fournisseur ou hypothèse de modèle documentée | Le budget de perte utilise le profil réellement proposé |
| Cible d'impédance | Valeur, tolérance, géométrie et couches concernées | Évite une exigence générique impossible à rattacher aux structures | Table d'impédance et coupon associés au stack-up | Toutes les structures critiques ont une cible et une méthode de contrôle |
| Budget de skew | Budget au niveau paire ou canal et méthode d'allocation | Permet de choisir entre spread-glass, orientation et autres leviers | Critère fourni par l'équipe système ou SI | La construction proposée est compatible avec l'hypothèse de budget documentée |
| Coupon et preuve | Type de coupon, mesure, échantillonnage et format de rapport | Un coupon d'impédance ne prouve pas automatiquement le skew du canal | Plan de contrôle cité dans le devis ou le dossier de fabrication | Responsabilité, méthode et livrable sont acceptés avant lancement |
| Approbation de substitution | Liste des changements nécessitant accord client | Un équivalent d'épaisseur peut différer par verre, résine ou cuivre | Workflow de dérogation et approbation écrite | Aucun changement critique n'est libéré sans revue technique |
Revue CAM et stack-up
La mention « spread-glass » dans une note générale ne suffit pas. Le dossier doit relier chaque couche de signal critique au préimprégné ou au noyau adjacent, puis définir l'épaisseur pressée, la résine, le profil de cuivre, la cible d'impédance et les règles de substitution. Cette traçabilité réduit les décisions implicites entre conception et fabrication.
Lors de la revue, APTPCB peut proposer une géométrie d'impédance fondée sur la construction matière disponible et signaler les écarts entre le stack-up demandé et le stack-up fabricable. La proposition reste soumise à votre approbation. La validation de l'œil, du BER et de la marge du canal complet demeure une responsabilité système, sauf méthode et livrable expressément convenus au RFQ.

Contrôles de fabrication
Le contrôle utile consiste à relier les exigences du canal aux données matière, à la géométrie et au plan de preuve. Les contrôles exacts dépendent du dossier accepté au RFQ.
Identifier les paires, les couches de routage, les plans de référence et les longueurs sensibles. Le spread-glass est ensuite affecté aux diélectriques qui influencent réellement ces structures.
Vérifier ensemble le style de verre, la famille de résine, le taux de résine et l'épaisseur pressée disponibles. Une référence commerciale sans construction détaillée ne suffit pas pour libérer le stack-up.
Ajuster largeur et espacement à partir de la construction proposée, du cuivre et des hypothèses Dk documentées. Les structures critiques sont présentées dans une table d'impédance pour approbation.
Documenter l'orientation du panneau lorsqu'elle fait partie de la stratégie SI et définir les changements soumis à accord. Un autre style de verre n'est pas accepté comme simple équivalent d'épaisseur.
Associer le coupon à la question à prouver : impédance, construction, microsection ou autre mesure convenue. Le plan précise méthode, échantillonnage et données remises.
Lancer la fabrication après accord sur le stack-up, les structures d'impédance, les substitutions autorisées et les livrables qualité. Toute hypothèse ouverte reste visible dans le dossier de revue.
Preuves et limites de validation
Un rapport qualité utile doit répondre à une question définie. La désignation matière ou un certificat fournisseur peut documenter la construction achetée. Une microsection peut documenter l'empilage fabriqué. Un coupon TDR peut contrôler une structure d'impédance. Aucun de ces éléments ne remplace, par défaut, la mesure du skew ou la validation du canal complet.
Précisez donc au RFQ le livrable attendu : stack-up approuvé, traçabilité de la référence matière, données d'impédance, microsection, rapport électrique ou coupon spécifique. APTPCB confirmera la faisabilité, la méthode et l'échantillonnage dans l'offre. Les critères d'acceptation client ou sectoriels doivent être cités avec leur classe et leur édition applicables.
Pour un prototype ou une phase NPI, utilisez les résultats pour vérifier les hypothèses de simulation avant le passage en volume. Si le budget de skew est critique, indiquez qui mesure, sur quelle structure, avec quel instrument et selon quelle limite. Cette frontière évite de confondre contrôle de fabrication et qualification système.

Questions d'ingénierie
Préparation du RFQ
Choisissez le contexte le plus proche de votre projet. Le résultat indique les décisions à préparer pour la revue ; il ne remplace pas le calcul du canal ni la confirmation de disponibilité matière.
Collaboration technique
Les équipes internationales peuvent travailler à partir du même jeu de données : construction matière, couches critiques, cibles électriques, règles de substitution et preuves de libération.
Partagez le stack-up, les couches de signaux critiques, les longueurs sensibles, les cibles d'impédance, le budget de skew et les contraintes de matériau ou de cuivre.
APTPCB confronte la demande aux constructions disponibles, documente les hypothèses de calcul et signale les écarts qui nécessitent une décision client.
Le dossier de prototype définit les coupons, mesures, rapports et critères d'acceptation utiles. Les résultats servent à confirmer ou corriger les hypothèses avant le volume.
La nomenclature approuvée, les règles de substitution et les livrables qualité deviennent la référence pour les commandes suivantes et les revues de changement.
Envoyez votre stack-up ou votre nombre de couches, les paires critiques, les cibles d'impédance, le budget de skew, la famille de résine, le profil de cuivre, les quantités et les preuves attendues. APTPCB confirmera les questions ouvertes, la faisabilité et la base technique du devis.