
Flex-to-install
Pliage unique lors de l’intégration
L’assemblage prend sa forme finale puis reste en place. Les priorités sont la transition, la géométrie installée, l’accès de montage et l’absence de pli vif.
Forme finaleTransitionKeep-out

PCBA FLEX / RIGIDE-FLEX
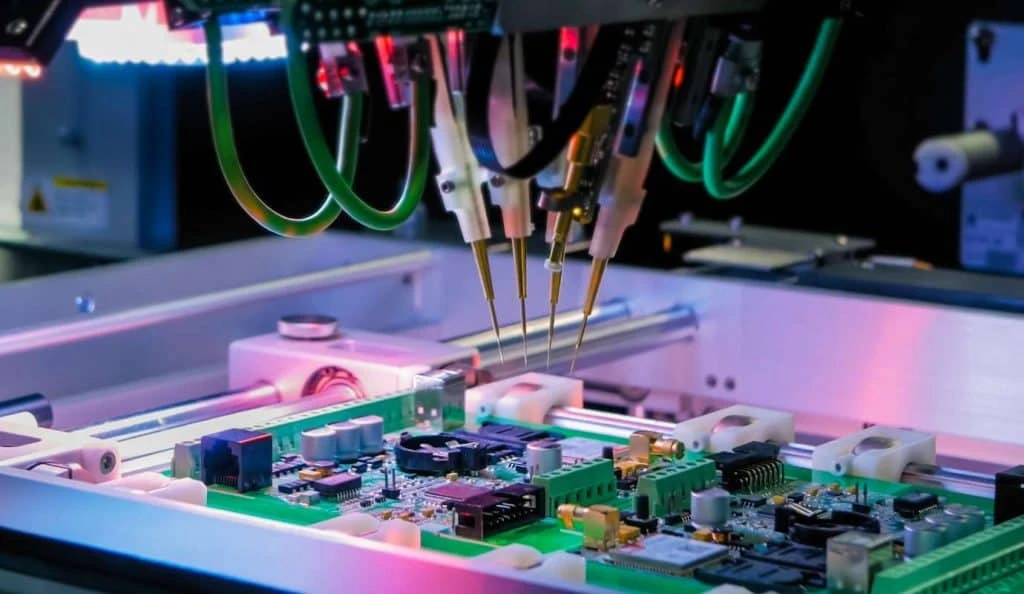
L’assemblage d’un PCB flex ou rigide-flex consiste à guider ses zones souples en polyimide et ses zones rigides porteuses de composants pendant l’impression, le placement, la refusion, l’inspection et la mise en forme finale. APTPCB adapte la classe de flexion, les raidisseurs, le carrier et le plan de contrôle à votre assemblage.
Le bon choix dépend du mouvement, de l’encombrement, de la maintenance et du coût système, pas seulement du prix unitaire du circuit imprimé.
Adapté à un tail flexible ou à une zone de courbure définie ; des raidisseurs stabilisent les contacts et les zones de composants.
Adapté lorsque plusieurs îlots fonctionnels rigides doivent être reliés sans connecteurs supplémentaires dans un volume réduit.
Souvent préférable lorsque les connexions démontables, la réparation sur site ou les achats séparés priment sur l’intégration.
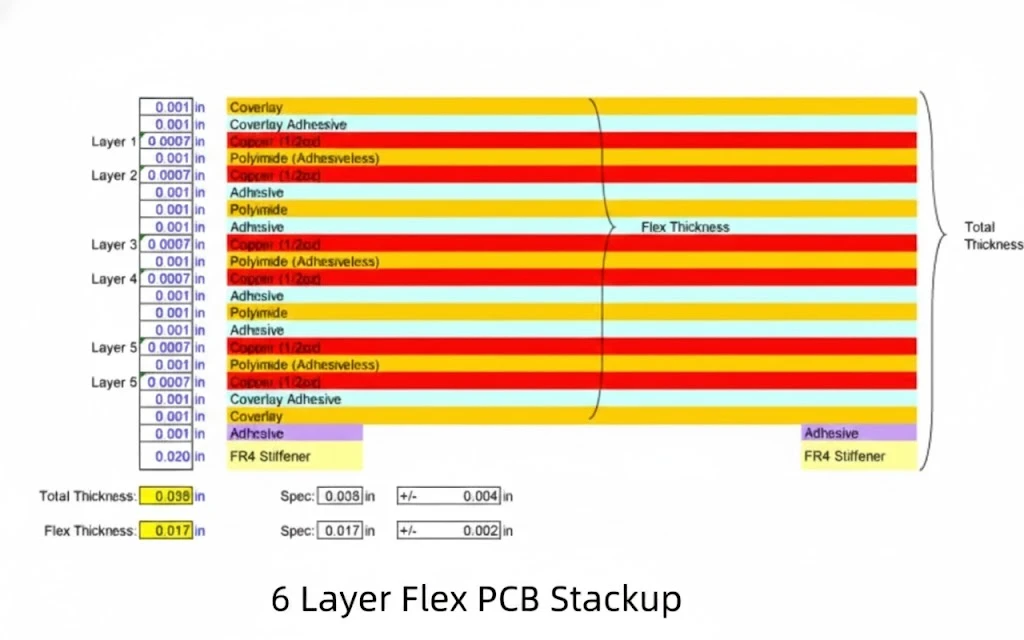
Un assemblage flex n’est pas un PCBA rigide que l’on peut simplement plier. L’empilage, la position du coverlay et des raidisseurs, le sens de flexion et la forme finale déterminent où la carte doit être soutenue, chauffée, inspectée et dépanélisée.
La distinction essentielle est flex-to-install ou mouvement dynamique. Un pliage unique lors de l’intégration n’exige pas les mêmes règles de conception et de qualification qu’un assemblage déplacé de façon répétée en service. L’objectif de durée de vie doit donc venir de l’application du client, pas d’une promesse générique d’assemblage.
PÉRIMÈTRE DE RESPONSABILITÉ
APTPCB peut évaluer la fabricabilité, le soutien mécanique, la séquence de processus, l’inspection des joints et les tests électriques ou fonctionnels convenus. Le client reste responsable de l’espace d’installation, du profil de mouvement, des charges mécaniques, de l’objectif de durée de vie et des exigences de sécurité ou réglementaires du produit final.
Selon la commande, les références techniques peuvent inclure IPC-2223 pour la conception flex et rigide-flex, IPC-6013 pour les circuits imprimés flexibles, ainsi que J-STD-001 et IPC-A-610 pour le procédé de brasage et l’acceptabilité des assemblages. La classe, la révision, les exigences additionnelles et les critères d’acceptation doivent être précisés dans la commande.
RISQUES TYPIQUES
Un pli marqué, un tail non soutenu, une traction sur la transition rigide-flex, un raidisseur mal positionné, une ouverture de coverlay inadaptée, de l’humidité avant soudage ou une mauvaise dépanélisation peuvent endommager les conducteurs, les joints ou le stratifié.
Les joints cachés, les zones de connecteurs et les transitions soumises à des efforts mécaniques demandent des preuves différentes. Le plan de contrôle doit donc partir des modes de défaillance réels, et non d’une liste fixe présentée comme universelle.
DÉCISION ET PÉRIMÈTRE
Quatre blocs relient la mécanique du produit, les données PCB, le processus d’assemblage et des critères de libération vérifiables.
Base RFQ et révisions
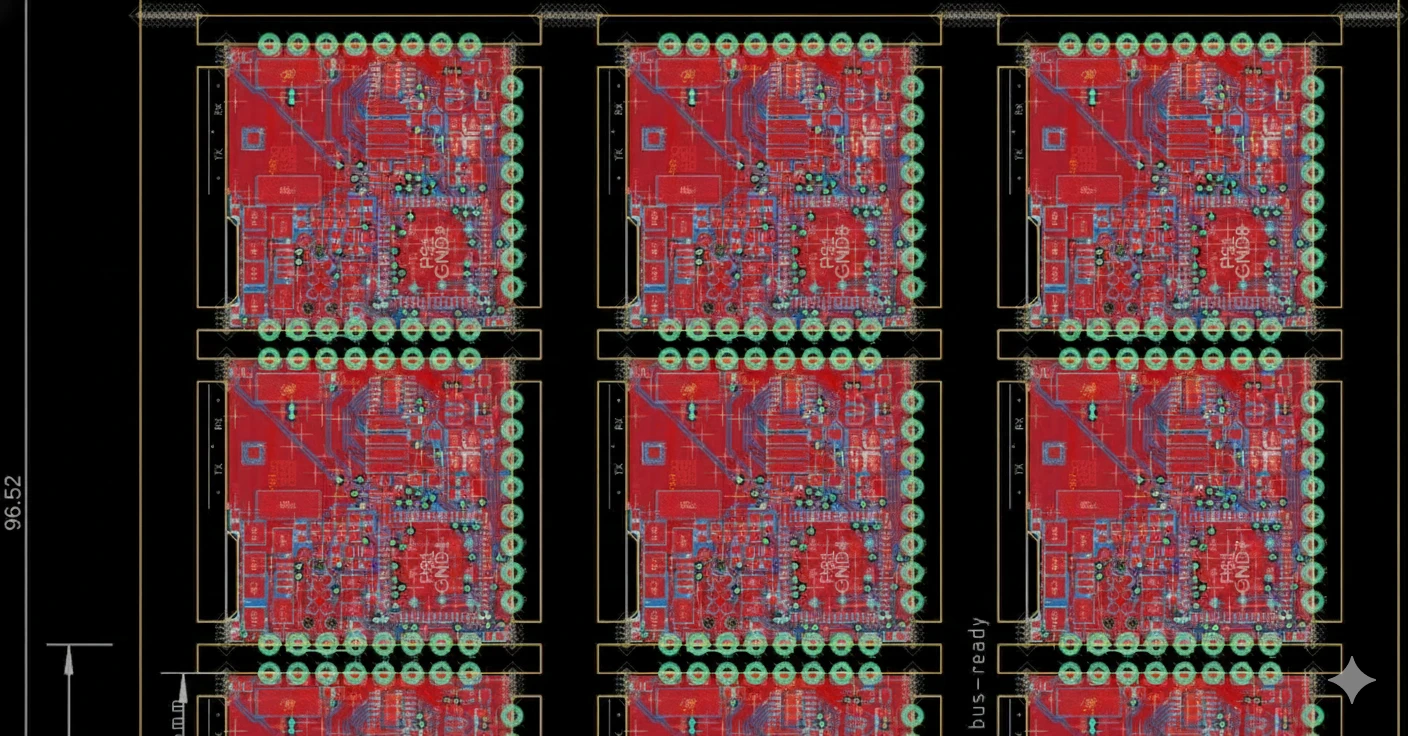
Empilage, Gerber/ODB++, BOM, Pick-and-Place, contour, raidisseurs, coverlay, panneau et indice de révision sont vérifiés ensemble.
Zones de flexion et transitions
Mouvement statique ou dynamique, sens de flexion, forme finale, keep-outs et transitions sollicitées sont clarifiés avant l’outillage.
Carrier et séquence de processus
Surfaces d’appui, fiduciels, impression, accès composants, soutien en refusion, retouche et dépanélisation sont planifiés comme une chaîne.
Contrôles et preuves de livraison
Inspection visuelle, AOI, rayons X, tests électriques ou fonctionnels, échantillonnage et limites sont définis selon la commande.
SIX PORTES DE LIBÉRATION
Chaque porte répond à une question d’achat concrète et évite que des hypothèses mécaniques ou de test apparaissent après l’outillage.
Aligner le dossier
Mettre données de fabrication, BOM, Pick-and-Place, plans mécaniques et exigences de test au même indice approuvé.
Définir la classe de flexion
Identifier flex-to-install, mouvement de maintenance ou fonctionnement dynamique, avec sens, rayon imposé et objectif de durée de vie.
Vérifier panneau et carrier
Contrôler appuis, fiduciels, serrage, protection des tails, raidisseurs et séquence de dépanélisation selon la géométrie.
Libérer la fenêtre d’assemblage
Adapter pochoir, impression, ordre de placement, profil de refusion et retouches autorisées aux matériaux et composants.
Exécuter inspection et tests
Contrôler les joints, caractéristiques électriques, fonctions ou éléments mécaniques convenus avec des limites documentées.
Libérer forme finale et preuves
Confirmer dépanélisation, mise en forme, marquage, écarts et rapports commandés avant expédition.
CLASSES DE FLEXION
La classe de flexion pilote la revue de conception, la manutention, l’outillage et la portée de la libération.
BASELINE TECHNIQUE
Chaque assemblage est évalué selon ses matériaux, sa mécanique et les critères d’acceptation commandés, sans appliquer de limites universelles non justifiées.
Les constructions à base de polyimide peuvent absorber l’humidité. Stockage, séchage éventuel et refusion sont donc définis à partir du matériau, de la finition, de l’emballage et des instructions du fabricant, pas d’une recette unique.
PLAN QUALITÉ
La profondeur du contrôle dépend de la géométrie, de l’accès aux joints, de la classe de flexion et des exigences client ; elle n’est pas présentée comme un forfait universel.
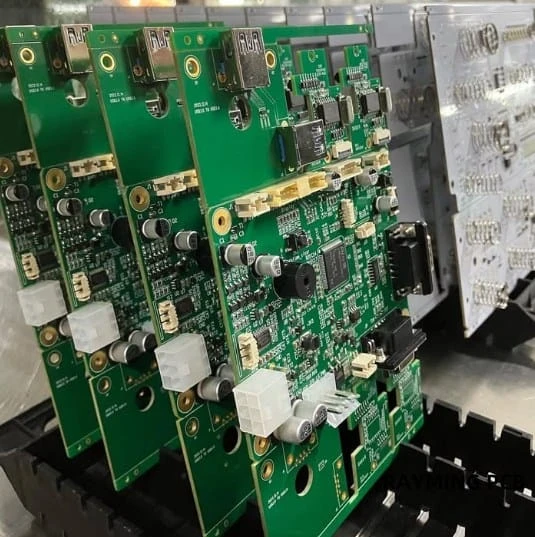
Carrier, guidage des tails et zones de préhension définies réduisent les déformations involontaires pendant transport et assemblage.
Appuis, pochoir, fiduciels et accès composants sont planifiés selon la géométrie réelle du flex et des raidisseurs.
L’inspection visuelle ou AOI est complétée par rayons X si nécessaire ; méthode et acceptation dépendent du boîtier et de la commande.
Dépanélisation, forme finale, marquage, réparations et écarts sont contrôlés selon le périmètre approuvé.
Des tails flex relient écran, capteur, antenne ou bouton dans un volume réduit ; zones de contact et raidisseurs doivent être définis mécaniquement.
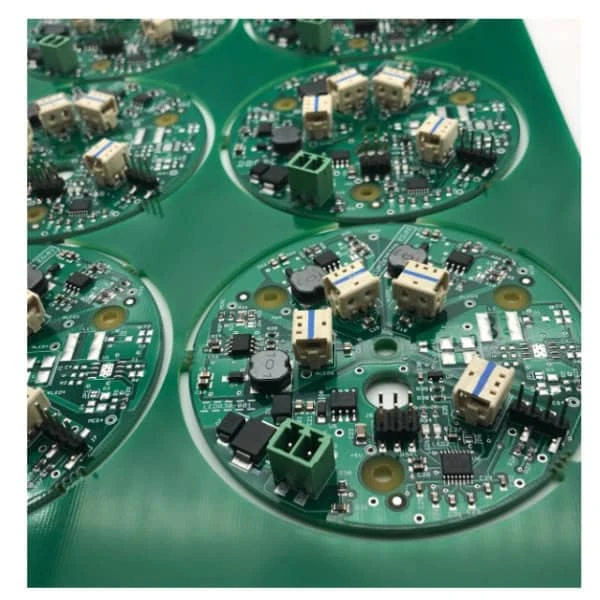
Le rigide-flex peut plier plusieurs îlots fonctionnels et réduire les connecteurs ; signal et mécanique restent à qualifier au niveau système.
Pour un mouvement répété, course, fréquence, torsion, température et durée de vie cible sont définies avant la conception et le plan de test.
Moins de câbles et de connecteurs peut réduire certains risques d’intégration ; l’assemblage complet doit néanmoins être qualifié sous charges réelles.
LIBÉRATION ET COÛT SYSTÈME
Des révisions claires, des contrôles fondés sur le risque et un choix d’architecture précoce protègent qualité et budget.
Libération
Question de libération
Tous les documents portent-ils le même indice et les zones de flexion sont-elles identifiées sans ambiguïté ?
Libération
Question de libération
Les tails et transitions restent-ils soutenus et accessibles à chaque étape du processus ?
Libération
Question de libération
Quels risques le test doit-il détecter et quelles preuves seront réellement livrées ?
Libération
Question de libération
Peut-on retracer ce qui a été contrôlé et les points ouverts acceptés par le client ?
Coût
Quand l’intégrer ?
Le rigide-flex ne réduit pas automatiquement les coûts ; l’avantage existe lorsque l’intégration remplace réellement des pièces ou des opérations.
Coût
Leviers de coût
Rendre visibles l’utilisation du panneau, les variantes de raidisseurs, l’effort de test et les révisions prévues avant de figer l’outillage.
Architecture, carrier, humidité, contrôles et responsabilités à clarifier avant la demande de prix.
Un dossier complet réduit les échanges et rend l’outillage, le plan de contrôle et les livrables comparables.