
Industrial
Contrôleur industriel
Panel PCs avec PCBAs, ventilateurs, chauffages et faisceaux ; hi-pot et burn-in pour chaque lot.
Hi-potHarnessBurn-in
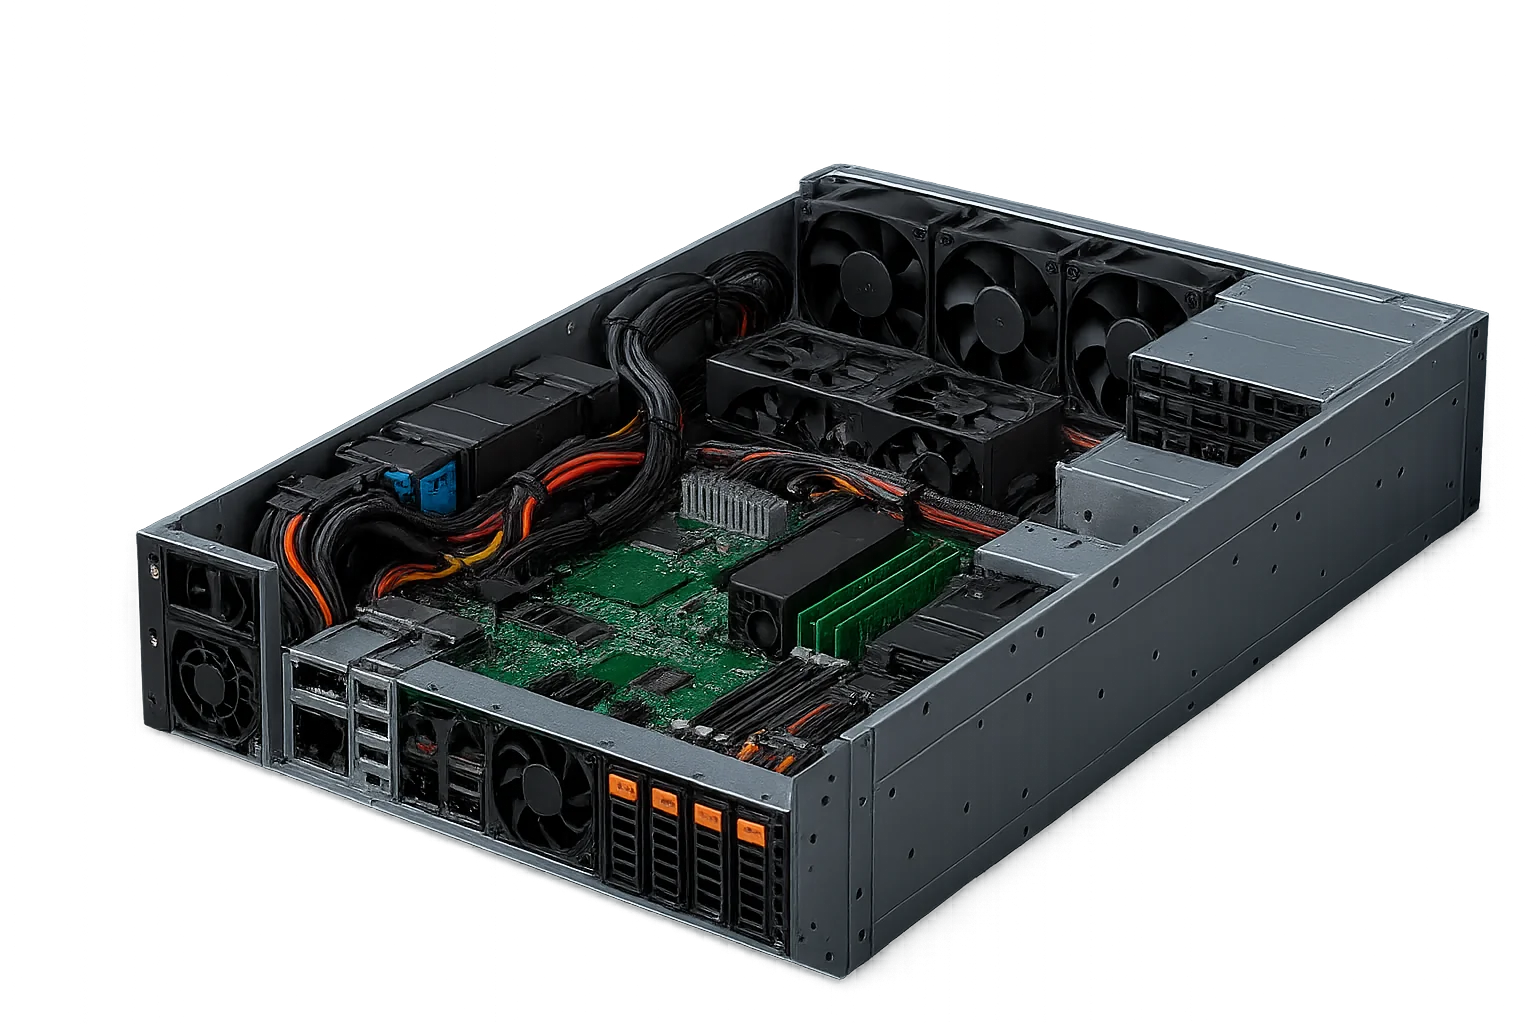
INTÉGRATION SYSTÈME
Assemblage box build piloté par l’ingénierie qui transforme des PCBA en systèmes électromécaniques entièrement intégrés, testés et scellés. APTPCB gère la fabrication de boîtiers sur mesure, le routage précis des faisceaux internes, l’enrobage, le vernis de conformité et le screening de contraintes environnementales (ESS) sous des contrôles qualité stricts.
Cette page traite de l’intégration au niveau système après l’assemblage de la carte, pas seulement du placement SMT/THT ou de la fabrication de câbles.
Boîtiers desktop, rack, gateway et instrument dans l’enveloppe standard.
Couper, dénuder, sertir, étiqueter, router et vérifier les faisceaux avant fermeture finale.
Couple, continuité faisceau, révision firmware et résultat fonctionnel final liés au numéro de série.
L’assemblage box build est l’étape d’assemblage de niveau système qui associe des PCBAs vérifiées avec mécanique, faisceaux, afficheurs, modules d’alimentation, firmware et test final afin de livrer un produit ou sous-système utilisable.
Cette page se distingue des pages SMT/THT, sourcing composants et faisceaux d’APTPCB : elle traite les preuves d’intégration système nécessaires après validation de ces entrées, notamment logs de couple, contrôles de routage, révision firmware, enregistrements de test de sécurité, étiquetage pack-out et entrées RFQ.
APTPCB peut contrôler les enregistrements de fabrication au niveau PCBA et intégration, mais l’homologation réglementaire finale, la performance clinique, la sécurité terrain et la conformité du produit fini restent sous responsabilité système du client.
PREUVES DE LIBÉRATION
Le risque pratique du box build n’est pas seulement de savoir si les pièces sont montées ; il faut relier chaque pièce installée à un dessin, un routage, une valeur de couple, une révision firmware et une limite de test. Un release gate transforme ces exigences en preuves avant expédition.
Les références d’acceptation typiques incluent IPC-A-610 pour l’assemblage électronique, IPC/WHMA-A-620 pour câbles et faisceaux, ANSI/ESD S20.20 pour le contrôle ESD, les dessins client pour l’ajustement mécanique et les limites fonctionnelles ou hi-pot définies par le client.
ENTRÉES RFQ
Un devis box build n’est précis que lorsque les données mécaniques, électriques, firmware, test et logistiques sont visibles ensemble. Les données manquantes de couple, firmware ou emballage créent souvent du rework après le first article build.
Pour NPI, envoyez le meilleur dossier disponible et marquez clairement les inconnues ; pour production répétée, figez le dossier de révision avant les enregistrements de fabrication sérialisés.
COUVERTURE BOX-BUILD
Intégration mécanique, câblage, contrôles électriques, chargement firmware, test final et packaging gérés par une seule équipe responsable.
Intégration mécanique
Monter PCBAs, écrans, ventilateurs et hardware avec couple calibré et contrôles d’écart.
Fabrication faisceaux
Cut/strip/crimp AWG 28–8, étiquetage, vérification continuité/hi-pot et routage.
Firmware & test
Programmation via JTAG/SWD/USB, tests fonctionnels, ICT/FCT, boundary-scan et hi-pot avec résultats loggés.
Packaging & logistique
Kitting ESD/mousse/retail, accessoires, codes-barres, ASN/EDI et fulfillment D2C.
WORKFLOW
De la PCBA entrante au système sérialisé, testé et emballé.
Planifier & préparer
Revue BOM, câblage, specs couple, firmware et limites test ; préparer fixtures et jigs.
Installation PCBA
Installer cartes, refroidissement, écrans et hardware avec couple calibré et contrôles d’écart.
Faisceaux & routage
Fabriquer, étiqueter et router les faisceaux avec strain relief et tests continuité/hi-pot.
Firmware & test
Charger firmware et exécuter ICT/FCT, boundary-scan et hi-pot avec pass/fail et waveforms loggés.
Pack-out
Kit accessoires, manuels, étiquettes, préparation cartons/palettes et ASN/EDI pour expédition.
PORTFOLIO
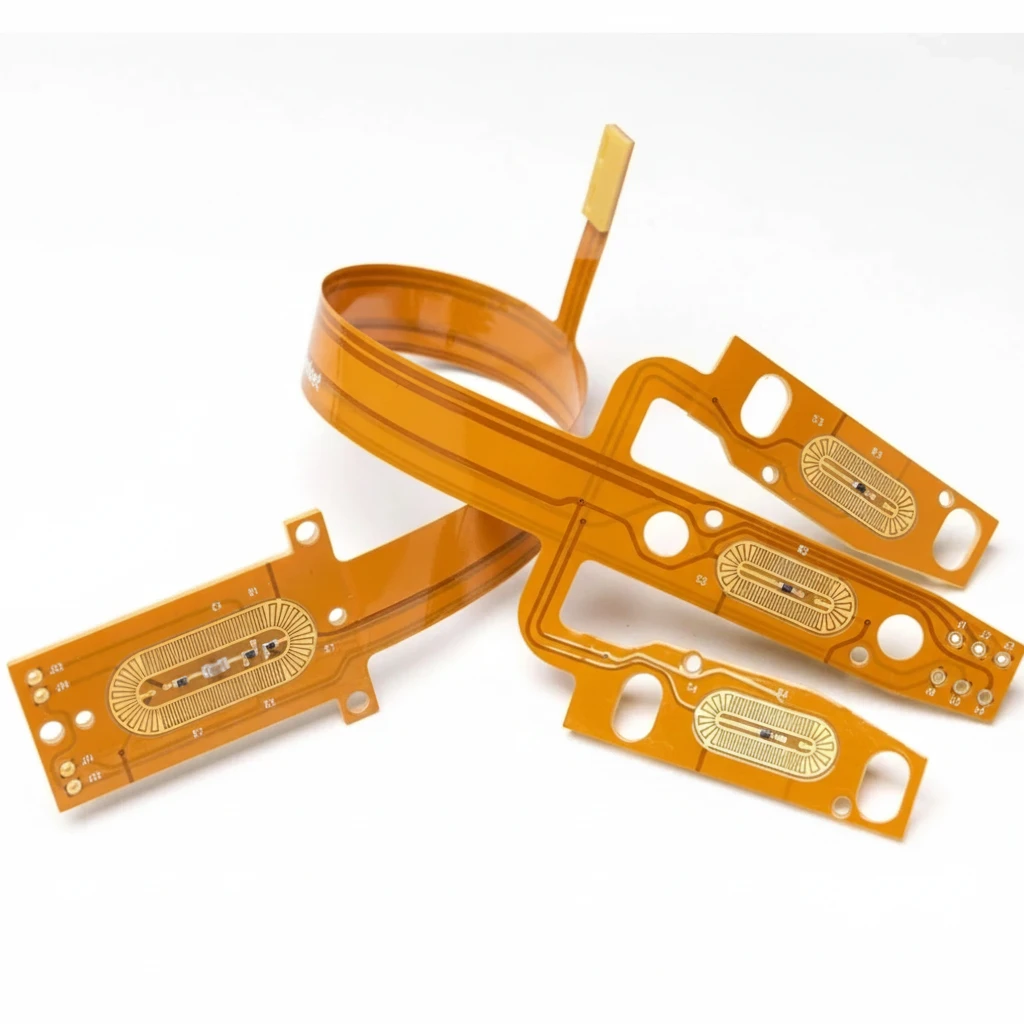
Exemples d’intégration pour systèmes industriels, médicaux et grand public.
CAPABILITIES
La liste de capacités est organisée autour du risque de libération : ajustement, câblage, power-up, firmware, sécurité et état d’expédition.
Cellules ESD avec gestion MSD, calibration couple et zones packaging dédiées.
QUALITÉ
La plupart des défauts box build sont plus simples à prévenir avant fermeture finale ; les contrôles sont donc placés aux gates mécanique, câblage et power-up.
Visseuses digitales, outils calibrés, vérification fixations, gap checks et acceptation visuelle avant sortie de station.
Continuité, hi-pot optionnel, vérification étiquette, strain relief et routage avant restriction d’accès par cartes ou couvercles.
Capture révision firmware, ID fixture, limites pass/fail, logs FCT ou boundary-scan et lien numéro de série.
Assemblages rugged avec hi-pot, gestion thermique et conformal coat.
Flux ISO 13485 avec UDI, contrôles de propreté et documentation rooms.
Calibration RF, chargement firmware et pack-out retail/D2C pour gateways et hubs.
Kitting accessoires, manuels, étiquetage et palettisation pour expédition directe.
RELEASE GATES
Le différenciateur est le dossier de preuves : couple, faisceau, firmware, test, pack-out et données série restent connectés.
Gate 1
Preuves de libération
• Type de fixation et table de couple correspondent au dessin.
• Gap, joint, panneau et orientation label sont inspectés.
• Les écarts cosmétique ou fit sont retenus avant libération électrique.
Gate 2
Preuves de libération
• Détrompage connecteur, polarité et texte étiquette sont vérifiés.
• Strain relief et rayon de courbure sont contrôlés selon le dessin de routage.
• Hi-pot ajouté lorsque le plan de test client l’exige.
Gate 3
Preuves de libération
• Révision firmware ou checksum capturée dans le traveler.
• ID fixture, état calibration et limites pass/fail enregistrés.
• Preuves functional, boundary-scan, power-up ou hi-pot stockées par unité.
Gate 4
Preuves de libération
• Kit accessoires et liste manuels vérifiés.
• Exigences ESD, mousse, carton et palette contrôlées.
• Barcode, UDI ou label client scanné avant libération.
Contrôle coût
Preuves de contrôle coût
• Kits et fixtures de test sont préparés ensemble.
• Les changements engineering sont vérifiés sur mécanique, électrique et packaging.
Contrôle échelle
Preuves de contrôle coût
• Les règles de variante sont documentées au lieu d’être redécouvertes à chaque build.
• Packaging et labeling sont validés avant montée en volume.
Questions fréquentes avant de libérer une PCBA vers l’intégration système.
Chargez les fichiers qui définissent ajustement, câblage, firmware, test et expédition afin que le devis couvre tout le chemin de libération.