
01
Stack-ups conçus pour la production
Matériaux, épaisseurs et finitions sont alignés sur la fabrication future afin que les résultats électriques et mécaniques restent transférables.
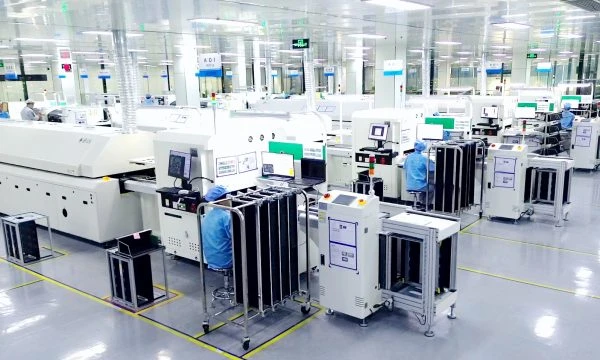
EVT À PVT • DFM/DFT • LIBÉRATION DOCUMENTÉE
La fabrication PCB NPI transforme un design validé en processus répétable grâce aux revues DFM/DFT, à un stack-up maîtrisé, à la gestion de BOM et à des critères d'inspection et de test définis. APTPCB coordonne PCB, assemblage et lots EVT, DVT, PVT ou de transition avec des livrables adaptés à la décision suivante.
Lancement NPI

Parcours NPI
| Phase | Objectif principal | Taille indicative | Sortie attendue |
|---|---|---|---|
| EVT | Vérifier la fonction de base et l'architecture | 10 à 50 unités | Défaillances consignées, stack-up préliminaire et plan de correction |
| DVT | Valider performances, fabricabilité et couverture de test | 50 à 200 unités | Design presque figé, BOM revue, plan de test et maîtrise des ECO |
| PVT | Confirmer la répétabilité avant production | 200 à 1 000 unités | Paramètres de procédé, premier article, données de test et décision de libération |
| Production de transition / petite série | Accompagner un lancement maîtrisé ou des changements d'ingénierie | 1 000 à 5 000 unités | Dossier répétable, état des matières et dérogations maîtrisées |
Ces volumes sont indicatifs : la technologie, la BOM et le plan de test pèsent souvent davantage que le nombre brut de pièces.
Revues d'ingénierie
| Domaine | Points examinés | Livrable |
|---|---|---|
| Géométrie et règles | Largeur/espacement, anneaux annulaires, accès de perçage, bandes étroites de vernis, résidus de cuivre et équilibre thermique | Liste DFM hiérarchisée et actions recommandées |
| Stack-up et impédance | Matériaux, épaisseurs, séquence des couches, coupons et tolérances cibles | Stack-up approuvé et tableau d'impédances |
| BOM | Risque d'approvisionnement, alternatives soumises à approbation, cycle de vie et composants critiques | État des achats et alertes d'approvisionnement |
| DFT et outillages | Accessibilité, points de mesure et besoins en flying probe, ICT ou test fonctionnel | Couverture minimale de test et plan de validation |
| Assemblage | Empreintes, profil thermique, sensibilité des composants et séquence SMT/THT | Notes de procédé et critères d'inspection |
| Jalon de libération NPI | Dossier Gerber/ODB++ figé, stack-up approuvé, classe IPC si applicable, couverture de test, dérogations maîtrisées et responsable désigné pour chaque ECO ouvert | Base validée pour les achats, la qualité et la production avant PVT ou production de transition |
| Dossier RFQ complet | Gerber ou ODB++, perçages, BOM avec MPN, fichiers de centroïdes Pick-and-Place, plans, exigences de stack-up/impédance, tests, quantités et phase cible | Devis avec hypothèses explicites, questions ouvertes, périmètre inclus et chemin critique visible |
Prototype ou NPI
| Aspect | Prototype accéléré | Lot NPI |
|---|---|---|
| Matériaux et stack-up | Demandez quel matériau et quel empilage exacts sont approuvés ; les alternatives provisoires sont-elles identifiées et consignées ? | Sont figés avec une intention de production et un contrôle de répétabilité |
| Profondeur de la revue DFM | Demandez quelles revues DFM couvrent la panélisation, l’assemblage et l’accès aux tests. | Revue reliée à la panélisation, à l'assemblage, au test et au volume suivant |
| Plan de test | Demandez quels essais, quelle couverture et quels critères d’acceptation sont convenus pour le lot. | Défini selon le risque technique et les preuves nécessaires pour libérer la phase |
| Maîtrise des changements | Demandez comment les révisions, ECO et dérogations sont documentées. | Révisions des données, ECO, dérogations et responsables visibles |
| Critère de sortie | La carte fonctionne pour l'essai prévu | Le lot fournit assez de données pour approuver, corriger ou répéter |
| Passage au jalon suivant | Demandez quels matériaux, procédés, outillages, enregistrements ou éléments de qualification sont à réexaminer avant le lot suivant. | Réutilise le dossier approuvé ; les changements significatifs sont évalués et revalidés |
Pilote et production de transition
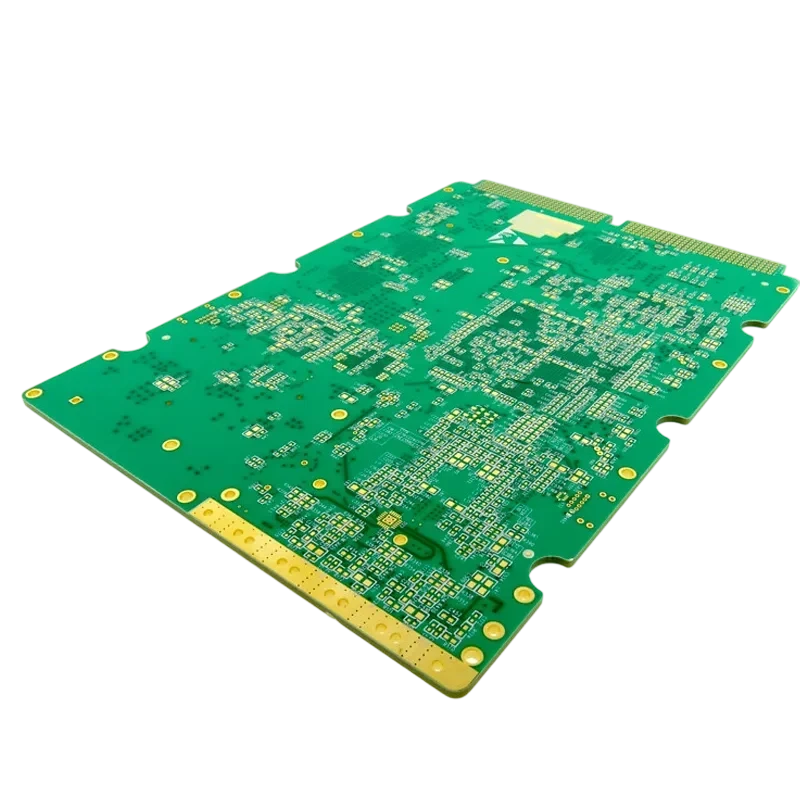
Réduction du risque
Qualité et conformité
Cas d'usage
Décisions pour le prochain lot
| Constat du lot pilote | Confinement ou décision | Vérification pour le prochain lot | Dossier de libération et responsable |
|---|---|---|---|
| Défaut d’assemblage récurrent ou reprise | Identifier les unités concernées et examiner le design, le pochoir, le placement, la soudure ou la manutention avant d’approuver une action. | Vérifier la condition modifiée sur le lot de confirmation convenu ; consigner séparément l’inspection initiale et les reprises/retests. | Constats fabrication/qualité, action approuvée et acceptation client du risque résiduel. |
| Échec fonctionnel ou lacune de test | Distinguer les défauts de fabrication suspectés des problèmes de design, firmware, outillage ou méthode d’essai ; isoler les unités concernées. | Définir les critères de réussite/échec, la configuration et la couverture nécessaires à la décision. | Le responsable des essais consigne résultats et risques non testés ; l’ingénierie client décide s’ils justifient la libération suivante. |
| Substitution de composant ou de stratifié | Identifier les références et grades d’origine et proposés ; examiner les différences électriques, mécaniques et de mise en œuvre avant approbation écrite. | Répéter les mesures ou contrôles de procédé affectés, comme convenu pour le programme. | Révision matière/BOM approuvée, lot réellement fabriqué et approbation des responsables design/achats. |
| Changement de procédé, panneau, outillage ou site | Comparer le parcours proposé à la recette acceptée et identifier les caractéristiques touchées. | Convenir de la nécessité d’une revue premier article, d’une vérification du procédé ou d’une nouvelle qualification. | Enregistrement de changement maîtrisé, preuves de comparaison et autorité de libération du nouveau parcours. |
| Écart de premier article non clos | Nommer l’exigence non satisfaite et préciser si le travail est bloqué, corrigé ou accepté sous dérogation maîtrisée. | Vérifier l’action corrective par rapport à l’exigence ; une assurance orale ne clôt pas le constat. | Responsable de décision nommé, référence de preuve et acceptation explicite ou maintien du blocage. |
Questions fréquentes
Outil interactif
Sélectionnez la phase actuelle pour voir ce que le lot doit démontrer, quelle revue fermer et quelle décision préparer.
Coordination internationale
APTPCB coordonne les programmes NPI internationaux autour d'un dossier technique commun, d'une revue de fabricabilité, d'un périmètre d'inspection/test et d'une logistique convenus pour chaque phase.
Pour les équipes qui coordonnent jalons EVT/DVT, revues de design et expéditions internationales à partir d'un même dossier technique.
Pour les programmes qui doivent relier PVT, documentation, maîtrise des changements et préparation des validations produit.
Pour les équipes qui coordonnent itérations, approvisionnement et lots pilotes sans séparer les décisions PCB et PCBA.
Pour les programmes à haute fiabilité dont le devis doit définir inspection, test, traçabilité et livrables avant fabrication.
Transmettez Gerber ou ODB++, BOM avec MPN, centroïdes, plans d'assemblage, exigences de stack-up ou d'impédance, tests et quantités par phase. Nous distinguerons hypothèses, questions d'ingénierie, périmètre inclus et chemin critique avant de confirmer prix et calendrier.