Science de la fabrication à haut rendement
Processus de fabrication avancé de PCB : ingénierie de solutions multicouches à haut rendement
Pour les innovateurs de l'aérospatiale, des télécommunications et de l'automobile, le processus de fabrication de PCB n'est pas simplement une séquence d'impression et de gravure.C’est un défi d’extrêmes chimiques, thermiques et mécaniques.Chez APTPCB, nous transformons les stratifiés bruts en interconnexions de haute fiabilité en utilisant une photolithographie inférieure à 3-mil LDI, une galvanoplastie par impulsion inverse pour des rapports d'aspect 15 :1 et des contrôles rigoureux de SPC.À partir du moment où vos données ODB++ entrent dans notre pipeline automatisé DFM jusqu'au test électrique final des fils 4 Kelvin, chaque étape est optimisée pour garantir des rendements élevés au premier passage sur vos conceptions de fond de panier à couches HDI et 64 les plus complexes.
Obtenir un devis immédiat
Phase 1 : Atténuation des risques
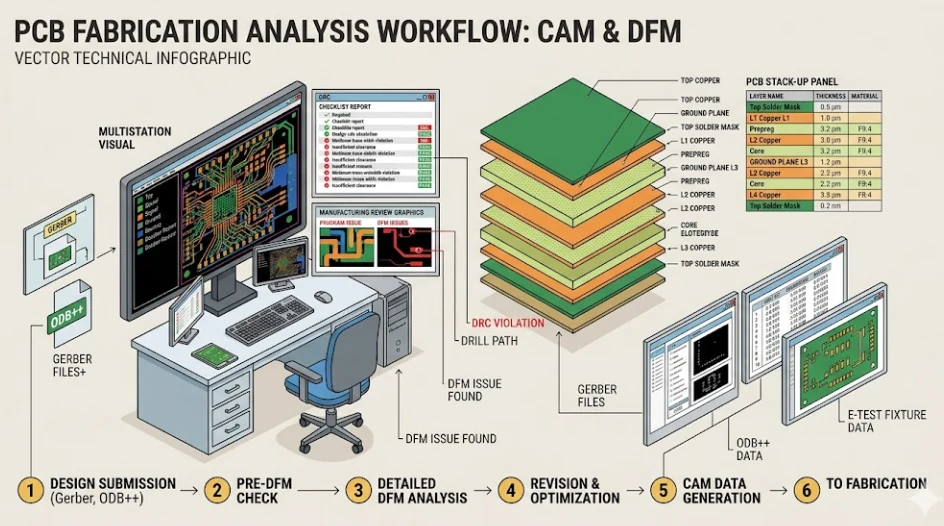
Éradiquer les risques de fabrication à la source : ingénierie DFM et CAM automatisée
Nos ingénieurs effectuent une analyse approfondie DRC des pièges à acide, des thermiques affamés, des risques de rupture d'anneau annulaire et des anomalies d'équilibrage du cuivre qui provoquent une déformation de la carte pendant la refusion.Surtout, nous appliquons une Etch-Factor Compensation dynamique.Étant donné que la gravure chimique sape la trace de cuivre (un effet trapézoïdal), une trace conçue à 4 mils se terminera à 3.5 mils si elle n'est pas compensée.Nous élargissons numériquement les géométries de trace dans vos données en fonction du poids du cuivre et de la chimie spécifique de notre bain pour garantir que la trace physique finale correspond exactement à vos cibles d'impédance.
Nous organisons vos conceptions individuelles en panneaux de production (jusqu'à 18 × 24 pouces) pour optimiser l'utilisation des matériaux tout en préservant l'intégrité structurelle pour l'assemblage de SMT.Cela implique de placer des repères globaux pour l'alignement optique, d'intégrer des TDR coupons de test d'impédance le long des rails du panneau et d'acheminer les morsures de souris anti-stress pour garantir un dépannage propre sans fracturer les condensateurs céramiques internes.

Phase 2 : Ingénierie du substrat
Matrice de matériaux avancée et métrologie entrante
| Catégorie diélectrique | Matériaux d'ingénierie | Propriétés critiques | Application cible B2B |
|---|---|---|---|
| Élevé-[[[TERM 4]]] / Anti-[[[TERM 3]]] [[[TERM 2]]] | Isola 370HR, Shengyi S1000-2M | Tg > 180°C, axe Z bas CTE | Environnement difficile Automobile ECU, Multi-refusion PCBA |
| Faible perte / Haute vitesse | Panasonic Megtron 6, Isola I-Speed | Df < 0.004, courbe plate Dk | Centre de données 112G PAM4, routeurs principaux, AI accélérateurs |
| PTFE Micro-ondes / RF | Rogers RO4350B, Taconic RF-35 | Ultra-faible Df, stabilité de phase | Antennes 5G mmWave, radar aérospatial, SATCOM |
| Polyimide Flex/Rigid-Flex | DuPont Pyralux, Panasonic Felios | Cycles sans adhésif et à haute flexibilité | Endoscopes médicaux, modules pliables Mil-Aero |
| Gestion thermique | Bergquist IMS, Direct Bond Copper | 1.0–8.0 W/mK Conductivité | SiC/GaN Électronique de puissance, matrices de LED haute puissance |
Contrôle de l'humidité et expansion de l'axe Z (CTE) : avant d'entrer dans le flux de fabrication, tous les matériaux hygroscopiques (en particulier le polyimide et les résines à haute teneur en Tg) sont cuits dans des fours à vide selon J-STD-033.Le contrôle de la teneur en humidité est essentiel pour empêcher le dégazage explosif (délaminage) pendant la chaleur extrême de la presse à laminer et le brasage à la vague ultérieur.De plus, faire correspondre le coefficient de dilatation thermique de l'axe Z (CTE) du diélectrique au placage de cuivre est vital pour IPC Class 3 via l'intégrité du baril.
Phases 3 - 8 : la fondation structurelle
Fabrication du noyau : photolithographie de la couche interne jusqu'au laminage
Gravure alcaline et récupération du Cu Cupric
Inspection optique automatisée (AOI)
Brown Oxide Promotion d'adhésion
Pose optique et enregistrement des broches
Stratification hydraulique sous vide
Phase 9 : interconnexions verticales
Forage par ablation CNC et laser à grande vitesse
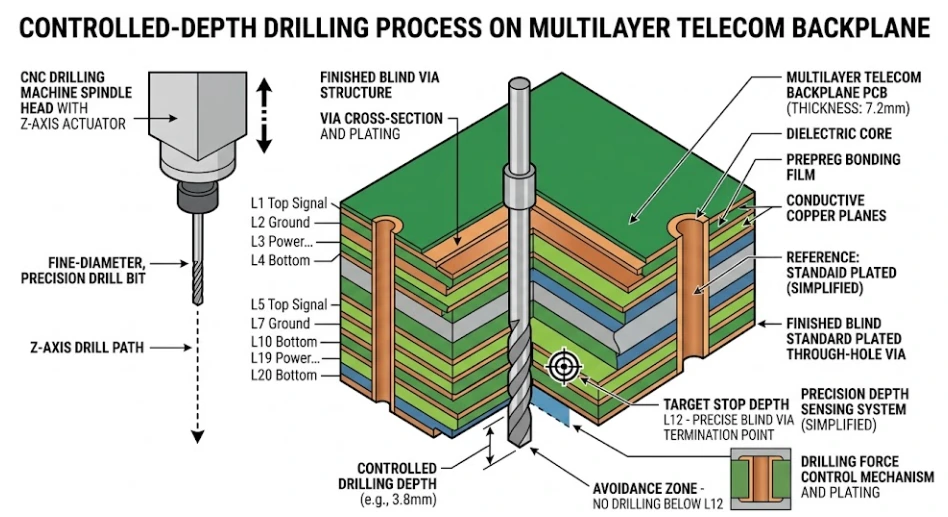
Étant donné que les matériaux rétrécissent de manière non linéaire lors du laminage, le perçage aveugle basé sur les coordonnées CAO garantit l'échec.Nous utilisons des systèmes à rayons X 3D pour localiser les repères internes en cuivre, en ajustant dynamiquement le fichier de forage pour qu'il corresponde à la position *réelle* des couches internes.Nos broches CNC Schmoll tournent jusqu'à 200,000 RPM, en utilisant des algorithmes spécialisés de chargement de copeaux pour percer des trous jusqu'à 0.15 mm (6 mil) sans provoquer de traces de résine ou d'arrachement du verre.
Pour les conceptions d'interconnexions haute densité (HDI), nous utilisons des lasers UV à ablation à froid pour vaporiser les diélectriques et le cuivre, formant ainsi des 0.075 mm (3 mil)microvias.Pour les conceptions numériques haute vitesse 112G, nous utilisons un contrôle de l'axe Z à détection de capacité pour effectuer une précision backdrilling, en fraisant physiquement le via stub inutilisé dans une tolérance stricte de ±50μm pour éliminer la réflexion du signal haute fréquence.

Phases 10 - 11 : Métallisation
Desmear au plasma et galvanoplastie du cuivre à impulsion inversée
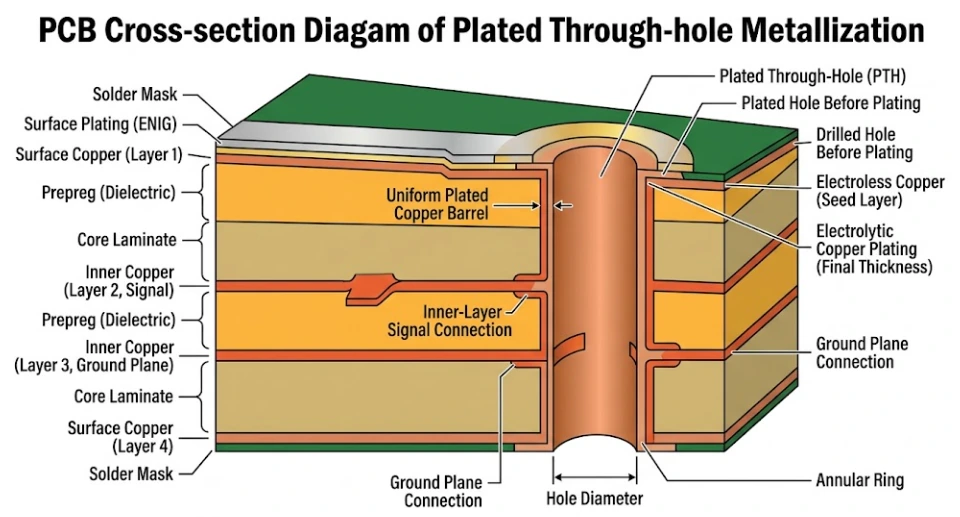
La friction du perçage mécanique fait fondre la résine et l'étale sur les couches de cuivre internes.Pour le FR-4 standard, un bain de permanganate alcalin l'élimine chimiquement.Cependant, pour les matériaux PTFE (Teflon) à haute fréquence, nous devons utiliser du Vacuum Plasma Desmear.Un gaz plasmagène CF₄/O₂ hautement réactif incinère chimiquement le frottis de polymère fluoré et texture la paroi du trou, garantissant ainsi l'adhérence du cuivre IPC Class 3.
Une fine couche de cuivre autocatalysé catalysé au palladium est déposée pour rendre conductrice la paroi du trou de verre/résine non conductrice.Le panneau entre ensuite dans la ligne de placage électrolytique.Pour lutter contre l'effet « os de chien » (où le cuivre se plaque fortement à l'entrée du trou mais affame le centre), nous utilisons une galvanoplastie inversée par impulsion .En alternant rapidement la direction du courant, nous forçons le cuivre profondément dans le canon via, obtenant facilement un placage uniforme 25μm (1 mil), même dans les fonds de panier extrêmes 15:1 format d'image.

Phases 12 - 14 : traitement externe
Gravure de la couche externe, masque de soudure LPI et légende
Gravure de la couche externe (ligne SES)
LPI Application de masque de soudure
Sérigraphie (Légende)
Phase 15 : Soudabilité
Application de finition de surface (ENIG, Immersion Silver, HASL)
| Finition de surface | Profil chimique/métallurgique | Durée de conservation | Application d'ingénierie principale |
|---|---|---|---|
| ENIG (Or par immersion au nickel chimique) | 3–6 μm Est / 0.05–0.10 μm Ou | 12+ mois | Norme industrielle pour la fiabilité à pas fin BGA, par liaison filaire et par refusion multiple. |
| ENEPIG | Ni / Palladium / Or par immersion | 12+ mois | Finition universelle.Prévient le syndrome du « Black Pad ».Idéal pour la liaison de fils or/aluminium. |
| Immersion Silver (ImAg) | 0.12–0.40 μm Argent pur | 6 Mois | Perte de signal la plus faible due à l'effet cutané.Préféré pour la 5G, le radar et la haute fréquence RF. |
| Immersion Tin (ImSn) | 1.0–1.2 μm Étain pur | 6 Mois | Excellente soudabilité.Obligatoire pour les connecteurs Automotive Press-Fit à tolérance serrée. |
| LF-HASL | Revêtement en alliage de soudure sans plomb | 12+ mois | Économique, hautement retravaillable.Non recommandé pour les terrains <0.5mm en raison d'une topographie inégale. |
| Hard Gold Placage | 0.5–2.5 μm Or électrolytique | Indefinite | Résistance extrême à l’usure.Utilisé exclusivement pour les connecteurs de bord (doigts PCIe) et les contacts à friction. |
Finition sélective (finitions hybrides) : APTPCB prend en charge la métallurgie mixte sur une seule carte.Par exemple, nous pouvons appliquer ENIG à vos matrices de processeurs denses BGA pour la planarité, tout en appliquant simultanément Hard Gold (30μ") aux doigts de bord PCIe pour la durabilité de l'insertion. Cela nécessite un masquage séquentiel complexe mais offre des performances sans compromis.
Phases 16 - 19 : Assurance qualité
Tests électriques, métrologie et inspection finale
100% Tests électriques (continuité/isolement)
TDR Vérification de l'impédance
Routage CNC et V-Cut Dépannage
IPC-A-600 Contrôle qualité visuel et microsection
APTPCB Livre blanc sur l'ingénierie
Analyse approfondie : la physique et la thermodynamique de la fabrication avancée de PCB
1.Limites de la photolithographie et dynamique de résolution LDI
2.Dynamique des fluides dans le placage de cuivre à rapport d'aspect élevé
Dans la galvanoplastie standard à courant continu (DC), la densité du champ électrique se concentre naturellement sur les bords tranchants du trou à 90 degrésentrée.Cela provoque une accumulation massive de cuivre à la surface (Dog-Boning) tandis que le centre du canon via est privé d'ions cuivre.Le résultat est une paroi de canon mince et fragile qui se brisera lors du choc thermique du brasage à la vague.
APTPCB atténue ce problème via la Galvanoplastie inversée par impulsion.Nos redresseurs délivrent une impulsion directe d'une milliseconde (dépôt de cuivre), suivie instantanément d'une impulsion inverse à courant élevé (décapage anodique).Étant donné que le champ électrique est le plus puissant à la surface, l’impulsion inverse enlève l’excès de cuivre de l’entrée du trou, tout en laissant intact le cuivre du canon profond.En cyclant cette forme d'onde, nous forçons la chimie de placage profondément dans le capillaire, garantissant une épaisseur de fût de cuivre uniforme de 20-25 μm de haut en bas, entièrement conforme aux exigences strictes des normes aérospatiales de classe IPC-6012 3 / 3A.
3.Rhéologie des résines et cycle de pressage par stratification
Si la vitesse de montée en température est trop rapide, la résine polymérise avant que l'air ne soit complètement évacué, piégeant les micro-bulles qui provoqueront plus tard Conductive Anodic Filament(CAF) courts métrages.Si la vitesse de rampe est trop lente, la résine s'écoule vers les bords du panneau, laissant le centre privé de diélectrique (provoquant des chutes d'impédance fatales).APTPCB utilise des presses hydrauliques sous vide équipées d'un chauffage dynamique à l'huile thermique.Nos ingénieurs CAM calculent la densité exacte du cuivre de votre conception spécifique pour créer un profil pression/température personnalisé.Nous maintenons l'empilement sous vide profond (pour extraire les substances volatiles) et gérons avec précision la fenêtre d'écoulement rhéologique, garantissant une matrice diélectrique homogène et sans vide, même dans les cartes électroniques de puissance en cuivre lourd (3oz+).
4.Constitution séquentielle (SBU) pour Any-Layer HDI
Le noyau est fabriqué, percé et plaqué.Ensuite, une couche de diélectrique et de feuille de cuivre est laminée vers l’extérieur.Un laser UV élimine un microvia jusqu’au cœur.Ce via est rempli de cuivre et planarisé (VIPPO).Ensuite, la couche suivante est ajoutée et le processus se répète.Une structure 3+N+3 nécessite quatre cycles de stratification distincts, quatre configurations de perçage et quatre passes de placage.Cela augmente de façon exponentielle le temps de fabrication et expose le noyau interne à de multiples excursions à haute température.C'est pourquoi APTPCB utilise strictement des matériaux hautement résilients, à haute-Tg et à faible axe Z-CTE (comme Isola 370HR ou Megtron 6) pour toutes les constructions de SBU, garantissant que les vias de base ne se fissurent pas pendant le cycle de pressage final.
5.Métrologie d'impédance et compensation de gravure
Pour garantir que votre carte correspond physiquement à vos simulations Polar Si9000, APTPCB effectue une compensation dynamique du facteur de gravure.Si vous avez besoin d'une trace de 4.0-mil sur du cuivre 1oz, notre logiciel CAM imagera une trace de 4.5-mil sur la résine photosensible.Au fur et à mesure que le panneau se déplace dans le graveur, la contre-dépouille de 0.5-mil réduit la trace à exactement 4.0 mils à sa base.De plus, nous tenons compte du fait que la pression de stratification pressera la résine préimprégnée dans les espaces de cuivre adjacents, modifiant ainsi l'épaisseur diélectrique finale (H).En contrôlant méticuleusement ces variables physiques, nous atteignons régulièrement des tolérances d'impédance de ±5% pour les protocoles PCIe Gen 5 et Ethernet 112G, validées par réflectométrie du domaine temporel (TDR) avant expédition.
FAQ
Foire aux questions — PCB Ingénierie de fabrication
Quel format de données de conception offre le rendement le plus élevé au premier passage ?
Comment APTPCB gère-t-il la compensation du facteur de gravure pour le cuivre lourd ?
Pourquoi le Desmear plasmatique est-il requis pour les PCBs haute fréquence ?
Quelle est la différence entre LDI et l'imagerie cinématographique conventionnelle ?
Pourquoi la couche interne AOI est-elle considérée comme l'étape d'inspection la plus critique ?
Comment le placage Pulse-Reverse améliore-t-il les vias à rapport hauteur/largeur élevé ?
Comment le laminage séquentiel (SBU) affecte-t-il le délai de fabrication de PCB ?
Qu'est-ce qui dicte le choix entre les finitions de surface ENIG et Immersion Silver ?
Comment éviter les échecs de Conductive Anodic Filament (CAF) ?
Qu'est-ce que le test Kelvin 4-Wire et pourquoi est-il utilisé ?
Comment APTPCB garantit-il des tolérances d'impédance contrôlées de ±5 % ?
Quelle documentation de processus est fournie pour les IPC Class 3/commandes automobiles ?
Portée mondiale de l’ingénierie
PCB Expertise en processus de fabrication pour les ingénieurs du monde entier
De l'ingestion de ODB++ aux tests Kelvin finaux, les équipes d'ingénierie de tous les secteurs s'appuient sur le processus de fabrication hautement contrôlé et surveillé par SPC de APTPCB pour une qualité constante et une livraison mondiale fiable.
Les startups matérielles de la Silicon Valley et les OEM établis bénéficient de notre examen automatisé de DFM, de notre accumulation séquentielle de HDI et de ±5 % de contrôle d'impédance pour les fonds de panier de serveur AI.
Fabrication automobile ECU adhérant à des contrôles de processus stricts IATF 16949Cartes de dispositifs médicaux nécessitant une traçabilité des lots ISO 13485 et un acheminement de l'alimentation en cuivre lourd.
Production de masse d'électronique grand public en tirant parti de nos lignes d'imagerie LDI et de placage automatisées.Cartes d'infrastructure 5G nécessitant un traitement de desmear plasma Rogers PTFE.
L'avionique aérospatiale exige une documentation de placage de classe IPC-6012 3.Électronique de défense nécessitant des certificats de matériaux complets, un contrôle qualité par rayons X et des rapports de microsection.
Prêt à réduire les risques liés à votre fabrication PCB ?
Téléchargez vos données ODB++, IPC-2581 ou Gerber vers APTPCB.Nos architectes techniques CAM effectueront un test de contrainte DFM complet, analysant votre architecture via, l'empilement d'impédance et les compensations de gravure pour fournir un devis formel et un rapport de faisabilité de fabrication dans un délai de 24 heures.