
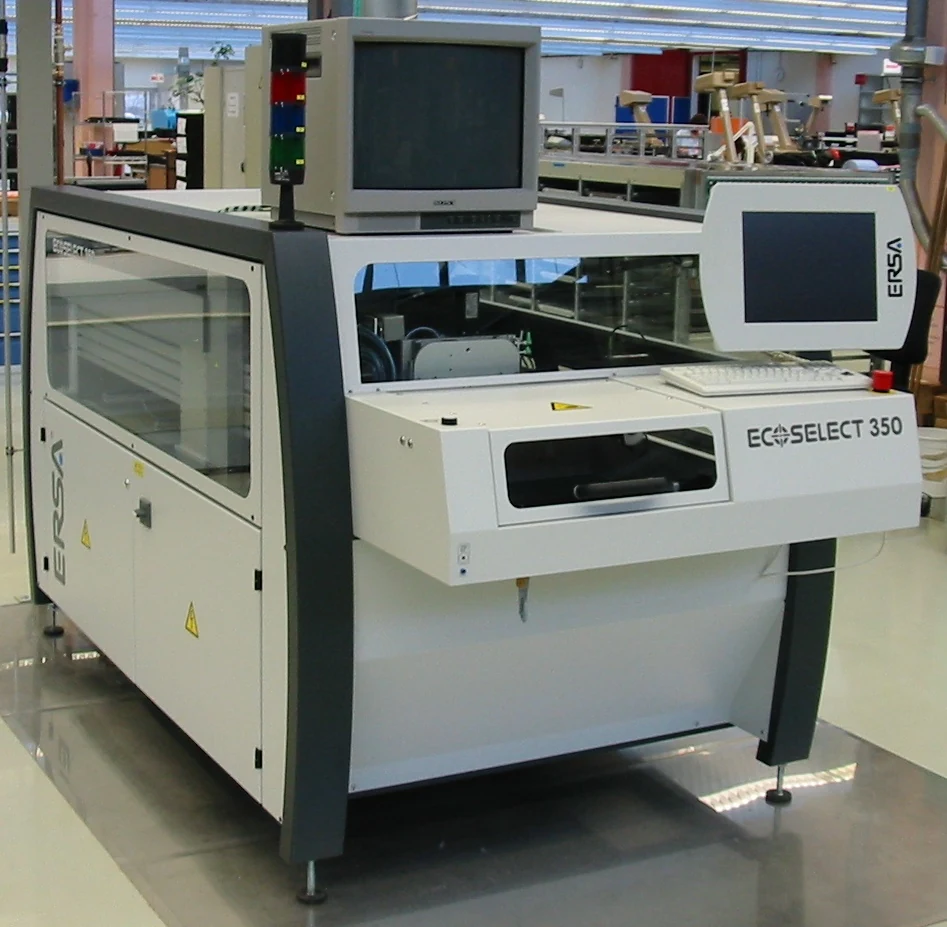
Una PCB de tecnología mixta no necesita un único método de soldadura para todas sus uniones. Una ruta viable consiste en soldar por reflujo los componentes de montaje superficial y, después, insertar y soldar los componentes de agujeros pasantes mediante soldadura selectiva o manual. La soldadura por ola es otra posibilidad cuando la disposición de la cara inferior, los componentes, los útiles y la geometría lo permiten.
La elección adecuada depende de toda la placa. Antes de que un ensamblador se comprometa con una ruta, necesita saber qué componentes pueden soportar cada exposición térmica, si el equipo de soldadura puede acceder a las uniones de agujeros pasantes y cómo se inspeccionarán las uniones terminadas conforme a los criterios acordados.
Comparación de los principales métodos de soldadura
| Método | Primer uso que conviene considerar | Qué puede hacerlo inadecuado |
|---|---|---|
| Reflujo | Uniones de montaje superficial con pasta depositada; los componentes compatibles de agujeros pasantes también pueden ser candidatos para la técnica de pines en pasta. | Un componente no puede soportar las exposiciones térmicas previstas, o el proceso elegido no puede aportar una cantidad adecuada de soldadura a la unión. |
| Ola | Un grupo de uniones expuestas que pueden pasar por una ola de soldadura. | Los componentes de la cara inferior, la orientación, el enmascaramiento o la geometría de los útiles impiden una exposición compatible o el acceso. |
| Soldadura selectiva | Uniones localizadas de agujeros pasantes en un ensamblaje mixto. | Una boquilla o un útil no puede llegar a las uniones, o el proceso propuesto no puede adaptarse a los componentes cercanos y a la demanda térmica de la unión. |
| Soldadura manual | Un número reducido de uniones, prototipos o casos excepcionales que requieren acceso individual. | No se pueden cumplir de forma uniforme los requisitos del trabajo relativos al acceso a las uniones, el control del calor, el procedimiento del operario o la inspección. |
| Soldadura láser | Una unión localizada para la que se dispone de un proceso láser adecuado. | El haz o el aporte de soldadura no pueden llegar a la unión, o el ensamblaje y el proceso no pueden controlarse y verificarse para los materiales seleccionados. |
Estas son preguntas de evaluación inicial, no reglas automáticas de proceso. Es necesario confirmar la disponibilidad y los útiles con el ensamblador. La soldadura láser utiliza una fuente de calor concentrada para una unión localizada; aun así, exige prestar atención a la alineación, al aporte de soldadura y a las temperaturas que alcanzan la placa y los componentes. Un documento técnico de IPC, Options for Assembly using High Temperature Interconnection Technologies, describe una prueba de soldadura láser; sus parámetros de proceso son específicos de esa prueba.
Empiece por los grupos de uniones, no por los equipos
El reflujo es habitual para el ensamblaje SMT, pero no es la única forma de soldar componentes de montaje superficial. Los componentes SMT compatibles de la cara inferior también pueden soldarse por ola, por lo que este método no se limita necesariamente a las uniones de agujeros pasantes. A la inversa, una cara inferior poblada con SMT no descarta automáticamente un proceso por ola; hace que la compatibilidad y el acceso sean cuestiones importantes.
Para una placa con SMT en ambas caras, la secuencia propuesta debe tener en cuenta la exposición al reflujo de cada cara. Compruebe los límites de temperatura de los componentes, su sensibilidad a la humedad, el número de pasadas de reflujo y el perfil térmico real de la placa. También deben revisarse la orientación de los componentes y la capacidad de mantenerlos en su lugar durante cualquier pasada posterior.
Para conocer los detalles de cada proceso, consulte soldadura por reflujo, soldadura por ola y la comparación de métodos para agujeros pasantes en conceptos básicos de soldadura de componentes de agujeros pasantes.
Ruta hipotética para una placa mixta
Considere una placa con circuitos integrados en la cara superior, componentes SMT en la cara inferior y dos conectores de agujeros pasantes. Un conector está cerca de una zona SMT de alta densidad. El otro parece tener más espacio alrededor de sus uniones. Este es un ejemplo de planificación, no un ensamblaje completado ni un resultado de prueba.
Una posible secuencia es:
- Aplicar pasta de soldadura, colocar los componentes SMT y soldar por reflujo las caras con SMT en una secuencia específica para la placa.
- Insertar los dos conectores de agujeros pasantes.
- Utilizar soldadura selectiva o soldadura manual controlada para sus uniones, según la revisión del acceso y las condiciones térmicas.
- Inspeccionar y probar el ensamblaje mediante los métodos y criterios de aceptación acordados para el producto.
La zona de alta densidad es el punto crítico de transición. La soldadura selectiva calienta una zona localizada, pero eso no elimina la necesidad de evaluar los componentes cercanos. La soldadura manual puede ofrecer otra forma de acceder a las uniones; puede controlarse y no es inherentemente defectuosa. Ninguno de los dos métodos puede seleccionarse con confianza basándose únicamente en el número de componentes.
| Grupo de uniones | Método candidato | Consideración de acceso o térmica | Información o decisión aún necesaria |
|---|---|---|---|
| Circuitos integrados de la cara superior | Aplicación de pasta, colocación y reflujo | Límites de temperatura de los componentes y exposición durante el ensamblaje de la cara opuesta | Hojas de datos de los componentes, requisitos de sensibilidad a la humedad, número de pasadas propuesto y perfil de la placa |
| SMT de la cara inferior | Aplicación de pasta, colocación y reflujo; también puede considerarse la soldadura por ola para componentes compatibles | Retención durante la secuencia seleccionada; compatibilidad con cualquier exposición posterior a la soldadura | Indicaciones sobre componentes y materiales, disposición de la cara inferior y revisión del proceso propuesto |
| Conector alejado de la zona SMT de alta densidad | Soldadura selectiva o manual después de la inserción | Acceso a las uniones, límites térmicos del conector y soporte durante la soldadura | Datos del conector, geometría de la placa y revisión por el ensamblador de la operación propuesta |
| Conector cerca de la zona SMT de alta densidad | Soldadura selectiva o manual después de la inserción | Acceso de la herramienta y posible calentamiento de los componentes adyacentes | Datos de la disposición local y las alturas, revisión del acceso, límites de los componentes y plan para evaluar la exposición térmica |
| Ambos conectores, como grupo alternativo | Soldadura por ola, si la placa lo permite | Compatibilidad del SMT de la cara inferior, geometría de los conectores y necesidad de útiles o enmascaramiento | Revisión completa de la cara inferior, planteamiento de los útiles y evaluación del proveedor de la ruta propuesta |
Esta matriz identifica preguntas, no una ruta ganadora. El conector que parece más fácil de acceder en un plano sigue requiriendo una revisión con las dimensiones reales de los componentes y la geometría de la placa.
Por ejemplo, si el proveedor determina que una boquilla de soldadura selectiva no puede llegar al conector cercano a la zona SMT de alta densidad, pregunte si es viable modificar la disposición, utilizar otra herramienta o realizar una operación manual controlada. Si un útil para soldadura por ola cubriera una unión o dejara expuesto un componente sensible, solicite un planteamiento revisado del útil u otra ruta. Registre la opción elegida y el método de inspección de las uniones antes de liberar el paquete de ensamblaje; no dé por hecho que un útil o un método diferente resuelve automáticamente el problema.
Dónde encajan la soldadura por ola y la técnica de pines en pasta
La soldadura por ola como alternativa condicionada. Puede valer la pena evaluar una ruta por ola para los conectores de agujeros pasantes y las uniones SMT compatibles de la cara inferior. La decisión depende de las condiciones que presenta la cara inferior al proceso: compatibilidad de los componentes, orientación, separación, sombras, geometría de los conectores y los útiles o enmascaramientos propuestos. Pida al ensamblador que revise toda la cara inferior, en lugar de dar por hecho que la ola puede llegar a todas las uniones previstas.
La técnica de pines en pasta como posible forma de reducir etapas de la ruta. Un conector de agujeros pasantes puede considerarse para la técnica de pines en pasta si lo permiten sus límites de reflujo, el volumen de pasta disponible y el proceso propuesto. Esa revisión debe hacerse antes de fijar la ruta: un conector adecuado para soldarse después de su inserción no es automáticamente adecuado para el reflujo, y la pasta depositada para una unión de agujero pasante debe evaluarse como parte del proceso.
Las indicaciones del proveedor específico sobre componentes y materiales son importantes en este caso. Por ejemplo, las hojas de datos de componentes y las indicaciones sobre reflujo de Texas Instruments informan sobre los límites de los componentes correspondientes; las hojas de datos de producto de las pastas de soldadura de Indium Corporation informan sobre el uso del material correspondiente. Ninguna de ellas constituye un perfil universal para todas las placas.
Qué información entregar antes de que un ensamblador se comprometa
Proporcione la información necesaria para evaluar el ensamblaje completo:
- Datos de la placa y del ensamblaje: archivos de fabricación, planos de ensamblaje y ubicaciones de los componentes de ambas caras. Identifique las uniones de agujeros pasantes y las zonas SMT de alta densidad cercanas que puedan restringir el acceso.
- Información de los componentes: números de pieza del fabricante y hojas de datos, incluidos los límites térmicos de los conectores, la sensibilidad a la humedad de los componentes SMT y la exposición al reflujo permitida.
- Secuencia propuesta: cuándo se ensambla cada cara SMT, cuántas pasadas de reflujo se proponen y qué uniones de agujeros pasantes son candidatas para soldadura selectiva, manual, por ola o mediante la técnica de pines en pasta.
- Información de acceso: alturas de los componentes, geometría de los conectores y zonas donde una herramienta, boquilla, ola o útil pueda encontrar obstáculos. Una revisión del diseño para soldadura selectiva puede ayudar a plantear estas cuestiones.
- Requisitos de aceptación y verificación: la revisión aplicable del documento o los criterios especificados en el contrato, los puntos de inspección y cualquier prueba eléctrica o funcional requerida.
Una BOM utilizable ayuda al ensamblador a relacionar cada colocación y unión con los datos correctos del componente. Consulte buenas prácticas para la BOM de ensamblaje.
Acuerde la aceptación y la inspección
IPC distingue los requisitos de soldadura de J-STD-001 de la aceptabilidad posterior al ensamblaje de IPC-A-610. Para un pedido específico, acuerde los documentos, las revisiones, la clase y cualquier criterio de aceptación adicional aplicables; consulte las normas con licencia para conocer sus requisitos. NASA-STD-8739.3, Soldered Electrical Connections, es otro documento de criterios de ejecución; utilícelo cuando sea aplicable al trabajo, en lugar de tratarlo como una opción predeterminada para todas las placas comerciales.
Elija la inspección en función de la geometría real y los criterios acordados. La inspección visual o la inspección óptica automatizada pueden ayudar a evaluar las características accesibles, pero ninguna de las dos permite determinar todas las condiciones de una unión oculta. Si las uniones importantes no pueden evaluarse adecuadamente de forma visual, analice qué inspección o prueba adicional es apropiada antes de la producción.
La inspección de la pasta de soldadura puede contribuir al proceso SMT. Las pruebas eléctricas y funcionales responden a preguntas diferentes de las que aborda la inspección de la calidad de ejecución, por lo que deben planificarse por separado cuando sea necesario: planificación de pruebas funcionales de PCBA.
Para una revisión de la ruta, incluya los archivos de la placa, la BOM, las hojas de datos de los conectores y los requisitos de aceptación propuestos en una solicitud de presupuesto. Si la secuencia del proceso o la información disponible aún se están definiendo, contacte con APTPCB para analizar qué debe revisarse antes de asumir un compromiso.
Referencias
- IPC, revisiones de J-STD-001 e IPC-A-610.
- Documento técnico de IPC, Options for Assembly using High Temperature Interconnection Technologies.
- NASA, NASA-STD-8739.3: Soldered Electrical Connections.