
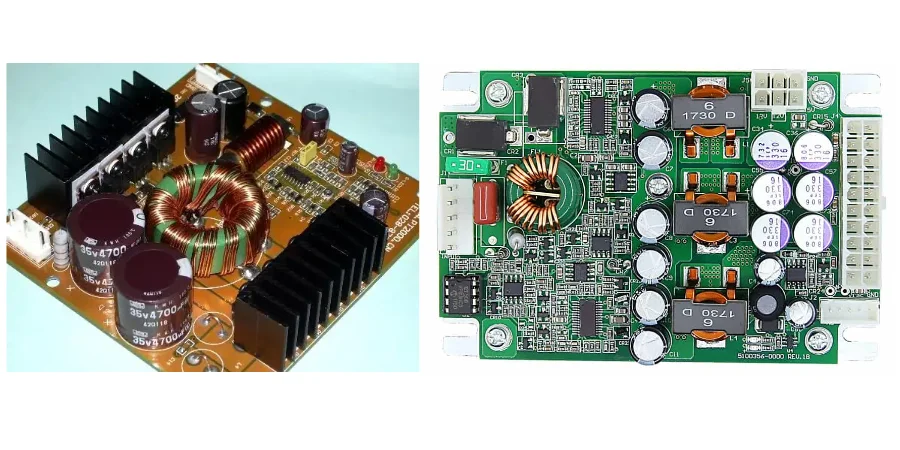
La propreté ionique d’un PCB désigne la maîtrise des résidus conducteurs capables de provoquer des courants de fuite, de la corrosion ou une migration électrochimique lorsque l’humidité est présente. Une carte électronique peut sembler parfaitement propre visuellement tout en contenant des ions actifs provenant du flux, du procédé de fabrication, de l’eau de rinçage ou de la manipulation humaine.
Ces contaminants deviennent critiques lorsqu’ils rencontrent trois conditions : une différence de potentiel électrique, un environnement humide et une surface permettant la mobilité ionique. Le résultat peut être une croissance dendritique entre conducteurs, une perte d’isolement ou une panne intermittente difficile à reproduire.
Pour définir une stratégie fiable, il faut donc répondre à trois questions avant production :
- Quels contaminants peuvent rester sur la carte ?
- Quelle méthode permet réellement de les mesurer ?
- Quel niveau de contrôle correspond au risque produit ?
Pourquoi la contamination ionique devient-elle dangereuse sur un circuit imprimé ?
La contamination ionique concerne les particules chargées électriquement présentes sur la surface ou emprisonnées sous certains composants. Contrairement aux poussières ou fibres, il s’agit d’une contamination chimique.
Lorsque des ions comme les chlorures, sulfates, sodium ou potassium rencontrent de l’humidité, ils deviennent mobiles. Sous l’effet d’un champ électrique, ils peuvent migrer entre deux pistes conductrices.
Ce phénomène est appelé migration électrochimique (ECM).
Les principales sources de contamination ionique sont :
| Origine | Exemples de résidus |
|---|---|
| Fabrication du PCB nu | sels de gravure, produits de métallisation, résidus HASL |
| Assemblage électronique | flux de pâte à braser, flux brasage vague, produits de reprise |
| Manipulation opérateur | sels de transpiration, traces de doigts, gants contaminés |
| Nettoyage | impuretés provenant de l’eau ou des produits chimiques |
Il faut également distinguer les contaminants ioniques des contaminants non ioniques.
Les contaminants ioniques sont conducteurs et représentent un risque direct pour l’isolation électrique. Les contaminants non ioniques, comme certaines huiles silicone ou résines, conduisent rarement le courant mais peuvent réduire l’adhésion d’un vernis de protection.
Quels paramètres permettent de mesurer la propreté ionique d’un PCB ?
La mesure de propreté ionique ne repose pas sur un seul indicateur. Le choix dépend du niveau de fiabilité attendu et du mécanisme de défaillance possible.
| Paramètre | Pourquoi il est important | Valeur typique / limite | Méthode de mesure |
|---|---|---|---|
| Résistivité de l’extrait de solvant (ROSE) | Mesure la quantité totale de contamination conductrice présente sur la carte. | < 1.56 µg NaCl eq/cm² (ancienne limite Mil-Spec encore utilisée comme référence). | Extraction par solution puis mesure de la variation de résistivité. |
| Chlorure (Cl-) | Les chlorures accélèrent la corrosion du cuivre et la formation de dendrites. | < 2.0 µg/in² pour les assemblages haute fiabilité Classe 3. | Chromatographie ionique (IC). |
| Bromure (Br-) | Peut provenir des retardateurs de flamme ou du masque. Un excès peut indiquer un problème thermique ou de polymérisation. | < 5.0 µg/in². Les niveaux liés dans la résine peuvent être acceptables. | Chromatographie ionique (IC). |
| Acides organiques faibles (WOA) | Résidus provenant des flux « no-clean ». Actifs, ils peuvent provoquer des courants de fuite. | < 25 µg/in² selon la chimie du flux. | Chromatographie ionique (IC). |
| Résistance d’isolement de surface (SIR) | Vérifie le comportement électrique réel sous température et humidité. | > 100 MΩ après exposition. | Motifs peignes testés en enceinte humide. |
| Sodium (Na+) et potassium (K+) | Indiquent souvent une mauvaise qualité d’eau ou une contamination par manipulation. | < 1.0 µg/in². | Chromatographie ionique (IC). |
ROSE ou chromatographie ionique : quel test choisir avant validation série ?
Le test ROSE et la chromatographie ionique ne répondent pas exactement au même besoin.
Le ROSE fournit une vision globale de la contamination moyenne. Il est adapté au suivi de production et à la surveillance régulière d’un procédé stable.
La chromatographie ionique identifie précisément les espèces présentes. Elle devient nécessaire lorsqu’une défaillance implique un ion particulier, lorsque la densité du PCB est élevée ou lorsque des composants à faible distance entre broches rendent les zones critiques difficiles à inspecter.
Matrice de décision propreté ionique PCB
| Situation produit | Risque principal | Contrôle adapté |
|---|---|---|
| Électronique grand public | Fiabilité standard, coût optimisé | Contrôle périodique ROSE |
| Électronique automobile sous capot | Humidité, condensation, cycles thermiques | Nettoyage DI + chromatographie ionique |
| Commande industrielle haute tension | Courants de fuite, amorçage | Nettoyage renforcé + test SIR |
| PCB RF haute fréquence | Variation électrique liée aux résidus | Extraction locale + validation fonctionnelle RF |
| Dispositif médical implantable | Tolérance contamination extrêmement faible | IC, nettoyage multi-étapes et validation complète |
| Assemblage avec revêtement de protection | Piégeage d’ions sous coating | IC avant application du revêtement |
Comment adapter la stratégie de nettoyage selon l’application PCB ?
Une exigence maximale de propreté n’est pas toujours nécessaire. Le niveau de nettoyage doit correspondre au risque réel.
Électronique grand public et IoT simple
L’objectif principal est de maintenir un coût de fabrication réduit.
Une utilisation de flux « no-clean » peut être acceptable avec une surveillance régulière par test ROSE. La validation visuelle reste importante, mais elle ne remplace pas complètement la mesure de contamination.
Électronique automobile sous capot
Les environnements automobiles imposent une résistance élevée aux condensations et variations thermiques.
Le procédé recommandé utilise généralement un flux soluble dans l’eau suivi d’un lavage à eau désionisée haute pression.
Le compromis principal concerne l’énergie consommée par le lavage et le séchage ainsi que la nécessité d’éviter toute eau résiduelle sous les composants.
Systèmes industriels haute tension
Dans ces applications, la priorité est l’isolation électrique.
Le test SIR devient souvent plus pertinent qu’une simple valeur globale de contamination, car il mesure directement la tenue d’isolement sous température et humidité.
Cartes RF et haute fréquence
Les résidus peuvent influencer les performances électriques.
Les solvants de nettoyage doivent rester compatibles avec les matériaux haute fréquence comme les stratifiés Rogers/Teflon.
Une validation combinant test RF et analyse locale des contaminants est préférable.
Assemblages avec revêtement protecteur
Un PCB contaminé avant application d’un coating peut subir un effet « serre ».
Le revêtement emprisonne humidité et ions contre la surface, accélérant les mécanismes de corrosion.
La propreté doit donc être validée immédiatement avant l’application du revêtement.
Quels points contrôler entre conception PCB et fabrication série ?
La propreté ionique est le résultat d’une chaîne complète : conception, matériaux, assemblage, nettoyage et manipulation.
Conception adaptée au nettoyage
Les composants à faible hauteur comme QFN ou LGA peuvent créer des zones difficiles à nettoyer.
Lors d’une revue DFM, il faut vérifier que les espaces sous composants permettent une évacuation correcte des solutions de lavage.
Choix du matériau PCB
Les matériaux doivent présenter une bonne stabilité hydrolytique.
Certains matériaux absorbants peuvent retenir des produits chimiques puis les libérer pendant l’utilisation.
Consultez les fiches matériaux disponibles dans notre section matériaux.
Polymérisation du masque de soudure
Un masque insuffisamment polymérisé peut retenir davantage de résidus de flux.
La validation peut inclure un test de frottement au solvant selon IPC-TM-650 2.3.42.
Compatibilité flux-nettoyage
Le type de flux doit correspondre au procédé de nettoyage.
Un flux « no-clean » ne signifie pas absence totale de résidus.
Profil de refusion
Un profil thermique incorrect peut empêcher l’activation complète du flux.
La vérification du profilage PCB permet de confirmer la maîtrise du procédé.
Qualité de l’eau de lavage
L’eau désionisée utilisée doit présenter une résistivité supérieure à 10 MΩ-cm.
Une eau insuffisamment pure peut ajouter calcium, magnésium et autres ions au lieu de les éliminer.
Séchage final
Un séchage incomplet peut concentrer les sels dans des traces d’eau résiduelles.
Les procédés utilisant couteaux d’air et fours de séchage limitent ce risque.
Quelles erreurs provoquent les défauts liés à la contamination ionique ?
Certaines causes reviennent fréquemment dans les analyses de panne.
Le test ROSE seul peut masquer une contamination localisée sous un BGA ou un composant à faible standoff. Dans ces cas, une analyse par chromatographie ionique apporte une information plus précise.
Le terme « no-clean » est également souvent mal interprété. Un flux no-clean peut laisser des résidus acceptables dans certaines conditions mais devenir problématique si le procédé thermique ou environnemental change.
Le nettoyage manuel avec alcool isopropylique et brosse peut également déplacer les résidus au lieu de les supprimer complètement.
Enfin, l’application d’un revêtement protecteur sur une carte insuffisamment propre peut enfermer les contaminants et accélérer la défaillance.
Questions fréquentes sur la propreté ionique PCB
Quel impact financier entraîne une exigence élevée de propreté ionique ?
Une propreté standard IPC Classe 2 est généralement intégrée au procédé normal. Une validation Classe 3 avec chromatographie ionique ou contrôle ROSE par lot ajoute du temps laboratoire et peut augmenter le coût d’assemblage de 5-10%.
Quel délai prévoir pour les tests avancés ?
Un test ROSE standard prend environ 15-20 minutes. La chromatographie ionique ou un test SIR nécessitent davantage de temps. Le test SIR peut durer 7 à 28 jours selon le protocole utilisé.
Quels matériaux retiennent davantage les contaminants ?
Les matériaux poreux ou texturés peuvent retenir davantage les ions. Le polyimide (PCB flexible) absorbe davantage l’humidité et les produits chimiques que le FR4. Les masques mats peuvent également retenir plus facilement certains résidus.
Pour plus d’informations sur les matériaux flexibles, consultez nos capacités PCB flexible.
Quelle limite appliquer selon les normes IPC ?
La valeur historique était de 1.56 µg NaCl eq/cm². Cependant, IPC J-STD-001G (Amendment 1) ne définit plus cette valeur comme limite universelle et demande des preuves objectives démontrant la fiabilité du procédé utilisé.
Un drop test peut-il valider la propreté ionique ?
Non. Un drop test mesure la résistance mécanique aux chocs et vibrations. Il ne mesure pas directement la contamination ionique.
Pourquoi des résidus blancs apparaissent-ils après lavage ?
Ils peuvent provenir d’une mauvaise compatibilité chimique entre flux et nettoyage, d’un rinçage insuffisant ou de réactions chimiques liées aux résidus.
Le nettoyage ultrasonique convient-il à tous les composants ?
Non. Il peut endommager certains composants contenant des connexions internes sensibles comme des cristaux, oscillateurs ou MEMS.
Pourquoi l’humidité accélère-t-elle les pannes ?
L’humidité agit comme milieu de transport pour les ions. Sous 30% d’humidité, certains défauts restent inactifs. Au-dessus de 80%, la mobilité ionique augmente fortement et favorise la croissance dendritique.
Checklist fournisseur avant lancement d’une production PCB propre
Avant une revue DFM ou une demande de devis, les informations suivantes permettent de définir correctement la stratégie de propreté :
- Fichiers Gerber et empilage : pour analyser densité, matériaux et zones critiques.
- Dessin d’assemblage : pour identifier les exigences « no-clean » ou lavage.
- Spécification de propreté : préciser Classe 2, Classe 3 ou limites ioniques spécifiques comme < 1.0 µg NaCl eq/in².
- Exigences de test : préciser ROSE par lot ou validation chromatographie ionique externe.
La fiabilité électronique dépend rarement d’un seul paramètre. La maîtrise de la contamination ionique nécessite une coordination entre conception PCB, matériaux, chimie des flux, nettoyage et validation finale.
Une stratégie adaptée de propreté ionique réduit le risque de migration électrochimique et améliore la durée de vie des systèmes électroniques soumis à des environnements exigeants.
Consultez nos normes de fabrication complètes pour circuits imprimés.