
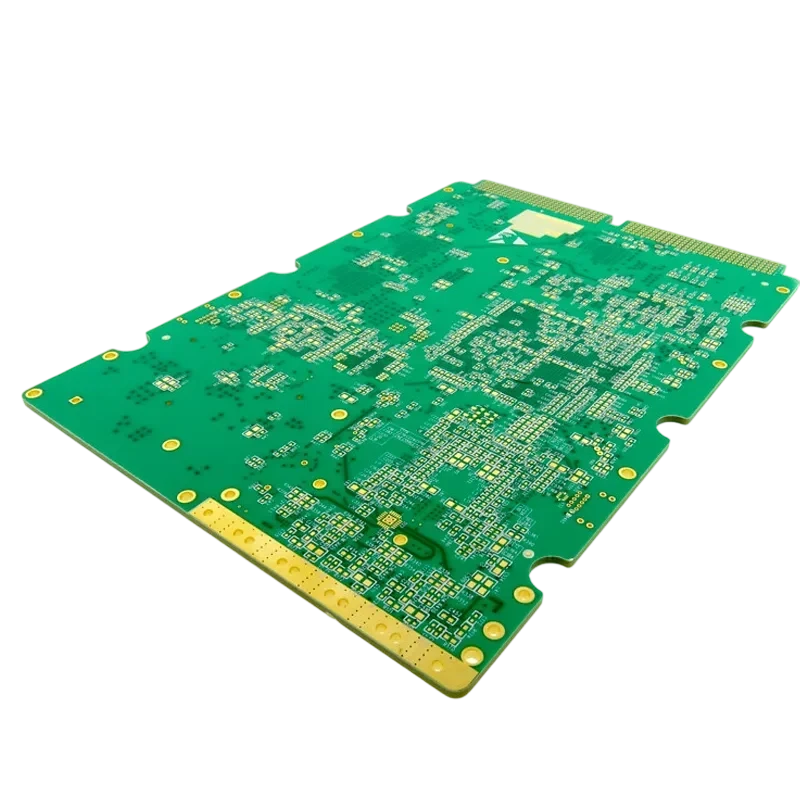
Le contrôle dimensionnel des circuits imprimés est la vérification métrologique de la conformité d'un circuit nu ou assemblé PCBA avec les cotes et tolérances de son plan : contour extérieur, diamètre et coordonnées des perçages, épaisseur, planéité et microgéométries telles que largeurs de pistes et couronnes de cuivre. Le résultat est consigné dans un rapport de contrôle dimensionnel détaillant valeurs nominales, tolérances, mesures réelles et décision de conformité.
Points clés
- Le champ du contrôle dépasse la longueur et la largeur : il englobe les alésages, les pistes, l'épaisseur de métallisation et le voilage.
- La maîtrise des tolérances, de l'indice de capabilité Cpk et du tolancement géométrique GD&T est primordiale pour la répétabilité série.
- Resserrer excessivement les tolérances alourdit les coûts ; l'objectif est d'harmoniser exigences de conception et faisabilité usine.
- Les méthodes s'échelonnent du pied à coulisse pour les prototypes aux systèmes de mesure optique vidéo MVO et MMT pour la série.
- Le rapport de contrôle du premier article FAI est l'étape charnière pour intercepter les dérives avant la production en volume.
- Les matériaux flexibles et rigides-flexibles présentent des comportements différents du FR4 et exigent des critères dédiés.
- Des fichiers Gerber rigoureux et des plans mécaniques exhaustifs forment le socle indispensable de toute métrologie.
Que couvre le contrôle dimensionnel d'un circuit imprimé ?
Avant d'aborder des paramètres spécifiques, il est capital de borner le périmètre du contrôle dimensionnel. Il s'agit de la confrontation quantitative d'un produit physique avec ses spécifications. Chez APTPCB, l'enjeu ne se limite pas à vérifier l'insertion de la carte dans son boîtier : la conformité géométrique doit garantir l'intégrité électrique du système.
Ce contrôle s'articule sur plusieurs niveaux :
- Macrodimensions : contour extérieur du circuit, positionnement des trous de fixation, rainures et épaisseur hors-tout pour garantir l'intégration mécanique.
- Microdimensions : largeurs de pistes, isolements diélectriques, anneaux de cuivre et épaisseurs de cuivre. Une dérive à ce niveau induit des désadaptations d'impédance ou des circuits ouverts.
- Tolérances géométriques : planéité en flèche et vrillage, orthogonalité des chants et centrage des perçages par rapport aux pastilles. Sur les cartes HDI, les tolérances s'évaluent en micromètres.
Quelles dimensions et tolérances de PCB sont déterminantes ?
Une métrologie rigoureuse repose sur des valeurs et normes formelles :
| Paramètre | Rôle fonctionnel | Plage de tolérance usuelle | Procédé de mesure |
|---|---|---|---|
| Tolérance linéaire | Longueur, largeur et ouvertures de découpe | ±0,10 mm standard à ±0,05 mm précision | Pied à coulisse, micromètre ou machine à mesurer tridimensionnelle MMT |
| Diamètre des perçages | Insertion des broches et métallisation des vias | ±0,076 mm pour PTH, ±0,05 mm pour NPTH | Tampons lisses calibrés ou système de mesure optique vidéo MVO |
| Flèche et vrillage | Pose SMT plane et intégrité des soudures | Moins de 0,75 % en SMT, moins de 1,5 % en THT | Marbre de métrologie en granit avec cales ou scanner laser |
| Largeur et espacement de piste | Contrôle d'impédance et tenue en courant | ±10 % à ±20 % selon l'épaisseur de cuivre | Coupe micrographique ou microscope optique haute définition |
| Anneau de pastille | Continuité du perçage sans rupture de cuivre | Classe 2 tolère 90° de rupture, Classe 3 impose 0,05 mm mini | Inspection aux rayons X ou coupes micrographiques |
| Épaisseur du circuit | Montage dans connecteurs enfichables et glissières | Standard de ±10 % de tolérance | Micromètre avec touche de contact ponctuelle |
| Épaisseur de cuivre | Capacité d'emport de courant et dissipation | Normes IPC Classe 2 ou 3 avec 20 à 25 µm en fût | Coupe micrographique destructive ou mesure par courants de Foucault |
MMT vs MVO vs jauges : quelle méthode de contrôle dimensionnel convient ?
Chaque géométrie requiert l'instrumentation adéquate :
| Méthode | Domaine de prédilection | Contact tactile ? | Application type en PCB |
|---|---|---|---|
| Pieds à coulisse, micromètres, jauges | Contrôle rapide de contours, épaisseurs et alésages | Oui | Prototypes, réception atelier, jalons de contrôle rapide |
| Système de mesure par vidéo MVO | Petits éléments 2D : pastilles, lumières, pas fins | Non | Circuits fins et flexibles, microgéométries, rapports FAI |
| Machine à mesurer tridimensionnelle MMT | Éléments 3D et tolérances de position avec référentiels | Oui | Contours de haute précision, chanfreins, interfaces d'intégration |
| Scanner optique ou laser de planéité | Flèche, vrillage et coplanarité de surface | Non | Cartes grand format ou ultra-minces avant assemblage |
| Coupe micrographique | Structure interne : dépôts de cuivre, calage des couches | Destructif | Coupons de test et échantillons d'homologation |
| Contrôle aux rayons X | Alignement des couches internes et centrage caché | Non | Contrôle d'enregistrement multicouche et cartes HDI |
La MMT tactile fournit les mesures les plus rigoureuses basées sur des référentiels, mais demande un temps de programmation. En production, on combine la mesure optique MVO pour les microstructures et la MMT pour les interfaces mécaniques.
Contrôle dimensionnel des cartes électroniques assemblées PCBA
Une fois les composants implantés, les critères évoluent : on contrôle la hauteur des composants, les zones d'exclusion, l'alignement des connecteurs avec la face avant, la saillie des broches press-fit, les entretoises et la planéité globale après refusion. Ces critères mécaniques doivent être indiqués sur le plan d'assemblage.
Guide de sélection selon les scénarios d'application
Chaque classe de produit requiert une stratégie proportionnée :
- Circuits rigides grand public : Priorité aux coûts avec tolérances standard de ±0,1 mm, contrôle optique et prélèvements statistiques.
- Circuits HDI et pas ultrafins : Géométries au micron en technologie de PCB HDI. Recours à la profilométrie laser et contrôle optique AOI à 100 %.
- Circuits flexibles et rigides-flexibles : Matériaux sujets au retrait dimensionnel. Métrologie optique sans contact indispensable pour éviter d'écraser le support.
- Circuits haute fréquence RF : La géométrie des pistes dicte l'impédance. Tolérances de gravure de ±0,015 mm et coupes micrographiques sur chaque panneau.
- Aéronautique et défense : Conformité stricte à l'IPC Classe 3, contrôles dimensionnels exhaustifs à 100 % et traçabilité archivée.
- Prototypes et NPI : Validation systématique du contrôle du premier article FAI pour corriger les dérives avant l'industrialisation.
De la conception à la fabrication : jalons de mise en œuvre

Une démarche métrologique complète intègre des points de contrôle définis :
- Revue DFM initiale : Harmoniser les tolérances du plan avec les capabilités de l'usine.
- Contrôle des matières premières : Mesurer l'épaisseur du stratifié et du cuivre avant usinage.
- Vérification du perçage : Contrôler l'usure des forêts et la précision des trous aux rayons X.
- Gravure et calage des couches : Mesurer pistes et isolements par AOI dès la sortie de gravure.
- Pressage des multicouches : Mesurer l'épaisseur totale et contrôler le fluage de résine.
- Finitions de surface : Contrôler l'épaisseur des dépôts d'or, d'étain ou d'argent par fluorescence XRF.
- Détourage et usinage mécanique : Vérifier les dimensions du détourage et usinage de PCB par MMT ou jauges.
- Rapport premier article FAI : Valider le rapport dimensionnel complet de la première pièce produite.
- Contrôle final FQC : Prélèvements visuels et dimensionnels selon le système qualité de PCB.
Erreurs courantes et méthode appropriée
- Erreur 1 : Sur-tolérancement généralisé : Évitez d'appliquer ±0,05 mm à l'ensemble du contour si seul un connecteur le réclame. Appliquez des tolérances géométriques GD&T ciblées.
- Erreur 2 : Omission du comportement matière : Anticipez la rétractation thermique dans les circuits imprimés flexibles en concertation avec les ingénieurs d'usine.
- Erreur 3 : Contradiction entre plan 2D et fichiers Gerber : Les fichiers Gerber constituent la référence géométrique. Les plans PDF définissent les tolérances et exigences particulières.
- Erreur 4 : Référentiels de mesure imprécis : Ne cotez pas des éléments critiques depuis un chant fraisé ; partez de trous d'outillage ou de mires optiques.
- Erreur 5 : Confondre aspect visuel et conformité dimensionnelle : Un vernis épargne sans défaut ne garantit pas la largeur exacte des conducteurs.
- Erreur 6 : Impasse sur le rapport FAI : Exigez un nouveau contrôle de première pièce lors de toute révision de plan ou reprise après interruption.
Foire aux questions
Quelle est la tolérance standard pour les contours de circuits imprimés ? En fraisage numérique standard, la tolérance courante est de ±0,10 mm. En rainurage en V, la tolérance est légèrement plus large du fait de la variabilité de l'âme restante.
Comment mesure-t-on la flèche et le vrillage ? Le circuit est posé sur un marbre de métrologie en granit. Le déplacement vertical maximal mesuré est divisé par la longueur de la diagonale de la carte pour obtenir le pourcentage.
Peut-on exiger un contrôle dimensionnel à 100 % pour une commande ? Oui. La production courante s'appuie sur un échantillonnage AQL. Un contrôle à 100 % est réalisable sur demande et reste habituel dans le médical ou l'avionique.
Quelle est la différence entre une cote de référence et une cote critique ? Une cote de référence est purement indicative sans décision de conformité. Une cote critique influe sur le montage ou la fonction et exige un relevé mesuré.
Comment contrôle-t-on le calage des couches internes ? Des installations industrielles à rayons X inspectent la concentricité des pastilles internes par rapport aux trous percés. Les coupes micrographiques confirment les mesures.
L'épaisseur de la finition de surface influe-t-elle sur l'épaisseur globale ? En toute rigueur oui. Les dépôts fins comme l'ENIG mesurent des fractions de micron. Le nivellement à l'air chaud HASL ajoute entre 30 et 50 µm avec une variabilité notable.
Qu'est-ce qu'une grille de critères d'inspection ? C'est un guide opérationnel qui permet aux contrôleurs de distinguer clairement les critères esthétiques d'aspect des grandeurs dimensionnelles fonctionnelles.
Pourquoi le trou fini est-il plus petit que le diamètre du foret ? Le foret calibre le trou brut. Lors de la métallisation par voie électrolytique, du cuivre se dépose sur la paroi, réduisant l'alésage à sa dimension finale nominale.
Que doit comporter un rapport de contrôle dimensionnel ? Le document mentionne la référence, l'indice de révision, les repères de plan, les cotes nominales, les tolérances, les mesures constatées, l'appareil de mesure, la date et la signature de l'inspecteur.
Pages et outils associés
- Système d'assurance qualité PCB
- Contrôle du premier article FAI
- Procédés de détourage et usinage de PCB
- Fabrication de circuits imprimés HDI
- Capacités de fabrication de circuits flexibles
Glossaire des termes clés
| Terme | Définition |
|---|---|
| AQL | Niveau de qualité acceptable, norme statistique fixant la taille d'échantillon et le seuil de rejet. |
| AOI | Inspection optique automatisée utilisant des caméras pour détecter les anomalies de cuivre et de soudure. |
| Flèche et vrillage | Écarts par rapport à la planéité plane avec déformations cylindriques ou hélicoïdales. |
| MMT | Machine à mesurer tridimensionnelle pour relever des coordonnées géométriques par palpage tactile. |
| Cpk | Indice de capabilité évaluant la stabilité d'un procédé industriel par rapport aux limites de tolérance. |
| Référentiel | Plan, point ou axe théorique exact à partir duquel sont relevées les mesures dimensionnelles. |
| FAI | Contrôle de première pièce assurant que la chaîne de fabrication produit une pièce conforme. |
| GD&T | Tolérancement géométrique normalisé pour définir précisément les relations de forme et de position. |
| Gerber | Format vectoriel standard pour la description des couches de fabrication de circuits imprimés. |
| IPC-A-600 | Référentiel international pour les critères d'acceptabilité visuels et dimensionnels des circuits nus. |
| Métrologie | Science et techniques appliquées à la mesure et aux étalons. |
| Tolérance | Écart admissible total d'une cote par rapport à sa valeur nominale de référence. |
| MVO | Système de mesure optique par vidéo exploitant caméras et logiciel pour mesurer sans contact. |
Conclusion et étapes suivantes
Le contrôle dimensionnel des circuits imprimés transforme les tolérances théoriques du plan en données métrologiques certifiées. Le respect méthodique des cotes garantit l'assemblage et la fiabilité de vos systèmes sur le terrain.
Lors de votre demande de devis auprès d'APTPCB, joignez :
- Les fichiers Gerber maîtres de la géométrie.
- Un plan mécanique côté indiquant tolérances, empilement et matériaux.
- Les critères de réception selon l'IPC Classe 2 ou 3.
- Les exigences spécifiques d'usinage, de rainurage ou d'alésages spéciaux.