
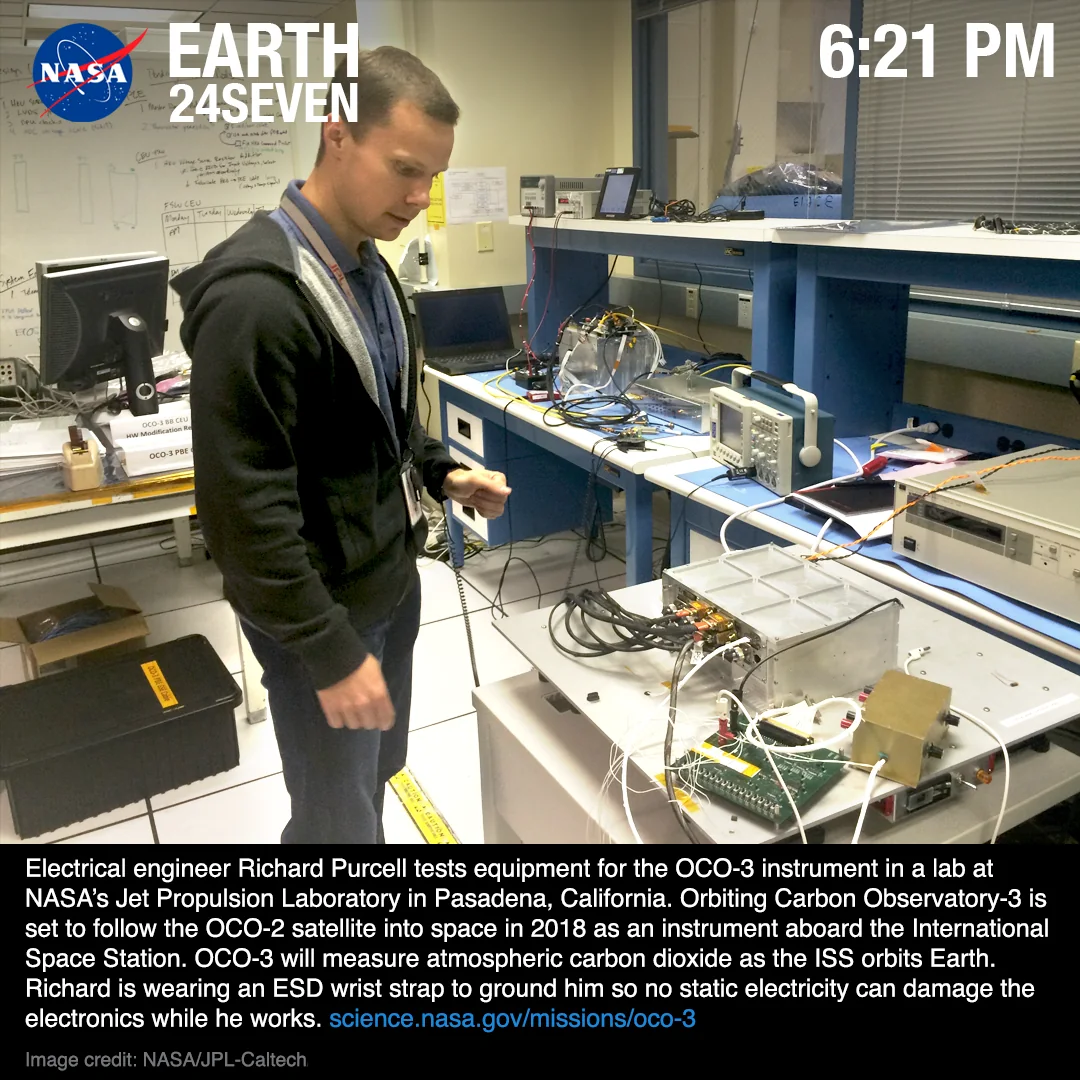
- Le contrôle ESD est une discipline de manipulation, pas un test unique. Il s'applique de la réception à l'assemblage, en passant par les retouches et l'expédition.
- Les défaillances dangereuses sont généralement invisibles sur l'établi. Un événement statique peut affaiblir un appareil sans l'empêcher de passer le test d'assemblage.
- Le risque apparaît partout où une personne, un outil, une surface ou un emballage chargé touche une pièce sensible. Ainsi, les points de contrôle se trouvent à chaque étape du flux, et non à une seule station.
- Les personnes, les surfaces et les emballages sont les trois leviers. La mise à la terre du personnel, la dissipation de la charge de la surface de travail et le blindage des pièces en transit couvrent la majeure partie de l'exposition.
- Ce guide se situe au niveau de la manipulation et des processus. Il cite les normes pertinentes et renvoie les limites exactes à la norme ESD applicable et à la fiche technique du composant.
Réponse Rapide La manipulation sans danger pour l'ESD signifie donner à chaque conducteur, y compris l'opérateur, un chemin contrôlé vers la terre, et protéger les pièces sensibles chaque fois qu'elles quittent cette zone contrôlée. La question pratique sur le terrain n'est pas
La carte a-t-elle réussi le test fonctionnel ?. C'estCette pièce se trouvait-elle à l'intérieur d'un chemin mis à la terre et contrôlé en charge à chaque instant où une personne, un outil ou un emballage l'a touchée ?Les spécifications de mise à la terre, les plages de résistance de surface et les objectifs d'humidité sont fixés selon la norme ESD applicable et la fiche technique de l'appareil, sans être inventés à chaque assemblage.
Table des Matières
- Pourquoi les dommages ESD sont le défaut que vous ne voyez pas
- Où le risque ESD entre dans le flux d'assemblage
- Manipulation sans danger pour l'ESD : personnes, surfaces, emballage
- Ce qu'il faut spécifier dans le transfert d'assemblage pour les fabrications sensibles aux ESD
- FAQ
- Références publiques
- Informations sur l'auteur et la révision
Pourquoi les dommages ESD sont le défaut que vous ne voyez pas
La plupart des défauts d'assemblage s'annoncent d'eux-mêmes. Une mauvaise soudure s'ouvre, un composant tombstoné échoue au test, une pièce manquante apparaît sur l'AOI. Souvent, les dommages ESD ne font rien de tout cela, et c'est exactement ce qui les rend coûteux.
Le mécanisme en jeu ici est le dommage latent. Une décharge statique lors de la manipulation peut appliquer une contrainte sous-catastrophique à une jonction ou à un oxyde de grille, affaiblissant le composant sans le détruire. La pièce répond toujours, commute toujours, et passe toujours le test fonctionnel à l'assemblage. La carte est expédiée avec une apparence parfaite.
La chaîne de risque se déroule ainsi : un événement ESD lors de la manipulation cause un stress latent sur une jonction, le composant réussit le test fonctionnel à l'assemblage, le dispositif dégradé tombe alors en panne des semaines ou des mois plus tard sur le terrain, et l'origine de la panne est mal identifiée parce que le test d'assemblage a réussi. Au moment où le composant est renvoyé, le lien avec un événement de manipulation sur la ligne a disparu. Les équipes remettent en cause la marge de conception ou la qualité du fournisseur alors que la cause réelle était un opérateur chargé ou un outil non mis à la terre à une station.
C'est pourquoi l'ESD appartient à la discipline de la manipulation et non pas seulement au plan de test. L'inspection et les tests fonctionnels confirment que la carte fonctionne le jour de sa fabrication. Ils ne prouvent pas que la pièce n'a jamais été stressée, et ils ne peuvent pas repérer de manière fiable un défaut latent. Considérer un test réussi comme la preuve d'une sécurité ESD est le piège. La preuve réside dans le processus : la pièce a-t-elle toujours été dans un chemin contrôlé ? Notre flux Turnkey Assembly traite cette question comme une condition de libération, et non comme une réflexion après coup.
Où le risque ESD entre dans le flux d'assemblage
L'exposition aux ESD n'est pas uniformément répartie tout au long de la fabrication. Elle connaît des pics à des points de contact spécifiques, généralement là où l'emballage s'ouvre ou lorsqu'une main humaine intervient. Cartographier ces points est la première étape, car on ne peut pas contrôler un risque que l'on n'a pas localisé.
| Étape de l'assemblage | Où le risque intervient | Point de contrôle |
|---|---|---|
| Réception et IQC | L'emballage du fabricant est ouvert pour vérifier les quantités, les valeurs et les indicateurs d'humidité | N'ouvrir les emballages blindés que sur un poste mis à la terre ; signaler les pièces sensibles aux ESD dès la réception. Voir Incoming Quality Control. |
| Kitting et préparation de la nomenclature | Les pièces sensibles sont séparées, comptées et déplacées entre les conteneurs | Garder les pièces dans des supports blindés ou dissipatifs ; ne jamais les poser sur un établi nu, du plastique ou du métal. Voir Components and BOM. |
| Assemblage SMT et THT | Les chargeurs sont alimentés, les machines placent les pièces, le soudage manuel touche directement les broches | Mettre à la terre la tête de placement et la panne du fer ; manipuler les cartes nues par les bords. Voir SMT et THT. |
| Inspection et test | Les cartes sont manipulées à plusieurs reprises entre les stations et les fixations | Utiliser des fixations dissipatives et des manipulations avec mise à la terre ; traiter chaque mouvement comme une exposition. Voir Testing and Quality. |
| Retouche et réparation | Un fer à souder, un opérateur non mis à la terre et une pièce sensible se rencontrent de près | Mettre solidement à la terre la station de retouche ; vérifier l'opérateur avant de toucher la carte. |
| Emballage et expédition | La carte finie quitte la zone contrôlée | Sceller immédiatement dans un emballage blindé ; pas de simple papier bulle contre la carte. |
Le schéma est constant : le risque se concentre aux frontières où une pièce passe entre une zone protégée et une zone non contrôlée. C'est à ces limites que les points de contrôle sont justifiés.
Manipulation sans danger pour l'ESD : personnes, surfaces, emballage
Une fois les points de risque cartographiés, le contrôle repose sur trois leviers. Maîtrisez-les, et l'essentiel de l'exposition sera couvert.
Personnes. L'opérateur est la source de charge la plus mobile dans l'atelier. Marcher génère une charge, et une main non mise à la terre peut se décharger directement dans une broche. Le contrôle consiste en un chemin continu vers la terre via un bracelet antistatique à un poste assis ou des chaussures ESD associées à un sol dissipatif lorsqu'on est debout ou en mouvement. Les bracelets et les chaussures sont vérifiés avant d'entrer dans la zone protégée, car un bracelet défectueux en début de service peut remettre en question toute la production de la journée. Les valeurs de résistance qui rendent un bracelet "sûr pour l'opérateur, efficace pour le drainage" sont fixées par la norme ESD applicable, et non choisies de manière aléatoire. Les blouses ESD gardent les champs électriques des vêtements de l'opérateur éloignés de la carte.
Surfaces. Les surfaces de travail et les sols doivent dissiper la charge assez lentement pour éviter une étincelle, mais assez rapidement pour l'éliminer. Un tapis à dissipation statique mis à la terre par le chemin de sécurité standard le fait ; un établi en métal nu se décharge trop vite et le plastique nu ne se décharge pas du tout. Gardez les isolants courants loin de la zone de travail, cela inclut les tasses à café, les emballages en plastique, les rouleaux de ruban adhésif et les classeurs, car ils retiennent des champs contre lesquels une pièce ne peut pas être mise à la terre. Lorsqu'un isolant essentiel ne peut être retiré, comme le corps d'un connecteur en plastique ou une fixation, un ioniseur d'air neutralise la charge qu'il porte. Les cibles de résistance de surface et de déclin de l'ioniseur sont vérifiées par rapport à la norme ESD applicable et font l'objet d'un audit régulier.
Emballage. Au moment où une pièce quitte la zone protégée, l'emballage devient sa seule défense. Deux matériaux sont constamment confondus. L'antistatique inhibe la génération de charge mais ne protège pas contre un champ externe ; il est donc approprié à l'intérieur de la zone protégée, mais insuffisant pour le transport. Le blindage métallisé forme une cage de Faraday et bloque les champs externes, ce qui est requis pour les expéditions et les déplacements entre zones. Les confondre et expédier une carte sensible dans un sachet rose est l'une des défaillances silencieuses les plus courantes, et cela se détecte en inspectant le sachet, pas la carte.
Ces trois leviers correspondent directement à la manière dont les exigences ESD s'intègrent à un Système Qualité plus large : une configuration documentée, vérifiée quotidiennement et auditée périodiquement.
Ce qu'il faut spécifier dans le transfert d'assemblage pour les fabrications sensibles aux ESD
Le contrôle des ESD est optimal lorsqu'il est inscrit dans le transfert et non présumé. Le partenaire d'assemblage ne peut pas protéger un composant s'il n'est pas informé de sa sensibilité. Utilisez cette liste de contrôle pour expliciter cette exigence.
- Signaler les composants sensibles. Indiquez les composants sensibles aux ESD dans la nomenclature (BOM), idéalement via une colonne de sensibilité, afin que les services de réception, de kitting et d'IQC voient le signal. Un composant que personne n'a signalé est traité avec un soin d'ordre général.
- Nommer la norme au niveau de l'identité. Mentionnez le document de contrôle dans les notes d'assemblage, par exemple "manipuler selon la norme ANSI/ESD S20.20". Laissez les limites exactes de résistance, d'humidité et de déclinaison s'aligner sur cette norme et sur la fiche technique de l'appareil plutôt que de répéter des chiffres qui peuvent se désynchroniser.
- Indiquer la classe de sensibilité. Si la fiche technique du composant définit une classe dans le cadre du Modèle de Décharge par le Corps Humain ou du Modèle du Composant Chargé, transmettez-la. L'exposition au CDM est particulièrement importante pour le placement automatisé, car le dispositif peut lui-même se charger et se décharger sur une surface métallique.
- Définir les exigences d'emballage. Spécifiez un emballage blindé pour l'expédition et tout déplacement inter-zones, et mentionnez ce qui ne doit pas être utilisé avec la carte.
- Définir les limites de manipulation. Indiquez où une manipulation par les bords uniquement, des outils mis à la terre ou une ionisation sont nécessaires, en particulier pour les retouches et l'assemblage final du boîtier, où un tournevis non mis à la terre ou un opérateur non relié à la terre constituent un point d'entrée connu pour les risques d'ESD.
- Confirmer les attentes en matière de vérification. Convenez de ce qui doit être contrôlé et consigné : la vérification des bracelets et des chaussures avant l'accès à la zone protégée, ainsi que les audits périodiques des surfaces de travail et des sols conformément à la norme en vigueur.
Pour un contexte plus large de préparation de fichiers, les Directives DFM expliquent comment les notes de manipulation et de sensibilité accompagnent le reste du dossier de conception. Pour les assemblages où les défaillances latentes sur le terrain ont le coût le plus élevé, comme dans les applications Medical PCB, les détails du transfert et la vérification continue se resserrent. Lorsque la conception est finalisée et que les besoins en sensibilité sont clairs, vous pouvez la soumettre via le flux de demande de devis.
FAQ
Une carte peut-elle passer les tests fonctionnels tout en comportant des dommages ESD ?
Oui, et c'est bien le cœur du problème. Un événement statique peut générer un défaut latent qui détériore un composant sans l'empêcher de réussir son test lors de l'assemblage. La pièce peut tomber en panne ultérieurement sur le terrain. C'est pourquoi le contrôle des ESD relève d'une stricte discipline de manipulation plutôt que de quelque chose qu'un simple test peut valider.
Quelle est la différence entre un emballage antistatique et un emballage blindé ?
Le matériau antistatique empêche la création de charges électriques mais ne protège pas contre un champ extérieur. Il convient donc à un usage dans la zone protégée. Le blindage métallisé forme une cage de Faraday et bloque les champs externes. Il est donc indispensable pour les expéditions et les mouvements en dehors de la zone contrôlée.
La manipulation sensible aux ESD modifie-t-elle la cadence d'assemblage normale ?
Dans un processus correctement organisé, ces contrôles sont intégrés au flux de travail. Porter un bracelet antistatique vérifié, utiliser un outil relié à la terre et emballer les pièces dans des matériaux blindés font partie de la routine du poste de travail et ne constituent pas des étapes supplémentaires à part entière.
Quelles valeurs de résistance et d'humidité dois-je spécifier ?
Spécifiez-les par référence et non en indiquant des valeurs chiffrées. Orienter le dossier de transfert vers la norme de référence ainsi que la fiche technique du composant permet d'y trouver les limites exactes pour le bracelet antistatique, les surfaces de travail, les revêtements de sol et l'humidité. La fabrication reste ainsi alignée sur la norme, sans s'appuyer sur des chiffres qui risquent d'être obsolètes.
Où le risque ESD se concentre-t-il lors de l'assemblage ?
Aux frontières, là où un composant passe d'une zone contrôlée à une zone non contrôlée : ouverture de l'emballage à la réception, constitution des kits, soudage manuel, retouches, intégration finale et expédition. Ces points de contact sont les véritables lieux d'application des points de contrôle.
Quel est le lien entre le HBM, le CDM et mon assemblage ?
Ce sont des modèles de sensibilité de l'appareil indiqués dans les fiches techniques. Le Modèle de Décharge par le Corps Humain représente la décharge émanant d'une personne ; le Modèle du Composant Chargé décrit la manière dont un composant se charge et se décharge sur une surface (un point essentiel dans le cas du placement automatique). Transmettez la classe correspondante à votre partenaire d'assemblage plutôt que de considérer ces seuils comme de simples informations génériques.
Références publiques
Turnkey Assembly Contexte de la page de support expliquant comment la discipline de manipulation s'intègre dans un flux d'assemblage de bout en bout (end-to-end).
SMT and THT Contexte de la page de support pour les contrôles de manipulation lors du placement des composants et du soudage manuel.
Testing and Quality Contexte de la page de support pour le vocabulaire d'inspection et de test au niveau de l'assemblage.
Incoming Quality Control Contexte de la page de support pour la réception, l'inspection des emballages et la signalisation des sensibilités.
DFM Guidelines Contexte de la page de support sur la façon dont les instructions de manipulation et de sensibilité accompagnent le dossier de conception.
Informations sur l'auteur et la révision
- Auteur : Équipe éditoriale d'APTPCB
- Révision technique : Équipe d'ingénierie qualité et processus PCBA
- Portée de la révision : Discipline de manipulation sécurisée ESD à la réception, à l'assemblage, aux retouches et à l'expédition ; spécification de transfert d'assemblage ; cohérence des normes référencées au niveau identitaire