
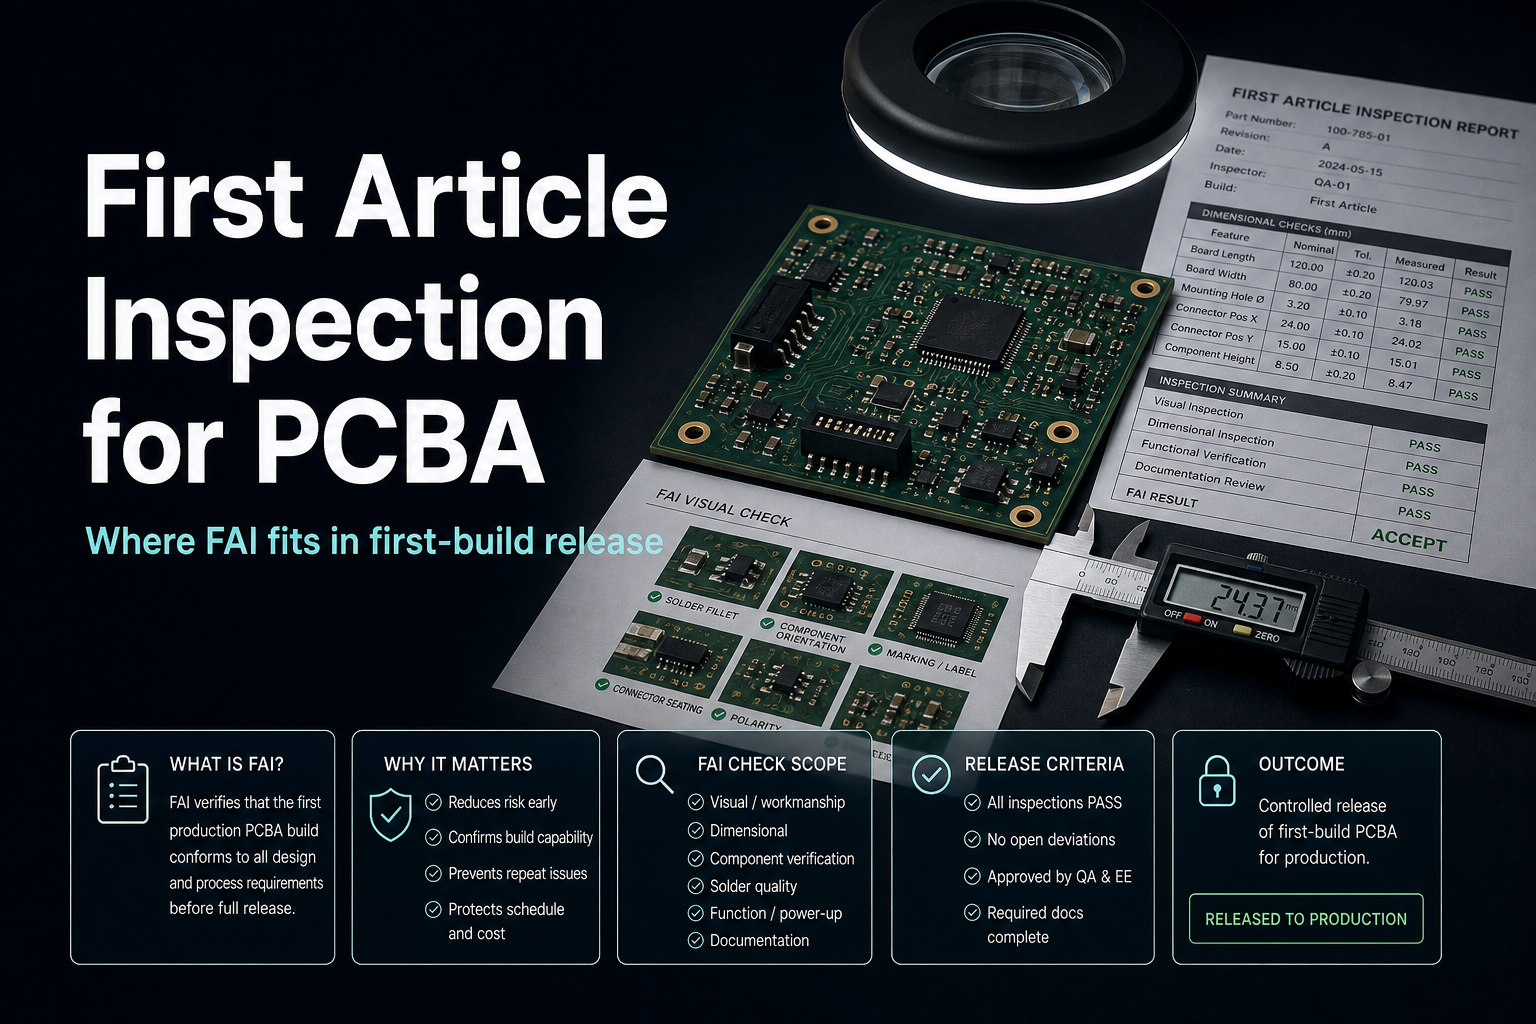
- L’inspection du premier article pour PCBA doit être considérée comme un point de validation du premier montage, de documentation et de contrôle de lancement, et non comme une affirmation universelle que le produit entier est entièrement validé.
- La frontière la plus utile est simple : la FAI vérifie si le premier montage correspond au dossier libéré et au chemin d’assemblage prévu, tandis que le screening, la qualification et la validation haute vitesse répondent à d’autres questions.
- Une carte peut passer la FAI et nécessiter malgré tout de l’AOI, des rayons X, de l’ICT, du flying probe, un test fonctionnel ou des preuves de qualification propres au programme.
- La FAI doit être décrite comme une vérification de début de série accompagnée d’enregistrements traçables, et non comme une preuve de fiabilité à long terme, de qualification fournisseur ou d’autorité de libération fondée sur la classe.
- Quand les équipes surestiment la FAI, elles mélangent en général trois niveaux différents : confirmation du premier montage, screening de production et qualification du programme.
Réponse rapide L’inspection du premier article pour PCBA est le point de validation utilisé pour vérifier le premier montage par rapport à la BOM libérée, aux dessins, à l’intention d’assemblage et au processus prévu avant de considérer la série comme prête à monter en cadence. Elle est utile parce qu’elle crée une base documentée pour le lancement et aide à détecter tôt les écarts. Elle ne doit pas être présentée à elle seule comme une validation haute vitesse, un screening environnemental ou une preuve de qualification.
Pour avoir une vue d’ensemble sur la manière dont SPI, AOI, rayons X, ICT, flying probe, FCT, FAI et la revue de libération s’articulent, commencez par le Guide de test et de qualité de l’assemblage PCBA. Les pages service les plus proches de ce sujet sont Inspection du premier article, Tests et qualité et Système qualité PCBA.
Table des matières
- Que doivent vérifier les ingénieurs en premier ?
- Que signifie réellement l’inspection du premier article pour PCBA ?
- Que doit prendre en charge la FAI dans le flux de fabrication ?
- En quoi la FAI diffère-t-elle du screening, de la qualification et de la validation haute vitesse ?
- Quand une équipe doit-elle relancer une FAI ?
- Que faut-il figer avant d’utiliser la FAI comme preuve de lancement ?
- Étapes suivantes avec APTPCB
- FAQ
- Références publiques
- Informations sur l’auteur et la revue
Que doivent vérifier les ingénieurs en premier ?
Commencez par l’état de fabrication, le dossier libéré, la responsabilité des jalons et les besoins de validation en aval.
Cet ordre compte, car la FAI doit être définie avant que les éléments de checklist puissent être interprétés correctement.
La meilleure question de planification est :
Ce jalon sert-il à confirmer le premier montage par rapport au dossier libéré, ou lui demande-t-on de porter des affirmations de validation qui relèvent d’ailleurs ?
Les premières questions de revue devraient être :
- S’agit-il du premier montage d’un assemblage nouveau ou modifié ?
- Quels documents définissent la base de montage : BOM, dessins, substitutions approuvées, notes d’assemblage et état de révision ?
- Quels jalons ultérieurs conservent la responsabilité de l’inspection des jonctions cachées, de la vérification électrique, du comportement sous tension ou de la libération d’expédition ?
- Quelqu’un essaie-t-il d’utiliser la FAI comme substitut au screening, à la qualification ou à la validation spécifique à l’application ?
| Axe de revue | Ce qu’il faut vérifier | Pourquoi c’est important | Ce que la FAI seule ne prouve pas |
|---|---|---|---|
| État de fabrication | S’il s’agit d’un premier montage ou d’un montage sensiblement modifié | La FAI est liée au contrôle de lancement, pas à la répétition de routine | La conformité continue du lot à elle seule |
| Dossier libéré | Si la BOM, les dessins et l’intention d’assemblage sont suffisamment figés pour être revus | La FAI compare le montage à une base définie | Que cette base est optimale pour tous les usages |
| Responsabilité des jalons | Quels défauts ou quelles décisions relèvent de l’AOI, des rayons X, du test électrique, du FCT ou de l’inspection finale | La FAI s’inscrit dans un système qualité à couches multiples | Que tous les jalons ultérieurs peuvent être supprimés |
| Validation en aval | Si le produit a encore besoin de screening, de qualification ou de validation haute vitesse | Maintient la FAI dans son périmètre réel | La preuve de fiabilité, de qualification ou d’intégrité du signal |
Que signifie réellement l’inspection du premier article pour PCBA ?
Dans ce contexte, inspection du premier article pour PCBA signifie vérifier le premier montage par rapport au dossier de conception libéré et au chemin d’assemblage prévu, puis documenter ce qui a été contrôlé et ce qui a été constaté.
Cela inclut généralement des preuves telles que :
- revue de la BOM libérée et des substitutions approuvées
- alignement des dessins et des révisions
- revue de la qualité d’assemblage
- confirmation du premier processus et du premier réglage
- rapports d’inspection ou de test associés lorsque ces rapports font partie du dossier de lancement
- documentation traçable qui soutient les décisions de montée en cadence
Cela ne signifie pas automatiquement :
- validation haute vitesse du signal
- screening environnemental de contrainte
- preuve de qualification du programme
- preuve de qualification fournisseur
- autorité de libération générale pour chaque lot futur
Cette frontière compte, parce que la FAI est la plus forte lorsqu’elle est traitée comme un point de contrôle de lancement et de documentation du premier montage. Elle devient faible lorsqu’on la présente comme si elle prouvait à elle seule le comportement à long terme du produit ou l’approbation du programme client.
Que doit prendre en charge la FAI dans le flux de fabrication ?
La FAI prend en charge les questions du premier montage qui dépendent de l’adéquation avec le dossier libéré, de la confirmation de l’aptitude au lancement et de la création d’enregistrements de revue traçables.
| Domaine pris en charge par la FAI | Pourquoi cela relève d’ici | Ce qui peut encore être nécessaire plus tard |
|---|---|---|
| Alignement avec le dossier libéré | Le premier montage doit correspondre à la BOM actuelle, au jeu de dessins et à l’intention d’assemblage | Travaux DFM, DFT ou de refonte si le dossier libéré lui-même reste fragile |
| Revue de la qualité du premier montage | La production initiale doit être contrôlée avant que la route ne soit considérée comme stable | Preuves AOI, rayons X ou électriques aux niveaux ultérieurs appropriés |
| Documentation de lancement | La FAI doit créer une trace de ce qui a été revu et des preuves qui ont soutenu la décision | Enregistrements d’inspection finale et de libération pour les lots expédiés |
| Visibilité des changements | La FAI aide à voir si un changement de conception, d’approvisionnement ou de procédé nécessite une nouvelle revue de lancement | Flux de qualification ou d’approbation client lorsque le programme l’exige |
La raison, au niveau atelier, est brutale et très concrète.
Sur une ligne SMT moderne, une fois le programme libéré et les feeders chargés, des centaines de cartes peuvent passer au placement en seulement quelques heures. Imaginez que la BOM contienne une substitution non approuvée qui n’a jamais été explicitement validée lors de la revue de lancement, ou qu’une diode en tape-and-reel ou un circuit intégré arrive avec une polarité ou une convention de Pin 1 qui ne correspond pas à la logique de rotation dans les données de placement. Si l’équipe saute une étape stricte et documentée de FAI avec arrêt et vérification, la machine n’hésitera pas. Elle placera la mauvaise substitution, ou la pièce avec la mauvaise rotation, sur 500 cartes avec une répétabilité parfaite.
Le défaut peut rester invisible jusqu’au test électrique en aval, à la mise sous tension ou au débogage fonctionnel. À ce moment-là, ce qui aurait dû être une correction sur un seul feeder ou un seul code de rotation devient une opération massive de retouche manuelle sur tout le lot, et dans le pire des cas la série est poussée vers une mise au rebut étendue, parce que des courts-circuits, des inversions de polarité ou des assemblages non fonctionnels ont déjà été multipliés par la vitesse machine. La leçon est simple :
La FAI est le moment où l’on freine avant qu’une petite erreur de dossier ne soit amplifiée mille fois par l’automatisation.
Il existe un mode d’échec NPI encore plus absurde, et il est fréquent dans les ateliers peu disciplinés. La première carte sort de ligne avec une diode inversée ou une pièce chargée depuis le mauvais feeder. Au lieu d’arrêter correctement le lancement, l’ingénieur de ligne prend un fer à souder, remplace la pièce à la main, relance le test local et signe la feuille FAI avec PASS. Cette carte réparée est alors traitée comme la carte de référence, alors que la correction physique n’a jamais été répercutée dans le programme SMT, la table de rotation de placement ou la BOM contrôlée.
La machine n’en sait rien. Lorsque la ligne redémarre, le programme de placement reflète toujours les mauvaises données initiales et répète la même erreur de polarité ou de numéro de pièce à pleine vitesse sur le reste du lot. Le résultat est brutal, mais prévisible : une carte a été sauvée manuellement, 499 cartes ont quand même été construites avec erreur, et l’enregistrement FAI signé ne devient rien de plus qu’un papier qui masque une défaillance systémique. Voilà pourquoi la FAI n’est pas réparer la première carte puis continuer. C’est un jalon de fermeture de la boucle de données. Si une correction physique effectuée pendant le premier montage n’est pas renvoyée dans le dossier de libération et le code machine avant le redémarrage, l’enregistrement FAI est, en pratique, sans valeur.
C’est pour cela que la FAI se présente mieux comme un jalon de lancement que comme un synonyme de validation globale du produit.
Lecture associée :
- Guide de test et de qualité de l’assemblage PCBA
- Inspection du premier article
- Tests et qualité
- Système qualité PCBA
- Bonnes pratiques AOI et SPI en PCBA
- Inspection par rayons X en PCBA
En quoi la FAI diffère-t-elle du screening, de la qualification et de la validation haute vitesse ?
La FAI devient plus facile à expliquer lorsque chaque niveau de gouvernance reste dans son propre périmètre.
| Niveau | Ce qu’il répond principalement | Ce qu’il ne remplace pas |
|---|---|---|
| FAI | Si le premier montage correspond au dossier libéré et dispose de preuves de lancement documentées | Le screening, la qualification ou la validation complète de l’application |
| Screening | Si les unités de production sont sollicitées ou filtrées selon le plan de risque de production du programme | La documentation du premier montage ou la qualification de conception |
| Qualification | Si la conception et le procédé disposent de preuves séparées pour la fiabilité au niveau programme ou les exigences d’acceptation | La seule revue de conformité du premier montage |
| Validation haute vitesse | Si le chemin du signal, le stackup et le comportement système sont validés pour l’usage haute vitesse | La seule documentation du premier montage ou la seule revue de qualité d’exécution |
Cette table compte, parce que les surinterprétations les plus courantes sont prévisibles :
- la FAI est présentée comme si elle prouvait la fiabilité à long terme
- la FAI est présentée comme si elle remplaçait l’ESS, le burn-in ou le screening
- la FAI est présentée comme si elle libérait une conception haute vitesse sans validation séparée
- la FAI est présentée comme si elle prouvait la qualification fournisseur ou un statut de passage de classe
Ces affirmations sont faibles, car elles réduisent des questions de gouvernance différentes à un seul événement de premier montage.
La règle la plus solide est :
Utilisez la FAI pour confirmer le premier montage et documenter la base de lancement, mais confiez les preuves de screening, de qualification et de haute vitesse à leurs propres jalons.
Quand une équipe doit-elle relancer une FAI ?
Les équipes relancent généralement une FAI lorsque la base de lancement qu’elles utilisent n’est plus la même.
Cela inclut souvent :
- un nouveau design entrant dans sa première série de montage
- une révision significative de la BOM ou des dessins
- un changement de route de procédé qui affecte la manière dont le montage est assemblé ou revu
- un changement d’approvisionnement ou de boîtier qui modifie ce que les preuves du premier montage doivent confirmer
- un redémarrage où l’équipe décide que la base de lancement doit être rétablie
L’important n’est pas de publier une règle de déclenchement universelle avec des chiffres non étayés.
Gardez le principe clair :
quand le dossier de montage libéré change au point que les preuves du premier montage précédent ne constituent plus la bonne base, la FAI doit être reconsidérée.
Que faut-il figer avant d’utiliser la FAI comme preuve de lancement ?
Avant d’utiliser la FAI comme véritable preuve de lancement, figez :
- la révision de la carte, le dessin d’assemblage, la BOM et les substitutions approuvées
- le périmètre de la revue du premier montage, y compris les preuves attendues dans le dossier
- la relation entre la FAI et les autres jalons comme AOI, rayons X, ICT, flying probe, FCT et l’inspection finale
- la frontière entre confirmation du premier montage et exigences ultérieures de screening ou de qualification
- la règle de traçabilité pour relier le montage revu au jeu de documents libéré
Si ces éléments bougent encore, la FAI peut toujours fournir un retour d’ingénierie utile, mais elle doit être présentée comme une revue de lancement en cours de travail et non comme un dossier de preuve final.
Étapes suivantes avec APTPCB
Si vous préparez un montage NPI critique, si vous craignez qu’une BOM mixte masque un risque de substitution, ou si vous pensez que des écarts de polarité, de boîtier ou de rotation pourraient faire dérailler le premier article, n’attendez pas que la ligne soit déjà en marche.
Envoyez à APTPCB le dossier de libération avant le démarrage machine, notamment :
- la BOM d’assemblage avec le statut AVL et substitutions approuvées clairement indiqué
- les dessins d’assemblage et les notes contrôlées par révision
- le paquet Gerber complet et les données de placement
- la responsabilité attendue pour l’inspection, le test et les jalons FAI du premier montage
- les points de vigilance connus autour de la polarité, du Pin 1, des boîtiers spéciaux, des jonctions cachées ou des exigences de traçabilité
Envoyez le dossier à [email protected] ou commencez via la page de devis. L’équipe NPI et ingénierie qualité d’APTPCB réalisera une revue de préparation du dossier de libération sous 24 heures pour :
- révéler les ambiguïtés de la BOM avant qu’elles n’atteignent le réglage des feeders
- vérifier si les substitutions, les conventions de polarité et la logique de rotation sont alignées
- imposer la fermeture des données du premier montage, avec une boucle bidirectionnelle entre toute correction physique du premier article et les données machine libérées avant le redémarrage du programme SMT
- verrouiller les bons points d’arrêt FAI et la responsabilité des tests en aval
- réduire le risque de retouche ou de rebut de lot avant la libération du programme SMT
Si vous voulez aligner le jalon de lancement avant cette remise, consultez d’abord ces pages APTPCB :
FAQ
L’inspection du premier article est-elle la même chose que la qualification ?
Non. La FAI est un point de validation et de documentation du premier montage. La qualification est une activité distincte au niveau du programme.
La FAI peut-elle remplacer l’AOI, les rayons X ou le test électrique ?
Non. La FAI peut inclure ou référencer des preuves provenant de ces niveaux, mais elle n’annule pas leurs responsabilités séparées.
La FAI prouve-t-elle qu’une PCBA haute vitesse est entièrement validée ?
Non. La performance haute vitesse dépend encore de preuves distinctes de conception et de validation au-delà de la revue du premier montage.
La FAI est-elle la même chose que le screening ou le burn-in ?
Non. Le screening et le burn-in appartiennent à un autre niveau de risque de production ou de fiabilité. La FAI appartient au niveau de lancement du premier montage.
Quelle est la plus grande erreur dans la planification FAI ?
Traiter la FAI comme une affirmation de libération universelle au lieu de définir précisément quelles preuves du premier montage elle prend en charge et quels jalons ultérieurs doivent encore avoir lieu.
Références publiques
APTPCB Inspection du premier article Appuie la FAI comme étape intégrée de revue et de documentation du premier montage pour les projets nouveaux ou modifiés.
APTPCB Tests et qualité Appuie la relation en couches entre inspection, vérification électrique, screening et revue de libération.
APTPCB Système qualité PCBA Appuie le cadre de flux qualité à plusieurs jalons utilisé pour maintenir la FAI dans son bon périmètre.
IAQG 9102 First Article Inspection Requirement Appuie l’identité publique de l’inspection du premier article comme vocabulaire défini de documentation et de revue, plutôt que comme affirmation générique de validation tous usages.
SAE AS9102C First Article Inspection Requirements Appuie l’idée que la FAI est un cadre documenté pour le premier article, même si les dossiers de lancement PCBA doivent conserver leurs propres limites d’assemblage, d’inspection et de test.
Informations sur l’auteur et la revue
- Auteur : équipe de contenu APTPCB pour le contrôle de lancement PCBA
- Revue technique : équipe de gouvernance du premier montage et d’ingénierie qualité PCBA
- Périmètre de revue : définition du jalon de lancement du premier montage, contrôle de la documentation et cohérence des frontières de méthode
La structure de rapport FAI décrite ici est le même dossier d'acceptation que nos ingénieurs de montage de PCB en sous-traitance utilisent pour libérer une série en production.