
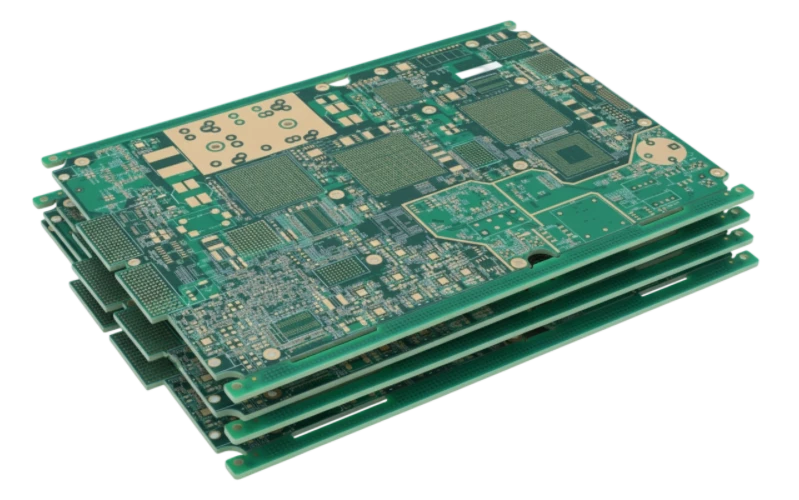
Pour prévenir au mieux les dommages liés à la manipulation des PCB, il faut contrôler où la carte est soutenue, comment la force pénètre dans l'assemblage, quelles surfaces et quelles personnes entrent en contact avec elle, et comment chaque opération à haut risque est vérifiée. L'objectif n'est pas simplement d'éviter un PCB visiblement cassé. Il s'agit de prévenir les dommages cachés tels que les composants en céramique fissurés, l'arrachement des pastilles (pad cratering), les joints de soudure fracturés, les contacts contaminés, la délamination liée à l'humidité et les dommages causés par les décharges électrostatiques (ESD).
Pour les concepteurs, cela signifie planifier la mise en panneau (panelization), le placement des composants et les interfaces mécaniques avant la libération (release) du design. Pour les équipes NPI (New Product Introduction) et de qualité, cela implique d'identifier les opérations à fortes contraintes et sensibles à la contamination, et de définir des critères de libération mesurables. Pour les achats, cela signifie demander à un fournisseur les contrôles de processus et les preuves appropriés à l'assemblage réel, plutôt que d'accepter une déclaration générique selon laquelle les cartes sont "manipulées avec soin".
Il n'y a pas de limite unique de microdéformation (microstrain), de flexion de la carte, de propreté ou de manipulation qui soit sûre pour chaque PCBA. Les limites doivent provenir des exigences applicables du client, du fournisseur de composants ou de matériaux, du plan de qualification du produit ou du processus de fabrication documenté.
Où se produisent réellement les dommages liés à la manipulation des PCB ?
Le risque lié à la manipulation s'étend du stockage des cartes nues jusqu'à l'assemblage, les tests, la séparation des panneaux (depanelization), l'intégration du système et l'expédition. L'opération la plus risquée n'est pas nécessairement la manipulation manuelle : un montage de test mal soutenu, une étape d'insertion de connecteur, un processus de dépanélisation ou une installation mécanique peut imposer une flexion locale importante à la carte.
La norme IPC/JEDEC-9704A traite spécifiquement des opérations telles que la dépanélisation, la manipulation manuelle, les retouches (rework), l'installation de connecteurs, les tests de cartes, l'assemblage mécanique et l'expédition comme des candidates à la caractérisation des contraintes.
Les dommages mécaniques interagissent également avec d'autres contrôles. L'IPC-1601A traite de la protection des cartes imprimées contre les dommages physiques, la contamination, la dégradation de la soudabilité, l'absorption d'humidité et les ESD lorsque cela est requis. Les composants sensibles à l'humidité nécessitent des contrôles supplémentaires en vertu des exigences applicables de la norme IPC/JEDEC J-STD-033.
La question pratique est donc la suivante :
Qu'est-ce qui peut endommager cette carte en particulier, où cette charge se produira-t-elle et quelles preuves montreront que le processus reste sous contrôle ?
Quels risques liés à la manipulation requièrent le plus d'attention ?
Utilisez la matrice suivante avant de décider si une simple manipulation par les bords est suffisante ou si le produit nécessite un support dédié, un montage (fixturing), une qualification de processus ou une mesure de déformation (strain measurement).
| Condition | Risque de défaillance principal | Réponse de fabrication | Preuve à demander |
|---|---|---|---|
| MLCC, BGA, LGA, QFN, capteurs fragiles ou gros boîtiers rigides près des ruptures de panneau | Fissuration des composants, fracture de la soudure, arrachement de la pastille (pad cratering) | Réduire la flexion de la carte, revoir les emplacements des attaches (tabs) / rainures (V-score) et l'orientation des composants, sélectionner une dépanélisation contrôlée | Étude de déformation lorsque le risque le justifie ; inspection/test post-processus |
| PCBA fin, grand, irrégulier ou très peuplé | Affaissement et torsion lors de l'impression, des tests, du transport ou de l'installation | Ajouter un support adéquat pour le panneau/montage et contrôler les forces de serrage ou des sondes | Examen du montage et configuration reproductible du processus |
| Construction flexible (Flex) ou rigide-flexible | Plissement, fatigue du cuivre, dommages à la transition rigide-flexible | Soutenir l'assemblage par des zones de manipulation conçues et respecter les restrictions de courbure | Instructions de manipulation et acceptation visuelle/électrique |
| Stratifié RF souple ou mécaniquement sensible | Dommages et déformations de la surface | Contrôler le serrage, le contact des outils et la manipulation des surfaces | Examen DFM/processus spécifique au matériau |
| MCPCB ou autre carte lourde à dos métallique | Dommages d'impact, flexion lors de la séparation, composants endommagés | Soutenir la masse pendant le transport et utiliser une méthode de séparation compatible avec la construction métallique | Inspection des bords et approbation du processus de dépanélisation |
| Assemblage sensible aux ESD | Dommages électriques immédiats ou latents | Opérer dans le cadre d'un programme de contrôle ESD documenté | Vérification du contrôle ESD appropriée au processus |
| Contacts exposés, doigts en or (gold fingers), surfaces soudables | Huiles, sels, rayures, problèmes de soudabilité | Manipuler par les bords/rails autorisés avec des gants propres ou des doigtiers si approprié | Propreté visuelle et acceptation spécifique au processus |
| Dispositifs sensibles à l'humidité (MSD) ou construction sensible à l'humidité | Fissuration du boîtier (popcorning) ou délamination lors du traitement thermique | Suivre l'exposition et conditionner sous emballage sec / étuver (bake) uniquement dans des conditions approuvées | Registres MSL, statut HIC/dessiccant, historique d'exposition selon les cas |
Cette matrice est plus utile que d'attribuer une spécification de "manipulation sûre" générique à chaque produit.
Comment la mise en panneau et le placement des composants doivent-ils réduire le risque de casse ?
La prévention commence avant que le premier panneau n'atteigne l'assemblage.
Les rails du panneau doivent fournir des zones de transport et de manipulation fiables sans nécessiter que les opérateurs ou les équipements ne saisissent les régions peuplées. Les attaches cassables (breakaway tabs), les contours fraisés et les rainures en V (V-scores) doivent soutenir le panneau pendant l'assemblage tout en permettant une séparation contrôlée. Les trous d'outillage (tooling holes) et les mires (fiducials) doivent également être positionnés de manière à ce que les montages puissent localiser le panneau sans le plier.
Les composants sensibles méritent une attention particulière à proximité des caractéristiques de séparation. Les composants en céramique fragiles et les boîtiers à matrice (BGA, LGA) peuvent être endommagés lorsque le PCB environnant se plie, même lorsque le composant lui-même n'est jamais touché. Le dégagement requis ne peut pas être réduit à une règle universelle de 3 mm ou 5 mm car le risque dépend de l'épaisseur de la carte, du stratifié, de la construction du composant, de l'orientation, du support et de la méthode de séparation.
Utilisez les Directives DFM du fabricant pour résoudre la construction du panneau et l'espacement spécifique au processus avant la fabrication, plutôt que de traiter la dépanélisation comme un problème d'assemblage en aval.
Pour les conceptions HDI ou à haute densité, vérifiez également que les rails offrent un espace de manipulation machine utilisable et que les montages, têtes de fraisage, lames, pinces et supports n'entreront pas en collision avec des composants hauts.
Quelle méthode de manipulation utiliser pour différentes constructions de PCB ?
Le matériau et la construction modifient le problème mécanique.
Cartes RF et micro-ondes
Les stratifiés RF souples ou mécaniquement sensibles peuvent être endommagés par un serrage inapproprié, des rayures ou un contact incontrôlé. Les exigences de manipulation doivent suivre le système de stratifié réel plutôt que de supposer un comportement de type FR-4. Lors de la sélection de ces matériaux, passez en revue les implications mécaniques et de traitement en même temps que leurs propriétés électriques dans le guide des matériaux Rogers et Teflon.
PCB à cœur métallique (MCPCB)
Les cartes à dos en aluminium ou en cuivre peuvent être considérablement plus lourdes et se comporter différemment lors de la séparation (singulation) que les stratifiés standards renforcés de verre. La séparation des panneaux de MCPCB doit donc être examinée en fonction de l'épaisseur de la carte, du type de métal, de son contour, de la proximité des composants, du volume attendu et de l'outillage disponible.
Ne présumez pas que fléchir manuellement un assemblage à cœur métallique rainuré (scored) est acceptable simplement parce que le substrat nu semble rigide. Les forces de séparation peuvent toujours être transmises aux LED montées, aux composants en céramique, aux joints de soudure et aux interfaces diélectriques.
Circuits flexibles et rigides-flexibles
La construction flexible réduit la rigidité mais ne rend pas le circuit immunisé contre les dommages mécaniques. Évitez les plissements incontrôlés, les torsions, les tractions sur les queues de flex, ou la concentration de force au niveau des transitions rigide-flexible. Des supports temporaires (carriers) ou des montages d'assemblage peuvent être appropriés lorsque le produit ne peut pas se soutenir lui-même lors de l'impression, du placement, de la refusion ou des tests.
Où la contrainte mécanique doit-elle être contrôlée pendant l'assemblage ?
L'audit de processus le plus utile suit la carte et identifie chaque étape pouvant la plier, la tordre, la compresser, la choquer ou la charger localement.
Pendant l'impression de la pâte à braser, un soutien inadéquat par le dessous peut permettre au panneau de fléchir sous les forces d'impression. Lors du placement des composants, une force sur l'axe Z excessive ou mal contrôlée peut charger la carte localement. Les montages de test (test fixtures) peuvent créer des problèmes similaires lorsque les sondes, les pinces, les dispositifs à vide ou les broches de support produisent une distribution inégale de la force.
L'insertion de connecteurs, la fixation de dissipateurs thermiques, les opérations d'insertion en force (press-fit), la fixation dans un boîtier et l'intégration du système doivent être examinées pour la même raison. Du matériel de montage trop serré peut déformer le PCB autour des trous ou des entretoises (standoffs), tandis que l'insertion d'un connecteur sans soutien peut plier un assemblage par ailleurs acceptable.
Les retouches (Rework) nécessitent une attention distincte car le chauffage local et le retrait mécanique se produisent ensemble. Le processus doit libérer le composant sans arracher les pastilles, sans érafler les caractéristiques voisines ou sans utiliser le PCB lui-même comme levier.
Le contrôle approprié consiste généralement en un support proche de la charge appliquée, un outillage répétable, une force contrôlée et une vérification à la pire condition de processus crédible.
Comment choisir la dépanélisation des PCB ?
La dépanélisation est souvent le point où un assemblage par ailleurs correct reçoit sa charge mécanique la plus élevée.
La flexion ou la torsion manuelle est difficile à contrôler car le PCB lui-même stocke la force nécessaire pour fracturer une attache ou une rainure. Le fraisage contrôlé (routing), le sciage, le poinçonnage ou la séparation de rainures en V (V-score) assistée par machine peuvent réduire ou mieux gérer cette flexion, mais chaque option introduit des contraintes différentes impliquant le coût de l'outillage, le débit, la géométrie de la carte, la poussière, la qualité des bords, la compatibilité des matériaux et la conception du montage.
Une fraiseuse, par exemple, prend en charge les contours complexes et évite de plier délibérément l'assemblage entier, mais le processus nécessite toujours un support approprié, le contrôle de l'état de l'outil, une programmation et l'extraction de la poussière. L'outillage de poinçonnage (punching) peut convenir à des conceptions stables à fort volume, mais est moins flexible après des modifications mécaniques. Le sciage peut convenir à des coupes droites compatibles, y compris certaines constructions à dos métallique.
Le choix doit donc être basé sur le produit assemblé - et pas seulement sur le contour de la carte nue.
Pour les conceptions sensibles, inspectez le bord fini et vérifiez que la séparation n'a pas introduit de dommages au stratifié, de pièces fissurées, de cuivre endommagé, de bavures inacceptables ou de problèmes dimensionnels.
Quand vaut-il la peine de demander des tests avec des jauges de déformation (strain-gauge) ?
Les jauges de contrainte/déformation sont particulièrement utiles lorsque l'inspection normale ne permet pas d'établir si une opération mécanique est sûre.
La norme IPC/JEDEC-9704A fournit une méthodologie pour mesurer la déformation de l'assemblage de PCB et le taux de déformation (strain rate) pendant les opérations qui induisent une flexion. Elle n'établit pas une valeur de microdéformation sûre universelle pour chaque combinaison de composants et de PCB. Les limites applicables peuvent au contraire provenir du client, du fabricant de composants, de données de produits qualifiés ou de critères internes documentés.
Envisagez une caractérisation des contraintes lors d'un changement de méthode de dépanélisation, de l'introduction d'un nouveau montage de test in-situ (ICT) ou fonctionnel, de l'installation de connecteurs à force élevée, de la modification du support de la carte, du déplacement de composants sensibles plus près des ruptures de panneau, ou lors de l'investigation de composants fissurés inexpliqués et de défaillances intermittentes.
Chez APTPCB, une analyse des contraintes (Strain analysis) peut être réalisée pour les projets critiques ou sur demande. Le projet doit identifier l'opération concernée et le critère d'acceptation à appliquer plutôt que de demander une validation générique de type "Strain pass".
Comment séparer les ESD, la contamination et l'humidité des contrôles mécaniques ?
Ces risques peuvent survenir au cours de la même étape de manipulation, mais ils nécessitent des preuves différentes.
Le contrôle des décharges électrostatiques (ESD) doit être géré par le biais d'un programme défini et adapté à la sensibilité des dispositifs manipulés. La norme ANSI/ESD S20.20 établit les exigences relatives au développement et au maintien d'un programme de contrôle ESD ; les mesures de résistance et les méthodes de vérification dépendent de l'élément de contrôle ESD pertinent et de la méthode de test. Une déclaration générique affirmant que chaque surface doit se situer dans une plage de résistance unique n'est pas suffisante.
Le contrôle de la contamination protège les surfaces soudables, les contacts et l'environnement électrique à long terme. Le personnel doit éviter de toucher les contacts exposés des connecteurs et les zones soudables, et le matériel de manipulation doit être propre et compatible avec le processus. Lorsqu'un nettoyage et une préparation de surface sont requis, la chimie et la méthode doivent être adaptées à l'assemblage et à tout processus de revêtement ou de collage (bonding) ultérieur.
N'utilisez pas l'historique équivalent NaCl de 1,56 µg/cm² (test ROSE) comme exigence universelle pour la qualification des processus modernes. L'IPC a supprimé cette valeur en tant que base par défaut pour la qualification d'un processus de fabrication dans les révisions ultérieures de la norme J-STD-001. Les exigences de propreté doivent plutôt être liées à la spécification applicable et au processus validé.
Le contrôle de l'humidité est une autre discipline distincte. Suivez les exigences applicables de la norme J-STD-033 pour les dispositifs classés comme sensibles à l'humidité et les conseils de la norme IPC-1601 lorsque la manipulation de l'humidité des cartes nues est pertinente. L'étuvage (Baking) doit être un processus correctif contrôlé, et non un substitut de routine à un stockage approprié.
Quelles preuves la Qualité et les Achats doivent-ils exiger avant la libération (release) ?
Un dossier de validation de fournisseur (release package) utile est spécifique au produit. Il doit démontrer la maîtrise des opérations capables d'endommager l'assemblage plutôt que d'affirmer simplement que les opérateurs sont formés.
Avant d'approuver un PCBA nouveau ou mécaniquement sensible, établissez les éléments suivants dans la demande de devis (RFQ) ou le plan qualité :
- Données de fabrication : Fichiers Gerber ou ODB++, empilage (stackup), épaisseur de carte, système de matériaux, informations de mise en panneau, dessins d'assemblage et nomenclature (BOM).
- Informations sur les risques mécaniques : identifier les composants sensibles, les transitions rigide-flexible, les pièces insérées en force (press-fit), les composants lourds, les connecteurs de bord, les charges de montage, les épaisseurs de carte inhabituelles et les zones de manipulation restreintes.
- Exigences de dépanélisation : indiquez toute méthode interdite, exigence de bord critique, critère de processus maximal autorisé ou limite de contrainte (strain limit) définie par le client.
- Exigences en matière d'ESD et de propreté : spécifiez les exigences du client ou de l'industrie applicables plutôt que de vous fier à la terminologie générique du fournisseur.
- Exigences liées à l'humidité : identifiez les dispositifs sensibles à l'humidité et les conditions requises pour l'emballage, le suivi de l'exposition, l'étuvage ou l'expédition.
- Preuves de vérification : demandez des données de contrainte, l'approbation du montage, les résultats d'inspection, les preuves de propreté, la traçabilité ou tout autre registre uniquement s'il justifie un critère réel de validation du projet.
Pour un examen plus large de la portée de la fabrication et de l'assemblage, voir Services de fabrication de PCB. Les concepteurs peuvent également utiliser la Visionneuse Gerber (Gerber Viewer) pour inspecter les données de fabrication avant leur libération, tandis que la terminologie de fabrication peu familière est abordée dans le Glossaire.
Qui est responsable de la prévention des dommages lors de la manipulation des PCB ?
La responsabilité est partagée, mais les limites de qualification doivent rester claires.
Le fabricant de PCB/PCBA a la responsabilité d'exécuter le processus de fabrication convenu, de maintenir les contrôles de manipulation applicables et de fournir toute inspection ou preuve de processus prévue au contrat.
Les équipes d'ingénierie du fabricant et du client doivent déterminer conjointement la faisabilité du projet lorsque la conception introduit des matériaux inhabituels, des composants vulnérables, des limites de contrainte particulières, des méthodes de dépanélisation restreintes ou des exigences de manipulation non standard.
Le propriétaire du produit (Product owner) reste responsable de la qualification au niveau du système et de la détermination si l'assemblage fini répond aux exigences prévues en matière d'environnement, de fiabilité, de sécurité et de réglementation. Un processus de fabrication de PCB contrôlé ne qualifie pas à lui seul le produit final pour un service automobile, médical, aérospatial ou tout autre service de haute fiabilité.
FAQ
Un PCB est-il sûr s'il passe le test électrique après la dépanélisation ?
Pas nécessairement. Certains défauts initiés mécaniquement peuvent être intermittents ou se propager plus tard. Lorsque le risque mécanique est élevé, les tests électriques doivent être combinés avec une validation de processus ou une méthode d'inspection appropriée.
Les sacs antistatiques roses sont-ils identiques aux sacs de blindage ESD (shielding bags) ?
Non. L'emballage doit être sélectionné pour la fonction ESD et l'environnement de transport requis. Ne présumez pas que le contrôle de la génération de charges (antistatique) et le blindage électrostatique offrent une protection équivalente.
Les opérateurs mis à la terre ont-ils toujours besoin de gants ?
La mise à la terre traite les ESD ; les gants ou les doigtiers peuvent traiter la contamination. La nécessité de porter des gants dépend des surfaces de contact autorisées et des exigences de propreté du processus.
Un coin de PCB fissuré peut-il être réparé ?
La disposition dépend de l'étendue et de l'emplacement des dommages, des conducteurs ou des structures internes affectés, des critères d'acceptation applicables et des exigences de fiabilité du produit. Une fissure structurelle ne doit pas être réparée de manière cosmétique et validée automatiquement sans une évaluation technique (Engineering Evaluation).
À quelle fréquence les contrôles de manipulation et ESD doivent-ils être vérifiés ?
Utilisez la fréquence de vérification requise par le plan de contrôle ESD applicable, le fabricant de l'équipement, le système qualité, les spécifications du client ou le processus validé. Un intervalle universel quotidien ou de trois à six mois n'est pas approprié pour chaque élément de contrôle.
Que devez-vous soumettre pour un examen des risques liés à la manipulation ?
Lors de la demande d'un devis ou d'un examen DFM, fournissez les données complètes de fabrication et d'assemblage, ainsi que toute exigence de manipulation qui pourrait affecter la fabrication. Signalez les emplacements des composants sensibles, les contraintes de séparation des panneaux, les constructions de substrat inhabituelles, les charges mécaniques, les exigences ESD, les contrôles de l'humidité, les critères de propreté et les limites de contrainte (strain limits) définies par le client.
Le résultat le plus important n'est pas la promesse que le PCB sera "manipulé avec soin". C'est un plan de fabrication convenu montrant où les dommages pourraient survenir, comment ce risque sera contrôlé et quelles preuves seront utilisées pour valider (release) l'assemblage.