
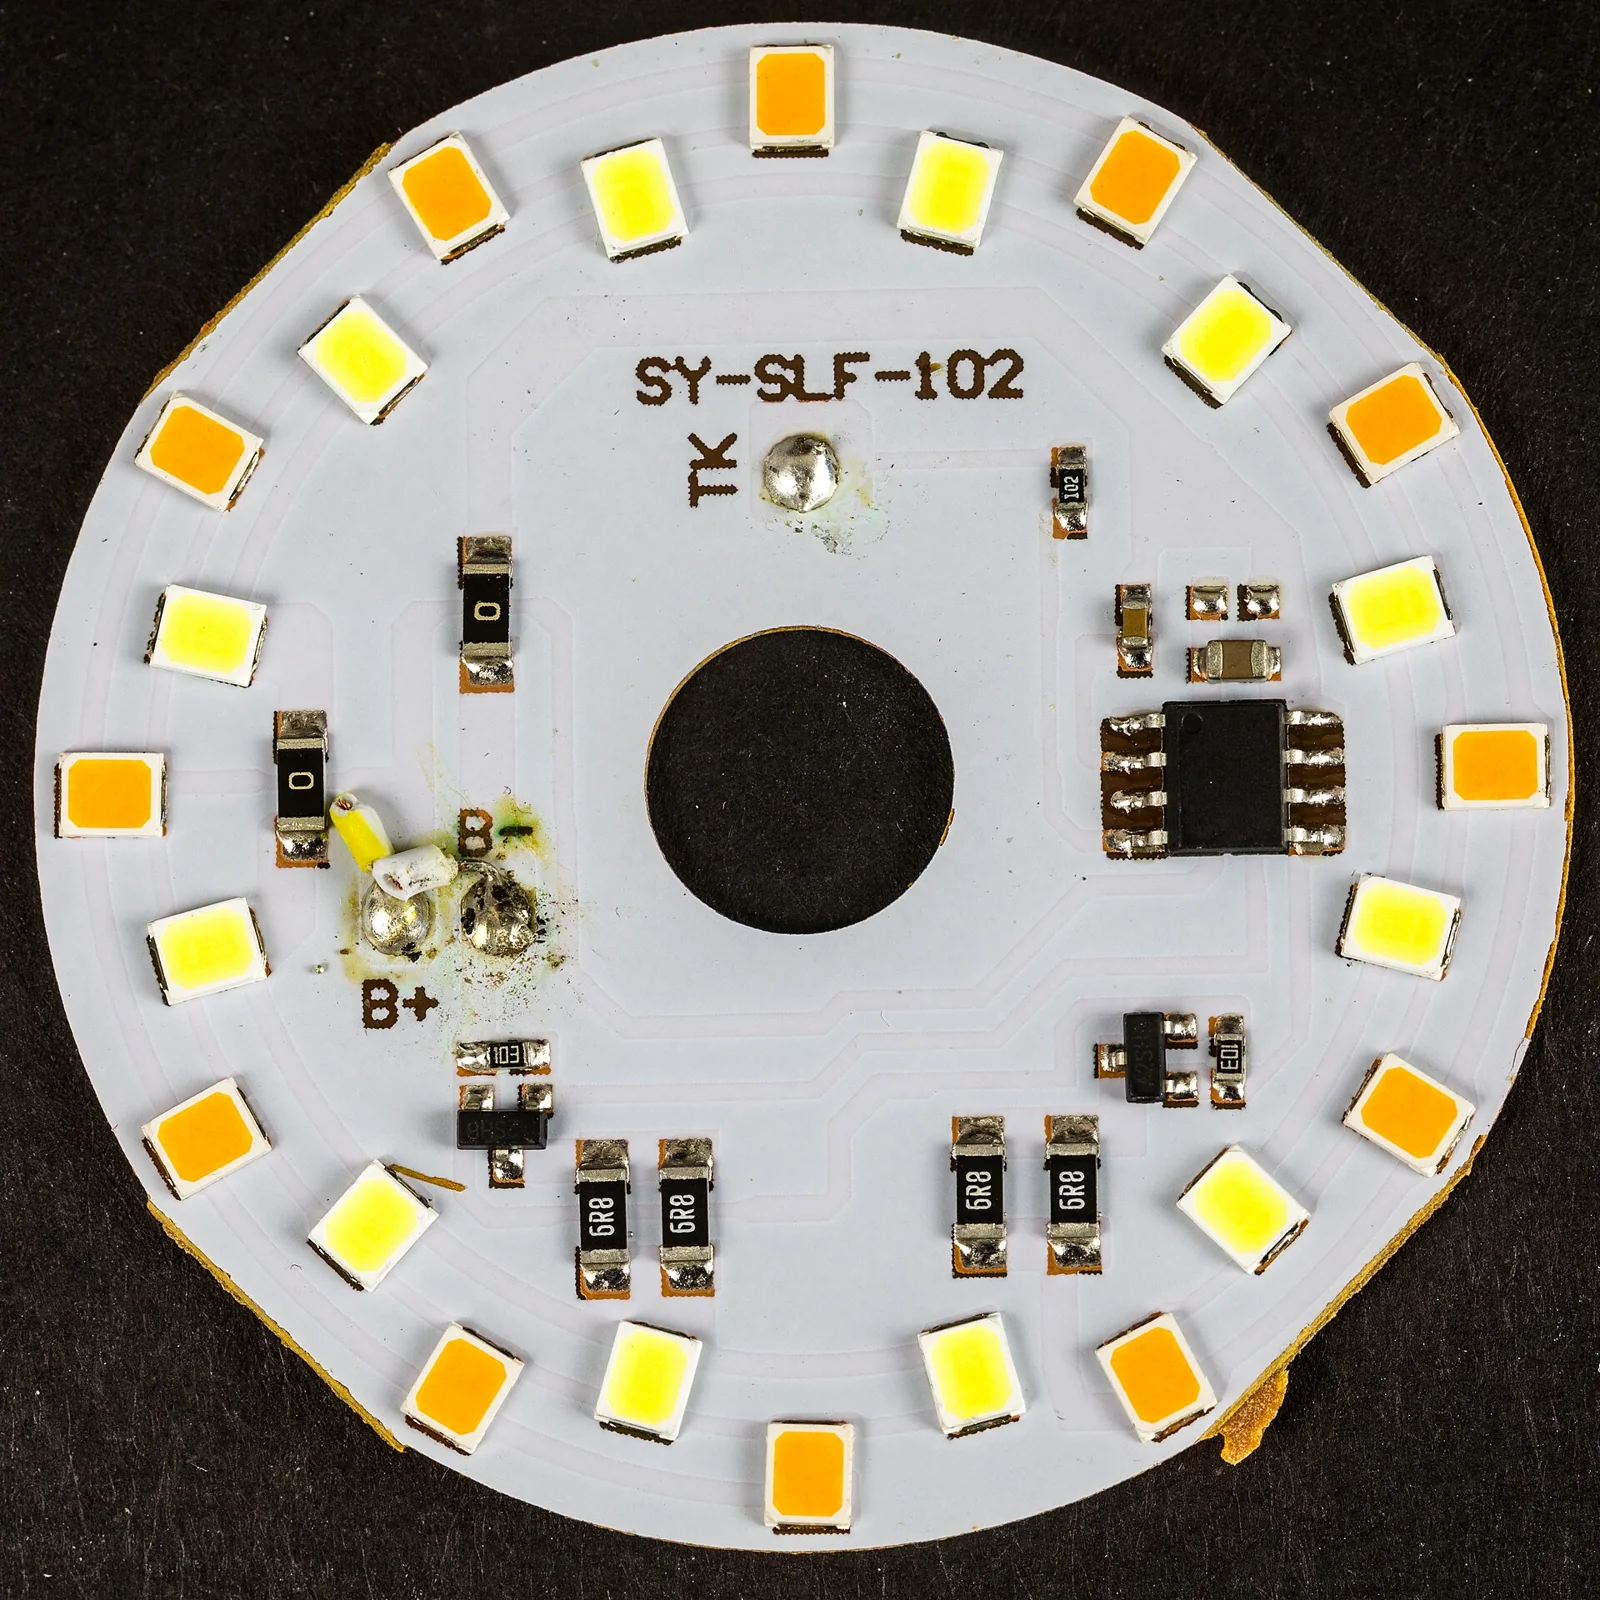
- Un MCPCB pour LED doit être examiné comme un assemblage à forte masse thermique (high-thermal-mass assembly), et non comme une carte FR4 qui se trouve avoir du métal au dos.
- La première question d'assemblage est de savoir si la chaleur traverse la couche diélectrique de manière prévisible pendant la refusion, car cette même couche constitue à la fois le chemin thermique opérationnel et l'interface la plus sollicitée.
- Une carte peut passer l'étape de placement (pick-and-place) et sembler correcte sous l'AOI, alors que le vrai problème réside dans une montée en température (heat-up) inégale qui a laissé des joints froids, des composants dressés (tombstoned), ou des vides (voids) cachés sous le pad thermique de la LED.
- Un profil de refusion optimisé pour du FR4 se transpose généralement mal sur un cœur métallique ; c'est donc souvent le profil, et non le tracé (layout), qui est la cause première des échecs d'un assemblage sur cœur métallique.
- Maintenez la revue au niveau des limites de la carte et du processus. Elle ne prédit ni le flux lumineux en service (lumen output), ni la durée de vie des LED, ni les performances thermiques du luminaire fini.
Réponse Rapide Il est préférable de considérer un
LED MCPCB(PCB à cœur métallique pour LED) comme une carte dont le cœur métallique absorbe la chaleur bien plus rapidement que la fibre de verre, et qui est placé sous un fin diélectrique devant conduire cette chaleur sans subir de dommages dus aux contraintes. La question pratique avant la fabrication n'est pasLe routage a-t-il l'air correct ?mais plutôtLe profil de refusion amène-t-il réellement et uniformément le cœur métallique à la température de brasage, et l'inspection aux rayons X peut-elle confirmer que le chemin thermique sous la LED est effectif avant de lancer la production en volume ?
Table des Matières
- Ce qu'est un MCPCB LED — et ce qu'il n'est pas
- La limite physique : le chemin thermique à travers le diélectrique
- Ce qui change lors de la refusion sur une carte à cœur métallique
- Implications pour la mise en production (release) : ce qu'il faut confirmer avant la production en volume
- FAQ
- Références publiques
- Informations sur l'auteur et la révision
Ce qu'est un MCPCB LED — et ce qu'il n'est pas
Un circuit imprimé à cœur métallique pour LED (MCPCB), parfois appelé substrat métallique isolé (IMS), est construit autour d'une plaque métallique de base, le plus souvent en aluminium, parfois en cuivre. Sur cette plaque se trouve une fine couche diélectrique, et par-dessus, le circuit en cuivre qui supporte les LED. Cet empilement est la raison d'être de cette construction : la chaleur de la LED est censée descendre presque verticalement à travers le cuivre, le diélectrique, pour atteindre la plaque métallique qui va la répartir et la stocker.
Il est utile d'être clair sur ce qu'un MCPCB n'est pas. Ce n'est pas une carte FR4 avec de meilleures propriétés thermiques. Sur une carte FR4 standard, la chaleur d'un composant chaud doit se déplacer latéralement à travers le cuivre ou vers le bas à l'aide de vias thermiques, et le stratifié en fibre de verre lui-même est un mauvais conducteur. Sur un MCPCB, le diélectrique est conçu pour déplacer la chaleur verticalement tout en isolant électriquement le circuit de la base métallique. Cette seule couche remplit deux rôles simultanément, et ils s'opposent : un diélectrique plus fin dissipe mieux la chaleur mais offre une moindre isolation électrique, tandis qu'un diélectrique plus épais isole mieux mais ajoute une résistance thermique. L'endroit où se situe ce compromis (trade-off) est une décision de conception liée à la fiche technique du stratifié (laminate datasheet) et à la tension de fonctionnement, et non une valeur "idéale" universelle.
Un MCPCB n'est généralement pas non plus une solution de routage à grand nombre de couches (high-layer-count). Sa construction se prête le plus naturellement à une seule couche conductrice sur le diélectrique et la plaque ; ainsi, une conception nécessitant un routage de signaux multicouche dense relève souvent d'un problème différent de celui de la seule thermique. Pour le choix du substrat lui-même, la référence principale est Metal Core PCB. Lorsque la contrainte principale est l'évacuation de la chaleur, et non le support métallique spécifiquement, High Thermal PCB décrit un ensemble d'options plus large, et le Heavy Copper PCB mérite d'être comparé là où la diffusion latérale dans du cuivre épais fait partie de la stratégie.
La raison pour laquelle cette distinction est importante pour l'assemblage est simple : ce qui rend un MCPCB performant en service — une masse métallique qui absorbe et retient la chaleur — est exactement ce qui modifie son comportement dans le four de refusion (reflow oven). Vous ne pouvez pas traiter la carte comme l'équivalent électrique d'un FR4 et supposer que le même processus s'appliquera.
La limite physique : le chemin thermique à travers le diélectrique
La couche diélectrique est le centre de gravité (center of gravity) des performances et des risques. En service, c'est le goulot d'étranglement (bottleneck) du chemin thermique : la puce de la LED (die) peut être excellente et la plaque métallique hautement conductrice, le système reste limité par la capacité du diélectrique à transmettre la chaleur du cuivre vers le cœur. Lors de l'assemblage, cette même couche se situe entre deux matériaux qui se dilatent à des rythmes différents lorsqu'ils sont chauffés ; c'est donc là que se concentre la contrainte thermomécanique.
Quelques points clés concernant ces limites méritent d'être retenus sans leur attribuer de valeurs arbitraires :
- Le diélectrique est un élément thermique en série. Sa conductivité et son épaisseur, telles qu'indiquées sur la fiche technique du stratifié, déterminent la résistance thermique entre la LED et le cœur. Considérez ces paramètres comme des données d'entrée à confirmer, et non comme des objectifs à imposer.
- Le diélectrique constitue également la barrière d'isolation. L'isolation dont la carte a besoin pour survivre — confirmée par les spécifications du stratifié et toute exigence de test diélectrique (hi-pot) — dépend du maintien de l'intégrité de cette couche tout au long de la fabrication, du routage et des manipulations d'assemblage.
- Le cœur métallique, le cuivre et le diélectrique ont tous des coefficients de dilatation thermique (CTE) différents. Les cycles de chauffage et de refroidissement de l'empilement (stack) font bouger ces couches les unes par rapport aux autres. Le diélectrique est la fine interface prise au milieu.
C'est pourquoi le chemin thermique n'est pas seulement une question de tracé (layout). Un vide (void) sous le pad thermique de la LED, une microfissure dans le diélectrique due à une découpe brutale (depaneling), ou une zone où la brasure n'a pas totalement mouillé (wetted), interrompent ce chemin vertical. La carte peut tout de même s'allumer et réussir les tests de continuité, car aucun de ces défauts ne constitue un circuit ouvert. Ce sont des défauts thermiques, qui sont pour la plupart invisibles lors des tests électriques et d'une inspection optique de dessus (top-down). Pour savoir comment cela s'intègre dans l'image globale de la construction, PCB Stack-Up donne le contexte de la définition des couches, et les choix de finition de surface affectant la planéité du mouillage sont couverts dans PCB Surface Finishes.
Ce qui change lors de la refusion sur une carte à cœur métallique
Le changement le plus important est la masse thermique. Le cœur métallique stocke une grande quantité de chaleur et monte en température plus lentement que l'air environnant. Un profil développé pour du FR4, où le stratifié chauffe à peu près à la même température que l'air, se transpose mal ici : l'air du four peut atteindre la zone visée alors que la surface réelle de la carte est très en retard. La solution n'est pas un chiffre unique, mais un raisonnement sur le profil. La phase de préchauffage/maintien (soak) du cycle doit généralement donner au cœur plus de temps pour atteindre l'équilibre avant le pic (peak), et la seule façon fiable de savoir ce que fait réellement la carte est de fixer des thermocouples à sa surface plutôt que de se fier à la sonde thermique mesurant l'air. Les temps de maintien précis, les vitesses de rampe et les températures de pointe dépendent de votre profil d'assemblage et des fiches techniques de la pâte à braser et des LED, et non d'une recommandation universelle.
La chaîne de risques sur une carte à cœur métallique découle directement de cette masse thermique. Elle se présente ainsi :
- La forte masse thermique et la finesse du diélectrique font que la carte ne chauffe pas de manière uniforme ; un gradient thermique se développe à travers l'assemblage pendant la refusion.
- Cette montée en température inégale entraîne une fusion inégale de la pâte à braser. Une plage d'accueil d'une petite LED peut atteindre le point de liquidus avant l'autre, et le déséquilibre de tension superficielle redresse le composant (effet tombstone) ou le désaxe (skews) par rapport à ses pads.
- Sous les grands pads thermiques des LED, les éléments volatils du flux (flux volatiles) qui ne peuvent pas s'échapper restent piégés lorsque la brasure se solidifie, laissant des vides (voids) ; pendant ce temps, la différence de CTE lors du cycle de chauffage et de refroidissement sollicite le diélectrique.
- Le résultat est un contact thermique dégradé sous le composant — un vide ou un joint partiellement mouillé équivaut à une poche d'air dans le seul chemin censé évacuer la chaleur vers le bas — et ce contact perdu est ce qui se manifestera plus tard par une perte de performances thermiques et lumineuses une fois la carte en fonctionnement.
Ce qui est important dans cette chaîne, c'est que ses premières étapes sont silencieuses. Un composant dressé (tombstone) est au moins visible. Un vide sous un pad thermique, ou un joint mouillé d'un seul côté, ne l'est généralement pas. C'est la remarque la plus importante pour un assemblage sur cœur métallique : le défaut qui nuit aux performances thermiques en service est souvent celui qui passe le test électrique et l'inspection optique automatisée (AOI) de dessus. C'est pourquoi l'inspection par rayons X (X-ray) est l'outil pratique ici — elle peut voir la formation de vides et la couverture sous le pad thermique de la LED qu'aucune inspection de surface n'atteint. Le point essentiel n'est pas d'atteindre un seuil de pourcentage de vides, qui dépend de votre application et de vos critères d'acceptation ; le fait est que sans rayons X, vous validez le chemin thermique à l'aveugle.
Deux autres réalités de processus découlent de cette même masse métallique. Le refroidissement n'est pas une zone de confort : refroidir une carte à cœur métallique trop rapidement fige les contraintes liées à la différence de CTE et peut courber (bow) la carte, qui ne reposera alors pas à plat contre son dissipateur thermique. De plus, la retouche (rework) est véritablement plus difficile, car un fer à souder seul perd le combat contre un cœur qui dissipe la chaleur (wicks heat away) ; une plaque chauffante est généralement nécessaire pour préchauffer la carte avant toute intervention locale. Pour savoir comment ces étapes d'inspection et de placement s'intègrent dans un flux SMT normal, voir SMT and THT Assembly ; pour l'étape spécifique de détection des vides, voir X-Ray Inspection ; et pour la couverture en surface et la polarité, AOI Inspection. La stratégie de pochoir (stencil) permettant au flux de s'échapper sous un grand pad fait partie de PCB Stencil.
Implications pour la mise en production (release) : ce qu'il faut confirmer avant la production en volume
Procédez à une validation par étapes (staged confirmation) avant de vous engager dans des volumes importants, plutôt que de supposer que le profil du prototype est extrapolable. L'objectif est de vérifier que le chemin thermique est réel et que le processus est stable, et non de prouver un résultat quelconque sur le luminaire fini.
| À confirmer avant la production en volume | Ce qu'il faut rechercher | Pourquoi c'est un problème lors de la mise en production |
|---|---|---|
| Le profil a été développé sur la carte réelle, et non hérité du FR4 | Des thermocouples ont été fixés à la surface de la carte et le maintien (soak) laisse le temps au cœur d'atteindre la température avant le pic (peak) | Le cœur métallique est plus lent que l'air ; un profil hérité risque d'entraîner des joints froids sur toute la série |
| Le chemin thermique sous la LED est inspecté, non supposé | Couverture aux rayons X du pad thermique de la LED, évaluée selon vos propres critères d'acceptation | Les vides et le mouillage unilatéral passent le test électrique et l'AOI par le dessus, mais bloquent le chemin thermique opérationnel |
| Le pochoir (stencil) permet au flux de s'échapper des grands pads thermiques | La stratégie d'ouverture (aperture strategy) prévoit des canaux de ventilation (venting channels) plutôt qu'une impression massive et intégrale | Les matières volatiles piégées sous un grand pad sont une source principale de formation de vides sur un cœur métallique |
| L'intégrité du diélectrique a survécu à la manipulation et à la découpe (depaneling) | Les bords, les attentes d'isolation selon la fiche technique du stratifié, et toutes les exigences hi-pot sont confirmées | Le diélectrique est à la fois le chemin thermique et la barrière d'isolation ; les dommages y sont difficiles à voir et graves |
| Le refroidissement et la planéité (flatness) sont contrôlés | La rampe de refroidissement évite de figer les contraintes de CTE ; la carte reste suffisamment plate pour être montée | Une carte à cœur métallique courbée (bowed) perd le contact avec son dissipateur, quelle que soit la qualité de ses brasures |
| Le vocabulaire de l'examen reste au niveau de la carte | Les affirmations portent sur le profil, l'inspection et la fabricabilité, et non sur la durée de vie de la LED ou les résultats thermiques du luminaire | Une revue de la carte et du processus ne doit pas être interprétée comme une garantie de performance du produit fini |
Si le dossier de fabrication a encore besoin d'un alignement sur l'empilement (stackup) ou les notes de fabrication avant d'être validé, la ressource d'accompagnement est DFM Guidelines. Pour le vocabulaire d'inspection et de validation au niveau de la carte, la page de support la plus proche est Testing and Quality. Les matrices de LED de forte puissance pour l'infrastructure et la signalisation partagent souvent les mêmes contraintes que les assemblages de la rubrique Communication Equipment PCB, où les substrats thermiques et l'inspection d'assemblage se chevauchent.
Lorsque la conception et le raisonnement du profil sont définis et que vous souhaitez une revue de fabrication par rapport à vos propres fichiers et critères d'acceptation, la page de devis (quote page) est le point de départ de cette discussion.
FAQ
Pourquoi un MCPCB LED nécessite-t-il un profil de refusion différent de celui du FR4 ?
Parce que le cœur métallique stocke et absorbe la chaleur beaucoup plus rapidement que la fibre de verre. Un profil optimisé pour du FR4 a tendance à laisser la carte à cœur métallique en dessous de la température de brasage lorsque l'air atteint son maximum, ce qui risque de créer des joints froids. La phase de maintien (soak) doit généralement donner le temps au cœur de rattraper son retard, et la température réelle de la carte doit être confirmée avec des thermocouples de surface plutôt qu'avec la sonde d'air.
Quel défaut apparaît en premier sur un assemblage à cœur métallique, et est-il visible ?
Le redressement de composant (tombstoning) ou les composants de travers (skewed) dus à une chauffe inégale sont au moins visibles. Le défaut le plus dangereux est la présence de vides (voiding) ou un mouillage unilatéral sous le pad thermique de la LED, qui interrompt le chemin thermique mais passe généralement le test électrique et l'AOI vue de dessus. C'est ce défaut qui a tendance à se manifester plus tard par une perte de contact thermique.
Pourquoi met-on l'accent sur les rayons X pour ces cartes ?
Le pad thermique de la LED se trouve sous le composant, l'inspection de surface ne permet donc pas de voir si la brasure l'a réellement recouvert ou si des vides (voids) se sont formés. Les rayons X sont une méthode non destructive pour vérifier la couverture et les vides sous le pad. Les limites d'acceptation dépendant de votre application et de vos critères, considérez les rayons X comme l'étape de confirmation plutôt que comme une valeur fixe de validation.
Un diélectrique plus fin est-il toujours préférable parce qu'il transmet mieux la chaleur ?
Non. Un diélectrique plus fin réduit la résistance thermique mais diminue également l'isolation électrique (voltage isolation), tandis qu'un diélectrique plus épais isole mieux mais ajoute de la résistance thermique. Le bon compromis dépend de la tension de fonctionnement et de la fiche technique du stratifié ; c'est donc une décision de choix technique et non une valeur universelle "meilleure".
Dois-je choisir un cœur en cuivre plutôt qu'un cœur en aluminium ?
Les deux sont des choix valables. L'aluminium est courant, plus léger et moins cher ; le cuivre répartit la chaleur de manière plus agressive (diffuse mieux), mais il est plus lourd et plus coûteux. Le bon choix est un compromis tenant compte des exigences thermiques de la conception, du poids et du budget, et doit être confirmé par les options de stratifié plutôt que supposé à partir d'un classement général.
Puis-je reprendre (rework) une seule LED sur un MCPCB terminé ?
C'est possible, mais plus difficile que sur du FR4. Le cœur métallique éloigne la chaleur du fer à souder, il est donc généralement nécessaire d'utiliser une plaque chauffante pour préchauffer l'ensemble de la carte à la bonne température avant tout travail local, et il faut faire attention à ne pas perturber les brasures voisines ou le diélectrique.
Références publiques
Metal Core PCB Page de support principale pour la sélection des substrats IMS et à cœur métallique, ainsi que leur construction.
High Thermal PCB Contexte de la page de support pour l'ensemble plus large d'options de substrats destinés à l'évacuation de la chaleur.
PCB Stack-Up Contexte de la page de support pour la définition des couches et la planification d'une construction contrôlée (controlled construction planning).
SMT and THT Assembly Contexte de la page de support pour le flux d'assemblage que suivent ces cartes.
X-Ray Inspection Contexte de la page de support pour l'inspection non destructive des vides (voids) et de la couverture (coverage) sous les pads thermiques.
DFM Guidelines Contexte de la page de support pour l'analyse des revues de fabrication et la clarification avant mise en production (pre-release).
Informations sur l'auteur et la révision
- Auteur : Équipe éditoriale d'APTPCB
- Révision technique (Technical review) : Équipe de révision des substrats thermiques et de l'assemblage PCBA
- Portée de la révision (Review scope) : Examen au niveau de la carte et du processus de la construction sur cœur métallique, du profilage de la refusion, de l'inspection et de la cohérence de l'autorisation de mise en production (pre-build release).