
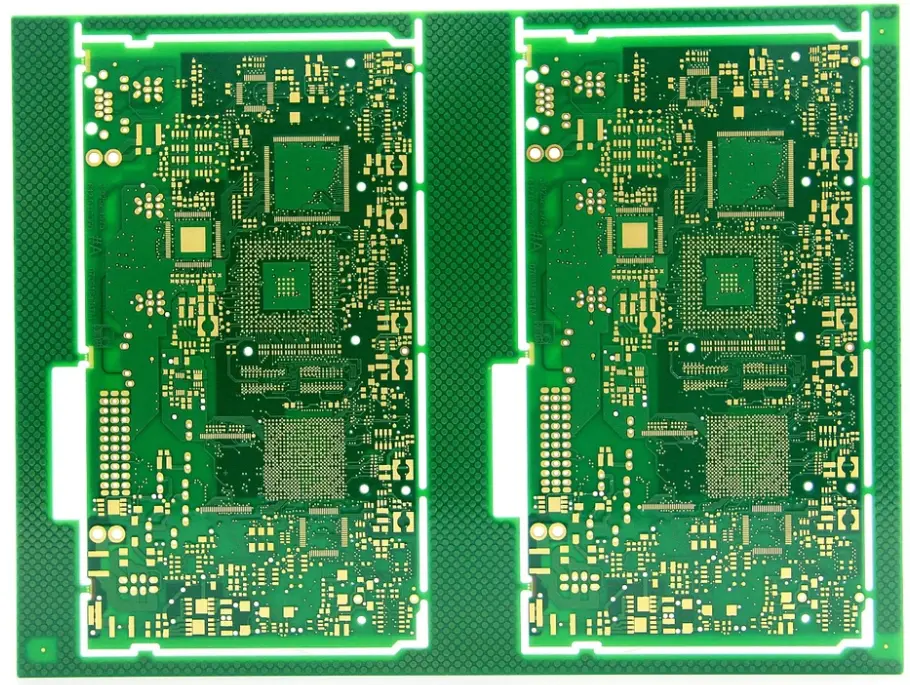
Un PCB de module optique est la carte électronique miniature intégrée dans un émetteur-récepteur optique comme SFP, QSFP ou OSFP. Son rôle est d’assurer la liaison entre l’équipement hôte — commutateur, routeur ou serveur — et les composants optiques TOSA/ROSA qui convertissent les signaux électriques en signaux lumineux et inversement.
Pour les applications modernes allant de 100G à 800G, ce PCB ne peut plus être considéré comme une simple carte électronique compacte. Le choix du matériau, de la structure HDI, du contrôle d’impédance et du chemin thermique détermine directement la marge de fonctionnement du module.
Les deux critères qui conditionnent la réussite d’un projet sont :
- l’intégrité du signal, notamment la perte d’insertion, la perte de retour et la stabilité d’impédance ;
- la gestion thermique, indispensable pour maintenir les performances des lasers et des circuits de pilotage.
Un mauvais choix de PCB peut produire une carte fonctionnelle en laboratoire mais instable une fois installée dans un environnement serveur haute densité.
Quelle est la fonction exacte d’un PCB de module optique dans un transceiver ?
Le PCB de module optique constitue l’interface électronique interne entre le système réseau et les composants photoniques. Contrairement à une carte mère ou un fond de panier, il fonctionne dans un volume extrêmement réduit avec des contraintes mécaniques, thermiques et électriques beaucoup plus sévères.
Les formats concernés incluent notamment :
- SFP+ ;
- QSFP28 ;
- QSFP-DD ;
- OSFP.
La carte accueille généralement les circuits de commande laser, les composants CDR (Clock Data Recovery), les circuits de gestion d’alimentation et les interfaces haute fréquence.
La frontière technique est importante : le PCB de module optique ne correspond pas au PCB principal du commutateur ni au backplane. Il s’agit uniquement du circuit imprimé contenu dans le module enfichable.
Cette distinction explique pourquoi les exigences de fabrication sont supérieures à celles d’un PCB électronique standard : lignes fines, matériaux faible perte, contrôle strict des tolérances et procédés de connexion spécialisés.
Quels paramètres permettent d’évaluer un PCB de module optique haute performance ?
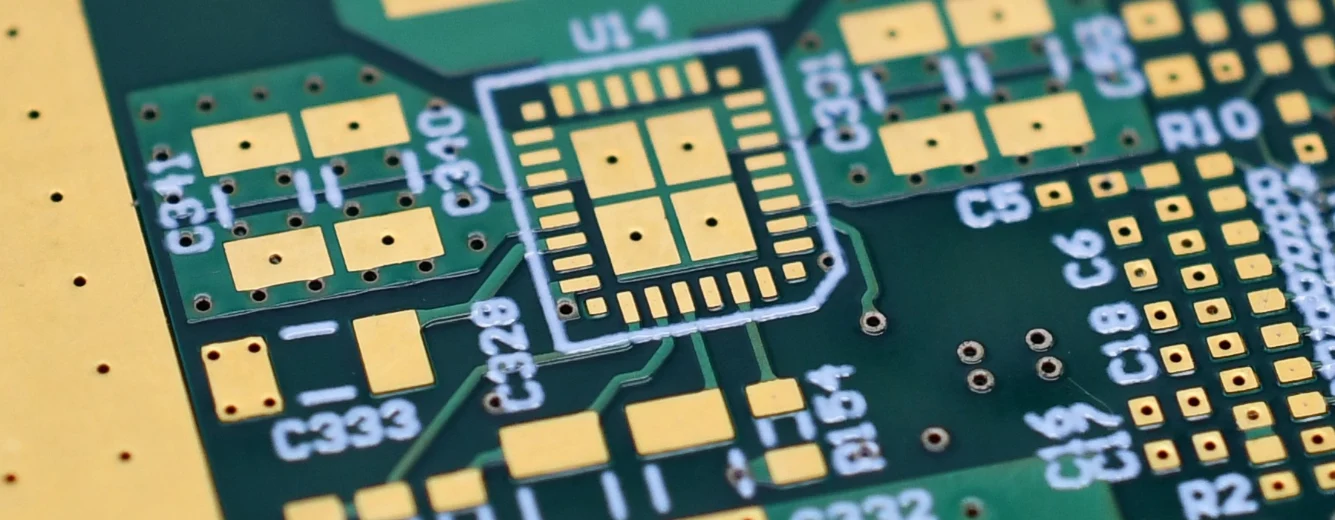
Le choix d’un PCB de module optique doit être basé sur des paramètres mesurables plutôt que sur le nombre de couches uniquement.
| Paramètre | Pourquoi il est critique | Valeurs typiques / facteurs | Méthode de mesure |
|---|---|---|---|
| Perte d’insertion | Définit l’atténuation du signal dans les pistes haute fréquence. Critique pour les longues liaisons. | < 0,5 dB/pouce à 14GHz (selon matériau). | Analyseur de réseau vectoriel (VNA). |
| Constante diélectrique (Dk) | Influence la vitesse de propagation et l’impédance. Un Dk faible favorise les signaux rapides. | 3,0 – 3,7 (matériaux haute vitesse). | Fiche matériau / test TDR. |
| Facteur de dissipation (Df) | Mesure les pertes énergétiques dans le diélectrique. | 0,002 – 0,005 (ultra faible perte). | Fiche matériau / méthode résonateur. |
| Conductivité thermique | Évacue la chaleur produite par les lasers. | 0,5 – 2,0 W/mK ou plus avec solutions métalliques. | Méthode flash laser / imagerie thermique. |
| Contrôle d’impédance | Réduit les réflexions qui dégradent les données. | 85Ω ou 100Ω différentiel ±5%. | Réflectométrie temporelle (TDR). |
| Rugosité cuivre | Une surface cuivre trop rugueuse augmente les pertes haute fréquence. | Cuivre HVLP (Hyper Very Low Profile). | Profilométrie / SEM. |
Comment choisir la structure PCB selon le débit optique et l’application ?
Le bon PCB dépend du compromis entre coût, marge électrique, densité d’intégration et environnement d’utilisation.
| Application | Contraintes principales | Choix PCB adapté |
|---|---|---|
| 10G / 25G SFP+ | Sensibilité au coût, exigences modérées | Matériau perte moyenne, FR4 haute Tg possible, structure rigide 4-6 couches. |
| 100G QSFP28 | Équilibre performance/coût | Matériau faible perte comme Panasonic Megtron 6 ou Isola I-Speed, contrôle strict d’impédance, HDI niveau 1. |
| 400G / 800G QSFP-DD | Marge signal très réduite | Matériau ultra faible perte Megtron 7/8 ou Rogers RO3003, cuivre HVLP, backdrilling, HDI avancé 2+N+2. |
| Photonique silicium | Forte densité d’intégration | HDI Any-Layer, lignes très fines (3/3 mil ou moins). |
| Fronthaul 5G extérieur | Cycles thermiques importants | Matériaux haute fiabilité, finition ENEPIG, adaptation CTE. |
| Environnement serveur dense | Dissipation thermique limitée | Préimprégnés thermiques, vias thermiques, technologies cuivre intégrées. |
Quelle matrice de décision utiliser avant de sélectionner un fabricant de PCB optique ?
Les projets de modules optiques échouent souvent non pas à cause d’une erreur de conception visible, mais parce qu’un choix industriel n’a pas été validé suffisamment tôt.
| Décision fournisseur | Question à vérifier | Impact si le choix est incorrect |
|---|---|---|
| Matériau laminé | Le fabricant maîtrise-t-il les matériaux Megtron, Rogers ou équivalents faible perte ? | Augmentation de l’atténuation et réduction de la marge signal. |
| Construction HDI | Les microvias et cycles de lamination sont-ils maîtrisés ? | Défauts de connexion après cycles thermiques. |
| Contrôle impédance | Un rapport TDR est-il fourni sur chaque lot ? | Réflexions et pertes de communication. |
| Finition surface | ENEPIG est-elle disponible pour les zones de wire bonding ? | Mauvaise fiabilité des connexions optiques. |
| Gestion thermique | Les simulations thermiques sont-elles réalisées ? | Dérive de longueur d’onde laser ou arrêt module. |
| Tolérance mécanique | Les doigts dorés respectent-ils les dimensions du cage connector ? | Mauvaise insertion dans les équipements 1U ou 2U. |
Quelles étapes valident un PCB de module optique avant production ?

La validation doit couvrir toute la chaîne entre conception électrique et fabrication série.
Vérification du stackup et des matériaux
Le stackup doit être simulé avec des outils de résolution électromagnétique avant routage. L’épaisseur diélectrique, le cuivre et les matériaux choisis déterminent directement l’impédance finale.
Le document d’acceptation attendu est un stackup validé avec calcul d’impédance.
Routage des signaux haute vitesse
Les pistes différentielles doivent limiter les discontinuités. Les angles contrôlés, l’absence de stubs inutiles et la continuité des références planes réduisent les pertes.
La validation repose sur les rapports de simulation de perte de retour.
Conception des vias et backdrilling
Les vias traversants non utilisés créent des stubs pouvant agir comme antennes parasites. Le backdrilling retire cette portion inutile afin de préserver la qualité du signal.
La coupe micrographique doit confirmer la profondeur correcte.
Intégration HDI
Les microvias empilés ou décalés permettent d’augmenter la densité dans les formats compacts.
Les essais IST (Interconnect Stress Test) permettent de vérifier la robustesse après cycles thermiques.
Finition ENEPIG et doigts dorés
ENEPIG apporte une meilleure compatibilité avec le wire bonding et limite les problèmes liés au nickel oxydé.
Les doigts dorés doivent conserver une épaisseur suffisante pour supporter les insertions répétées.
Gestion thermique
Les vias thermiques doivent être placés sous les composants générant le plus de chaleur comme les drivers laser et DSP.
La validation combine simulation thermique et mesure par caméra infrarouge.
Contrôle effet fibre de verre
Au-delà de 25Gbps, l’effet fibre peut provoquer un décalage temporel entre les lignes différentielles.
Les solutions incluent la rotation du routage ou l’utilisation de matériaux verre étalé.
Contrôle masque de soudure et TDR
La précision du masque de soudure est essentielle sur les petits pads. Les coupons de test intégrés au panneau permettent de confirmer l’impédance finale.
Quelles erreurs provoquent les défaillances des PCB de modules optiques ?
Mauvaise prise en compte de l’effet fibre
Les variations locales du tissu de verre modifient la vitesse de propagation entre deux lignes différentielles.
Une orientation adaptée du routage ou un matériau verre étalé permet de limiter ce phénomène.
Choix incorrect de finition pour le wire bonding
L’ENIG standard peut présenter une fiabilité insuffisante pour certaines connexions par fil d’or.
Les zones concernées utilisent généralement ENEPIG ou Soft Gold.
Mauvaise définition des pads BGA
Les composants à pas fin nécessitent une géométrie compatible avec les recommandations fabricant, souvent avec des pads NSMD.
Dissipation thermique insuffisante du laser
Le boîtier seul ne suffit pas toujours à évacuer la chaleur. Les chemins cuivre directs, réseaux de vias thermiques ou solutions cuivre intégrées améliorent la stabilité.
Tolérances mécaniques insuffisantes
L’épaisseur totale du PCB et le chanfrein des doigts dorés doivent rester compatibles avec les cages des équipements réseau.
Stubs de vias trop longs
Les lignes haute vitesse peuvent subir des résonances lorsque les portions inutilisées de vias dépassent les limites acceptables.
Le backdrilling devient nécessaire lorsque les stubs perturbent le budget signal.
Quelles questions poser avant de lancer un PCB de module optique ?
Quels sont les principaux facteurs de coût ?
Les coûts proviennent principalement des matériaux haute fréquence, des structures HDI, du placage or dur, des finitions ENEPIG et des contrôles supplémentaires.
Quel délai prévoir pour un prototype ?
Les cycles de fabrication HDI et les procédés spécialisés augmentent généralement les délais. Les prototypes nécessitent souvent 15 à 20 jours contre 3 à 5 jours pour des PCB standards.
Quels matériaux conviennent aux modules 800G ?
Les applications 800G nécessitent généralement des matériaux ultra faible perte comme Panasonic Megtron 7 ou 8, ou Rogers RO3003/RO4000. Le FR4 haute vitesse standard devient souvent insuffisant.
Quels tests concernent les doigts dorés ?
Les contrôles incluent l’épaisseur mesurée par rayons X, les essais d’adhérence et les contrôles de porosité.
Le rigid-flex est-il adapté aux modules optiques ?
Oui. Les structures PCB rigide-flexible permettent d’intégrer davantage de fonctions dans des volumes réduits comme QSFP-DD.
Quelle tolérance d’impédance faut-il viser ?
Les PCB standards acceptent généralement ±10%. Les modules dépassant 25Gbps par voie demandent souvent ±5% ou ±7%.
Comment gérer la chaleur dans un volume réduit ?
Les solutions incluent cuivre épais, réseaux de vias thermiques, structures metal-core et technologies cuivre intégrées.
Pourquoi choisir ENEPIG plutôt qu’ENIG ?
La couche palladium protège le nickel contre la corrosion et améliore la compatibilité avec le wire bonding et le brasage.
Ressources techniques pour approfondir la conception d’interconnexions optiques
- Fabrication PCB HDI : technologies microvia utilisées pour augmenter la densité.
- Conception PCB haute vitesse : principes d’intégrité signal et choix matériaux.
- Matériaux PCB Rogers : caractéristiques des stratifiés haute performance.
- Calculateur d’impédance : estimation des paramètres de ligne.
Comment préparer un dossier industriel pour fabriquer un PCB de module optique ?
Avant une revue DFM et une demande de devis, le dossier technique doit contenir :
- Fichiers Gerber au format RS-274X.
- Schéma de stackup avec nombre de couches, cuivre et épaisseurs diélectriques.
- Spécification matériau (par exemple Megtron 7 ou Rogers 4350B).
- Exigences d’impédance et couches de référence.
- Plan de perçage indiquant vias borgnes, enterrés et zones de backdrilling.
- Spécification de finition surface : ENEPIG, Hard Gold ou autre traitement demandé.
La fabrication d’un PCB de module optique fiable repose sur l’équilibre entre matériaux, géométrie haute fréquence, dissipation thermique et contrôle industriel. Pour les infrastructures 1U et 2U où chaque millimètre compte, la validation du PCB doit commencer avant la production afin de garantir une transmission stable sur toute la durée de vie du système.