
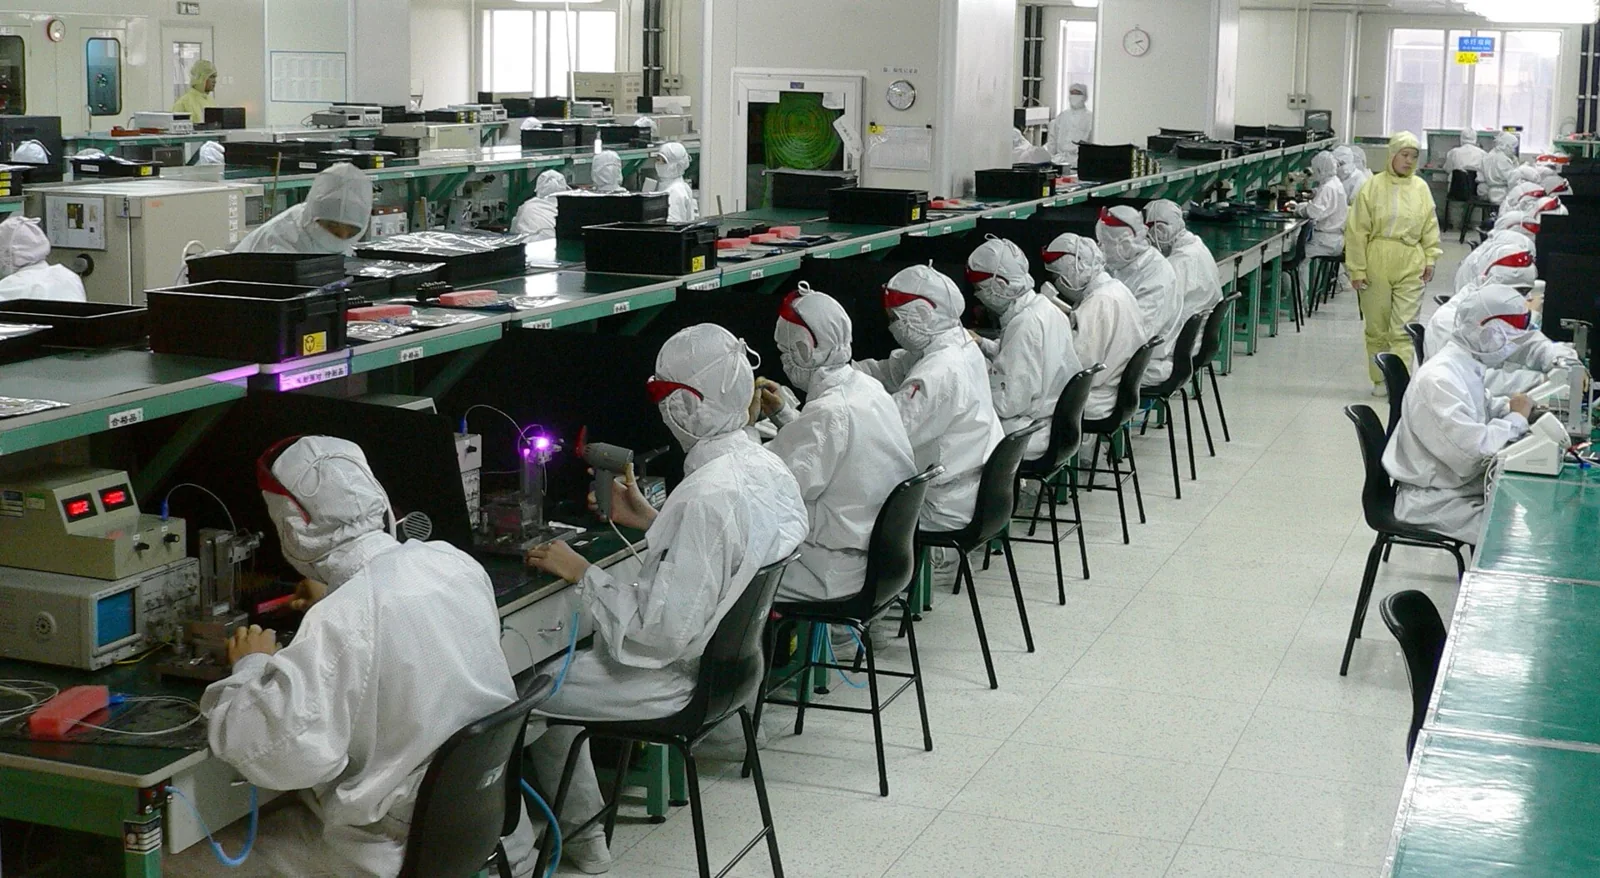
- La fabrication de PCB (PCB manufacturing) et l'assemblage de PCB (PCB assembly) sont deux processus distincts qui partagent un même paquet de données, et la plupart des frictions de programme résident à la jonction (seam) entre eux, et non à l'intérieur de l'une ou l'autre étape.
- La fabrication produit une carte nue (bare board) ; l'assemblage (PCBA) la peuple. Chaque étape consomme des sorties (outputs) spécifiques de l'autre, donc la question est moins "qui la construit" que "qu'est-ce qui voyage proprement entre les deux".
- L'approvisionnement unique (one-stop) et l'approvisionnement fractionné (split sourcing) fonctionnent tous deux, mais ils échouent de manières différentes. Le compromis (trade-off) concerne qui possède la réconciliation des données et qui assume la cause fondamentale (root-cause) lorsqu'un défaut traverse la frontière.
- Le risque récurrent est une inadéquation (mismatch) d'empreinte (footprint), d'empilement (stackup) ou de révision de composant qui est invisible sur la carte nue et ne fait surface que lorsque les composants rencontrent le cuivre lors de l'assemblage.
- Ceci est un document explicatif sur le transfert de la fabrication à l'assemblage (fab-to-assembly handoff). Pour le service clé en main réel (one-stop service), la page de routage est turnkey PCB assembly.
Réponse Rapide
Fabrication et assemblage de PCBdécrit deux étapes liées : la fabrication de la carte nue, puis le placement et la soudure des pièces sur celle-ci. Elles se connectent via un ensemble de données partagé, Gerber ou ODB++, nomenclature (BOM), placement, empilement (stackup) et intention de test (test intent). La question pratique n'est pas "Chaque étape peut-elle faire son travail ?". C'est "Les données restent-elles cohérentes lorsqu'elles passent de la fabrication à l'assemblage ?". Que vous achetiez les deux chez un seul fournisseur ou que vous les divisiez, la jonction entre la fabrication et l'assemblage est l'endroit où les incompatibilités de révision, les erreurs d'empreinte et les hypothèses d'empilement sont soit détectées tôt, soit deviennent des reprises (rework) plus tard.
Table des matières
- Comment la fabrication et l'assemblage se connectent réellement
- Critères de sélection : fabrication et assemblage one-stop vs fractionnés (split)
- Quelles données doivent voyager proprement entre les deux étapes
- Transfert (Handoff) vers une construction (build)
- FAQ
- Références publiques
- Informations sur l'auteur et la révision
Comment la fabrication et l'assemblage se connectent réellement
Il est utile d'arrêter d'imaginer la fabrication et l'assemblage comme une seule ligne continue et de les voir plutôt comme deux processus qui échangent un ensemble défini d'artefacts. La fabrication transforme les données de conception en une carte nue physique avec un empilement (stackup), une finition et un profil dimensionnel fixes. L'assemblage traite ensuite cette carte comme une entrée (input) fixe et ajoute des composants, de la soudure et des tests. Ce qu'une étape produit (outputs) devient ce que l'étape suivante doit consommer sans surprises.
| Sortie de l'étape de fabrication | Ce que l'assemblage en consomme | Pourquoi le lien est important |
|---|---|---|
| Carte nue finie avec empilement (stackup) et poids de cuivre verrouillés | Masse thermique et planéité pour le profilage de refusion (reflow profiling) | Un changement d'empilement que la fabrication absorbe silencieusement peut modifier la façon dont la carte chauffe pendant le soudage |
| Finition de surface (ENIG, HASL, OSP et similaires) | Mouillage (wetting) de la pâte à braser et comportement de formation du joint | Le choix de la finition appartient à la fabrication mais se ressent entièrement au banc d'assemblage |
| Ouvertures du masque de soudure (solder mask) et géométrie des pastilles (pads) | Correspondance de l'empreinte (footprint) avec les ouvertures de placement et du pochoir (stencil apertures) | Une inadéquation pastille-empreinte est un artefact côté fabrication découvert uniquement lorsque les pièces sont placées |
| Mires (Fiducials), trous de repérage, conception du panneau et de la séparation (break-off) | Repérage de la machine, dépannélisation (depaneling) et manipulation | Les décisions de mise en panneau (panelization) prises pour la fabrication définissent directement la configuration de la machine d'assemblage |
| Notes sur l'impédance et la construction contrôlée | Intention de test et attentes en matière d'intégrité du signal | La planification des tests suppose que la carte a été construite selon l'empilement requis par la conception |
Le modèle est que la fabrication prend des engagements physiques, et l'assemblage hérite de chacun d'eux. Aucune des deux étapes ne peut valider complètement l'autre de manière isolée. C'est pourquoi un cycle de fabrication sans faille peut tout de même produire un problème d'assemblage : la carte est correcte par rapport à ses propres données, mais ces données se sont éloignées de ce que le placement et la génération de pochoir avaient supposé. Pour la vue côté fabrication de ces étapes, la page d'assistance est PCB fabrication process, et les décisions d'empilement (stackup) sont détaillées sur PCB stack-up.
Critères de sélection : fabrication et assemblage one-stop vs fractionnés (split)
Le choix entre l'achat de la fabrication et de l'assemblage ensemble ou leur approvisionnement séparé est réel, et aucune réponse n'est universellement correcte. La décision repose sur qui se charge de la réconciliation des données entre les deux étapes et qui assume la cause fondamentale (root-cause) lorsqu'un défaut se situe à la frontière. Utilisez les compromis ci-dessous comme critères de sélection plutôt que comme un verdict.
| Facteur de décision | One-stop (fabrication + PCBA ensemble) | Approvisionnement fractionné (fabrication et PCBA séparés) |
|---|---|---|
| Réconciliation des données (Data reconciliation) | Une seule partie détient les deux moitiés du paquet, de sorte que les vérifications d'empreinte, d'empilement et de révision se font dans un seul système | Vous détenez la réconciliation ; l'assembleur vérifie une carte construite par quelqu'un d'autre par rapport à vos données |
| Propriété de la cause fondamentale (Root-cause) | Un défaut de frontière (pastille soulevée, soudabilité de la finition, dérive de l'empreinte) incombe à une seule équipe responsable | Un défaut carte-contre-joint peut s'enliser entre deux fournisseurs pendant que chacun pointe l'autre du doigt |
| Couplage DFM et DFA | L'examen de la fabrication et de l'assemblage peut être exécuté sur les mêmes fichiers avant la construction | Chaque fournisseur examine sa propre portée ; les problèmes couplés à la jonction peuvent passer à travers les deux |
| Flexibilité d'approvisionnement | Relation unique, coordination plus simple, moins de liberté pour échanger une étape | Vous pouvez choisir un fabricant spécialiste et un assembleur spécialiste, avec un plus grand levier d'approvisionnement |
| Meilleure adéquation (Best fit) | Programmes où le coût d'une inadéquation inter-fournisseurs l'emporte sur la flexibilité d'approvisionnement | Programmes avec des données matures et figées et la capacité interne de gérer le transfert (handoff) |
Une façon utile de lire ce tableau : l'approvisionnement one-stop n'élimine pas la jonction entre la fabrication et l'assemblage, il déplace simplement la réconciliation à l'intérieur du système qualité d'un seul fournisseur. L'approvisionnement fractionné garde vos options ouvertes mais fait de vous l'intégrateur de la jonction des données (data seam). L'admission DFM (DFM intake) qui prend en charge l'un ou l'autre modèle est décrite dans DFM guidelines, et le côté nomenclature (BOM) et composants se trouve dans components and BOM.
Quelles données doivent voyager proprement entre les deux étapes
C'est ici que la plupart des promesses "sans couture" (seamless) sont réellement gagnées ou perdues. Les données de fabrication et les données d'assemblage, Gerber X2 ou ODB++ ou IPC-2581, la nomenclature (BOM), les fichiers de placement, la définition de l'empilement (stackup) et l'intention de test (test intent), ne sont pas des documents distincts qui sont expédiés ensemble par hasard. Ils décrivent une seule carte, et ils doivent rester mutuellement cohérents lorsqu'ils passent du fabricant à l'assembleur.
Le modèle de défaillance (failure pattern) est simple à décrire et étonnamment courant dans la pratique. Lorsque ce paquet est transmis en fragments à deux fournisseurs, les pièces se désynchronisent. Une empreinte dans les données de placement ne correspond plus à la géométrie de la pastille (pad) que le fabricant a construite. Un empilement que le fabricant a ajusté pour des raisons de fabricabilité ne correspond plus à l'impédance supposée par le plan de test. Une révision de pièce dans la nomenclature (BOM) ne correspond plus à l'empreinte sur la carte. Rien de tout cela n'est visible tant que la carte est nue. L'inadéquation (mismatch) n'est découverte qu'à l'assemblage, lorsque les composants rencontrent physiquement le cuivre, que la pâte rencontre la pastille et que la machine attend un repérage (registration) que le panneau (panel) ne fournit pas. À ce moment-là, le coût de la réparation a changé : il s'agit d'une reprise (rework), d'une refabrication (re-spin) ou d'un glissement de calendrier (schedule slip). C'est précisément à ce moment-là que la promesse "seamless" échoue, à la jonction fabrication-assemblage, non pas à l'intérieur de la fabrication ni à l'intérieur de l'assemblage.
Les données qui doivent voyager proprement et rester réconciliées comprennent :
- des données de fabrication avec une intention d'empilement (stackup intent) explicite, pas seulement des couches de cuivre
- une nomenclature (BOM) dont les révisions de pièces correspondent aux empreintes sur la carte
- des données de placement que l'assembleur peut repérer sur le panneau (panel) réel
- une géométrie de masque de soudure et de pastille cohérente avec les empreintes de placement
- une intention de test qui reflète l'empilement et la liste des réseaux (net list) selon lesquels la carte a été réellement construite
Nommer les méthodes au niveau de l'identité est suffisant ici. SMT et THT définissent comment les pièces se fixent ; SPI, AOI, ICT, FCT et FAI définissent comment le résultat est vérifié. L'intérêt de les énumérer n'est pas qu'un seul contrôle certifie la carte, mais que chacun d'eux suppose que les données en amont étaient cohérentes. Lorsque la jonction tient, ces méthodes font leur travail. Lorsque la jonction dérive (drifts), elles détectent le symptôme tardivement plutôt que de prévenir la cause. Le langage d'inspection et de validation se trouve dans testing and quality, avec la vérification dimensionnelle et de construction au premier passage (first article inspection) dans first article inspection et la détection optique des défauts dans AOI inspection.
Transfert (Handoff) vers une construction (build)
Lorsqu'un programme passe de la compréhension du flux à la construction réelle, le cadrage (framing) utile est "qu'est-ce qui rend le transfert fabrication-assemblage réconciliable", et non "quel fournisseur est le moins cher". Un transfert est en bon état lorsque le même ensemble de données peut être examiné pour la fabrication et pour l'assemblage sans contradiction.
Choses pratiques à confirmer avant une construction (build) :
- le paquet de fabrication et le paquet de placement décrivent les mêmes empreintes, géométries de pastilles et révisions
- l'empilement que le fabricant construira correspond à l'empilement supposé par l'intention de test
- les révisions des pièces de la nomenclature (BOM) sont figées par rapport aux empreintes, de sorte que le placement SMT et THT ne présente aucune ambiguïté
- la mise en panneau (panelization) et les mires (fiducials) sont convenues une fois pour toutes, car elles servent à la fois à la dépannélisation et au repérage par la machine
- la portée de la validation (validation scope) est nommée au niveau de la carte et du processus, et non implicite en tant que qualification du programme ou de l'application finale
Les détails mécaniques et de processus de la fixation (attachment) sont couverts dans SMT and THT assembly Pour les capacités de carte nue physique multicouche (4–32 couches), consultez notre page fabrication de PCB rigides, ou évaluez les premiers runs de validation sur fabrication de PCB prototype. Si vous consolidez la fabrication et l'assemblage sous une seule équipe responsable (accountable team) spécifiquement pour garder cette jonction à l'intérieur d'un seul système qualité, c'est le cas pour lequel la page turnkey PCB assembly est conçue. Lorsqu'un programme est prêt à passer à l'admission (intake), le chemin quote est l'endroit où les fichiers sont examinés par rapport à ces vérifications.
FAQ
La fabrication de PCB et l'assemblage de PCB sont-ils la même chose ?
Non. La fabrication de PCB (fabrication) produit la carte nue avec son empilement, son cuivre, sa finition et son profil. L'assemblage de PCB, ou PCBA, place et soude les composants sur cette carte finie et ajoute l'inspection et les tests. Ce sont des étapes liées qui partagent un seul paquet de données, pas un processus unique.
Pourquoi les problèmes apparaissent-ils à l'assemblage même lorsque la carte nue a été approuvée (passed) ?
Parce qu'une carte nue est vérifiée par rapport à ses propres données de fabrication, tandis que l'assemblage vérifie la carte par rapport au placement, à la nomenclature (BOM) et aux données de test. Si ces deux moitiés du paquet se sont éloignées (drifted apart), une inadéquation d'empreinte, d'empilement ou de révision reste invisible jusqu'à ce que les pièces rencontrent physiquement le cuivre à l'étape d'assemblage.
L'approvisionnement unique (one-stop sourcing) est-il toujours préférable à la séparation de la fabrication et de l'assemblage ?
Pas toujours. L'approvisionnement unique déplace la réconciliation des données et la responsabilité de la cause fondamentale (root-cause) à l'intérieur d'un seul fournisseur, ce qui aide lorsqu'une inadéquation entre plusieurs fournisseurs serait coûteuse. L'approvisionnement fractionné (split sourcing) maintient la flexibilité d'approvisionnement et vous permet de choisir des spécialistes, mais il fait de vous l'intégrateur de la jonction fab-assemblage.
Quel ensemble de données doit réellement rester cohérent entre les étapes ?
Les données de fabrication (Gerber X2, ODB++ ou IPC-2581), la nomenclature (BOM), les fichiers de placement, la définition de l'empilement et l'intention de test. Ceux-ci décrivent une seule carte et doivent rester mutuellement cohérents. Une empreinte qui ne correspond pas à la pastille construite, ou une révision de pièce qui ne correspond pas à l'empreinte, est le point de rupture du transfert (handoff).
SMT, AOI, ICT et les méthodes similaires garantissent-elles que la carte est bonne ?
Ce sont des méthodes au niveau de l'identité pour la fixation et la vérification, pas des garanties. SMT et THT fixent les pièces ; SPI, AOI, ICT, FCT et FAI vérifient le résultat par rapport aux données attendues. Chacune d'elles suppose que les données de fabrication et d'assemblage en amont (upstream) étaient cohérentes, elles vérifient donc une construction (build) plutôt que de certifier la fiabilité par elles-mêmes.
Qui est responsable (owns) d'un défaut qui se situe à la frontière fab-assemblage ?
Dans l'approvisionnement unique (one-stop sourcing), une seule équipe est responsable des défauts de frontière tels que la géométrie des pastilles, la soudabilité de la finition ou la dérive de l'empreinte. Dans l'approvisionnement fractionné (split sourcing), la propriété peut s'enliser entre deux fournisseurs, l'acheteur doit donc généralement définir à l'avance qui réconcilie les données et assume la cause fondamentale (root-cause) à la jonction.
Références publiques
Rigid PCB Fabrication & Manufacturing Contexte de page de support pour la fabrication de PCB rigides 4–32 couches, les gates de libération DFM et les tolérances IPC Classe 3.
Prototype PCB Manufacturing Contexte de page de support pour les prototypes d'intention de production et la revue de préparation NPI.
PCB fabrication process Contexte de la page d'assistance pour les étapes de fabrication qui produisent la carte nue.
PCB stack-up Contexte de la page d'assistance pour la définition de l'empilement (stackup) et la planification de la construction contrôlée.
Components and BOM Contexte de la page d'assistance pour la gestion de la nomenclature (BOM) et l'alignement des révisions de composants.
DFM guidelines Contexte de la page d'assistance pour l'admission à la revue de fabrication (manufacturing review intake) et l'alignement des données pré-construction.
Testing and quality Contexte de la page d'assistance pour le langage d'inspection, de validation et de planification des tests au niveau de la carte.
Turnkey PCB assembly Contexte de la page d'assistance pour la fabrication et l'assemblage one-stop sous un seul système qualité.
Informations sur l'auteur et la révision
- Auteur : Équipe éditoriale d'APTPCB
- Révision technique : Équipe d'examen de la fabrication et de l'assemblage PCBA
- Portée de l'examen (Review scope) : Transfert (handoff) de données de la fabrication à l'assemblage, compromis d'approvisionnement (sourcing) et cohérence au niveau de la carte entre les étapes de fabrication et de PCBA