
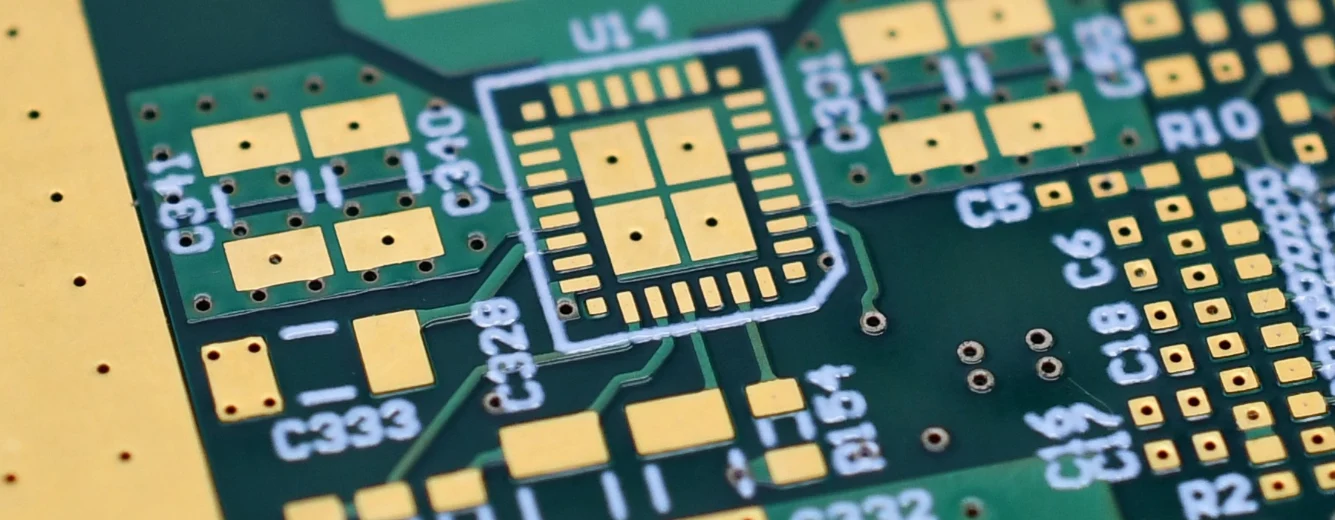
Qu'est-ce qu'un Prototype de PCB Backplane PCIe Gen6 et À Qui s'Adresse ce Guide
Un prototype de PCB backplane PCIe Gen6 est la validation physique d'une architecture d'interconnexion à haute vitesse conçue pour supporter un transfert de données de 64 GT/s en utilisant la signalisation PAM4 (Pulse Amplitude Modulation, 4 niveaux). Contrairement aux PCB standards, ces backplanes (fonds de panier) servent de matrice d'interconnexion centrale pour les serveurs, les baies de stockage, les clusters d'entraînement d'IA et les équipements réseau haute performance. Ils nécessitent généralement de 20 à 40 couches, des stratifiés à pertes ultra-faibles (ultra-low-loss), une feuille de cuivre HVLP et un backdrilling de précision pour éliminer les stubs de vias — des défis de fabrication qui séparent les fabricants compétents du reste du peloton.
La transition de l'encodage NRZ (Non-Return-to-Zero) en Gen5 au PAM4 en Gen6 est le défi majeur. Le PAM4 utilise quatre niveaux de tension au lieu de deux, ce qui réduit la marge de bruit d'environ 3 fois par rapport au NRZ au même baud rate. Cela signifie que chaque dB de perte d'insertion, chaque milliohm de résonance de stub de via et chaque picoseconde de décalage (skew) compte davantage que dans n'importe quelle génération PCIe précédente.
Ce guide est rédigé pour les architectes matériels, les ingénieurs en intégrité du signal et les responsables des achats chargés de se procurer ces cartes complexes. Il fournit une approche structurée de la spécification, de l'identification des risques et de la validation des fournisseurs — axée sur la réduction de vos cycles d'itération de prototypes et sur la prévention des défaillances liées à la manipulation des matériaux, au backdrilling et à la lamination qui font échouer les premières itérations de cartes (first-spin boards).
Chez APTPCB, nous comprenons qu'un prototype de backplane Gen6 n'est pas seulement une carte d'échantillon — c'est la preuve que le processus de fabrication peut soutenir les tolérances requises pour le PAM4 à la fréquence de Nyquist de 32 GHz. Ce manuel (playbook) consolide les spécifications et les étapes de vérification qui garantissent que votre prototype produit des données fiables.
Quand s'engager dans le prototypage de Backplane PCIe Gen6 (vs Standard Gen4/Gen5)
Toutes les conceptions haute vitesse n'ont pas besoin du coût et de la complexité d'une fabrication de classe Gen6. Comprendre la portée de votre projet — et le point auquel les exigences Gen6 deviennent non négociables — permet d'économiser le budget et de réduire les risques.
Engagez-vous dans un prototype de PCB backplane PCIe Gen6 lorsque :
- Votre architecture nécessite 64 GT/s par voie (lane). Les clusters AI/ML, les plateformes de trading haute fréquence et les commutateurs de data center de nouvelle génération qui exigent ce débit ne peuvent faire aucun compromis sur l'intégrité du signal.
- La signalisation PAM4 est spécifiée. L'encodage à quatre niveaux du PAM4 réduit la marge de bruit à environ un tiers du NRZ, faisant de la perte du canal PCB et du contrôle d'impédance les facteurs limitants dominants.
- Les longueurs de pistes dépassent 10 pouces. Les canaux longs (jusqu'à 20 pouces dans les grands backplanes) accumulent une perte d'insertion que seuls les matériaux à pertes ultra-faibles peuvent maintenir dans le budget de perte Gen6.
- Le châssis doit supporter les futures mises à niveau Gen6. Si le backplane doit rester en service sur plusieurs générations matérielles, le prototypage aux spécifications Gen6 valide dès à présent la compatibilité ascendante (forward compatibility).
Restez avec des backplanes Gen4/Gen5 lorsque :
- Le coût est la contrainte principale. Les stratifiés Megtron 7/8 et Tachyon coûtent 3 à 5 fois plus cher que le FR-4 standard ou les matériaux à pertes moyennes (mid-loss). Si votre système n'a pas besoin de la bande passante, les économies sont substantielles.
- Tous les chemins de signal sont courts (< 5 pouces). Sur des canaux très courts, l'avantage en termes de perte d'insertion des matériaux à pertes ultra-faibles peut être négligeable par rapport au surcoût.
- Le système n'interface qu'avec des périphériques Gen4/Gen5. Sur-spécifier le backplane gaspille de l'argent sans apporter d'amélioration de performance mesurable.
Quels Matériaux, Empilage (Stackup) et Tolérances Spécifier pour les Backplanes PCIe Gen6
Une fois que vous avez confirmé qu'une conception Gen6 est nécessaire, des spécifications strictes sont requises pour garantir que le fabricant peut atteindre les cibles d'intégrité du signal à 32 GHz Nyquist. Les spécifications suivantes représentent le consensus actuel de l'industrie pour les backplanes de classe Gen6.
Stratifié de Base (Pertes Ultra-Faibles / Ultra-Low-Loss)
Le stratifié détermine le budget de perte d'insertion. Les matériaux acceptables incluent le Panasonic Megtron 7 (M7) ou Megtron 8, l'Isola Tachyon 100G, et la série Rogers RO4000 pour les empilages hybrides. Les paramètres critiques sont un facteur de dissipation (Df) inférieur à 0,002 à 10 GHz et une constante diélectrique (Dk) stable en fréquence dans la plage de 3,0 à 3,4. Le FR-4 standard a un Df d'environ 0,020 — un ordre de grandeur trop élevé pour le PAM4 aux vitesses Gen6. Il n'y a pas de solution de contournement : le FR-4 standard détruira l'intégrité du signal des canaux à 64 GT/s.
Rugosité de la Feuille de Cuivre
À 32 GHz, l'effet de peau (skin effect) concentre le flux de courant sur la surface du conducteur. Un cuivre rugueux augmente considérablement la perte du conducteur car le courant doit parcourir un chemin plus long en suivant la texture de la surface. La feuille de cuivre HVLP (Hyper Very Low Profile) ou VLP2 est obligatoire. Le cuivre RTF (Reverse Treated Foil) standard ajoute 0,3 à 0,5 dB/pouce de perte supplémentaire à 32 GHz — suffisant pour fermer le diagramme de l'œil (eye diagram) sur un canal de 12 pouces.
Nombre de Couches et Épaisseur de la Carte
Les backplanes Gen6 typiques utilisent de 20 à 40 couches avec une épaisseur de carte allant de 3,0 mm à 6,0 mm (0,120"–0,240"). Un nombre élevé de couches et des cartes épaisses créent des trous métallisés (PTH) avec un ratio d'aspect (aspect ratio) élevé — des ratios de 20:1 ou 25:1 sont courants. Cela repousse les limites de la chimie de placage et nécessite une épaisseur de placage IPC Classe 3 (moyenne 25 µm, minimum 20 µm) pour assurer la fiabilité des vias.
Contrôle d'Impédance
Les cibles d'impédance différentielle sont typiquement de 85 Ω ou 100 Ω selon l'architecture, avec des tolérances plus strictes que la norme : ±5 % ou ±7 % au lieu du ±10 % typique. Cette tolérance plus stricte est nécessaire car la marge de bruit réduite du PAM4 signifie que les discontinuités d'impédance créent des réflexions qui réduisent directement l'ouverture de l'œil.
Backdrilling (Perçage à Profondeur Contrôlée)
Obligatoire pour tous les stubs de vias haute vitesse. Le stub de via — la partie d'un trou métallisé qui s'étend au-delà de la transition de la couche de signal — crée un stub résonnant qui produit des creux (notches) dans la courbe de perte d'insertion. Pour le Gen6, la longueur du stub restant après le backdrilling doit être inférieure à 6–8 mils (0,15–0,20 mm). Le diamètre du backdrill est typiquement le diamètre de perçage du via plus 8 mils de dégagement (clearance).
Verre Étendu (Spread Glass Weave)
Le tissage de verre standard (ex. 1080, 2116) crée des variations périodiques de la constante diélectrique lorsque les pistes des paires différentielles croisent les faisceaux de verre et les zones riches en résine. Cet effet de trame de verre (Fiber Weave Effect - FWE) provoque un biais intra-paire (intra-pair skew) qui dégrade la réjection de mode commun du récepteur différentiel. Spécifiez des styles de verre étendu (spread glass comme 1067, 1078, 1086) pour garantir un environnement diélectrique plus uniforme.
Finition de Surface
L'Argent Immersion (Immersion Silver) est préféré pour la perte d'insertion la plus faible (pas de couche de nickel magnétique). L'ENIG est acceptable lorsque les cartes doivent être stockées pendant de longues périodes avant l'assemblage, mais la couche de nickel ajoute une perte mesurable aux fréquences Gen6 en raison de ses propriétés ferromagnétiques.
Quels Risques de Fabrication Anticiper (et Comment les Prévenir)
Définir les spécifications n'est que la moitié du défi. Comprendre où le processus de fabrication échoue — et insister sur des mesures de prévention dans le bon de commande — est ce qui sépare un prototype first-spin réussi d'une carte coûteuse bonne pour le rebut.
1. Biais de Signal Dû à l'Effet de Trame de Verre (Fiber Weave Effect)
Cause racine : Traces de paires différentielles s'étendant parallèlement aux faisceaux de trame de verre, avec une branche passant sur le verre (Dk plus élevé) et l'autre sur la résine (Dk plus bas). Détection : Jitter excessif dans les diagrammes de l'œil ; biais de synchronisation (timing skew) mesuré au TDR. Prévention : Spécifiez des styles de trame de verre étendu (spread glass). Alternativement, faites pivoter le routage (layout) du panneau de 10° par rapport à la trame de verre pour faire la moyenne de la variation de Dk — bien que cela augmente les déchets de panneau et les coûts.
2. Erreurs de Profondeur de Backdrilling
Cause racine : Variation de l'épaisseur de la carte après lamination (±2–3 mils est typique pour les cartes épaisses) combinée aux limitations de précision de l'axe Z des perceuses CNC. Un perçage trop superficiel laisse un stub résonnant ; un perçage trop profond sectionne une piste de signal interne. Détection : Le TDR montre des discontinuités d'impédance inattendues ; circuits ouverts s'il est percé à travers la couche cible (target layer). Prévention : Exigez un perçage à profondeur contrôlée avec une capacité de détection électrique (electrical sensing). Spécifiez des pastilles de détection en cuivre (copper sensing pads) sur la couche d'arrêt que le foret détecte par mesure de conductivité. Exigez une vérification par rayons X de la profondeur du backdrill sur un échantillon statistique.
3. Fissures du Fût des Trous Métallisés (Plated Through-Hole Barrel Cracks)
Cause racine : Ratio d'aspect élevé (carte épaisse, petit diamètre de trou) combiné à un déséquilibre de CTE de l'axe Z pendant la refusion sans plomb à 260°C en pointe. Détection : Augmentations intermittentes de la résistance pendant les cycles thermiques ; confirmé par l'échec du test IST (Interconnect Stress Test). Prévention : Assurez-vous que l'épaisseur du placage de cuivre répond à la norme IPC-6012 Classe 3 (moyenne 25 µm, minimum 20 µm). Spécifiez des matériaux à Tg élevé et à faible CTE. Si le ratio d'aspect dépasse 20:1, discutez de l'agrandissement du diamètre du via avec l'équipe d'intégrité du signal — l'impact sur l'IS d'une pastille de via plus grande peut être moins dommageable qu'un fût fissuré.
4. Déviation d'Impédance due au Facteur de Gravure (Etch Factor)
Cause racine : La gravure chimique produit une section transversale de piste trapézoïdale (largeur supérieure plus étroite que la largeur inférieure). Le degré d'effilement (taper) dépend de l'épaisseur du cuivre et de la chimie de gravure. Si le fabricant ne compense pas le tracé (artwork) avec précision, l'impédance de la piste finie s'écartera de la cible. Détection : Le test des coupons TDR échoue à la spécification d'impédance ; confirmé par une analyse de section transversale (cross-section) montrant une largeur de piste incorrecte. Prévention : La revue DFM doit confirmer les valeurs de compensation de gravure. Exigez une analyse de section transversale des coupons d'impédance sur chaque panneau.
5. Cratérisation des Pastilles (Pad Cratering) Sous les Connecteurs Press-Fit
Cause racine : La contrainte mécanique lors de l'insertion du connecteur fracture la résine sous la pastille de cuivre, créant une fissure qui peut se propager lors des cycles thermiques. Détection : Le test "Dye-and-pry" ou la micro-section révèle une fissuration sous la surface. Prévention : Appliquez des larmes (teardrops) sur toutes les pastilles des connecteurs press-fit. Vérifiez que le système de résine est complètement polymérisé (cured). Suivez exactement les spécifications de force d'insertion press-fit du fabricant du connecteur — une force excessive provoque une cratérisation immédiate.
6. Défaut d'Alignement des Couches Internes (Inner Layer Misregistration)
Cause racine : Retrait et dilatation du matériau (scaling) lors de la lamination d'empilages de 30+ couches. Chaque cycle de lamination applique une chaleur et une pression qui déplacent légèrement les couches internes. Détection : L'inspection aux rayons X montre un désalignement trou-à-pastille (drill-to-pad). Courts-circuits ou circuits ouverts dans les cas extrêmes. Prévention : Exigez des techniques de lamination avec broches (pin-lamination). Le fabricant doit appliquer des facteurs de compensation de mise à l'échelle (scaling compensation factors) basés sur les données de caractérisation de la combinaison de matériaux spécifique.
7. Croissance de Filaments Anodiques Conducteurs (CAF)
Cause racine : Migration électrochimique le long des fibres de verre entre les vias en présence d'une tension de polarisation (voltage bias) et d'humidité. Détection : Le test de résistance d'isolement sous haute tension échoue ; la résistance chute au fil du temps sous la polarisation. Prévention : Spécifiez des stratifiés résistants au CAF. Maintenez un espacement (clearance) suffisant d'un mur à l'autre entre les vias (pas minimum de 0,8 à 1,0 mm). Contrôlez les niveaux de contamination ionique selon la norme IPC-5704.
8. Manque de Résine (Resin Starvation) dans les Zones à Fort Cuivre
Cause racine : Le cuivre dense sur les couches de plans d'alimentation internes empêche la résine de s'écouler dans les zones de dégagement lors de la lamination, laissant des vides (voids). Détection : L'analyse de la section transversale montre des vides ; délamination lors des cycles thermiques. Prévention : Équilibrez la distribution du cuivre sur toutes les couches. Utilisez des prepregs à haut débit (high-flow) là où la densité du cuivre est inégale. Ajoutez du cuivre de remplissage (thieving copper/dummy fills) pour atteindre un équilibre de cuivre >80%.
Comment Valider et Accepter un Prototype de PCB Backplane PCIe Gen6

Un certificat de conformité (CoC) standard est insuffisant pour les prototypes de backplane Gen6. Le plan de validation suivant garantit que la carte répond aux exigences de qualité de fabrication et d'intégrité du signal avant que vous ne vous engagiez dans l'assemblage et les tests au niveau du système.
Test d'Impédance (TDR) : Vérifiez l'impédance différentielle sur les coupons de test et les pistes réelles de la carte. Cible de 85 Ω ou 100 Ω avec une tolérance de ±5 % (ou ±7 % si convenu). Les coupons TDR doivent être inclus sur les bords (rails) du panneau pour permettre les tests sans endommager la carte fonctionnelle.
Mesure de la Perte d'Insertion (VNA) : Mesurez les paramètres S jusqu'à 32 GHz à l'aide d'un analyseur de réseau vectoriel. Confirmez que la courbe de perte correspond à la simulation à 10 % près — par exemple, moins de 1,0 dB/pouce à 16 GHz pour le Megtron 7 sur les couches stripline.
Analyse de Section Transversale (Microsection) : Analyse physique destructive du coupon ou d'une carte de rebut vérifiant l'épaisseur du placage de cuivre (> 20 µm dans les trous), l'épaisseur du diélectrique selon la spécification de l'empilage, et l'absence de fissures du fût ou de délamination.
Vérification du Backdrill : Inspection aux rayons X ou microsection confirmant que la longueur du stub est inférieure à 8 mils et que la distance d'isolation minimale par rapport aux couches internes adjacentes est maintenue.
Test de Contrainte d'Interconnexion (IST - Interconnect Stress Test) : Simulation de cycles thermiques (refusion à 260°C) suivie d'une surveillance de la résistance sur les coupons de test en guirlande (daisy-chain). Critère d'acceptation : variation de la résistance inférieure à 10 % après 6 cycles de refusion simulés.
Tolérance des Trous Press-Fit : Vérification avec une pige (pin gauge) ou une machine à mesurer tridimensionnelle (CMM) que la taille du trou fini est à ±0,05 mm de la spécification du fabricant du connecteur.
Soudabilité : Test de la balance de mouillage (wetting balance) IPC-J-STD-003 confirmant une couverture de soudure supérieure à 95 % sans démouillage (de-wetting).
Courbure et Torsion (Bow and Twist) : Mesure sur marbre (surface plate) confirmant moins de 0,75 % sur la diagonale (ou moins de 0,5 % pour les backplanes montés sur châssis avec des exigences strictes de planéité).
Comment Qualifier un Fournisseur pour des Prototypes de PCB Backplane PCIe Gen6
Lors de la sélection d'un partenaire de fabrication, les capacités générales en matière de PCB ne suffisent pas. Utilisez cette checklist pour évaluer les fournisseurs spécifiquement pour les travaux sur des backplanes à haute vitesse, avec un grand nombre de couches et des pertes ultra-faibles.
Ce que vous devez fournir dans l'Appel d'Offres (RFQ) :
- Fichiers Gerber complets (RS-274X ou ODB++)
- Dessin détaillé de l'empilage spécifiant les types de matériaux par leur nom (pas seulement "FR-4" ou "low-loss")
- Tableau de perçage (Drill chart) distinguant les PTH, les NPTH et les backdrills avec les objectifs de profondeur
- Tableau de contrôle d'impédance (couche, largeur de piste, espacement, plan de référence, impédance cible)
- Netlist (IPC-356) pour la vérification des tests électriques
- Dessin de fabrication avec les exigences IPC Classe 3 et les indications de tolérance
- Spécifications des connecteurs press-fit avec les exigences de taille de trou fini
- Exigences de mise en panneau (panelization) pour l'assemblage automatisé
Ce que le fournisseur doit démontrer :
- Expérience documentée avec les matériaux Megtron 7/8 ou Tachyon (demandez des références de projets antérieurs)
- Capacité à gérer des ratios d'aspect supérieurs à 20:1 avec un placage de Classe 3
- Équipement de backdrilling automatisé avec technologie de détection de profondeur
- Presses de lamination avec vide et profils thermiques programmables pour les empilages de 30+ couches
- Capacité de test VNA/TDR en interne jusqu'à 40 GHz
- Capacité de perçage laser pour les microvias (si des caractéristiques HDI sont requises)
Système de qualité et traçabilité :
- Qualification IPC-6012 Classe 3
- Certification UL pour la combinaison de matériaux spécifique proposée
- AOI (Inspection Optique Automatisée) à 100 % sur les couches internes
- Capacité aux rayons X pour la vérification de l'alignement et du backdrill
- Certificats de conformité (CoC) des matériaux provenant du fournisseur de stratifiés
- Équipement de test d'impédance étalonné avec des registres d'étalonnage à jour
Contrôle des modifications et livraison :
- Processus formel de Demande de Modification Technique (ECO - Engineering Change Order)
- Rapport DFM fourni avant le début de la fabrication
- Processus de Question Technique (EQ - Engineering Query) pour résoudre les ambiguïtés des données
- Traitement sécurisé des données et protection de la propriété intellectuelle (IP)
- Calendrier de délai de livraison (lead time) incluant le temps d'approvisionnement des matériaux
- Emballage scellé sous vide avec déshydratant et cartes indicatrices d'humidité
Comment Gérer les Compromis dans la Conception de PCB Backplane PCIe Gen6
Chaque décision de conception implique des contraintes concurrentes. Voici comment faire des choix éclairés lorsque la solution optimale n'existe pas.
Coût du matériau vs Perte de signal : Si la longueur de la piste dépasse 10 pouces, le Megtron 7 ou le Tachyon n'est pas négociable malgré un surcoût du matériau de 3 à 5 fois supérieur. Si les pistes font moins de 5 pouces, le Megtron 6 ou des matériaux mid-loss peuvent faire économiser 30 % sur les stratifiés, mais exécutez d'abord des simulations de perte d'insertion — vous risquez de ne pas atteindre les marges SI au bord de l'œil.
Nombre de couches vs Ratio d'aspect : Plus de couches de routage signifie plus d'épaisseur de carte. Si l'épaisseur dépasse 4 mm, le diamètre du via doit augmenter pour maintenir le ratio d'aspect en dessous de 20:1. Un foret de 0,2 mm dans une carte de 5 mm produit un ratio d'aspect de 25:1 — au-dessus de la limite de placage fiable pour la plupart des fabricants.
Backdrilling vs Vias Borgnes (Blind vias) : Le backdrilling est un processus mécanique post-lamination qui est moins cher et plus simple que les vias borgnes. Utilisez-le pour les broches de connecteurs standards. Les vias borgnes réduisent la longueur du stub plus précisément mais ajoutent des cycles de lamination, des coûts et des risques de désalignement. Réservez les vias borgnes pour les situations de densité extrême où les zones d'exclusion (keep-out zones) pour le backdrilling sont trop grandes.
Finition de surface ENIG vs Argent Immersion : Si la perte d'insertion est la priorité absolue, choisissez l'Argent Immersion. Si les cartes doivent être stockées pendant des semaines ou des mois avant l'assemblage, choisissez l'ENIG pour sa résistance à l'oxydation — en acceptant une légère perte à 32 GHz due à la perméabilité magnétique du nickel.
Vitesse du prototype vs Qualité DFM : Ne sautez jamais la revue DFM pour gagner 2 ou 3 jours sur le calendrier. Une fabrication rapide (quick-turn) qui contourne la révision technique produit systématiquement des cartes de rebut en raison de compensations d'impédance ignorées, de problèmes d'alignement ou de conflits de backdrill. Prévoyez toujours du temps pour le processus de Question Technique (EQ).
FAQ
Q : Qu'est-ce qui détermine le coût d'un prototype de PCB backplane PCIe Gen6 ? R : Le matériau de base du stratifié et le nombre de couches sont les facteurs de coût dominants. Les matériaux à pertes ultra-faibles (Megtron 7) coûtent 3 à 5 fois plus cher que le FR-4 standard, et un nombre de couches élevé (30+) augmente la charge de travail pour la lamination, le risque sur le rendement (yield) et le gaspillage de matériaux.
Q : Quel est le délai de livraison (lead time) typique pour un prototype de backplane Gen6 ? R : Le délai standard est de 15 à 20 jours ouvrables après approbation du DFM. Cependant, si le matériau spécifique à pertes ultra-faibles n'est pas en stock, l'approvisionnement peut ajouter 2 à 4 semaines. Vérifiez toujours la disponibilité des matériaux lors de la phase de devis.
Q : Peut-on utiliser du FR-4 standard pour économiser de l'argent sur un prototype Gen6 ? R : Non. Le FR-4 standard a un facteur de dissipation (Df ≈ 0,020) qui est environ 10 fois supérieur à ce dont les signaux Gen6 PAM4 ont besoin (Df < 0,002). La perte d'insertion résultante fermera le diagramme de l'œil, rendant le prototype inutile pour la validation de l'intégrité du signal.
Q : Dans quelle mesure le backdrilling augmente-t-il le coût ? R : Environ 10 à 15 % selon le nombre de trous. Le backdrilling nécessite une configuration CNC distincte, une programmation spécialisée pour le contrôle de la profondeur et une vérification par rayons X — chacun ajoutant des étapes de processus et des coûts.
Q : Quelle tolérance d'impédance dois-je spécifier ? R : Pour le Gen6, demandez ±5 % ou ±7 % plutôt que le standard ±10 %. Incluez des coupons de test TDR sur les rails du panneau pour permettre les tests sans consommer les cartes fonctionnelles.
Q : Le verre étendu (spread glass) est-il toujours nécessaire ? R : Pour le Gen6 PAM4, oui. Le verre à tissage standard crée des variations de Dk périodiques qui provoquent un biais intra-paire dans les paires différentielles. Les styles de verre étendu (1067, 1078) offrent un diélectrique plus uniforme, réduisant la fermeture de l'œil induite par le biais.
Q : Quels tests vérifient la fiabilité à long terme ? R : L'Interconnect Stress Testing (IST) est recommandé. Il fait subir des cycles thermiques à la carte en utilisant le chauffage résistif et surveille la résistance des vias en guirlande (daisy-chain) pour détecter la fissuration du fût avant que la carte ne soit déployée dans un système.
Ressources Connexes
- Fabrication de PCB Backplane : Capacités pour les backplanes grand format avec un grand nombre de couches.
- PCB Haute Vitesse (High-Speed PCB) : Techniques de fabrication pour l'intégrité du signal PCIe, Ethernet et DDR.
- Matériaux PCB Megtron : Spécifications de la famille Megtron utilisée dans les applications Gen6.
- Calculateur d'Impédance : Estimez les largeurs de pistes et l'espacement pour les paires différentielles de 85 Ω ou 100 Ω.
- Lignes directrices DFM : Règles de conception pour s'assurer que les backplanes complexes sont fabricables.
Demandez un Devis de Prototype de Backplane PCIe Gen6
Prêt à passer de la simulation au matériel ? Soumettez vos données de conception pour une revue DFM complète et une tarification précise.
Demandez un Devis et une Revue DFM — Notre équipe d'ingénierie examinera votre empilage, le choix de vos matériaux et vos exigences en matière de backdrilling pour confirmer la conformité de fabrication Gen6 avant le début de la production.
Conclusion
Un prototype de PCB backplane PCIe Gen6 réussi exige plus que d'envoyer des fichiers Gerber à un fabricant. Il nécessite des spécifications de matériaux précises (stratifié à pertes ultra-faibles, cuivre HVLP, verre étendu), des contrôles du processus de fabrication (backdrilling à profondeur contrôlée, compensation de mise à l'échelle, placage Classe 3) et une validation rigoureuse (TDR, VNA, IST, micro-section). En définissant ces exigences à l'avance et en qualifiant votre partenaire de fabrication à l'aide de la checklist de ce guide, vous réduisez le risque de re-fabrications (re-spins) coûteuses et vous vous assurez que votre prototype fournit les données d'intégrité du signal nécessaires pour la validation du système à 64 GT/s.