
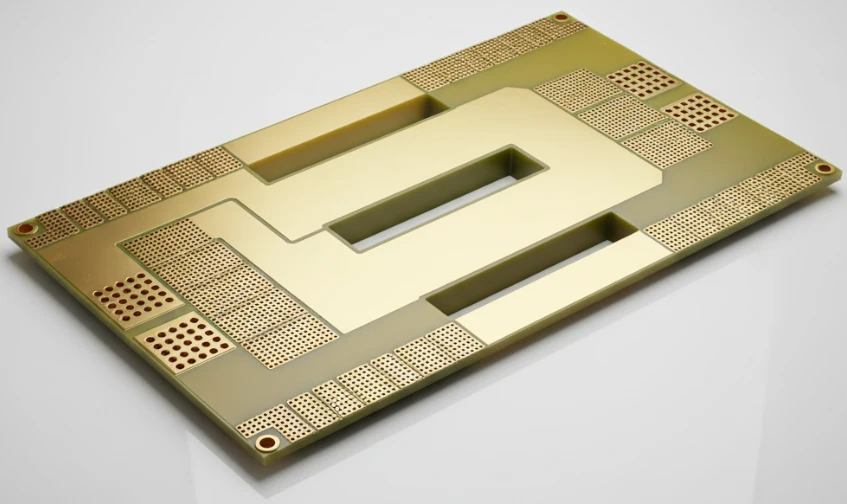
Qu’est-ce qu’un fond de panier PSU redondant et dans quels projets est-il utilisé ?
Un fond de panier PSU redondant est un circuit imprimé de distribution électrique qui relie plusieurs blocs d’alimentation à une charge système critique. Contrairement à une carte d’alimentation classique, il doit assurer simultanément la distribution de puissance, la gestion de signaux de supervision et la continuité de service lors du remplacement d’un module.
Les architectures courantes utilisent une configuration N+1 ou N+N afin qu’une défaillance d’un bloc PSU ne provoque pas l’arrêt complet de l’équipement. Le fond de panier devient alors un élément stratégique : si cette carte tombe en panne, la redondance des alimentations ne protège plus le système.
Cette technologie est utilisée dans les serveurs haute disponibilité, les baies de stockage, les équipements télécom, les systèmes industriels et certaines applications médicales. Elle impose une maîtrise précise du cuivre lourd, de la dissipation thermique, des contraintes mécaniques et des procédés de fabrication multicouche.
Ce guide s’adresse aux ingénieurs électroniques, architectes systèmes et responsables achats qui doivent transformer une exigence de disponibilité en une spécification PCB industrialisable.
Quand faut-il choisir une conception personnalisée de fond de panier PSU redondant ?
Une conception dédiée est pertinente lorsque la disponibilité du système est prioritaire et que les solutions standard ne répondent pas aux contraintes électriques ou mécaniques.
Les situations typiques incluent :
- Une alimentation serveur, stockage ou télécom où chaque interruption représente un coût important.
- Une charge totale supérieure à 50A–100A nécessitant du cuivre lourd de 3oz à 6oz ou une architecture avec busbar intégré.
- Un remplacement à chaud des PSU nécessitant un alignement mécanique précis des connecteurs blind-mate.
- Une géométrie spécifique impossible à couvrir avec des cartes ATX ou OCP standards.
- L’intégration de signaux I2C ou PMBus proches des chemins de puissance avec exigences d’immunité au bruit.
Une architecture plus simple reste adaptée lorsque la consommation est faible, que l’arrêt pendant maintenance est acceptable ou que le coût domine les exigences de disponibilité.
Quels paramètres définir avant de lancer un PCB de fond de panier PSU ?
Une bonne conception commence par une définition claire des paramètres électriques, mécaniques et thermiques.
Matrice de décision pour sélectionner l’architecture PCB
| Besoin système | Choix technique | Impact conception |
|---|---|---|
| Courant inférieur à 100A | PCB cuivre lourd 3oz–4oz | Solution intégrée et économique |
| Courant supérieur à 150A | Busbar intégré ou fixé | Réduction des pertes mais coût supérieur |
| Température de fonctionnement supérieure à 80°C ou grand nombre de couches | FR-4 High Tg ≥170°C | Meilleure résistance thermique |
| Carte supérieure à 3mm avec nombreux connecteurs | Press-fit | Meilleure tenue mécanique |
| Application serveur, médicale ou haute disponibilité | IPC Classe 3 | Contrôle qualité renforcé |
Quels matériaux et quelles épaisseurs utiliser pour un backplane d’alimentation ?
Matériau du circuit imprimé
Le matériau recommandé est un FR-4 High Tg avec une température de transition vitreuse Tg ≥170°C. Les cartes de puissance subissent des cycles thermiques importants ; un matériau standard Tg 135°C augmente le risque de délamination et de vieillissement.
Pour les rails haute tension, par exemple 48V ou 400V DC, un indice CTI (Comparative Tracking Index) ≥600V (PLC 0) permet de limiter les risques de cheminement électrique entre conducteurs.
Poids de cuivre
Le poids cuivre doit être spécifié couche par couche :
- 3oz.
- 4oz.
- 6oz.
Pour des courants supérieurs à 50A, les calculs doivent être vérifiés selon IPC-2152 plutôt qu’avec des approximations simples issues d’IPC-2221. Le calculateur de largeur de piste PCB fournit une première estimation IPC-2221.
Épaisseur mécanique
Les fonds de panier PSU sont généralement plus épais que les PCB standards :
- 2.0mm à 6.0mm d’épaisseur.
- Tolérance habituelle : ±10%.
- Tolérance plus stricte : ±5% lorsque des connecteurs press-fit imposent une précision mécanique supérieure.
Le stackup doit rester symétrique afin de limiter le gauchissement et garantir l’alignement des connecteurs.
Quels défauts de fabrication peuvent provoquer une panne d’un fond de panier PSU ?
| Mode de défaillance | Cause principale | Mesure de maîtrise |
|---|---|---|
| Désalignement des couches internes | Mouvement pendant le pressage multicouche | Lamination avec pions d’alignement et coupons |
| Vides dans la résine | Manque de résine autour du cuivre épais | Préimprégné haute teneur en résine |
| Fissure des vias traversants | Expansion Z lors des cycles thermiques | Cuivrage IPC Classe 3, matériau faible CTE |
| Rupture connecteur press-fit | Mauvaise tolérance trou ou rigidité insuffisante | Contrôle diamètre fini et outillage support |
| Points chauds thermiques | Mauvais chemin thermique | Réseau de vias thermiques ou technologie adaptée |
| Sous-gravure cuivre lourd | Attaque latérale pendant gravure | Compensation CAM et coupe métallographique |
| Déformation bow/twist | Distribution cuivre déséquilibrée | Équilibrage cuivre multicouche |
| CAF | Migration électrochimique interne | Matériaux résistants CAF et distances adaptées |
Comment valider un fond de panier PSU avant production série ?
Une inspection visuelle seule ne permet pas de garantir la fiabilité d’un PCB de puissance. La validation doit couvrir l’électricité, la mécanique et la résistance thermique.
Plan de validation recommandé
Continuité et isolation électrique
- Test : flying probe ou testeur à clous.
- Critère : 100% conforme.
- Résistance d’isolation >100 MΩ à 250V/500V.
Test Hi-Pot
- Application : 1500V DC pendant 60 secondes.
- Critère : courant de fuite <1mA ou selon spécification, sans claquage.
Analyse microsection
- Contrôle : coupons de production.
- Critère : cuivre conforme, épaisseur cuivre 3oz ±10%, paroi trou >25µm.
Test thermique
- Méthode : simulation choc thermique par bain de soudure à 288°C pendant 10 secondes selon IPC-TM-650.
- Critère : absence de cloques, délamination ou soulèvement.
Contrôle impédance
- Méthode : TDR sur coupons.
- Critère : ±10% de la valeur cible, par exemple 100Ω différentiel.
Validation mécanique premier article
- Installation réelle des connecteurs et insertion d’un PSU de contrôle.
- Critère : insertion fluide, aucun blocage, engagement correct des guides.
Test capacité courant
- Charge maximale appliquée.
- Surveillance caméra thermique.
- Critère : élévation température <30°C ou limite définie.
Test contamination ionique
- Méthode : ROSE.
- Critère : <1.56 µg/cm² équivalent NaCl.
Quelle checklist utiliser pour qualifier un fabricant de PCB PSU redondant ?
Un fabricant capable de produire des PCB standards ne possède pas forcément les moyens nécessaires pour un fond de panier haute intensité.
Documents à fournir lors d’une demande de devis
- Fichiers Gerber RS-274X ou X2.
- Plan de fabrication indiquant IPC Classe 2 ou 3.
- Plan de perçage avec distinction trous métallisés/non métallisés.
- Netlist IPC-356.
- Instructions spécifiques de fabrication.
- Exigences de panneau.
- Poids cuivre de chaque couche.
- Tableau d’impédance si nécessaire.
Capacités à vérifier chez le fournisseur
- Expérience en PCB cuivre lourd.
- Capacité sur cartes épaisses jusqu’à 6mm ou plus.
- Équipement press-fit si assemblage demandé.
- Certification UL 94V-0 adaptée au stackup.
- AOI adapté aux pistes cuivre épaisses.
- Inspection X-Ray pour alignement multicouche.
Traçabilité qualité
Le fournisseur doit pouvoir fournir :
- ISO 9001.
- Traçabilité matériaux.
- Rapports de contrôle final.
- Rapports coupe métallographique.
- Historique calibration des testeurs.
- Gestion des composants sensibles à l’humidité si assemblage inclus.
Quels compromis techniques faut-il arbitrer lors d’une conception PSU redondante ?
La conception dépend toujours d’un équilibre entre courant, coût, fiabilité et fabrication.
Le cuivre lourd 3oz–4oz constitue généralement un choix efficace jusqu’à 100A. Au-delà de 150A, un busbar intégré ou vissé devient souvent plus adapté car le cuivre extrêmement épais limite la finesse de routage.
Le FR-4 High Tg ≥170°C est préférable lorsque la température dépasse 80°C ou lorsque le nombre de couches augmente.
Les connecteurs press-fit sont adaptés aux cartes épaisses supérieures à 3mm. Pour une carte standard 1.6mm avec peu de contraintes mécaniques, une solution soudée peut rester pertinente.
La finition ENIG apporte une meilleure durée de stockage et une excellente fiabilité de contact pour les applications critiques.
L’IPC Classe 3 correspond aux applications où la défaillance est inacceptable. L’IPC Classe 2 reste adaptée aux usages industriels standards avec une réduction de coût possible de 15–20%.
Questions fréquentes sur la conception de fond de panier PSU redondant
Quel est l’impact du poids cuivre sur le prix ?
Un cuivre plus épais augmente le coût à cause :
- Du prix supérieur des matériaux cuivre lourd.
- Du temps de gravure plus important.
- Des besoins supplémentaires en résine lors du pressage.
Quel délai prévoir ?
Un prototype demande généralement 15–20 jours ouvrés. Une production demande 20–25 jours.
Les matériaux High Tg et cuivre lourd peuvent allonger les approvisionnements.
Quels fichiers sont indispensables pour une revue DFM ?
Au-delà des Gerber, il faut fournir :
- Plan de perçage.
- Carte des couches.
- Répartition des plans puissance.
- Données mécaniques des connecteurs.
Peut-on utiliser un FR-4 standard ?
C’est possible uniquement sur des applications peu contraintes. Pour une alimentation redondante critique, le High Tg réduit les risques de dilatation Z, fissures de vias et fatigue thermique.
Comment détecter les défauts latents ?
Les défauts comme le CAF partiel sont difficiles à détecter avec un simple test électrique. Une validation périodique par essais thermiques et exigences IPC Classe 3 améliore la fiabilité.
Ressources liées
- Fabrication de PCB backplane
- Capacités PCB cuivre lourd
- Matériaux PCB High Tg
- Guide DFM
- Système qualité PCB
Demander une revue DFM pour un fond de panier PSU redondant
Un fond de panier PSU fiable commence par une validation industrielle avant fabrication. Une revue DFM permet d’identifier les contraintes cuivre lourd, l’équilibre du stackup, les risques thermiques et les limites mécaniques avant lancement.
Les éléments nécessaires pour une demande d’étude sont :
- Fichiers Gerber RS-274X ou ODB++.
- Plan de fabrication PDF avec matériaux, Tg, cuivre et tolérances.
- Quantité prototype et volume annuel estimé.
- Exigences de test comme Hi-Pot ou contrôle impédance.
Demander un devis et obtenir une réponse technique sous 24 heures.
Conclusion : transformer la redondance PSU en stratégie de fiabilité
Un fond de panier PSU redondant n’est pas simplement une carte reliant plusieurs alimentations. C’est un élément critique qui concentre des contraintes électriques, thermiques et mécaniques.
Une conception réussie repose sur des choix documentés : matériaux adaptés, cuivre correctement dimensionné, validation complète et qualification rigoureuse du fabricant.
En traitant le backplane comme une infrastructure de fiabilité plutôt qu’un simple composant électronique, les équipes réduisent les risques de panne et sécurisent les systèmes fonctionnant 24/7.