
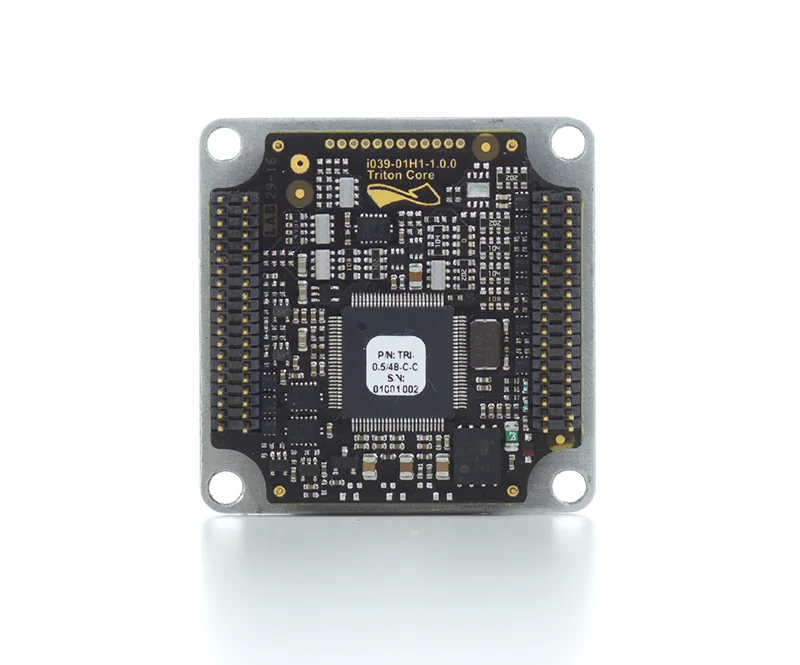
- Une carte de servovariateur (servo driver board) est un problème d'assemblage avant d'être un problème de contrôle : les pilotes de grille (gate drivers) à grand nombre de broches, les composants de détection de courant, le mélange THT et CMS (SMT), et un étage de puissance (power stage) avec de grands pads thermiques partagent tous le même panneau.
- La plupart des retours du terrain sur ces cartes proviennent d'un transfert d'assemblage incomplet, et non d'un mauvais schéma. Une polarité peu claire, des pads thermiques non définis et une mauvaise orientation des connecteurs sont ancrés dans la première fabrication (first build).
- Les objets pratiques du transfert (handoff) sont concrets : une nomenclature (BOM) propre, un plan d'assemblage (assembly drawing) indiquant l'orientation, des données de pochoir et de pâte (stencil and paste data) pour les pads de l'étage de puissance, des points d'accès aux tests, et un dossier d'inspection du premier article (first article inspection package).
- Une carte peut passer un contrôle électrique de base tout en présentant un défaut de placement ou de joint de soudure (solder-joint defect) qui n'apparaît que sous forme de défaillance intermittente (intermittent) ou thermique lorsque le servomoteur fonctionne sous charge.
- Gardez la conversation au niveau de la carte et de l'assemblage. Nommer le SPI, l'AOI, l'ICT, le FCT ou la norme IPC-A-610 décrit ce que chaque étape vérifie ; cela ne garantit pas, en soi, la durée de vie sur le terrain.
Réponse Rapide L'assemblage d'un
servo driver PCBse déroule bien lorsque le dossier d'assemblage (assembly package) est figé avant le placement de la première carte. La question qui compte dans l'atelier (factory floor) n'est pasEst-ce que la conception fonctionne ?C'estLa ligne peut-elle placer, souder, inspecter et tester cette carte sans avoir à deviner la polarité, la pâte du pad thermique, l'orientation du connecteur ou l'emplacement des points de test (probe points) ?Figez d'abord la nomenclature (BOM), le plan d'assemblage, les données du pochoir et l'accès aux tests, pour que les pilotes à grand nombre de broches et l'étage de puissance ne soient plus les éléments qui échappent aux contrôles pour se retrouver sur le terrain.
Table des matières
- Qu'est-ce qui rend l'assemblage d'une carte de servovariateur (servo driver) difficile à réaliser correctement ?
- Erreurs courantes lors du transfert d'assemblage (assembly handoff)
- Pourquoi ces erreurs provoquent-elles des pannes sur le terrain ?
- Ce qu'il faut figer dans le dossier d'assemblage avant la fabrication
- Accès aux tests et à l'inspection à planifier
- FAQ
- Références publiques
- Informations sur l'auteur et la révision
Qu'est-ce qui rend l'assemblage d'une carte de servovariateur (servo driver) difficile à réaliser correctement ?
Une carte de servovariateur mélange des familles de composants qui nécessitent chacune une fenêtre de processus (process window) différente sur le même panneau. C'est la principale difficulté d'assemblage, et c'est pourquoi une recette CMS (SMT) générique couvre rarement l'ensemble de la carte.
Sur une carte typique, la ligne doit gérer, en une seule passe ou en une séquence planifiée :
- Des boîtiers de contrôleur et de pilote de grille (gate-driver) à grand nombre de broches, souvent des QFN ou BGA à pas fin (fine-pitch), pour lesquels le décalage de placement (placement offset) et la formation de vides dans la soudure (solder voiding) sont les premiers éléments recherchés par le SPI et l'AOI.
- Un étage de puissance (power stage) avec des MOSFET ou un module intégré reposant sur de grands pads thermiques (thermal pads) exposés qui nécessitent une couverture de pâte (paste coverage) contrôlée pour que le composant ne flotte pas (float), ne se dresse pas (tombstone) ou n'emprisonne pas de vides (voids) sous le pad.
- Des éléments de détection de courant (current-sense), des shunts et le routage de précision (precision routing) qui les entoure, où une petite variation d'assemblage modifie ce que lit la boucle de régulation (control loop).
- Un mélange de THT et de CMS (SMT) : condensateurs de filtrage (bulk capacitors), connecteurs à fort courant et barrettes (headers) qui passent par une étape de soudure sélective ou à la vague (wave) après la refusion, avec leur propre exigence thermique.
- Des connecteurs et des pièces critiques pour l'orientation où un placement inversé ou pivoté est un défaut électrique, et non un défaut cosmétique.
Parce que ces familles partagent une carte, le transfert de l'assemblage (assembly handoff) doit indiquer à la ligne, sans ambiguïté, comment chaque pièce est placée, orientée et comment la pâte est appliquée. La page d'assistance pour la fabrication elle-même est turnkey assembly, et le flux CMS plus traversant (SMT-plus-through-hole) dont ces cartes ont généralement besoin est SMT and THT assembly. La difficulté se concentre à la limite entre l'étage de puissance et tout ce qui se trouve autour avec un pas fin (fine-pitch).
Erreurs courantes lors du transfert d'assemblage (assembly handoff)
Commencez par l'erreur, car c'est ce qui se présente réellement sur la ligne.
Le défaut de transfert (handoff failure) le plus courant est un dossier d'assemblage (assembly package) électriquement complet mais physiquement ambigu. Le schéma et la netlist sont corrects, pourtant les fichiers de fabrication (build files) laissent l'opérateur et le programme de la machine dans le doute. Les versions récurrentes :
- La polarité et l'orientation (orientation) ne sont pas indiquées sur le plan d'assemblage (assembly drawing). Les condensateurs polarisés, les diodes, la référence de la broche 1 (pin-1) du pilote de grille (gate-driver) et le détrompage (keying) des connecteurs doivent être déduits de la sérigraphie (silkscreen), qui est souvent encombrée ou cachée sous les composants d'une carte de servovariateur (servo board) très dense.
- La pâte pour pad thermique (Thermal-pad paste) est traitée après coup. Les données du pochoir (stencil data) ne contiennent aucune intention d'ouverture (aperture intent) pour les pads exposés de l'étage de puissance, de sorte que la couverture de pâte et le comportement des vides (void behavior) qui en résulte sont décidés par défaut (by default) et non par conception (by design). Voir PCB stencil pour ce que cet ensemble de données devrait contenir.
- La nomenclature (BOM) présente des lacunes que la ligne ne peut pas résoudre : des alternatives listées sans règle d'alternative approuvée (approved-alternate rule), un mappage de désignateur de référence (reference-designator) manquant, ou des composants de détection de courant (current-sense) et de pilote de grille (gate-driver) sans fabricant ni boîtier clairs. La page de réception (intake page) pour cela est components and BOM.
- La séquence des composants THT et des connecteurs n'est pas précisée. Le dossier n'indique pas quelles pièces passent en soudure sélective ou à la vague après la refusion, de sorte que les connecteurs à courant élevé et les condensateurs de filtrage subissent un profil thermique qui n'a jamais été prévu pour eux.
- L'accès aux tests (Test access) est totalement absent. Aucun point de test, aucune carte de sondage (probe map), aucune indication sur les critères de vérification de la carte, la seule chose que la fabrication puisse faire est donc une vérification de base de la continuité ou de la mise sous tension (power-on).
Il ne s'agit pas là de défauts de conception. Ce sont des défauts de transfert (handoff defects), et ils survivent sur chaque carte du panneau jusqu'à ce que quelqu'un s'en aperçoive.
Pourquoi ces erreurs provoquent-elles des pannes sur le terrain ?
Le danger d'un transfert (handoff) incomplet est qu'il ne s'annonce pas. Il traverse l'assemblage sans faire de bruit et ne devient visible que lorsque le servomoteur accomplit un travail réel.
L'enchaînement est le suivant. Un transfert d'assemblage incomplet (polarité peu claire, pâte pour pad thermique non définie, orientation ambiguë des connecteurs, pas d'accès aux tests) entraîne un défaut de placement ou de joint de soudure (solder-joint defect) sur les pièces les plus importantes : les pilotes de grille (gate drivers) à grand nombre de broches et l'étage de puissance (power stage). Un pilote placé avec un léger décalage (offset), un MOSFET de puissance flottant sur un pad thermique manquant de pâte, ou un connecteur logé mécaniquement mais électriquement marginal, ne tombe pas nécessairement en panne à la mise sous tension (power-on). Le défaut échappe alors à une vérification électrique de base, car à faible courant et sans charge mécanique, la carte est considérée comme fonctionnelle. La panne (failure) n'apparaît que lorsque le servomoteur fonctionne sous charge : l'étage de puissance chauffe, le courant oscille, le joint marginal ou le pad thermique avec des vides ne peut pas dissiper la chaleur ou le courant de la manière prévue par le routage (layout), et il en résulte un défaut intermittent (intermittent fault) ou une défaillance thermique sur le terrain.
La raison pour laquelle il s'agit d'un problème de transfert (handoff) plutôt que d'un problème de test est le séquençage. Si le dossier n'a jamais défini la pâte pour le pad thermique, le vide (void) a été créé lors de la refusion (reflow). Si aucun accès au test n'a jamais été défini, il n'y avait aucun moyen de repérer le joint marginal avant l'expédition. Au moment où la carte revient en tant que retour (return), l'endroit le moins cher pour l'avoir réparée, le dossier d'assemblage, est loin derrière vous. C'est pourquoi l'orientation, l'intention concernant la pâte (paste intent) et la carte des sondes (probe map) font partie du transfert figé (frozen handoff), et non d'une session de débogage après la première panne.
Ce qu'il faut figer dans le dossier d'assemblage avant la fabrication
Utilisez un dossier figé (frozen package) comme barrière (gate) avant le placement de la première carte. Chaque élément ci-dessous est un objet de transfert concret, et non un sujet de discussion.
| Objet du transfert (Handoff) | Ce qu'il faut figer | Pourquoi il s'agit d'un problème de fabrication (build issue) |
|---|---|---|
| Nomenclature (BOM) | Mappage des désignateurs de référence (Reference-designator), fabricant et boîtier par ligne, et une règle explicite d'alternative approuvée (approved-alternate rule) pour toute seconde source | Une alternative non résolue ou un boîtier manquant sur une ligne de pilote de grille (gate-driver) bloque la ligne ou invite à utiliser la mauvaise pièce |
| Plan d'assemblage (Assembly drawing) | Marques de polarité, références à la broche 1 (pin-1), détrompage (keying) et orientation des connecteurs, ainsi que tout placement critique pour l'orientation mentionné explicitement | Une sérigraphie (silkscreen) surchargée sur une carte servo dense ne suffit pas ; l'orientation doit être sans ambiguïté sur le dessin |
| Données de pochoir et de pâte (Stencil and paste data) | L'intention d'ouverture (Aperture intent) pour les pads thermiques exposés de l'étage de puissance et les empreintes (footprints) de pilotes à pas fin | Dans le cas contraire, les ouvertures par défaut déterminent accidentellement la couverture de pâte et le comportement des vides (void) sous les dispositifs de puissance |
| Séquence THT et connecteurs | Quelles pièces passent en refusion, quelles autres en soudure sélective ou à la vague (wave), et l'ordre pour les connecteurs à fort courant et les condensateurs de filtrage | Une étape thermique non planifiée sur un connecteur à fort courant produit des soudures froides ou sous contrainte (stressed joints) |
| Accès aux tests et points de test | Points de test accessibles par sonde (Probe-accessible), une carte de sondage (probe map) et l'indication de ce qui doit être vérifié sur la carte | Sans accès, la fabrication ne peut faire qu'une simple vérification de mise sous tension (power-on), qui est exactement ce à quoi échappe la chaîne de défaillance |
| Dossier FAI | Un dossier d'inspection du premier article (first article inspection record) couvrant le placement, l'orientation et les composants qui engendrent des risques sur cette carte | La première fabrication (first build) est le moment où les décisions concernant l'orientation et la pâte sont confirmées avant que le lot (batch) ne les répète |
Si le dossier (package) a encore besoin d'un nettoyage (clean-up) du côté des tests, les pages d'assistance sont first article inspection pour le dossier FAI et testing and quality pour le langage d'inspection et de validation. La différence entre une demande de devis et un dossier constructible (buildable package) réside dans l'existence de ces objets, et non dans la justesse du schéma.
Accès aux tests et à l'inspection à planifier
Planifiez le parcours d'inspection et de test (test path) pendant que le routage (layout) a encore de la place pour ajouter des accès, et non une fois que la carte est verrouillée. Chaque méthode vérifie un élément différent, et les nommer au niveau de l'identité est essentiel : cela vous indique ce que l'étape peut et ne peut pas voir.
- Le SPI vérifie le dépôt de pâte à braser (solder-paste deposition) avant le placement : le volume, la surface et le décalage (offset) sur les pads des pilotes à pas fin (fine-pitch) et sur les pads thermiques de l'étage de puissance. C'est l'endroit le plus précoce pour repérer le problème de pâte que les données du pochoir (stencil data) étaient censées prévenir.
- L'AOI vérifie le placement et l'apparence des soudures après la refusion : la présence, l'orientation, le décalage et les défauts visibles des soudures sur les composants à grand nombre de broches. Il est efficace pour ce qui est visible, mais limité pour ce qui se trouve sous un BGA ou un pad exposé.
- L'ICT vérifie électriquement la carte peuplée par rapport à un modèle via des points de sondage (probe points), c'est pourquoi les points de test doivent figurer dans le routage (layout) et dans le dossier de transfert (handoff). La page de support est ICT testing.
- La Sonde mobile (Flying probe) couvre les vérifications électriques sans appareil de test dédié (fixture), ce qui est utile pour les prototypes et les productions de servovariateurs en petites séries où la fabrication d'un appareil ICT n'est pas encore justifiée. Voir flying probe testing.
- Le test FCT sollicite la carte en tant que servovariateur fonctionnel (working servo driver), c'est l'étape qui peut faire ressortir les pannes (failures) dépendantes de la charge (load) qu'un contrôle statique ne détecte pas, à condition que l'appareil (fixture) et la condition de charge soient définis au préalable comme une exigence. La page d'assistance est FCT testing, et le langage d'acceptation visuelle se trouve avec AOI inspection.
Ici, l'élément pratique du transfert est l'exigence relative à l'appareil de test (fixture) et à l'accès. Décidez très tôt si le programme nécessite un accès par sonde ICT, un appareil FCT avec une charge définie, ou un parcours par sonde mobile (flying-probe) pour les premières fabrications (builds), et indiquez-le dans le dossier afin que le routage intègre les points de test. Les cartes de servovariateur et de contrôle de mouvement se situent dans le domaine d'application du contrôle industriel (industrial control) et de la robotique (robotics), où la condition de charge (load condition) que la carte subit réellement sur le terrain est la condition que le plan FCT doit tenter de représenter. Une fois le dossier figé (frozen) et l'accès aux tests réel, acheminez la demande de fabrication vers l'interface de devis (quote).
FAQ
Quels objets de transfert (handoff) sont les plus importants pour une carte de servovariateur (servo driver) ?
La nomenclature (BOM) avec une règle d'alternative approuvée, un plan d'assemblage (assembly drawing) qui lève toute ambiguïté sur la polarité et l'orientation des connecteurs, les données de pochoir (stencil) et de pâte pour les pads thermiques de l'étage de puissance, une séquence définie pour le THT et les connecteurs, des points d'accès aux tests et un dossier d'inspection du premier article (first article inspection package). Ce sont les éléments qui déterminent si la carte est construite (builds) de la même manière à chaque fois.
Pourquoi la pâte thermique pour pad est-elle un problème de transfert (handoff) et pas seulement un détail de processus ?
Parce que l'ouverture de pâte (paste aperture) pour un pad d'étage de puissance exposé (exposed power-stage pad) est décidée dans les données du pochoir (stencil data). Si le dossier ne contient aucune intention d'ouverture (aperture intent), la couverture de pâte et le comportement des vides (void behavior) sous le composant de puissance sont définis par défaut et non par conception, et cela se produit lors de la refusion avant qu'aucune étape d'inspection ne puisse réagir.
Une carte de servovariateur peut-elle réussir le test électrique et tomber en panne sur le terrain ?
Oui. Une vérification électrique de base à faible courant et sans charge mécanique peut considérer un joint marginal ou un pad thermique avec des vides (voided) comme fonctionnel. Le défaut n'apparaît souvent que lorsque le servomoteur fonctionne sous charge et que l'étage de puissance (power stage) chauffe et effectue des cycles, c'est pourquoi l'accès aux tests et un plan FCT tenant compte de la charge (load-aware) sont importants.
Que vérifient réellement chaque méthode d'inspection et de test ?
Le SPI vérifie la pâte avant le placement. L'AOI vérifie le placement et les soudures (joints) visibles après la refusion. L'ICT vérifie la carte électriquement par l'intermédiaire de points de test (probe points). La sonde mobile (Flying probe) offre une couverture électrique sans outillage (fixtureless) pour les petites séries. Le FCT sollicite (exercises) la carte en tant que servovariateur en fonctionnement. Chacune de ces méthodes examine une couche différente de l'assemblage (build), et aucune d'entre elles ne prouve à elle seule la durée de vie sur le terrain.
Pourquoi planifier l'accès aux tests pendant le routage (layout) plutôt qu'après ?
Parce que l'ICT a besoin de points accessibles par les sondes (probe-accessible) et que le FCT a besoin d'un appareil (fixture) et d'une charge définis, deux éléments qui contraignent le routage. Si l'accès est ajouté comme exigence seulement après que la carte a été verrouillée (locked), les options les moins chères ont disparu et la fabrication se limite à une simple vérification de la mise sous tension (power-on).
Un dossier d'inspection de premier article (First article inspection package) qualifie-t-il la carte pour une utilisation automobile ou médicale ?
Non. Un enregistrement FAI confirme que la première fabrication (first build) correspond au dossier figé pour le placement, l'orientation et les composants qui présentent un risque. Il s'agit d'une étape de confirmation de la construction (build-confirmation), et non d'une qualification de programme (program qualification), et cela n'implique pas, à lui seul, une acceptation (acceptance) dans les secteurs de l'automobile, du médical ou de l'aérospatiale.
Références publiques
Turnkey assembly Contexte de la page de support pour l'étendue complète de la fabrication de la carte du servovariateur et la prise en charge de l'assemblage (assembly intake).
SMT and THT assembly Contexte de la page d'assistance pour le flux mixte de composants montés en surface (surface-mount) et traversants (through-hole) dont ces cartes ont besoin.
Components and BOM Contexte de la page de support pour la réception de la nomenclature (BOM intake), le mappage des désignateurs de référence (reference-designator) et la gestion des alternatives.
PCB stencil Contexte de la page d'assistance pour les données de pochoir et de pâte, y compris les ouvertures de pad thermique (thermal-pad apertures) de l'étage de puissance.
First article inspection Contexte de la page de support pour l'enregistrement FAI qui confirme que la première fabrication (first build) est conforme au dossier figé (frozen package).
Testing and quality Contexte de la page d'assistance pour l'inspection, la validation électrique et la planification des tests fonctionnels (functional-test planning) au niveau de la carte.
Informations sur l'auteur et la révision
- Auteur : Équipe éditoriale d'APTPCB
- Révision technique : Équipe de révision de l'ingénierie des tests et de l'assemblage PCBA (PCBA assembly and test engineering review team)
- Portée de l'examen (Review scope) : Exhaustivité du transfert d'assemblage (assembly handoff), risques liés au placement et aux joints de soudure sur les composants à grand nombre de broches et l'étage de puissance, planification de l'accès aux tests et à l'inspection, et cohérence des limites de lancement (release-boundary consistency).