
Comment choisir une approche fiable pour un PCB de commande d’onduleur triphasé
Un PCB de commande d’onduleur triphasé constitue l’interface entre le logiciel embarqué, les capteurs, les réseaux de communication et l’étage de conversion de puissance. Contrairement au PCB de puissance qui transporte les courants de commutation dans des IGBT, MOSFET ou composants SiC, la carte de commande doit protéger les signaux basse tension du bruit de commutation tout en maintenant l’isolation, la stabilité thermique et la régularité de fabrication.
La bonne approche repose sur trois décisions :
- L’application exige-t-elle un PCB de commande personnalisé ou un module de commande existant ?
- Quelles contraintes électriques, thermiques et d’isolation définissent l’architecture du PCB ?
- Quelles preuves de fabrication sont requises avant la libération en production ?
Ce guide aide les ingénieurs de conception, les équipes NPI et les spécialistes des achats à prendre ces décisions avant de choisir un fournisseur ou de figer la conception de production.
Un PCB de commande d’onduleur triphasé personnalisé est généralement justifié lorsque le système exige :
- une plateforme MCU/DSP précise, l’intégration d’un FPGA ou un algorithme propriétaire de commande moteur ;
- des interfaces de communication personnalisées telles que CAN, RS485, Ethernet ou des protocoles industriels ;
- une intégration mécanique étroite dans un boîtier dédié ;
- de meilleures performances EMI dans des environnements de commutation à fort dV/dt ;
- des fonctions de sécurité intégrées telles que STO ou des circuits de surveillance.
Un module de commande standard peut être plus adapté aux premiers prototypes, aux produits en faible volume ou aux applications reposant sur des besoins courants de commande moteur pour lesquels la personnalisation n’apporte pas assez de valeur.
Le PCB de commande ne doit pas être considéré comme un assemblage électronique isolé. Sa réussite dépend de l’interaction entre le schéma, l’empilage, le bruit de l’étage de puissance, les contraintes mécaniques, le procédé d’assemblage et les exigences de validation.
Décisions de conception qui déterminent la fiabilité du PCB de commande
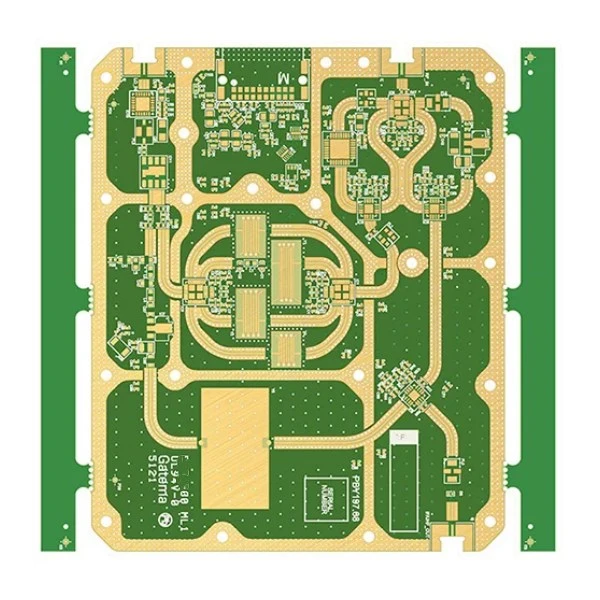
La matrice suivante résume les principaux choix de conception et leur impact sur la fiabilité et le coût.
| Décision de conception | Choisir cette approche lorsque | Risque principal si elle est mal spécifiée | Preuve à demander |
|---|---|---|---|
| PCB 4 ou 6 couches | Logique simple ou systèmes MCU, communication et analogique complexes | Problèmes de débogage EMI et d’intégrité du signal | Empilage contrôlé et rapport d’impédance |
| Matériau FR-4 haut Tg | La carte fonctionne près de composants de puissance chauds ou subit des cycles thermiques fréquents | Décollement de pastilles, fatigue des fûts, contraintes mécaniques | Certification matière et données du stratifié |
| Finition ENIG | Des composants QFN/BGA à pas fin exigent des pastilles planes | Défauts d’assemblage et variation de brasage | Spécification de finition |
| Zones d’isolation dédiées | Des mesures haute tension ou interfaces de commande de grille existent | Défaillances de sécurité et risque de cheminement | Revue des lignes de fuite/distances d’isolement |
| Essais avancés | Applications industrielles ou automobiles à haute fiabilité | Défaillances terrain échappant à la production | Relevés d’essai et critères d’acceptation |
Stratégie d’empilage et de mise à la masse
Pour la plupart des applications de commande d’onduleur, un PCB quatre couches constitue le point de départ pratique minimal :
- couche de signaux ;
- plan de masse ;
- plan d’alimentation ;
- couche de signaux.
Un empilage six couches est souvent préférable lorsque la carte comporte plusieurs voies analogiques, des communications haute vitesse, un routage MCU dense ou un environnement de commutation bruyant. Des plans de référence supplémentaires améliorent les retours et réduisent le couplage entre les signaux PWM commutés et les mesures sensibles.
Une référence de masse continue est particulièrement importante pour :
- les circuits de mesure de courant ;
- les entrées ADC ;
- le retour des codeurs ;
- les interfaces de communication ;
- les signaux de commande des pilotes de grille.
Le routage de signaux sensibles à travers des plans séparés ou près de nœuds de commutation peut créer une instabilité difficile à diagnostiquer après assemblage.
Spécifications de matériau, d’isolation et de fabrication
Les matériaux FR-4 haut Tg sont couramment choisis pour les cartes de commande d’onduleur, car ces assemblages subissent la chaleur des composants de puissance voisins et des cycles thermiques répétés.
Lors de la définition de la spécification du PCB, incluez :
- le type de stratifié et l’exigence de Tg ;
- le nombre de couches et l’empilage approuvé ;
- l’épaisseur du cuivre ;
- les exigences d’impédance contrôlée ;
- la finition de surface ;
- les exigences relatives aux trous et aux vias ;
- les exigences d’espacement d’isolation.
Les interfaces haute tension exigent une attention particulière. Les lignes de fuite et distances d’isolement doivent être définies selon les exigences du système, la tension nominale, l’environnement de contamination et la norme de sécurité applicables, et non copiées d’une règle générique de PCB.
Le fabricant doit examiner les frontières d’isolation pendant le DFM au lieu de vérifier seulement la fabricabilité une fois le routage terminé.
Modes de défaillance et prévention d’un PCB de commande d’onduleur triphasé
Un processus fiable se concentre sur la prévention des défaillances avant la production.
| Mode de défaillance | Cause habituelle | Prévention et vérification |
|---|---|---|
| Instabilité de commande liée aux EMI | Mauvais retours, routage bruyant, mise à la masse insuffisante | Revue de l’empilage, analyse d’intégrité du signal, validation à l’oscilloscope |
| Migration électrochimique | Résidus, humidité, polarisation électrique | Maîtrise du nettoyage et essai de contamination ionique |
| Défauts de soudure sur composants à pas fin | Empreinte incorrecte, refusion irrégulière, mauvais pochoir | Inspection SPI, AOI et rayons X |
| Fatigue des vias ou interconnexions | Dilatation thermique pendant les cycles | Choix du matériau et essais de fiabilité thermique |
| Fissuration du connecteur | Vibrations mécaniques et contraintes du câble | Rétention mécanique et essais vibratoires |
| Échecs de programmation pendant l’assemblage | Événements ESD ou montages de programmation instables | Procédé de programmation contrôlé et vérification |
Une erreur courante consiste à traiter la carte de commande uniquement comme un problème de passage du schéma au routage. De nombreux problèmes terrain viennent de décisions de production : points de test insuffisants, mauvaise conception thermique, empreintes de composants inadaptées ou documentation fournisseur incomplète.
Liste de validation avant libération en production
La validation doit confirmer à la fois la qualité de fabrication du PCB et les performances au niveau système.
Un plan d’acceptation de production comprend généralement :
Vérification de fabrication du PCB
- essais de continuité et d’isolation électriques ;
- vérification d’impédance des pistes contrôlées ;
- analyse par microsection pour les fabrications critiques ;
- confirmation des matériaux et de l’empilage.
Vérification de l’assemblage
- inspection SPI de la qualité de la pâte à braser ;
- inspection AOI du placement des composants ;
- inspection aux rayons X des joints cachés, notamment sous QFN ou BGA ;
- vérification de la programmation et contrôle de la somme de contrôle du micrologiciel.
Essais fonctionnels et de fiabilité
Les essais fonctionnels doivent vérifier :
- le fonctionnement du MCU ;
- la précision des entrées capteurs ;
- le comportement des sorties PWM ;
- les interfaces de communication ;
- les circuits de protection.
Pour les produits à haute fiabilité, des essais environnementaux supplémentaires peuvent inclure des cycles thermiques, un vieillissement sous tension, des vibrations ou une évaluation liée à l’humidité, selon les exigences de l’application finale.
Le fabricant, le concepteur système et le propriétaire du produit doivent séparer clairement leurs responsabilités :
- Responsabilité du fabricant de PCB : qualité de fabrication, maîtrise du procédé d’assemblage, relevés d’inspection et spécifications de fabrication convenues ;
- Responsabilité de l’ingénierie projet : conception du circuit, comportement du micrologiciel, exigences de l’application et validation système ;
- Responsabilité de qualification produit : certification de l’équipement final et approbation des performances terrain.
Liste de contrôle RFQ : quoi fournir et quoi demander au fournisseur
Un devis fournisseur n’est précis que lorsque les données d’ingénierie sont complètes.
Fichiers à fournir pour le devis
- données de fabrication Gerber ou ODB++ ;
- plan de fabrication du PCB ;
- nomenclature complète avec références fabricant ;
- données de centroïdes pour le placement ;
- plan d’assemblage ;
- exigences d’essai ;
- volume de production attendu.
Pour une production clé en main, ajoutez le périmètre d’assemblage requis ainsi que les exigences particulières de programmation, revêtement, inspection ou traçabilité.
Capacités à demander au fournisseur
Avant de choisir un partenaire de fabrication, vérifiez :
- sa capacité à fabriquer le nombre de couches requis ;
- sa maîtrise du procédé d’impédance contrôlée ;
- la disponibilité des inspections AOI, SPI et rayons X ;
- la traçabilité des matériaux ;
- les contrôles d’approvisionnement des composants ;
- son soutien d’ingénierie DFM ;
- ses procédures de gestion des changements.
Le fournisseur doit démontrer que son procédé peut fabriquer la conception de manière répétable, et pas seulement produire un prototype acceptable.
Arbitrages coût-performance à décider tôt
PCB quatre ou six couches
Un PCB quatre couches réduit généralement le coût de fabrication et convient aux contrôleurs simples. Une conception six couches coûte davantage, mais peut réduire le temps de résolution des EMI lorsque la densité de routage et la sensibilité au bruit deviennent limitantes.
Choisissez selon les exigences d’intégrité du signal, et pas selon le seul coût des couches.
Fonctions de commande et de puissance intégrées ou cartes séparées
Regrouper les fonctions peut réduire le nombre de connecteurs et d’étapes d’assemblage, mais placer l’électronique de commande sensible trop près des composants de commutation de puissance accroît les difficultés liées au bruit.
Séparer commande et puissance peut améliorer l’isolation et le débogage, mais augmenter la complexité mécanique.
Fabrication classe 2 ou classe 3
La classe de fabrication requise dépend du risque produit et des exigences de l’application.
Les applications à plus haute fiabilité peuvent exiger des contrôles plus stricts, une inspection supplémentaire et une documentation de procédé renforcée. La classe appropriée doit être définie pendant la planification produit, et non après l’apparition de problèmes de production.
Préparer une revue DFM et un devis de production
Un dossier RFQ complet permet au fournisseur d’identifier les risques de fabrication avant la production.
Transmettez :
- les fichiers de conception du PCB ;
- la nomenclature et les alternatives approuvées ;
- les exigences mécaniques ;
- les instructions d’assemblage ;
- les procédures d’essai requises ;
- les prévisions de volume annuel.
APTPCB réalise une revue DFM pendant le devis afin d’identifier les problèmes de production potentiels avant le début de la fabrication.
Pour les considérations de fabrication associées, consultez :
Demander un devis et une revue DFM avec vos fichiers PCB, votre nomenclature, vos exigences d’assemblage et vos besoins d’essai afin d’obtenir un retour technique et de préparer la production.
FAQ
Quelles informations doivent être finalisées avant le routage du PCB ?
Avant le routage, définissez l’architecture de commande moteur, les frontières d’isolation, les interfaces de communication, les exigences environnementales et les attentes de fabrication. Les modifications tardives de l’empilage, des connecteurs ou des zones d’isolation peuvent imposer une refonte coûteuse.
Un PCB de commande d’onduleur triphasé peut-il utiliser du FR-4 standard ?
Le FR-4 standard peut convenir à certaines applications peu sollicitées, mais les environnements d’onduleur bénéficient souvent de matériaux à Tg plus élevé en raison de l’exposition thermique et des exigences de fiabilité. Le choix doit correspondre à la température de fonctionnement, aux cycles et aux besoins de qualification.
Comment les fournisseurs peuvent-ils réduire le risque de production d’un PCB d’onduleur ?
Un fournisseur compétent peut identifier les problèmes de fabricabilité par l’analyse DFM, vérifier la faisabilité de l’empilage, recommander des améliorations de production et fournir des preuves d’inspection avant la fabrication en volume.
Que doit contenir le dossier d’acceptation du PCB ?
Le dossier doit correspondre au niveau de risque du produit et peut inclure les relevés de fabrication, les résultats d’inspection, les données d’essai électrique, les rapports d’essai fonctionnel et la documentation de traçabilité.
Conclusion
La conception d’un PCB de commande d’onduleur triphasé équilibre performances électriques, fabricabilité et confiance dans la validation. Les meilleures conceptions définissent les exigences d’isolation, la stratégie d’empilage, les preuves fournisseur et les essais de production avant le début de la fabrication.
En prenant ces décisions tôt, les équipes d’ingénierie réduisent le débogage EMI, évitent les surprises de fabrication et créent un chemin plus clair entre le matériel prototype et une production fiable.