
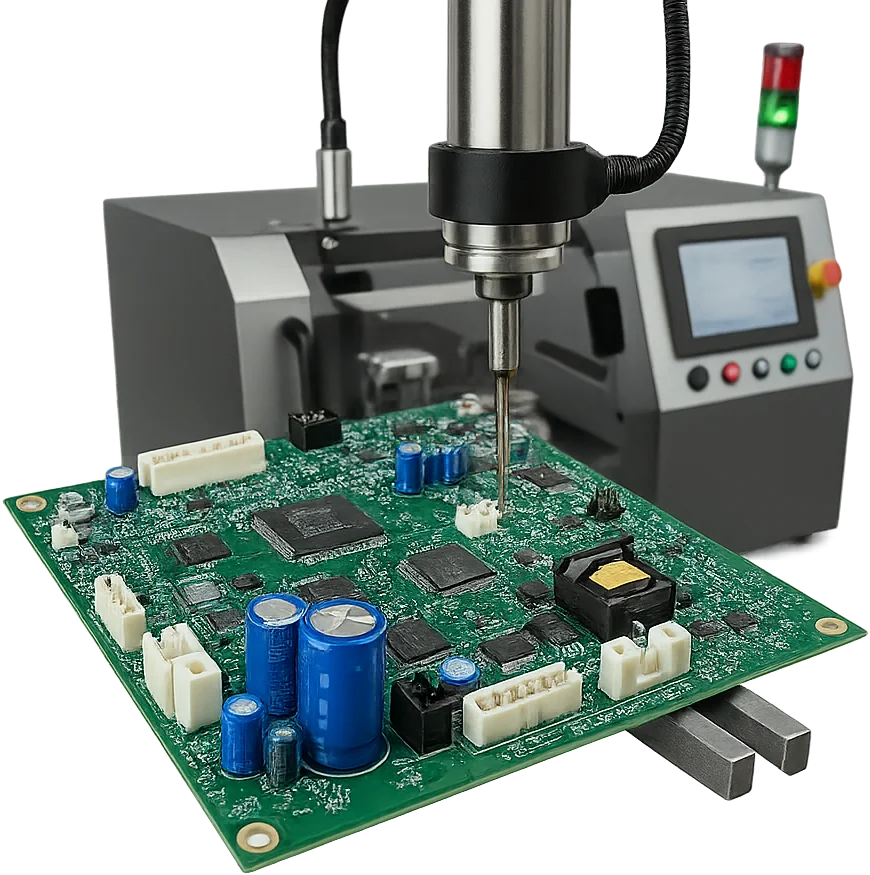
Le brasage traversant, ou brasage THT, relie une broche de composant à un trou métallisé en mouillant la broche, les plages et le fût avec un alliage liquide. Il reste pertinent pour les connecteurs, interrupteurs, relais, transformateurs et autres composants dont la géométrie, les efforts mécaniques, la maintenance ou l’approvisionnement imposent une implantation traversante.
Une spécification THT exploitable ne se limite pas à demander « un bon remplissage ». Elle relie les tolérances broche-trou, les plans de cuivre, l’accès de l’équipement, les limites thermiques, le procédé choisi, les critères contractuels et les preuves à livrer. Ce guide aide les concepteurs, l’industrialisation, la qualité et les achats à construire cette base commune.
Points clés à retenir
- Le volume influence le coût, mais la géométrie, l’accès côté brasage, la masse thermique, la diversité des produits et les preuves attendues déterminent souvent le choix entre brasage manuel, à la vague ou sélectif.
- Le DFM doit vérifier les dimensions finies du trou et de la broche, les plages, les connexions aux plans, la saillie des broches, les composants SMT voisins, les outillages et l’accès au contrôle.
- Le profil doit être mesuré sur la carte réelle avec l’alliage, le flux, la finition, les composants et l’équipement retenus. Les consignes machine seules ne qualifient pas le procédé.
- La commande doit citer les révisions applicables des normes, la classe du produit, les critères client, les exceptions approuvées, la méthode d’inspection, l’échantillonnage et les enregistrements exigés.
- Le remplissage du trou n’est qu’un critère parmi d’autres : mouillage, état des plages et des broches, ponts, résidus, dommages thermiques et résultat électrique peuvent aussi conditionner l’acceptation.
Quand utiliser des composants traversants ?
Le THT est justifié lorsque le boîtier, l’interface mécanique, la charge électrique, la stratégie de réparation ou la nomenclature approuvée exige des broches traversant le PCB. Il ne faut pas en déduire que tout joint THT est automatiquement plus solide ou plus fiable que tout joint CMS : la conception du chemin d’effort et la qualité du joint terminé restent déterminantes.
Les applications courantes comprennent les connecteurs de bord ou de câble, les commandes accessibles à l’utilisateur, les borniers, les relais, les composants magnétiques de puissance, les condensateurs volumineux et certaines références anciennes ou spécialisées.
Avant de retenir une implantation traversante, l’équipe de conception doit répondre à quatre questions :
- Quels efforts atteignent la broche, le joint, la plage, le fût et le stratifié ?
- Un renfort mécanique, une fixation ou le boîtier peut-il reprendre ces efforts au lieu du joint brasé ?
- Le composant tolère-t-il le procédé et l’historique thermique prévus ?
- Le procédé choisi peut-il atteindre chaque joint sans exposer les composants voisins à un risque non maîtrisé ?
Pour une carte mixte, examinez toute la gamme de procédés SMT et THT. Un joint correctement brasé peut encore être fragilisé si un connecteur transmet directement les efforts d’insertion au PCB, si un composant lourd n’est pas soutenu ou si les retouches répétées endommagent la plage et le fût.
Brasage manuel, à la vague ou sélectif : comment choisir ?
Aucun procédé n’est le meilleur dans tous les cas. La décision doit partir du dessin réel de la carte, de l’accès, de la stabilité de la révision, des composants thermiquement difficiles et du niveau de traçabilité demandé.
| Procédé | Cas favorable | Contraintes principales | Preuves utiles à demander |
|---|---|---|---|
| Brasage manuel | prototypes, réparation, configurations variables, joints inaccessibles aux équipements automatiques | dépendance à l’opérateur, transfert thermique variable, temps de cycle, répétabilité | instruction de travail, personnel qualifié, outils contrôlés, premier article, inspection et historique des retouches |
| Brasage à la vague | carte stable comportant de nombreux joints accessibles côté brasage | CMS en face inférieure, ombrage, pontage, palette, orientation, charge thermique | palette approuvée si nécessaire, profil flux-préchauffage-contact, sens de passage, contrôles du bain et suivi des défauts |
| Brasage sélectif | carte mixte nécessitant un dépôt localisé de flux et un contact local avec l’alliage | accès de la buse, zones d’exclusion, programmation, temps de cycle, dissipation thermique | révision du programme, plan des buses et outillages, contrôle du mouillage, profil des joints difficiles, inspection du premier article |
En brasage manuel, la panne chauffe simultanément la broche et la plage ; l’alliage est ensuite amené au joint chauffé. La géométrie et la récupération thermique de la panne, sa propreté, le flux, le temps de contact et l’accès influencent directement le résultat.
Le brasage à la vague expose une zone admissible de la face inférieure à une vague contrôlée. Le brasage sélectif dépose le flux puis apporte localement l’alliage selon un programme, souvent avec une buse à mini-vague. L’automatisation améliore la maîtrise possible du procédé, mais ne garantit pas à elle seule le mouillage ou le remplissage.
Que doit vérifier un DFM de brasage traversant ?
Un DFM utile relie les tolérances des composants à la fabrication du PCB, à l’insertion, à l’équipement de brasage et au plan d’acceptation. Il doit repérer le joint le plus difficile à chauffer et celui dont l’accès est le plus contraint, pas seulement contrôler un diamètre nominal.
| Entrée DFM | À définir | Pourquoi c’est déterminant |
|---|---|---|
| Broche et trou fini | forme et finition de la broche, dimensions mini-maxi, tolérance du trou après métallisation, méthode d’insertion | influence l’effort d’insertion, le passage de l’alliage, le mouillage et le mouvement admissible |
| Plage et anneau annulaire | géométrie finie, tolérances de fabrication, règles de rupture, exigences sur les deux faces | protège la fabricabilité et fournit la géométrie de terminaison requise |
| Connexion aux plans | courant, surfaces de cuivre, reliefs thermiques, nombre de couches, épaisseur de cuivre | modifie la demande thermique et peut créer des écarts entre les broches d’un même connecteur |
| Saillie des broches | assise du composant, clinchage, coupe, isolement et distances électriques | agit sur le contact avec la vague, le drainage, les ponts et les dégagements du produit fini |
| Accès côté brasage | trajectoire de la vague ou de la buse, bords, rails, composants hauts, visserie et outillage | détermine si le procédé prévu peut atteindre le joint de façon répétable |
| CMS voisins | emplacement, adhésif éventuel, masquage ou protection par palette, limite thermique | évite l’exposition directe, l’ombrage, le déplacement et la surchauffe |
| Orientation et drainage | rangées de connecteur, dernières broches exposées, pastilles voleuses si justifiées, sens de passage | aide à maîtriser le pontage et la séparation de l’alliage |
| Accès au test et au contrôle | angles de vue, accès des sondes, joints masqués, éventuel besoin de coupe destructive | garantit que le plan d’acceptation reste réalisable après assemblage |
Il n’existe pas un jeu broche-trou valable pour tous les composants. Une broche ronde, carrée, emboutie, formée ou proche d’une géométrie press-fit produit une enveloppe différente. La plage de trou fini doit intégrer la dimension maximale de la broche, la tolérance après métallisation, les besoins d’insertion et de passage de l’alliage, le revêtement éventuel et les règles de conception applicables.
Le relief thermique n’est pas non plus une réponse automatique. Une borne de puissance peut nécessiter une connexion cuivre directe pour le courant, alors que cette connexion accroît la demande thermique au brasage. Le compromis doit être résolu par le dessin cuivre, le préchauffage local, la capacité du procédé et des essais représentatifs.
Une revue DFM PCBA réalisée avant libération doit retourner le procédé proposé, les contraintes de palette ou de buse, les tolérances non résolues et les données composants encore nécessaires.
Comment développer et qualifier le procédé THT ?
La recette de production doit être établie sur l’assemblage réel. L’alliage, le flux, la finition du PCB, la construction de la carte, la masse des composants, les boîtiers voisins, le nettoyage et l’équipement modifient tous la fenêtre utilisable.
1. Figer les matériaux et les contraintes
Identifiez l’alliage, la famille de flux, la finition du PCB, les finitions de broches, le nettoyage, les revêtements et les substances interdites. Le choix doit suivre les exigences produit, client et réglementaires ainsi que la compatibilité des matériaux. Un procédé avec plomb nécessite la ségrégation et les autorisations applicables.
Consultez les fiches composants pour la brasabilité, le stockage, l’exposition maximale du corps ou des terminaisons et les manipulations particulières. Une température et une durée génériques ne doivent jamais remplacer les limites du composant réel.
2. Établir le dépôt de flux, le préchauffage et le contact
La quantité et l’emplacement du flux doivent permettre le mouillage sans créer de résidus ou de contamination inacceptables. Le préchauffage doit activer le flux retenu et réduire les gradients thermiques sans dépasser les limites de la carte ou des composants. Température du bain, mouvement du convoyeur ou de la buse, temps de contact, hauteur de vague et utilisation éventuelle d’azote sont ensuite réglés ensemble.
Des plans lourds, une carte épaisse, de grands connecteurs ou une distribution cuivre déséquilibrée peuvent produire des températures très différentes sur une même zone. Placez des thermocouples aux emplacements difficiles et conservez le profil mesuré. L’affichage de la machine ne prouve pas la température réellement vue par le joint.
3. Qualifier une fenêtre, pas un réglage chanceux
Contrôlez les premiers articles dans la plage normale de variation. Vérifiez le mouillage et le remplissage sur les joints faciles comme sur les joints difficiles, puis évaluez les variations raisonnablement prévisibles de chargement, niveau d’alliage, état de la buse, usure de palette ou lot matière lorsque le risque le justifie.
L’état du bain doit être suivi selon les recommandations du fournisseur d’alliage et le plan de contrôle du site. Crasses, contaminants, dissolution du cuivre, comportement de la pompe ou de la buse et entretien du flux peuvent déplacer la fenêtre. Les seuils d’analyse dépendent de l’alliage, du procédé et du contrat.
4. Encadrer le brasage manuel et la retouche
Utilisez des outils régulés, des pannes adaptées et un contrôle de leur état. Le joint doit recevoir assez d’énergie pour mouiller sans prolonger le contact au point d’endommager le composant, la plage, le masque, le stratifié ou le fût. Définissez les cycles de retouche autorisés, l’état acceptable des plages et les règles de remplacement des composants.
L’étuvage n’est pas une correction par défaut des billes, soufflures ou manques de remplissage. Il ne doit être appliqué que si l’historique d’humidité, l’emballage, la documentation matière, la durée hors condition contrôlée ou l’analyse de défaillance le justifie, avec un cycle compatible avec la carte et les composants.
Comment contrôler et accepter les joints traversants ?
L’acceptation commence dans le contrat. Indiquez les révisions applicables d’IPC-A-610 et de J-STD-001, la classe du produit, les plans client, les critères particuliers et les dérogations approuvées. Une classe décrit des exigences de performance et d’acceptation ; elle ne se déduit pas automatiquement d’une étiquette sectorielle comme « médical » ou « aéronautique ».
Selon le contrat, le contrôle peut couvrir le mouillage de la broche et des plages, la couverture circonférentielle, le remplissage vertical, l’état de la broche et de la plage, les excès, ponts ou pointes, l’assise et la polarité du composant, les dommages, les résidus et les distances électriques.
| Niveau de contrôle | Ce qu’il peut montrer | Limite à préserver |
|---|---|---|
| Contrôle visuel | filets accessibles, indices de mouillage, ponts, état des broches, résidus, dommages et orientation | les boîtiers, blindages et géométries denses peuvent masquer des surfaces critiques |
| AOI | contrôles répétables de présence et de géométrie visibles | ne juge pas ce que la caméra ou l’éclairage ne voit pas ; le programme doit correspondre au joint |
| Rayons X | caractéristiques masquées sélectionnées et investigation comparative | la projection peut rendre l’interprétation du remplissage ambiguë ; ce n’est pas une obligation universelle |
| Test électrique ou fonctionnel | ouvertures, courts-circuits, continuité et fonctionnement dans les conditions définies | un test réussi ne prouve pas toute la qualité d’exécution ni la marge mécanique |
| Microsection | preuve destructive du fût, de la métallisation et d’interfaces ciblées | ne représente que l’emplacement sectionné et détruit l’échantillon |
| Essai mécanique | tenue d’une fixation selon une méthode propre au projet | force, direction, montage, géométrie, mode de rupture et limite doivent être définis avant l’essai |
| Contrôle de propreté | maîtrise du procédé ou propreté du produit selon une méthode déclarée | une valeur isolée ne garantit pas la fiabilité ; méthode, limite, surface et moment de mesure comptent |
Utilisez les contrôles qualité PCB et PCBA pour construire un plan en couches. Rayons X, microsection, essai mécanique, contrôle ionique et échantillonnage fixe ne doivent être ajoutés que s’ils répondent à un risque identifié ou à une exigence contractuelle.
Défauts de brasage traversant : causes et preuves à examiner
Le nom d’un défaut n’établit pas sa cause. Cartographiez le symptôme par composant, position de broche, connexion cuivre, trajectoire de palette ou de buse, période de production et lot matière avant de modifier la recette.
| Symptôme | Causes possibles | Preuves et réponse utiles |
|---|---|---|
| Remplissage insuffisant | brasabilité faible, ajustement trop serré, forte masse thermique, flux insuffisant ou épuisé, contact trop court, dégazage entravé | comparer broches faciles et difficiles, vérifier les finitions, le profil et le dépôt de flux, sectionner si nécessaire |
| Pontage | géométrie ou saillie des broches, orientation, contact excessif, mauvais drainage, contamination, vague ou buse instable | cartographier les dernières broches, vérifier direction et niveau, revoir la saillie et l’intérêt d’une pastille voleuse |
| Non-mouillage ou démouillage | surfaces oxydées ou contaminées, incompatibilité finition-alliage-flux, chaleur insuffisante | examiner brasabilité et historique matière, confirmer la température réelle du joint et l’état du flux |
| Pointe ou excès d’alliage | retrait et drainage, équilibre température-flux, broches longues | revoir mouvement, contact, orientation, géométrie des broches et état du bain |
| Soufflure ou indication de microtrou | humidité ou volatils, état du fût ou du stratifié, discontinuité de métallisation, comportement du flux | corréler par lot PCB et famille de trous, utiliser une coupe ou une analyse matière si justifié |
| Plage soulevée ou fût endommagé | chaleur excessive, retouches répétées, effort à chaud, soutien insuffisant | enregistrer les retouches, inspecter les deux faces, évaluer continuité et dommages internes |
| Résidus ou risque de corrosion | quantité ou type de flux, nettoyage incompatible, résidus piégés, environnement | vérifier compatibilité, nettoyage, méthode de contrôle et environnement produit |
| Dommage thermique | limite composant ou stratifié dépassée, profil inadéquat, contact manuel prolongé | comparer documentation composant, profil thermocouple, indices visuels et résultat fonctionnel |
Corrigez le moteur du défaut avant d’ajouter une retouche systématique. Une reprise manuelle peut masquer la dérive d’une vague ou d’un procédé sélectif tout en augmentant le risque thermique et de manipulation.
Jalons NPI pour libérer un procédé de brasage traversant
Une libération robuste relie chaque décision à un responsable et à une preuve de clôture.
| Jalon | Décisions à fermer | Preuve attendue |
|---|---|---|
| Entrées de conception | composants THT, tolérances, chemins d’effort, plans cuivre, accès, limites thermiques et distances électriques | nomenclature et dessins révisés, données composants, liste des points ouverts |
| Proposition fournisseur | procédé manuel, vague ou sélectif, palette/buse, insertion, flux, alliage, nettoyage et test | retour DFM, gamme proposée, hypothèses de devis et contraintes d’outillage |
| Qualification | joints thermiquement difficiles, profil, premier article, critères contractuels et variations à évaluer | profil mesuré, résultats du premier article, dérogations approuvées et plan de contrôle |
| Série | traçabilité, surveillance du bain et des consommables, état des programmes/outillages, défauts et retouches | dossier de lot convenu, tendances, enregistrements de changement et traitement des non-conformités |
Un jalon n’impose pas le même rapport à tous les produits. Il empêche surtout qu’un changement de composant, finition, flux, alliage, programme, palette, buse ou méthode de contrôle soit traité comme une simple décision d’atelier.
Checklist RFQ pour un assemblage THT
Données de conception et composants
- Gerber, ODB++ ou IPC-2581, perçages, netlist, plans de fabrication et d’assemblage, et note de révision ;
- nomenclature avec références fabricant approuvées, alternatives, finition des broches, polarité et consignes de manipulation ;
- données XY ou d’insertion si l’insertion automatique est envisagée, ainsi que l’assise, le clinchage, la coupe et la visserie ;
- dimensions et tolérances des trous finis, géométrie mini-maxi des broches, plages, connexions thermiques, zones d’exclusion et CMS côté brasage.
Contraintes de procédé
- procédé manuel, vague, sélectif ou route à proposer par le fournisseur ; contraintes de panneau, rails, palette et buse ;
- alliage, flux, nettoyage, vernis, restrictions matière et exigences de ségrégation ;
- limites thermiques du produit, joints à forte masse, composants sensibles et règles de retouche ;
- quantités, mix produit, fréquence de fabrication, évolution des révisions et composants consignés.
Acceptation et enregistrements
- révisions IPC-A-610 et J-STD-001, classe, critères client, exceptions approuvées et illustrations des critères d’acceptabilité ;
- contrôles visuel, AOI, rayons X, électrique, fonctionnel, propreté, microsection ou mécanique réellement nécessaires ;
- échantillonnage, approbation du premier article, classification des défauts, format des rapports, traçabilité et traitement des échecs ;
- événements nécessitant une notification pour l’alliage, le flux, l’équipement, le programme, la palette ou buse, les composants, la finition PCB et la méthode de test.
Un dossier complet permet à un fournisseur d’assemblage clé en main de chiffrer le procédé et les preuves réels au lieu d’utiliser une hypothèse qui changera après le DFM.
Normes et documents à citer dans la commande
Les références pertinentes peuvent inclure :
- IPC-A-610,
Acceptability of Electronic Assemblies; - J-STD-001,
Requirements for Soldered Electrical and Electronic Assemblies; - IPC-2221,
Generic Standard on Printed Board Design; - IPC-2222,
Sectional Design Standard for Rigid Organic Printed Boards; - méthodes IPC-TM-650 applicables ;
- NASA-STD-8739.3,
Soldered Electrical Connections, uniquement si le contrat l’impose ; - documentation actuelle des fabricants de composants, stratifiés, finitions PCB, alliages, flux et équipements.
Confirmez les révisions, amendements, classe du produit, dessins client et ordre de préséance contractuel. Une synthèse en ligne ne remplace pas les critères achetés et cités dans la spécification libérée.
Limite de responsabilité entre fournisseur PCBA et équipe produit
Le fournisseur PCBA peut proposer et documenter un procédé contre les fichiers et exigences reçus, réaliser les contrôles convenus et signaler les écarts selon le processus contractuel. Il ne peut pas déduire seul la classe, les efforts mécaniques, les distances électriques, l’environnement ou les critères de sécurité du produit final.
Le propriétaire de la conception reste responsable du choix des composants, des chemins d’effort, des distances d’isolement, de la sécurité système, de la conformité réglementaire, de la qualification environnementale et de l’acceptation finale, sauf si ces activités sont explicitement confiées au fournisseur.
Questions fréquentes sur le brasage traversant
Qu’est-ce que le brasage traversant ?
Le brasage traversant relie une broche de composant à un trou métallisé en mouillant la broche, les plages et le fût avec un alliage liquide. Le composant est inséré d’un côté du PCB puis brasé manuellement, à la vague ou par un procédé sélectif.
Un assemblage THT est-il toujours plus solide que le CMS ?
Non. Une terminaison traversante peut fournir un chemin d’effort utile, mais il n’existe pas de multiplicateur universel. Géométrie, support mécanique, plages, fût, procédé, stratifié, direction et répétition de la charge déterminent la tenue réelle.
Quand choisir le brasage manuel ?
Le brasage manuel convient aux prototypes, réparations, configurations variables et joints qu’un équipement automatique ne peut atteindre de façon rentable. Il exige néanmoins des outils contrôlés, des opérateurs qualifiés, une instruction claire, une inspection et des limites de retouche.
Quand le brasage à la vague est-il adapté ?
La vague convient aux conceptions stables comportant de nombreux joints accessibles côté brasage. Il faut d’abord vérifier le sens de passage, les CMS inférieurs, l’outillage, la masse thermique, les broches saillantes et la manutention de la carte.
Quand préférer le brasage sélectif à la vague ?
Le brasage sélectif est souvent préférable lorsque seuls certains joints THT d’une carte mixte doivent recevoir flux, chaleur et alliage. La décision dépend encore de l’accès de la buse, des zones d’exclusion, du temps de cycle, de la demande thermique et des preuves de premier article.
Quel jeu faut-il entre une broche THT et le trou fini ?
Il n’existe pas de valeur universelle. Calculez la plage de trou fini à partir de la forme et des tolérances de la broche, de la métallisation, de la capacité de perçage, de l’insertion, du passage de l’alliage, du revêtement et des règles de conception applicables.
IPC impose-t-il le même remplissage de trou pour tous les produits ?
Non. Le critère dépend de la révision de norme invoquée, de la classe, du type de terminaison, des exceptions documentées et de la spécification client. Ces documents et leur ordre de priorité doivent figurer dans la commande.
Les rayons X sont-ils obligatoires pour les joints THT ?
Pas systématiquement. Utilisez-les lorsqu’une géométrie masque une caractéristique que le système peut interpréter de manière fiable. Selon le risque, un contrôle visuel, l’AOI, une microsection ou un autre moyen peut être plus approprié.
Faut-il étuver chaque PCB avant le brasage traversant ?
Non. L’étuvage doit être motivé par la documentation matière, l’exposition à l’humidité, l’emballage, la durée hors condition contrôlée ou l’analyse de défaillance. Le cycle doit rester compatible avec le PCB, les composants, les finitions et les étiquettes.
Que faut-il envoyer pour obtenir un devis THT comparable ?
Envoyez les données PCB, plans, nomenclature, tolérances broche-trou, instructions d’assemblage, quantités, contraintes d’alliage, flux et nettoyage, normes applicables, contrôles demandés, traçabilité et règles de changement.
Demander une revue DFM et un devis d’assemblage THT
Transmettez les fichiers de fabrication et d’assemblage, la nomenclature, les dessins, les quantités, les limites thermiques, les joints à forte masse et le plan d’acceptation via la page de demande APTPCB. Une réponse comparable doit identifier le procédé proposé, les contraintes DFM, les besoins de palette ou de buse, les hypothèses ouvertes et les preuves incluses dans le devis.