

Une liste de contrôle pour l'inspection visuelle des circuits imprimés représente le premier rempart contre les défauts de fabrication dans l'assemblage de cartes électroniques. Alors que les tests électriques valident le comportement logique, l'examen visuel garantit la fiabilité opérationnelle en interceptant les soudures froides, les composants désalignés ou les détériorations superficielles avant expédition du produit fini. Chez APTPCB, nous intégrons ces protocoles de contrôle à chaque phase de fabrication pour assurer une stricte conformité aux classes IPC Classe 2 et Classe 3.
Réponse rapide en 30 secondes
Pour les ingénieurs d'études et les responsables qualité, une liste de contrôle visuelle doit impérativement encadrer les exigences suivantes :
- Conformité normative : Vérification stricte selon les critères de l'IPC-A-610 pour la classe requise 1, 2 ou 3.
- Plage de grossissement optique : De 1,75x à 4x pour le balayage global ; de 10x à 20x pour l'examen des composants à pas fin.
- Éclairage du poste de travail : Lumière blanche froide supérieure à 1000 lux avec éclairage annulaire sans ombre pour évaluer le mouillage du brasage.
- Angle d'observation : Contrôle incliné à 45 degrés pour déceler les pastilles décollées et les congés de talon invisibles en vue zénithale.
- Trajectoire de balayage : Déplacement méthodique en Z ou découpage en zones pour éviter tout oubli d'inspection.
- Traçabilité des anomalies : Consignation de chaque défaut avec repère topologique explicite comme R12 ou U4 plutôt qu'une désignation vague.
Qu'est-ce que l'inspection visuelle des PCB ?
L'inspection visuelle manuelle des circuits imprimés est l'examen attentif d'un circuit nu ou d'une carte assemblée par un contrôleur qualifié, avec ou sans grossissement optique, au regard de critères d'acceptation formalisés. Pour les cartes assemblées, ces règles sont définies par la norme IPC-A-610 Critères d'acceptabilité des assemblages électroniques selon la classe commandée. Elle évalue l'aspect des joints de soudure en termes de mouillage, de congés, de ponts et de billes de soudure, la présence, l'orientation et la polarité des composants, le remplissage des trous métallisés, le dépassement des broches traversantes, ainsi que l'absence de pollution et de détérioration du vernis épargne. Ne permettant pas d'observer les soudures sous boîtier, elle est toujours associée à l'AOI, aux rayons X et aux tests électriques.
Quand appliquer une liste de contrôle d'inspection visuelle manuelle et quand l'éviter
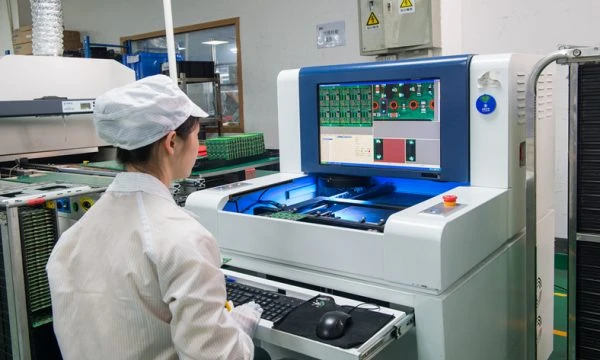
L'inspection visuelle manuelle est polyvalente mais possède des limites physiques évidentes. Déterminer avec discernement quand recourir au contrôle humain et quand privilégier les équipements automatisés est la clé de la rentabilité industrielle.
Quand l'inspection visuelle manuelle est indispensable :
- Introduction de nouveaux produits et prototypes : Essentielle sur les 1 à 50 premières pièces pour qualifier le procédé de brasage et détecter les anomalies de conception.
- Validation après retouche : Dès lors qu'un composant est remplacé manuellement, un opérateur doit vérifier visuellement la conformité de la reprise.
- Composants traversants volumineux : Connecteurs et transformateurs masquent fréquemment l'angle de vue des caméras d'AOI, rendant l'examen manuel indispensable.
- Critères cosmétiques et d'aspect : Détection de rayures, variations de teinte du vernis ou alignement d'étiquettes, souvent mal interprétés par les systèmes automatisés.
- Composants aux formes atypiques : Pièces aux géométries complexes difficilement intégrables dans les bibliothèques logicielles standard d'AOI.
Quand le contrôle manuel est insuffisant et nécessite l'AOI ou les rayons X :
- Fabrication de masse à haut volume : La fatigue oculaire engendre des oublis après une à deux heures ; l'inspection optique automatisée AOI s'impose pour préserver la répétabilité.
- Brasures dissimulées sous le boîtier : Les boîtiers BGA, QFN et LGA présentent des connexions sous le corps du composant justifiant un examen par rayons X.
- Défauts dans les couches internes : L'œil humain ne peut sonder les déstratifications ou coupures de pistes situées au cœur des circuits multicouches.
- Intégrité de signal haute fréquence : L'examen visuel valide l'implantation mais ne peut mesurer l'impédance contrôlée ni les caractéristiques dynamiques.
Critères d'inspection visuelle des PCB : règles et spécifications

Une démarche de contrôle formalisée repose sur des critères physiques mesurables. Le tableau suivant récapitule les exigences appliquées chez APTPCB pour qualifier la qualité d'assemblage :
| Paramètre inspecté | Valeur ou tolérance préconisée | Justification pour la fiabilité | Méthode d'examen | Conséquence en cas de négligence |
|---|---|---|---|---|
| Mouillage de soudure | Angle de raccordement inférieur à 90° avec ménisque concave | Garantit une couche intermétallique robuste. | Microscope incliné à 45°. | Soudures froides, faux contacts en service. |
| Polarité du composant | Encoche ou point aligné avec la sérigraphie | Prévient la destruction instantanée du circuit. | Comparaison repère boîtier et sérigraphie. | Court-circuit, claquage immédiat du composant. |
| Alignement du composant | Débordement inférieur à 25 % de la largeur de plage | Préserve l'isolement électrique et la tenue mécanique. | Vue zénithale grossissement 4x. | Fragilité mécanique, risques de contact indésirable. |
| Ponts de soudure | 0 % toléré entre conducteurs distincts | Évite tout court-circuit électrique franc. | Rétroéclairage ou lumière annulaire rasante. | Panne fonctionnelle à la première mise sous tension. |
| Billes de soudure | Aucune bille libre excédant 0,13 mm | Risque de déplacement sous vibration et court-circuit. | Examen fort grossissement, brossage. | Défaillance sur le terrain sous contrainte vibratoire. |
| Remplissage traversant | Supérieur à 75 % de la hauteur pour la Classe 2 | Assure l'ancrage mécanique de la broche. | Examen latéral ou radiographie d'échantillons. | Rupture de broche lors de secousses. |
| Dépassement des broches | Compris entre 1,5 mm et 2,5 mm en standard | Empêche les contacts avec le boîtier métallique. | Pied à coulisse ou gabarit étalon. | Risque de court-circuit contre le châssis. |
| Surface du circuit | Ni cuivre apparent ni rayures profondes | Protège les pistes de l'oxydation et de la corrosion. | À l'œil nu et loupe 2x. | Corrosion à long terme, courants de fuite. |
| Résidus de flux | Minimes pour flux sans nettoyage, nuls pour flux hydrosoluble | Empêche la formation de dendrites conductrices. | Inspection sous rayonnement ultraviolet. | Pertes d'isolement, dégradation diélectrique. |
| Hauteur des composants | Conforme aux cotes du plan mécanique | Permet l'intégration sans interférence dans le boîtier. | Jauge de hauteur ou gabarit passe-ne-passe. | Impossibilité d'assembler l'enveloppe finale. |
Limite de dépassement des broches selon l'IPC-A-610 Classe 2
Pour les composants insérés dans des trous métallisés, l'IPC-A-610 fixe des limites minimales et maximales d'émergence des broches sur la face opposée. L'exigence minimale commune stipule que l'extrémité de la broche doit être distinctement discernable dans le ménisque de brasure. La longueur maximale couramment appliquée est de 2,5 mm pour la Classe 2 et de 1,5 mm pour la Classe 3, tandis que la Classe 1 est régie par le maintien des distances d'isolement. Les plans du client peuvent imposer des tolérances plus serrées.
| Classe IPC | Dépassement minimal | Dépassement maximal usuel |
|---|---|---|
| Classe 1 | Extrémité visible dans la soudure | Aucun risque d'altérer la garde d'isolement |
| Classe 2 | Extrémité visible dans la soudure | 2,5 mm |
| Classe 3 | Extrémité visible dans la soudure | 1,5 mm |
Liste de contrôle imprimable pour l'inspection des cartes assemblées
- Indice de révision de circuit conforme et étiquette de traçabilité présente
- Aucun composant manquant, excédentaire ou erroné par rapport à la nomenclature BOM
- Polarité et broche 1 correctement orientées pour les circuits intégrés, diodes et condensateurs polarisés
- Alignement des composants et débordement latéral dans les tolérances de la classe
- Mouillage impeccable de la brasure avec ménisques concaves sans démouillage
- Absence de ponts de brasure, stalactites ou billes de soudure libres
- Taux de remplissage des canons métallisés et longueur des broches conformes aux plans
- Absence de pastilles arrachées, de pistes blessées et de zones de cuivre dénudées
- Niveau de résidus de flux et propreté générale respectant les exigences contractuelles
- Assemblage mécanique : insertion des connecteurs, visserie, encombrement vertical
- Enregistrement exhaustif des non-conformités avec repères topologiques et codes défaut
Étapes de déploiement du contrôle visuel
La mise en place d'un processus d'inspection rigoureux impose une chronologie ordonnée. Suivez ces étapes en atelier pour garantir des résultats constants :
- Préparation du poste de contrôle : Valider la protection antistatique avec bracelet de terre et tapis dissipateur. Ajuster l'éclairage à plus de 1000 lux et nettoyer les optiques du microscope.
- Installation de la carte étalon : Disposer un échantillon parfait de référence Golden Board à côté du produit à examiner afin de disposer d'un repère visuel immédiat pour l'implantation.
- Examen global initial : Examiner la carte à bout de bras pour repérer les déformations du laminé, les brûlures ou l'absence de composants volumineux.
- Inspection méthodique des brasures : Parcourir la carte sous microscope avec un grossissement de 4x à 10x selon un schéma en Z en évaluant les ménisques d'après les normes de qualité PCB.
- Vérification des composants critiques : Contrôler le marquage laser et l'orientation des circuits intégrés, diodes et condensateurs par rapport aux schémas de montage.
- Contrôle des pollutions et particules : Examiner les intervalles entre broches à pas fin pour détecter d'éventuelles billes de soudure résiduelles ou amas de flux.
- Repérage et saisie des non-conformités : Repérer les anomalies à l'aide de flèches adhésives repositionnables et enregistrer le code dans le suivi qualité, comme U12 pont de soudure.
- Approbation finale : Si tous les points sont conformes, apposer le tampon d'acceptation qualité sur la fiche suiveuse ou en bordure de carte.
Typologie des défauts et démarches de remédiation
Lier la manifestation visuelle d'un défaut à sa cause technologique permet de stabiliser durablement le processus :
Défaut : Effet tombeau
- Cause : Montée en température asymétrique ou déséquilibre thermique des plages d'accueil provoquant une tension de surface inégale.
- Contrôle : Analyser la géométrie des plages et le volume de pâte déposé.
- Remède : Reprendre manuellement la soudure de la broche soulevée.
- Prévention : Appliquer les règles DFM pour équilibrer la dissipation thermique des pistes.
Défaut : Ponts de brasure
- Cause : Dépôt excessif de crème à braser, tension insuffisante du pochoir ou pression de pose excessive.
- Contrôle : Vérifier la réduction d'ouverture du pochoir de 10 à 15 %.
- Remède : Retirer le surplus d'alliage avec de la tresse à dessouder.
- Prévention : Rapprocher les cycles de nettoyage du pochoir et ajuster la pression de raclage.
Défaut : Soudure froide
- Cause : Température insuffisante lors du profil de refusion ou secousses lors de la solidification de l'alliage.
- Contrôle : Examiner le profil thermique et le temps de maintien au-dessus du liquidus.
- Remède : Déposer du flux et refondre avec un fer thermorégulé.
- Prévention : Recalibrer le profil du four de refusion à convection.
Défaut : Démouillage
- Cause : Oxydation des terminaisons de composants ou pollution chimique du circuit imprimé.
- Contrôle : Contrôler la durée de stockage et l'intégrité de la finition de surface.
- Remède : Décaper les broches, appliquer un flux plus actif et rebraser.
- Prévention : Rehausser les conditions de stockage des circuits et des composants en magasin.
Défaut : Décalage de composant
- Cause : Dérive mécanique de la machine de placement ou accélérations brutales sur le convoyeur.
- Contrôle : Vérifier les coordonnées d'insertion du programme de pose.
- Remède : Réaligner à l'aide d'une station à air chaud si le contact électrique est menacé.
- Prévention : Réétalonner les caméras de vision de la machine de pose CMS.
Défaut : Brasure insuffisante
- Cause : Ouverture de pochoir encrassée ou pâte à braser desséchée.
- Contrôle : Contrôler la propreté du pochoir et la viscosité de la crème.
- Remède : Apporter manuellement du fil de soudure au fer.
- Prévention : Déployer une inspection automatique de sérigraphie 3D SPI.
Recommandations de routage facilitant l'inspection
L'efficacité du contrôle visuel se décide dès l'étape de conception du circuit imprimé :
- Disposition ordonnée des composants : Aligner les composants passifs en rangées régulières pour faciliter un balayage oculaire continu.
- Marquages de polarité visibles : Positionner les repères de sérigraphie hors de l'emprise physique du composant pour qu'ils restent identifiables après brasage.
- Dégagement des angles de vue : Éviter de placer des composants volumineux à proximité directe de circuits à pas fin pour ne pas masquer la vue à 45 degrés.
- Mires et repères fiduciaires : Des repères optiques nets aident les inspecteurs humains à se repérer rapidement sur les cartes complexes.
- Typographie lisible : Adopter une largeur de trait de sérigraphie d'au moins 0,15 mm pour que les repères soient lisibles sans grossissement excessif.
Foire aux questions (FAQ)
L'inspection visuelle peut-elle se substituer aux tests électriques ? Non. L'inspection visuelle garantit la qualité de fabrication et l'intégrité des joints de soudure. Elle ne peut repérer des dysfonctionnements internes aux circuits intégrés, un firmware erroné ou des microfissures internes. Elle doit impérativement être complétée par des contrôles qualité finaux comme l'ICT ou le FCT.
Qu'est-ce qui distingue l'IPC Classe 2 de la Classe 3 en inspection visuelle ? La Classe 2 admet de légères imperfections cosmétiques tant que la fonctionnalité n'est pas altérée. La Classe 3 impose des exigences bien plus sévères ; elle requiert par exemple un taux de remplissage de 75 % dans les trous traversants, contre 50 % tolérés sous conditions en Classe 2.
Quelle doit être la durée d'une inspection visuelle par carte ? Sur une carte de complexité moyenne, l'examen demande généralement 2 à 5 minutes. Une durée plus longue induit une fatigue cognitive importante qui fait chuter la probabilité de détection des défauts.
Un microscope est-il obligatoire pour tous les contrôles ? Pas pour l'ensemble. Les vérifications globales sont assurées avec une loupe éclairante à grossissement 3x. En revanche, les boîtiers 0402, les circuits QFP à pas fin et la détection de microbilles de brasure réclament un stéréomicroscope à grossissement 10x-20x.
Comment inspecter visuellement des composants BGA ? Seule la rangée extérieure de billes peut être examinée avec des optiques inclinées ou un endoscope. Les rangées internes sont inaccessibles et nécessitent un contrôle par rayons X.
Qu'est-ce qu'une Golden Board ? Il s'agit d'une carte échantillon parfaite, validée et conservée comme référence étalon. Les contrôleurs la consultent pour lever toute ambiguïté sur l'orientation d'une pièce ou une variante d'assemblage.
À quelle fréquence les contrôleurs doivent-ils faire des pauses ? Le travail d'observation minutieux fatigue la vue. Il est préconisé de marquer une pause oculaire de 5 à 10 minutes toutes les heures afin de préserver une vigilance constante.
Un système AOI est-il plus performant que l'inspection manuelle ? En grande série, l'AOI est nettement plus rapide et assure une répétabilité parfaite. Pour les préséries, les composants atypiques ou l'appréciation de critères cosmétiques subjectifs, l'œil humain reste irremplaçable.
Quels sont les prérequis pour programmer une machine AOI ? Il faut disposer de données CAD exploitables, d'une bibliothèque de composants fiabilisée et de paramètres d'éclairage adaptés aux différentes finitions d'alliage.
Comment consigner les conclusions d'une inspection visuelle ? Au moyen du système informatique MES de l'usine ou sur une fiche suiveuse papier, en précisant le numéro de série de la carte, le repère topologique et la désignation précise du défaut.
Que doit comporter un rapport d'inspection visuelle ? La référence de la carte, l'indice de révision, le numéro de lot, la classe IPC appliquée, le grossissement utilisé, la taille de l'échantillon, la liste détaillée des défauts avec leurs repères, l'identité du contrôleur et la date.
Liens et ressources connexes
- Normes de qualité pour PCB : Présentation complète des classes IPC et des critères d'acceptation.
- Inspection optique automatisée AOI : Stratégie de passage du contrôle manuel à la vision industrielle.
- Directives de conception pour la fabrication DFM : Recommandations pour concevoir des cartes faciles à assembler et à inspecter.
Glossaire des termes clés
| Terme | Définition |
|---|---|
| Congé de soudure | Surface concave formée par l'alliage de brasage entre la broche du composant et la plage d'accueil. |
| Ménisque libre | Courbure supérieure de l'alliage solidifié témoignant d'un mouillage optimal. |
| Effet tombeau | Composant à deux bornes se dressant verticalement sous l'effet de tensions de surface déséquilibrées. |
| Soudure froide | Joint imparfait avec liaison intermétallique dégradée, reconnaissable à un aspect mat et granuleux. |
| Pont de soudure | Jonction conductrice indésirable reliant deux pistes ou broches par excès d'alliage. |
| Cavités et soufflures | Bulles de gaz emprisonnées au cœur du joint de soudure. |
| Coplanarité | Qualité d'alignement de l'ensemble des broches d'un composant sur un plan géométrique unique. |
| Démouillage | Phénomène où l'alliage liquide recouvre d'abord la surface puis se rétracte en formant des gouttelettes. |
| Défaut tête sur coussin | Anomalie BGA où la bille repose sur la crème sans former une fusion homogène. |
| Repère topologique | Identifiant alphanumérique sérigraphié sur le circuit, comme R1 ou C5, désignant un composant. |
| IPC-A-610 | Référentiel international définissant les critères d'acceptabilité des assemblages électroniques. |
| Golden Board | Carte étalon rigoureusement sans défaut servant de standard comparatif aux opérateurs. |
Demande de devis : analyse DFM et tarification
Prêt à passer de la phase prototype à la production de série ? APTPCB met à votre disposition une revue DFM approfondie et des protocoles de contrôle qualité rigoureux incluant AOI et rayons X, garantissant que vos cartes répondent à chaque critère de votre liste de contrôle.
Pour obtenir une proposition détaillée, transmettez-nous :
- Les fichiers Gerber au format RS-274X ou ODB++.
- La nomenclature BOM complète avec références fabricants exactes.
- Les plans de montage précisant les exigences de contrôle particulières.
- La classe d'acceptation requise IPC Classe 2 ou Classe 3.
Conclusion
Une liste de contrôle structurée pour l'inspection visuelle des PCB est un outil incontournable pour éliminer les anomalies de fabrication et sécuriser la fiabilité des produits finis. En alliant vérification manuelle minutieuse sur les prototypes et contrôle automatisé sur les volumes de série, les industriels maintiennent un niveau de qualité exemplaire. Chez APTPCB, nous appliquons ces standards stricts à chaque fabrication pour vous livrer des cartes prêtes à affronter les exigences du terrain.