
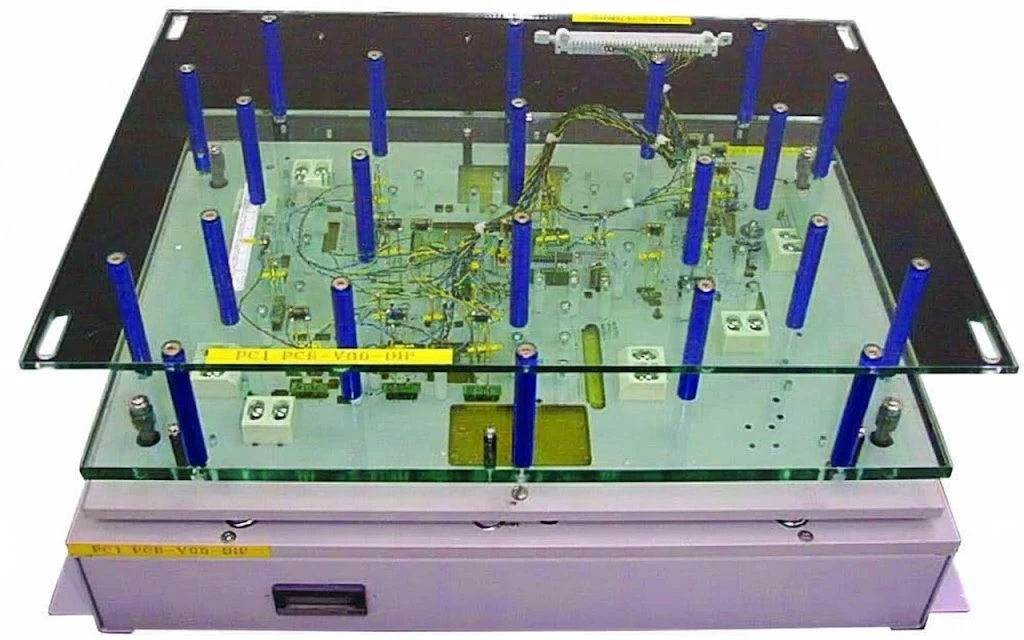
Un support de soudage à la vague (souvent appelé palette de soudage à la vague) est un porte-pièce usiné sur mesure conçu pour transporter les cartes de circuits imprimés (PCB) au-dessus d’une vague d’étain fondu tout en protégeant les composants sensibles montés en technologie CMS. Ce guide complet sur les supports de soudage à la vague présente les exigences essentielles en ingénierie pour protéger les composants situés sur la face inférieure, soutenir les substrats flexibles et garantir une stabilité thermique pendant le processus de soudage à 260 °C. En contrôlant précisément l’épaisseur des parois et les angles de chanfrein, les fabricants évitent les défauts de soudure tels que les zones d’ombre et les ponts de soudure.
Points essentiels à retenir
- Fonction principale : Les supports protègent les composants CMS inférieurs (fixés par colle polymérisée) contre la vague de soudure tout en laissant les broches des composants traversants accessibles pour le brasage.
- Norme de matériau : Les supports haute qualité utilisent du CDM (Composite Delmat Material) ou du Durostone, capables de résister à 280 °C–300 °C pendant de courtes périodes sans déformation.
- Critère critique : L’épaisseur minimale de paroi entre une pastille de soudure et la paroi du support doit être de ≥ 0,50 mm (idéalement 1,0 mm) afin d’éviter les ruptures.
- Règle de dégagement : Maintenir un espace de 3,0 mm à 5,0 mm autour des pastilles des composants traversants afin de permettre l’écoulement de la soudure et d’éviter l’« effet d’ombre ».
- Conseil de validation : Toujours réaliser un contrôle d’ajustement avec des composants factices montés avant la première série de production afin de vérifier la profondeur des logements.
- Idée reçue : Un support plus épais n’est pas toujours meilleur ; une épaisseur > 10 mm peut absorber trop de chaleur et provoquer des soudures froides sur le PCB.
- Règle de décision : Si le PCB fait moins de 1,0 mm d’épaisseur ou s’il s’agit d’un PCB Rigide-Flexible, un support est obligatoire pour éviter l’affaissement.
Ce que cela signifie réellement (périmètre et limites)
Dans le contexte de l’assemblage PCB (PCBA), un support de soudage à la vague n’est pas simplement un dispositif de maintien ; il agit comme un écran thermique et un stabilisateur mécanique. Lorsqu’une carte combine des composants CMS et traversants, les composants CMS placés sur la face inférieure (côté soudure) doivent être protégés contre la vague d’étain fondu, sous peine d’être arrachés ou court-circuités.
La conception d’un support de soudage à la vague repose sur trois limites physiques principales :
- Contrôle de l’axe Z : Le support doit maintenir le PCB parfaitement plat. Pour les cartes de moins de 1,2 mm, la gravité et la chaleur provoquent un affaissement. Le support utilise des éléments de maintien pour conserver une planéité inférieure à 0,2 mm.
- Masse thermique : Le matériau du support ajoute une masse thermique. Si le support est trop lourd, il absorbe une partie de la chaleur destinée aux broches des composants traversants, ce qui impose un profil de vague plus chaud ou une vitesse de convoyeur plus lente.
- Dynamique des fluides : Les parois du support créent des turbulences dans la vague de soudure. Si les parois sont trop hautes ou trop proches des pastilles, la soudure ne peut pas pénétrer correctement dans les trous (effet d’ombre).
Les ingénieurs doivent trouver le juste équilibre entre rigidité et circulation de la soudure. Un support trop ouvert augmente le risque de déformation de la carte ; un support trop fermé augmente le risque de défauts de mouillage.
Les indicateurs importants (comment l’évaluer)
Pour garantir le bon fonctionnement d’un support dans un environnement de production en série, plusieurs caractéristiques mesurables doivent être contrôlées.
Tableau 1 : Propriétés des matériaux et caractéristiques mécaniques
| Critère | Plage acceptable | Importance |
|---|---|---|
| Température de fonctionnement | 260 °C (continu) / 300 °C (court terme) | Évite le délaminage pendant le cycle de soudage. |
| Résistivité de surface | 105 à 109 Ω/carré | Garantit la sécurité DES et empêche les décharges statiques vers les circuits intégrés sensibles. |
| Tolérance de planéité | ± 0,10 mm sur 300 mm | Empêche les fuites d’étain vers les zones protégées. |
| Durée de vie | > 10 000 cycles | Détermine le retour sur investissement ; les matériaux bas de gamme se dégradent après 500–1 000 cycles. |
| Densité | 1,85 – 1,95 g/cm³ | Influence la masse thermique et le taux d’absorption de chaleur. |
| Absorption d’eau | < 0,20 % | Empêche la dilatation liée à l’humidité et le phénomène de cloquage du support. |
Tableau 2 : Seuils de conception et de dégagement
| Élément | Limite minimale | Recommandation | Risque de défaillance |
|---|---|---|---|
| Épaisseur des parois (nervures) | 0,8 mm | 1,5 mm | Les parois < 0,8 mm se fissurent souvent lors du nettoyage ou de la manipulation. |
| Dégagement autour des pastilles de soudure | 2,0 mm | 4,0 mm | Un dégagement < 2,0 mm provoque un effet d’ombre (zones non soudées). |
| Profondeur du logement | Hauteur du composant + 0,5 mm | Hauteur du composant + 1,0 mm | Une profondeur insuffisante écrase les condensateurs CMS. |
| Angle de chanfrein | 30° | 45° | Des angles trop prononcés bloquent l’écoulement ; 45° favorise une circulation régulière. |
| Support du bord du PCB | 2,0 mm | 3,0 mm | Moins de 2,0 mm augmente le risque de sortie de la carte du support. |
| Pression de maintien | N/A | Ressort | Des brides rigides peuvent déformer la carte lors de la dilatation. |
Comment choisir (guide de sélection selon les cas)
Le choix de la configuration du support dépend de la technologie PCB utilisée et du volume de production. Les règles suivantes permettent de sélectionner l’approche adaptée.
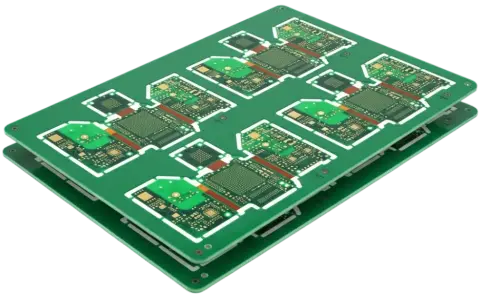
Figure 1 : Les PCB rigides-flexibles nécessitent des supports spécialisés pour maintenir les parties flexibles pendant le soudage.
- Si le volume de production est < 500 unités, choisir une palette universelle réglable ou un support économique en FR4 (si la résistance thermique est suffisante).
- Si le volume de production est > 5 000 unités, choisir un matériau Durostone/CDM avec des renforts en titane pour une durabilité maximale.
- Si le PCB est un PCB flexible ou rigide-flexible, choisir un support avec une surface d’appui complète et des maintiens magnétiques pour garder la zone flexible plane.
- Si la carte comporte des composants lourds (transformateurs > 50 g), choisir un support avec des broches d’alignement côté supérieur pour empêcher tout déplacement.
- Si les composants traversants sont proches des composants CMS (< 3 mm), choisir un support avec des inserts en titane (parois fines) plutôt qu’un usinage CDM standard.
- Si l’épaisseur du PCB est < 1,0 mm, choisir un support avec un couvercle supérieur afin de maintenir la carte entre deux surfaces et empêcher sa déformation.
- Si l’usine utilise un flux agressif (forte acidité), choisir un support avec revêtement téflon ou surface étanchéifiée pour résister à l’attaque chimique.
- Si le soudage sélectif est disponible, choisir de supprimer complètement le support de vague pour les cartes haute densité afin d’éviter les chocs thermiques.
- Si la carte nécessite ensuite un revêtement de protection, choisir des bandes de masquage sur le support afin de garder les rails périphériques propres (même si cette opération est généralement traitée séparément).
- Si la sensibilité DES est de classe 0 (< 250 V), choisir un matériau de support certifié dissipatif (106–109 Ω).
Points de contrôle de mise en œuvre (de la conception à la fabrication)
Une introduction réussie aux supports de soudage à la vague nécessite une méthode de travail rigoureuse. Suivez ces 10 étapes pour passer des données Gerber à une palette prête pour la production.
Analyse des données (Gerber et nomenclature) :
- Action : Superposer la couche CMS inférieure avec la couche de perçage.
- Contrôle : Identifier les broches traversantes situées à moins de 3,0 mm des pastilles CMS.
Vérification de la hauteur des composants :
- Action : Mesurer le composant le plus haut situé sur la face inférieure (généralement un connecteur ou un condensateur).
- Contrôle : Vérifier que la profondeur du logement est égale à la hauteur du composant le plus haut + 0,5 mm.
Simulation du profil thermique :
- Action : Estimer la masse thermique supplémentaire apportée par le support.
- Contrôle : Vérifier que le temps de contact avec la vague ne dépasse pas 5 secondes afin d’obtenir un remplissage correct des trous.
Conception des chanfreins :
- Action : Appliquer un chanfrein de 45° sur toutes les ouvertures de soudage côté écoulement.
- Contrôle : Vérifier que le chanfrein ne réduit pas la largeur de paroi sous 0,8 mm.
Canaux d’évacuation des gaz :
- Action : Usiner des canaux sous le support.
- Contrôle : Vérifier que les chemins permettent aux gaz du flux de s’échapper afin d’éviter les soufflures.
Positionnement des éléments de maintien :
- Action : Placer les éléments rotatifs de maintien sur les zones libres du PCB (sans composants).
- Contrôle : Vérifier qu’ils n’interfèrent pas avec la buse de vague ou les doigts du convoyeur.
Usinage CNC :
- Action : Usiner le support dans un matériau composite compatible DES.
- Contrôle : Vérifier une précision dimensionnelle de ±0,05 mm.
Nettoyage après usinage :
- Action : Nettoyer par ultrasons pour éliminer les poussières et huiles.
- Contrôle : La surface doit être exempte de débris pouvant tomber dans le bain de soudure.
Contrôle d’ajustement (essai à sec) :
- Action : Insérer un PCB équipé de composants CMS dans le support.
- Contrôle : Absence d’interférence ; PCB parfaitement posé ; éléments de maintien correctement engagés.
Inspection du premier article (FAI) :
- Action : Faire passer une première carte dans la vague.
- Contrôle : Vérifier les défauts de soudure (effet d’ombre et ponts) et la conformité à la classe 2 ou 3 de IPC-A-610.
Erreurs courantes (et approche recommandée)
Même avec une conception solide, des défauts de procédé peuvent apparaître. Voici les problèmes les plus fréquents liés à l’ingénierie des supports de soudage à la vague.
Erreur 1 : Épaisseur de paroi insuffisante
- Impact : Les parois entre les logements se cassent après 50 cycles thermiques.
- Solution : Utiliser des inserts en titane pour les parois inférieures à 1,0 mm.
- Vérification : Contrôler visuellement les microfissures tous les 100 cycles.
Erreur 2 : Ignorer la dilatation thermique (CTE)
- Impact : Le PCB se courbe ou sort du support à 260 °C.
- Solution : Prévoir un espace de 0,2 mm – 0,4 mm autour du périmètre du PCB.
- Vérification : Vérifier que la carte peut légèrement flotter lorsqu’elle est froide.
Erreur 3 : Effet d’ombre
- Impact : La soudure n’atteint pas une pastille située derrière une paroi trop haute.
- Solution : Orienter la carte afin que les rangées traversantes soient parallèles à la vague, ou augmenter le dégagement à 5,0 mm.
- Vérification : Contrôler par rayons X ou inspection visuelle le remplissage incomplet des trous.
Erreur 4 : Accumulation de flux
- Impact : Des résidus de flux s’accumulent dans les logements et provoquent corrosion ou risque d’incendie.
- Solution : Concevoir des canaux de drainage et nettoyer régulièrement les supports.
- Vérification : Inspecter quotidiennement les logements pour détecter les résidus collants.
Erreur 5 : Maintiens trop serrés
- Impact : La carte se déforme pendant le refroidissement et les condensateurs céramiques peuvent se fissurer.
- Solution : Utiliser des maintiens à ressort avec course Z limitée.
- Vérification : Vérifier que la carte peut se dilater horizontalement sous le maintien.
Erreur 6 : Utiliser du FR4 standard pour de grands volumes
- Impact : Le support se délamine et perd sa planéité après 500 cycles.
- Solution : Utiliser du CDM/Durostone pour les volumes > 1 000 unités.
- Vérification : Mesurer la planéité du support chaque mois.
Erreur 7 : Bloquer le flux d’air de préchauffage
- Impact : Le dessus du PCB reste froid et le mouillage devient insuffisant.
- Solution : Ajouter des trous de ventilation dans les grandes zones pleines du support.
- Vérification : Utiliser un profileur thermique pour contrôler la température de préchauffage côté supérieur (objectif 100 °C–120 °C).
Erreur 8 : Angles vifs dans les logements
- Impact : Les concentrations de contraintes provoquent des fissures du support.
- Solution : Utiliser un rayon minimal de 1,0 mm dans tous les angles usinés.
- Vérification : Examiner les trajectoires d’outils CNC.
FAQ (coût, délai, matériaux, essais et critères d’acceptation)
1. Quel est le délai habituel pour fabriquer un support de soudage à la vague personnalisé ?
Le délai standard est de 3 à 5 jours ouvrés après validation des fichiers Gerber. Les supports complexes avec inserts en titane ou couvercles supérieurs peuvent nécessiter 5 à 7 jours. Des services accélérés peuvent parfois livrer sous 24 à 48 heures.
2. Quel est le coût d’un support de soudage à la vague ?
Les coûts varient selon la taille et la complexité.
- Support simple en FR4 : 150 – 300 $.
- Support standard CDM/Durostone : 350 – 600 $.
- Support complexe avec inserts en titane : 800 $ et plus.
3. Comment savoir quand remplacer un support ?
Remplacer le support lorsque :
- L’épaisseur des parois diminue ou que des éclats apparaissent.
- La planéité dépasse un écart de 0,2 mm.
- La résistivité de surface sort de la plage de sécurité DES (> 1011 Ω).
- Un délaminage visible ou une érosion de résine apparaît.
4. Puis-je utiliser le même support pour différentes versions de PCB ?
Uniquement si la disposition des composants CMS inférieurs et les emplacements traversants restent identiques. Même un déplacement de 0,5 mm d’un condensateur peut provoquer une interférence. Les palettes universelles réglables existent, mais elles offrent une protection inférieure aux supports personnalisés.
5. Quelles données sont nécessaires pour concevoir un support ?
Les fabricants ont besoin :
- Des fichiers Gerber (pâte, masque de soudure, perçage, contour).
- De la nomenclature (pour vérifier les hauteurs des composants).
- Du fichier XY Centroid (données de placement).
- D’un échantillon physique de carte équipée (fortement recommandé pour le contrôle final d’ajustement).
6. Comment le support influence-t-il le profil de soudage à la vague ?
Le support absorbe une quantité importante de chaleur. Il faut généralement :
- Augmenter le temps de préchauffage de 15–30 secondes.
- Augmenter légèrement la température du bain (par exemple de 255 °C à 260 °C).
- Vérifier le profil avec un profileur installé sur le support.
7. Quelle est la différence entre un support « vague sélective » et un support standard ?
Un support standard expose tous les composants traversants à une vague large. Un support pour vague sélective (utilisé en soudage sélectif) est rarement utilisé ; la machine emploie généralement une petite buse de vague pour souder des points individuels sans support. Toutefois, l’expression « supports de vague sélective » désigne souvent des palettes qui masquent 90 % de la carte pour une machine à vague standard.
8. Comment valider un support avant la production ?
Les étapes de validation comprennent :
- Contrôle d’ajustement : vérifier l’absence de collision avec les composants CMS.
- Test d’étanchéité : faire passer le support dans la vague avec un papier thermique ou une carte factice afin de vérifier qu’aucune soudure ne pénètre dans les zones masquées.
- Test DES : mesurer la résistance de surface.
9. Quelles règles de conception régissent les cadres de maintien et palettes de brasage à la vague ? En production électronique de série, une conception rigoureuse des cadres de transport garantit qu'une palette dédiée au brasage à la vague assure un transfert thermique efficace tout en protégeant les composants CMS thermosensibles en face inférieure. Une palette de brasage à la vague performante exige une profondeur de dégagement d'au moins 1,5 mm au-dessus des composants CMS, des chanfreins d'attaque pour limiter les turbulences du bain d'étain et des pinces rigides pour éliminer tout fléchissement du circuit sur le convoyeur.
10. Quels sont les avantages des palettes de brasage dédiées par rapport aux montages universels ? Les palettes de brasage sur mesure (usinées dans des composites synthétiques type Durostone ou CDM) offrent une isolation répétable et une longévité nettement supérieure aux châssis universels ajustables. Lors du choix des outillages de brasage à la vague, les concepteurs doivent tenir compte de la masse thermique : une palette composite massive exige des temps de préchauffage accrus pour garantir le mouillage. L'investissement dans des palettes de brasage dédiées réduit fortement les ponts de soudure et le taux de retouche manuel.
Glossaire (termes clés)
| Terme | Définition |
|---|---|
| CDM (Composite Delmat Material) | Plastique renforcé de fibres conçu pour les environnements de soudage haute température ; résistant aux produits chimiques et à la chaleur. |
| Durostone | Marque souvent utilisée comme terme générique pour les matériaux de palettes renforcés en fibre de verre haute résistance. |
| Effet d’ombre | Défaut où la paroi du support bloque l’écoulement de la soudure et laisse une pastille non soudée. |
| Pont de soudure | Connexion électrique indésirable entre deux conducteurs créée par un excès de soudure. |
| Chanfrein | Coupe inclinée (généralement 45°) sur la paroi du support améliorant l’écoulement et réduisant les turbulences. |
| Élément de maintien | Clip ou verrou mécanique utilisé pour fixer le PCB au support et conserver sa planéité. |
| Insert en titane | Renfort métallique utilisé lorsque des parois fines (< 1 mm) sont nécessaires avec des dégagements réduits. |
| Piège à flux | Logement mal conçu où le flux s’accumule, provoquant des problèmes de nettoyage et une corrosion potentielle. |
| Rapport d’aspect | Rapport entre la profondeur du logement et sa largeur d’ouverture ; des valeurs élevées dégradent la qualité du soudage. |
| Débordement de soudure | Situation où la soudure passe au-dessus des parois du support vers les zones CMS protégées, généralement à cause d’une déformation. |
| Raidisseur | Barre métallique fixée aux bords du support pour éviter la flexion sur de grandes longueurs. |
| Pastille voleuse | Pastille du PCB ou élément de conception du support destiné à absorber l’excès de soudure et éviter les ponts. |
Conclusion (prochaines étapes)
Maîtriser la phase d’introduction des supports de soudage à la vague est essentiel pour obtenir un assemblage avec un rendement élevé. Un support correctement conçu protège le PCBA, garantit des joints de soudure constants et prolonge la durée de vie du procédé d’assemblage. En respectant les critères de 1,5 mm d’épaisseur de paroi, 0,5 mm de dégagement et un profil thermique rigoureusement contrôlé, les fabricants peuvent réduire les reprises coûteuses.
Pour les assemblages complexes intégrant des interconnexions haute densité (HDI) ou des cartes à technologies mixtes, une collaboration précoce avec votre partenaire d’assemblage est indispensable. Assurez-vous que votre dossier technique contient des hauteurs de composants précises et des zones d’exclusion clairement définies.
Prêt à optimiser votre procédé de soudage à la vague ? Contactez notre équipe d’ingénierie pour une revue DFM ou pour obtenir un devis concernant votre prochain support personnalisé.