
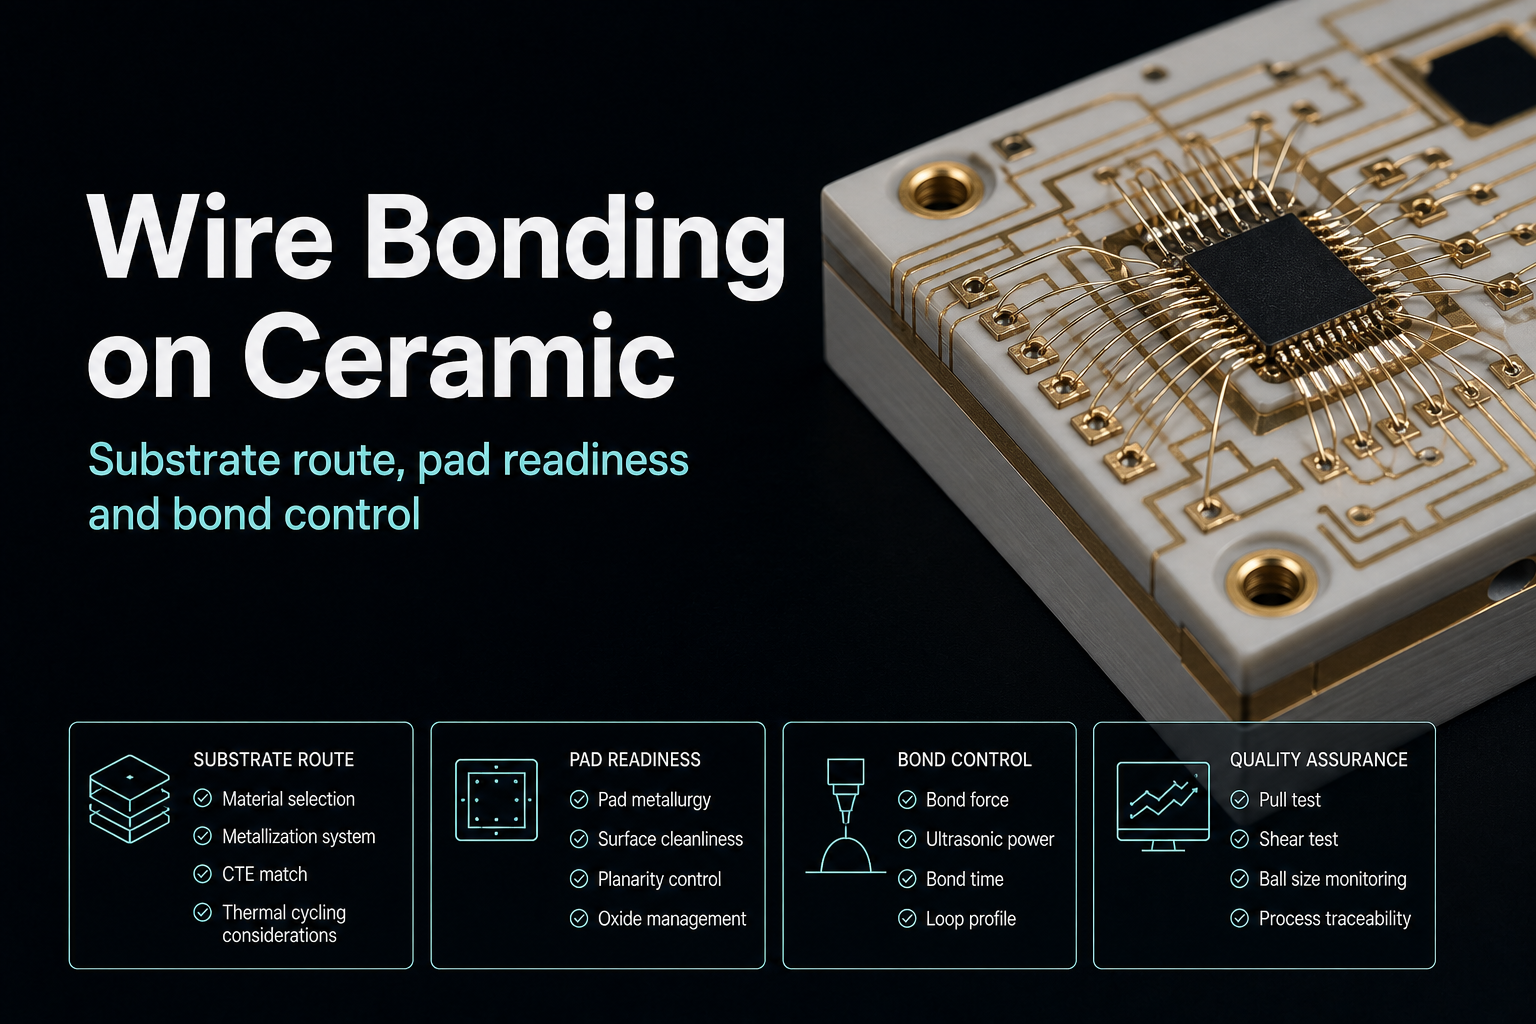
- La reussite de la liaison par fils sur ceramique depend moins d'un seul reglage machine que d'une chaine maitrisee : route du substrat, finition des pastilles, proprete, discipline de fixation du die et validation de la liaison.
- La ceramique doit etre traitee comme une categorie de substrat a part entiere et non comme une simple extension du langage d'assemblage FR-4 ordinaire.
- La question de liberation la plus utile est generalement :
La pastille est-elle vraiment prete pour le procede de liaison vise ?
Reponse rapide La liaison par fils sur ceramique fonctionne le mieux lorsque l'equipe fige avant liberation la route ceramique, la metallurgie ou strategie de finition des pastilles, la methode de nettoyage, la frontiere de fixation du die et le plan de validation de la liaison. Cet article reste volontairement a ce niveau pratique de liberation et evite de transformer des indications generales sur la ceramique en chiffres de procede universels non etayes.
Pour le contexte plus large des materiaux, commencez par le Guide des materiaux et substrats PCB avances. Pour les pages APTPCB liees, consultez PCB ceramique et Finitions de surface PCB.
Table des matieres
- Que faut-il decider en premier ?
- Que signifie ici la liaison par fils sur ceramique ?
- Pourquoi la route du substrat et la finition doivent etre examines ensemble
- Ce qui bloque le plus souvent l'aptitude a la liaison en premier
- Comment structurer la validation du procede
- Que faut-il figer avant liberation ?
- Vers quoi cette page doit-elle rediriger ensuite ?
- Prochaines etapes avec APTPCB
- FAQ
Que faut-il decider en premier ?
Avant de discuter force de bonding, puissance ultrasonique ou forme de boucle, il faut arreter ces frontieres :
- la route du substrat ceramique
- le flux d'assemblage autour des pads de bonding
- la strategie de finish ou de metallisation des pads
- la discipline de nettoyage et de manutention
- la methode de validation du bonding
Cet ordre compte, car beaucoup de defaillances de bonding commencent en amont. Une surface de pad faible, une zone de bonding contaminee ou une etape de die attach mal tenue annuleront generalement les reglages machine effectues plus tard.
| Frontiere de revue | Ce qu'elle clarifie | Ce qu'elle ne prouve pas |
|---|---|---|
| Route ceramique | A quelle famille de substrats et a quel contexte process appartient la carte | Que chaque schema de finish ou de pad est valable |
| Flux d'assemblage | Ce qui se passe avant et apres le wire bonding | La robustesse finale du bond |
| Finish ou metallisation | Si le pad est prevu pour la methode de bonding | Une compatibilite universelle avec tous les types de fil |
| Discipline de nettoyage | Si le risque de contamination est activement maitrise | Que le process final est deja qualifie |
| Methode de validation | Comment le process de bonding sera verifie | Les performances en duree de vie dans toutes les conditions terrain |
Que signifie ici le wire bonding sur ceramique ?
Ici, wire bonding sur ceramique designe un sujet de planification de process a l'interieur de la categorie des substrats ceramiques.
Cela couvre :
- le cadrage du substrat ceramique et de la route d'assemblage
- l'etat reel des bond pads et le choix du finish
- les risques de contamination et de manutention
- la validation du process et les controles en entree ou en sortie
Cela ne prouve pas :
- des reglages de bonding universels pour tous les programmes ceramiques
- une seule regle numerique de temperature, de force ou de resistance au pull pour chaque type de fil
- que toute carte ceramique est automatiquement prete au wire bonding
- que
ENIGetENEPIGsont interchangeables dans chaque process de bonding
Les indications publiees par APTPCB sur les finishs soutiennent ENIG et ENEPIG comme familles de finish qui apparaissent dans les discussions sur le wire bonding. La compatibilite finale releve toujours du type de fil reel, du dessin de pad et du paquet de qualification du process.
Pourquoi la route du substrat et le finish doivent etre examines ensemble
Le wire bonding sur ceramique n'est pas seulement un choix de finish de surface. La route du substrat et la route d'assemblage changent le sens de la discussion sur le finish.
Questions qui doivent rester liees :
- Le substrat est-il une carte ceramique prevue pour die attach et bond pads, ou seulement une discussion thermique plus large qui ne justifie pas encore le wire bonding ?
- Le design utilise-t-il les bond pads comme methode d'interconnexion principale, ou seulement pour une section locale du module ?
- La discussion sur le finish concerne-t-elle la soudabilite, la bondabilite ou les deux ?
- Le flux d'assemblage exposera-t-il les pads a une contamination avant le bonding ?
C'est pourquoi le procede devient plus solide lorsque l'equipe cesse de demander Quelle finition est la meilleure pour la liaison par fils ? et demande a la place Quelle route de finition et de pastille convient a ce flux d'assemblage ceramique ?
Ce qui bloque le plus souvent la bondabilite en premier
Les premiers problemes sont souvent elementaires et evitables :
1. Contamination des pads
Des residus de stockage, de manutention, de die attach ou d'etapes voisines peuvent faire paraitre une recette de bonding instable, meme lorsque la geometrie du pad est correcte.
2. Choix du finish sans responsabilite sur le process de bonding
Un finish peut etre acceptable pour une conversation d'assemblage et faible pour une autre. La decision de finish doit rester reliee au type de fil vise et a la methode de bonding.
3. Geometrie de pad qui ignore la trajectoire de l'outil de bonding
Le pad peut sembler suffisant au niveau layout et pourtant creer des problemes de degagement ou d'atterrissage une fois la trajectoire du capillaire, les structures voisines et la direction de boucle examinees ensemble.
4. Debordement du die attach ou effets thermiques secondaires
Si l'etape de die attach contamine les pads voisins ou modifie le comportement mecanique local, le wire bonding ulterieur devient un symptome aval et non la cause racine.
Le desastre cache de l'atelier est generalement le debordement de resine, pas le filet d'argent visible que tout le monde fixe au microscope. En micro-assemblage ceramique, les dies nus sont souvent fixes avec un epoxy argent conducteur ou d'autres adhesifs de die attach. Si le volume depose est trop agressif, ou si le profil de cuisson est mauvais, la fraction de resine transparente peut se separer et migrer bien au-dela du bord de die prevu. Ce debordement de resine, ou RBO, est facile a manquer parce qu'il peut se repandre comme un film polymerique mince, presque invisible, sur les bond pads en or adjacents alors que le joint principal de die attach semble encore acceptable.
Puis le capillaire descend et tente de former un wire bond sur ce qui ressemble a de l'or propre. En realite, il frappe a travers une peau polymerique contaminee. Le bond peut encore survivre au pull test de sortie, parce que la prise mecanique initiale est juste suffisante pour eviter un rejet immediat. La panne terrain apparait plus tard, apres que le module RF ceramique, l'assemblage LED haute puissance ou le boitier de capteur haute temperature a subi des cycles thermiques repetes. La formation intermetallique ne s'est jamais vraiment etablie sur un pad propre, donc le bond se decolle nettement de la surface et le fil d'or s'arrache en un seul evenement catastrophique. C'est pourquoi la revue du wire bonding sur ceramique ne peut pas s'arreter a ENIG contre ENEPIG. Le nettoyage plasma, la maitrise du debordement du die attach et une discipline stricte contre la contamination de surface sont la vraie frontiere atelier entre un module couteux qui tient et un module qui perd son bond apres liberation.
5. Une validation qui commence trop tard
Si le pull, le shear, les criteres visuels et la revue des modes de defaillance ne sont definis qu'apres l'apparition des problemes de rendement, alors la fenetre process est deja faible.
Comment structurer la validation du process
Decrivez les couches de validation plutot que de publier une recette generique unique.
| Couche de validation | Ce qu'elle doit repondre |
|---|---|
| Revue du substrat en entree | La surface ceramique, l'etat du pad et l'etat du finish sont-ils acceptables pour le bonding ? |
| Revue de proprete avant bonding | La zone de bonding est-elle restee propre apres la manutention amont et le die attach ? |
| Validation de bonding sur premier article | La recette choisie cree-t-elle une formation de bond acceptable sur la structure de pad liberee ? |
| Controles destructifs et visuels | Les modes de defaillance sont-ils compris, et pas seulement etiquetes conforme/non conforme ? |
| Revue du controle des changements | Qu'est-ce qui doit declencher une requalification si la finition, le substrat, le fil ou les conditions amont changent ? |
Les themes d'acceptation utiles incluent generalement :
- la formation visuelle du bond
- une methode de pull ou de shear adaptee au process
- la revue du mode de defaillance plutot que la force seule
- la constance des boucles lorsque la geometrie de boucle compte
- la preuve que la proprete amont des pads est maitrisee
Ces controles sont plus fiables qu'une recette copiee parce qu'ils rattachent le process a la carte reelle et a la route d'assemblage reelle.
Que faut-il figer avant liberation ?
Avant de liberer l'ensemble pour la liaison par fils sur ceramique, figez :
- la route du substrat ceramique et l'usage prevu des bond pads
- la sequence d'assemblage autour du die attach, du nettoyage, du bonding et des etapes de protection ulterieures
- le schema de finish ou de metallisation lie au process de wire bonding vise
- la geometrie du pad, l'acces et les attentes locales de keep-out
- les regles de manutention et de stockage pour les surfaces bondables
- la responsabilite du premier article et de l'inspection courante
- les declencheurs de requalification si les materiaux ou les etapes amont changent
Si ces points bougent encore, le programme peut rester apprenable en NPI, mais ce n'est pas encore une liberation stable de liaison par fils.
Les pages APTPCB sur la ceramique et les finitions sont utiles pour faire basculer la discussion dans la bonne categorie de substrat et de finition. L'aptitude finale a la liaison doit quand meme etre revue sur le substrat reel, l'empilage de finition reel et la route d'assemblage reelle.
Vers quoi cette page doit-elle rediriger ensuite ?
Utilisez l'etape suivante qui correspond a la decision non resolue :
- Si l'equipe decide encore si la carte releve de la ceramique tout court, poursuivez vers PCB ceramique et le Guide des materiaux et substrats PCB avances.
- Si le substrat est fixe mais que la question ouverte concerne le finish des pads ou le pilotage de l'interface soudure versus bonding, poursuivez vers Finitions de surface PCB.
- Si la question porte sur le choix amont de la route ceramique pour un travail sur substrat de puissance, poursuivez vers Liaison cuivre DBC/AMB sur ceramique.
Prochaines etapes avec APTPCB
Si vous construisez un module RF ceramique couteux, un boitier LED haute puissance ou un assemblage de capteur haute temperature, et que vous craignez encore que la surface ENIG ou ENEPIG ne soit pas reellement prete a la liaison, ou qu'un debordement de fixation du die puisse empoisonner discretement le rendement de liaison avant que quelqu'un ne le voie, traitez cela maintenant comme une revue de risque de micro-assemblage et non comme un detail de production tardif.
Envoyez le package Gerber ou ODB++, la carte de placement du die, le diagramme de liaison par fils, ainsi que la finition visee et les exigences de nettoyage via la page de devis ou a [email protected]. L'equipe d'ingenierie APTPCB pour substrats ceramiques et micro-assemblage renverra sous 24 heures un audit de preparation des pads ceramiques et du rendement des liaisons par fils professionnel.
Cette revue est concue pour attraper les echecs qui restent souvent caches jusqu'au moment ou le module est deja cher : zones de conflit de debordement de resine autour du die, empilages de finition qui semblent soudables mais restent faibles pour la liaison, et chemins de contamination qui sapent la resistance a la traction bien avant que le fil ne se decolle sur le terrain. L'objectif est simple : verrouiller la route de micro-assemblage ceramique la plus propre et la plus stable avant de rebuter un die de forte valeur sur une pastille qui n'a jamais ete reellement prete a la liaison.
Lectures associees utiles :
FAQ
La ceramique est-elle automatiquement meilleure que le FR-4 pour la liaison par fils ?
Non, pas comme affirmation generale. La ceramique appartient a une autre categorie de substrat, mais le succes de la liaison depend toujours de l'etat de la pastille, du choix de la finition et de la maitrise du procede.
ENEPIG est-il toujours requis pour la liaison par fils sur ceramique ?
Non. ENEPIG est une option valide de famille de finition dans les discussions de liaison par fils, mais le bon choix depend du procede de liaison par fils et du flux d'assemblage complet.
Puis-je qualifier le process de bonding avec les seuls reglages machine ?
Non. La preparation amont des pads, l'etat du finish, le controle de la contamination et la discipline du die attach affectent tous la bondabilite.
Faut-il revoir separement le die attach et le wire bonding ?
Ils peuvent etre revus comme des etapes distinctes, mais le paquet de liberation doit les traiter comme lies, car une contamination ou une contrainte locale issue du die attach peut affaiblir le bonding.
Quelle est l'erreur de liberation la plus courante ?
Les equipes nomment souvent un finish et un substrat ceramique, mais laissent la methode de validation, les regles de manutention et les controles de proprete amont non definis.
Quand faut-il requalifier le process ?
La requalification doit etre revue chaque fois que la route du substrat, l'empilage de finish, le type de fil ou les conditions d'assemblage amont changent d'une facon pouvant affecter la formation du bond.
References publiques
Vue d'ensemble IPC des normes flex et rigid-flex Soutient l'usage borne du vocabulaire de construction PCB lorsque l'article redirige le travail ceramique vers une carte ou un package de substrat libere.
Page APTPCB PCB ceramique Soutient le contexte de substrat ceramique utilise pour garder l'article a l'interieur de la frontiere de fabrication ceramique.
Page APTPCB Finitions de surface PCB Soutient le cadrage par famille de finish lorsque l'etat des pads et le choix du finish affectent la bondabilite.
Page APTPCB Liaison cuivre DBC/AMB sur ceramique Soutient la decision amont de route ceramique lorsque le wire bonding depend du substrat et des choix de process cuivre.
Informations sur l'auteur et la revue
- Auteur : equipe contenus APTPCB pour la ceramique, les boitiers et le DFM
- Revue technique : equipe d'ingenierie substrats ceramiques, pastilles de liaison et validation d'assemblage
- Derniere mise a jour : 2026-05-15