
Par l'équipe d'ingénierie qualité et CMS d'APTPCB · Mis à jour le 1er octobre 2026 · Normes : IPC-7095, IPC-A-610, J-STD-001, J-STD-033, IPC-9252.
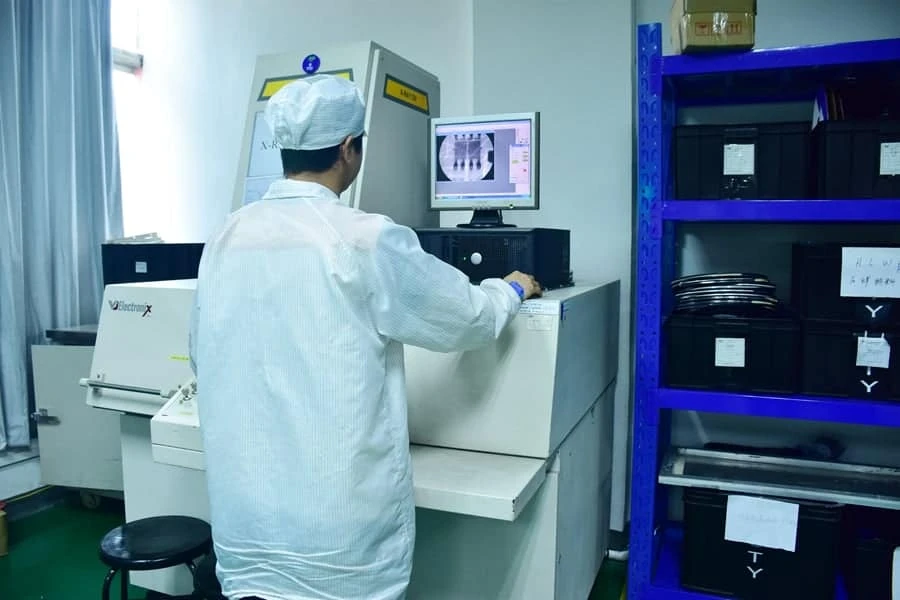
La plupart des publications techniques consacrées aux vides sous BGA rappellent le seuil conventionnel de 25 pour cent fixé par l'IPC. Cependant, presque aucune ne traite des trois facteurs qui déterminent véritablement la fiabilité opérationnelle sur le terrain : l'emplacement précis du vide au centre de la bille, à l'interface ou dans la zone intermétallique ; les limites physiques des rayons X 2D pour déceler le défaut Head-in-Pillow ; et les données SPI en amont qui prédisent les résultats radiographiques avant même le passage au four. Ce guide aborde ces trois dimensions fondamentales, tandis que notre page dédiée à l'inspection aux rayons X des BGA détaille nos capacités 2D, 2.5D et tomographiques 3D.
Points clés à retenir
- Les classes 2 et 3 de l'IPC partagent la même limite de 25 pour cent d'aire totale de vide, mais ne sont pas équivalentes pour autant. La classe 3 impose une traçabilité bien plus lourde et incorpore couramment des exigences OEM strictes sur les vides interfaciaux, que l'IPC-A-610 n'exclut pas formellement sur une simple base de pourcentage.
- La radioscopie 2D vue de dessus ne peut pas détecter de manière fiable le défaut Head-in-Pillow. La bille du composant et le dépôt de crème à braser se superposent le long de l'axe vertical Z ; ils apparaissent continus à l'image même en présence d'une barrière d'oxydation empêchant la fusion. Une observation inclinée entre 45 et 70 degrés ou une tomographie 3D est indispensable.
- La localisation du vide prime sur son volume global. Un vide central de 20 pour cent au cœur d'une bille de BGA s'avère généralement anodin. En revanche, un vide interfacial de seulement 5 pour cent au ras de la pastille constitue un site d'amorçage de fissure et justifie un rejet direct quelle que soit son aire.
- La refusion sous azote réduit sensiblement la formation de vides et demeure sous-utilisée. Les mesures industrielles confirment une baisse absolue de 5 à 15 points de pourcentage du taux de vide sous atmosphère N₂ par rapport à l'air. Pour les applications critiques où la refusion sous vide est trop onéreuse, l'azote représente le compromis idéal.
- L'inspection de pâte SPI est le premier indicateur prédictif des contrôles radiographiques. Les obstructions d'ouvertures de pochoir et les volumes de pâte inférieurs à 80 pour cent du nominal sont les deux signes annonciateurs des vides et des défauts HiP, identifiables dès la sérigraphie.
Ce qu'exigent réellement les normes IPC et ce qui relève du contrat OEM
| Référentiel | Seuil de vide par bille unitaire | Qualification du défaut HiP | Remarques techniques |
|---|---|---|---|
| IPC-A-610 Classe 2 | ≤ 25 pour cent de la section de la bille | Indicateur de processus à analyser | Texte IPC : indicateur de processus ; ne stipule pas de rejet impératif |
| IPC-A-610 Classe 3 | ≤ 25 pour cent de la section de la bille | Indicateur de processus avec documentation accrue | Seuil identique ; l'écart réside dans les audits et avenants OEM |
| Guide de procédé IPC-7095 | Fait référence aux limites IPC-A-610 | Identifie le gauchissement thermique comme source de HiP | Guide de conception et de brasage, non une norme d'acceptation |
| Cahiers des charges automobile et spatial | Fréquemment ≤ 10 à 15 pour cent sur billes de signaux | Rejet strict sans tolérance | Clause contractuelle hors IPC ; doit figurer dans les fiches suiveuses |
| Pads thermiques QFN et LGA | Jusqu'à 50 pour cent selon spécifications | Non applicable | Les grands plans de masse obéissent à d'autres critères de fatigue |
Le point omis par beaucoup d'ingénieurs : L'IPC-A-610 qualifie le défaut Head-in-Pillow d'indicateur de processus plutôt que de non-conformité immédiate. Dans la pratique, tout constructeur responsable rejette formellement une brasure HiP avérée, celle-ci ne présentant aucune liaison métallurgique. Consigner l'incident et poursuivre la production sans intervention est contraire aux exigences de la classe 3.
Qu'est-ce que le guide IPC-7095 ?
Le document IPC-7095 intitulé Design and Assembly Process Implementation for BGAs constitue la référence méthodologique pour la conception, l'implantation et le brasage des composants à matrice de billes. Il décrit les interactions entre routage, sérigraphie, refusion, contrôle optique et retouche. S'agissant d'un guide technique, la décision d'acceptation finale demeure régie par l'IPC-A-610 ou le cahier des charges client. Pour situer ces critères, consultez notre synthèse des critères d'acceptation IPC-A-610.
| Aspect comparatif | IPC-7095 | IPC-A-610 |
|---|---|---|
| Nature du document | Guide technique de mise en œuvre | Norme officielle d'acceptation des assemblages |
| Usage prépondérant | Recherche de causes racines, réglages, typologie | Décision d'acceptation ou de rebut en classes 1, 2 et 3 |
| Vides dans les billes | Analyse les mécanismes d'apparition et les parades | Fixe les seuils surfaciques admissibles |
| Défaut Head-in-Pillow | Relie le défaut au gauchissement et aux volumes de pâte | Établit la qualification formelle de la brasure |
| Destinataires | Ingénieurs méthodes, NPI et concepteurs CAO | Contrôleurs qualité et inspecteurs d'atelier |
Typologie des vides : tous les vides ne présentent pas le même risque
La règle des 25 pour cent prend en compte la surface totale de vide, mais l'emplacement géométrique conditionne la criticité du phénomène.
| Type de vide | Emplacement dans la brasure | Aspect radiographique | Criticité | Cause racine probable |
|---|---|---|---|---|
| Macrovide | Centre ou mi-hauteur de bille | Tache circulaire sombre au cœur de la bille | Faible à moyenne, pénalise la dissipation | Dégazage de solvants de flux piégés lors du figeage du joint |
| Vide de retrait | Cœur de bille, forme asymétrique | Point sombre de petite taille aux bords irréguliers | Faible, contraction normale lors de la solidification | Refroidissement brutal, métallurgie de l'alliage |
| Microvides champenois | Au niveau de la zone intermétallique IMC | Alignement de multiples micro-points sur la pastille | Élevée, amorce une rupture par cisaillement fragile | Pollution de métallisation, dégradation de surface du cuivre |
| Vide interfacial | Entre la bille et le pad ou le composant | Arc ou bandeau sombre bordant la pastille | Élevée, foyer de fissuration, rejet impératif | Pastille oxydée, flux sous-activé, corrosion black pad sous ENIG |
| Éclatement ou dégazage violent | Zone aléatoire, silhouette déchiquetée | Empreinte sombre asymétrique et étalée | Critique, délaminage interne du boîtier | Reprise d'humidité dans le BGA, dépassement du temps MSL |
| Head-in-Pillow | Interstice vertical entre bille et dépôt de pâte | Silhouette en bonhomme de neige sous angle | Critique, absence de continuité électrique stable | Gauchissement du composant ou de la carte lors du pic thermique |
Défaut Head-in-Pillow : pourquoi les rayons X 2D échouent et quelles méthodes appliquer
L'obstacle physique de la vue de dessus
Lors d'une prise de vue radioscopique en transmission directe de dessus, la bille de BGA se trouve rigoureusement alignée avec le dépôt de pâte situé sous elle. Comme ces deux masses sont composées d'alliage métallique très dense, elles atténuent les rayons X de façon similaire. Vues depuis l'axe vertical, elles forment une tache circulaire unie, même si un film d'oxyde sépare physiquement les deux matières.
Une image 2D ne peut dissocier deux couches superposées dans l'axe de projection. Une brasure affectée par le défaut HiP paraît irréprochable en vue zénithale.
Moyens de contrôle efficaces
| Méthode de contrôle | Efficacité sur défaut HiP | Efficacité sur les vides usuels | Incidence sur cadence et coûts |
|---|---|---|---|
| 2D AXI zénithale | Non fiable | Efficace sur macrovides | Méthode standard, cadence maximale |
| 2.5D avec inclinaison de 45 à 70 degrés | Efficace, révèle le profil en bonhomme de neige | Efficace | Allongement de 15 à 30 pour cent du cycle |
| Tomographie 3D ou coupe laminographique | Optimale, matérialise le plan de séparation | Optimale, mesure volumes et profondeurs | Temps de cycle accru, idéale pour prototypage NPI |
| Coupe micrographique destructive | Preuve absolue | Preuve absolue | Méthode destructive réservée aux coupons |
Liste de contrôle radiographique pour le Head-in-Pillow
- Concentrez l'examen sur les billes périphériques et d'angles ; les tensions mécaniques s'y concentrent lors des déformations.
- Activez la radioscopie inclinée ou la tomographie sur les boîtiers dont la diagonale excède 15 mm.
- Recherchez la forme caractéristique associant deux sphères tangentes avec sillon d'étranglement intermédiaire.
- Comparez les billes suspectes avec leurs voisines ; les joints touchés par le défaut HiP présentent un affaissement moindre.
- Confirmez les doutes sur les têtes de série par tomographie 3D approfondie ou micrographie destructrice.
- Associez les clichés au numéro de série de la carte pour garantir une traçabilité conforme à la classe 3.
Contrôle en amont : le SPI comme prédicteur des défauts aux rayons X
Les rayons X constatent les anomalies après brasage. L'inspection 3D de la pâte à braser SPI caractérise les écarts dimensionnels qui génèrent ces défauts avant même la pose :
| Observation SPI en sortie de sérigraphie | Pronostic au contrôle radiographique | Action préventive en atelier |
|---|---|---|
| Volume de pâte inférieur à 75 pour cent sur un pad | Risque aigu de manque de soudure et de défaut HiP | Stopper l'impression, nettoyer le pochoir |
| Volume de pâte supérieur à 130 pour cent | Risque prononcé de ponts d'étain sous le BGA | Ajuster pression de raclage et décollement |
| Décalage de pâte supérieur à 25 pour cent du pad | Mouillage asymétrique et apparition de vides interfaciaux | Réaligner les caméras de vision du sérigraphe |
| Écart-type d'épaisseur supérieur à 20 pour cent | Mouillage hétérogène et dispersion des vides | Vérifier le soutien mécanique sous le flan |
| Absence totale de pâte sur une pastille | Circuit ouvert certain ou défaut HiP inévitable | Écarter la carte avant la pose pour nettoyage complet |
Mise en application : Couplez les métriques SPI à votre outil de pilotage statistique SPC. Définissez une consigne d'arrêt automatique dès qu'un volume sur pastille BGA descend sous 75 pour cent du nominal ; refusez le passage au four et renvoyez la carte au lavage.
Impact quantitatif des vides sur la résistance thermique
L'incidence des vides sous BGA n'est pas uniquement mécanique, elle est avant tout thermique. Les études de fiabilité IPC et JEDEC mettent en lumière les corrélations suivantes :
- Chaque tranche de 10 pour cent d'aire de vide dans une bille au pas de 1.0 mm accroît la résistance thermique de la liaison de 5 à 8 pour cent par rapport à un joint compact.
- Sur les billes dédiées à l'évacuation calorifique ou aux alimentations fortes puissances, un taux de vide de 25 pour cent altère le fonctionnement de manière bien plus critique que sur des lignes logiques.
- Pour les puces à billes montées en liaison directe avec des dissipateurs, les concepteurs abaissent fréquemment l'exigence contractuelle à 10 ou 15 pour cent de vides tolérés.
Règle de conception : Spécifiez des critères stricts pour les plages de masse thermique et les lignes de puissance, tout en conservant le seuil de 25 pour cent pour les matrices de signaux numériques.
Refusion sous azote : un levier sous-exploité pour réduire les vides
| Atmosphère de brasage | Taux moyen de macrovides | Surcoût industriel | Cas d'application recommandés |
|---|---|---|---|
| Air conventionnel | 8 à 20 pour cent selon paramètres | Coût de référence | Électronique grand public standard |
| Azote N2 avec résidu O2 inférieur à 100 ppm | 5 à 12 pour cent | Léger surcoût par flan | Électronique industrielle et BGA de puissance |
| Refusion assistée par cloche à vide | Moins de 3 pour cent | Équipement spécifique et cadence plus basse | Médical implantable, aéronautique et serveurs |
L'inertage à l'azote bloque l'oxydation des pastilles et des billes pendant la montée en température, ce qui favorise un étalement uniforme de la brasure. Grâce à ce mouillage supérieur, les inclusions gazeuses issues du flux s'échappent plus aisément avant la phase de figeage, réduisant le taux moyen de vides de 5 à 15 points de pourcentage.
Règles exhaustives d'inspection et critères d'acceptation
| Paramètre inspecté | Acceptable | Dérogation sous surveillance | Rejet |
|---|---|---|---|
| Aire totale de vide sur bille unique | ≤ 25 pour cent | 20 à 25 pour cent avec analyse de tendance | > 25 pour cent |
| Dimension de la plus grande bulle | ≤ 20 pour cent de la bille | 15 à 20 pour cent avec audit de profil | > 20 pour cent |
| Vide interfacial sur pastille | 0 pour cent | Aucune | Toute présence |
| Microvides champenois intermétalliques | 0 pour cent | Aucune | Toute présence |
| Défaut Head-in-Pillow | 0 pour cent | Aucune | Tout cas avéré |
| Court-circuit par pont d'étain | 0 pour cent | Aucune | Tout pontage |
| Dispersion du diamètre de bille | ±15 pour cent nominal | ±10 à 15 pour cent avec suivi de déformation | > ±15 pour cent |
| Allongement des billes d'angles | < 25 pour cent par rapport au centre | 15 à 25 pour cent avec étude thermique | > 25 pour cent |
| Volume insuffisant de brasure | > 75 pour cent nominal | 65 à 75 pour cent avec revue SPI | < 65 pour cent |
| Éclatement de boîtier type popcorn | 0 | Aucune | Toute dégradation |
| Décalage de composant sur pastille | < 25 pour cent de la largeur de pad | 15 à 25 pour cent avec revue de pose | > 25 pour cent |
Protocole opérationnel de déploiement
Formaliser la classe et les seuils contractuels : Enregistrez les seuils de classe 2 ou 3 dans le logiciel AXI. Spécifiez par écrit dans les fiches suiveuses les exigences OEM complémentaires, telles que l'interdiction totale des vides interfaciaux.
Étalonner avec une carte étalon validée : Numérisez une carte de référence certifiée pour caler les niveaux d'intensité de gris de l'étain, du cuivre, de l'époxy et des vides. Chargez les coordonnées exactes des composants d'après le fichier de placement.
Opérer un tri systématique en 2D : Programmez le rejet automatique de toute bille dont le taux de vide dépasse 25 pour cent. Procédez à un contrôle visuel des joints situés dans la zone de vigilance de 20 à 25 pour cent.
Exécuter un balayage incliné 2.5D dès 15 mm de diagonale : Inspectez sous un angle de 45 à 70 degrés les boîtiers BGA de moyenne et grande taille. Focalisez le contrôle sur les rangées périphériques et les coins pour repérer tout profil HiP.
Déterminer la profondeur des vides suspects : Utilisez la focalisation multi-plans ou la reconstitution 3D pour différencier une bulle centrale bénigne d'un vide interfacial éliminatoire.
Recouper la cartographie avec le profil du four : La concentration de vides sur une section répétitive de la carte signale un point froid dans le four ou un déséquilibre thermique de l'outillage support.
Consigner chaque cliché avec le numéro de série : Sauvegardez les images et les journaux de test pour répondre aux exigences de traçabilité unitaire de la classe 3.
Guide de dépannage
Taux de vide élevé supérieur à 25 pour cent uniformément réparti sous le BGA
- Cause racine : Zone de maintien thermique trop courte ; les solvants du flux n'ont pas le temps de s'évaporer avant la fusion du métal.
- Recoupement SPI : Volumes et hauteurs de sérigraphie conformes ; la dérive provient du profil thermique.
- Action corrective : Allonger le palier de maintien de 15 à 30 secondes ; vérifier que le temps au-dessus du liquidus TAL dépasse 40 secondes pour les gros boîtiers.
- Action pérenne : Basculer sur un brasage sous azote ou un four à refusion sous vide.
Concentration de vides localisée exclusivement aux angles du composant
- Cause racine : Les coins absorbent la chaleur différemment du cœur du composant et fondent en décalage, piégeant les gaz.
- Facteur associé : Gauchissement thermique du circuit ou du boîtier modifiant la garde au sol.
- Action corrective : Réduire le gradient thermique transversal ; valider la planéité du circuit nu avec un gauchissement inférieur à 0.5 pour cent.
Défaut HiP identifié sous angle mais invisible en vue 2D de dessus
- Cause racine : Déformation mécanique du boîtier en cloche durant la montée en température séparant la bille de la pâte ; au refroidissement, les deux éléments reviennent en contact sans liaison chimique en raison des oxydes de surface.
- Recoupement SPI : Examiner la sérigraphie ; un dépôt faible aux angles aggrave considérablement le défaut.
- Action corrective : Rehausser localement le volume de pâte via un pochoir étagé, brider la vitesse de refroidissement à 1 ou 2 °C par seconde et étuver les boîtiers selon J-STD-033.
Microvides champenois sur la zone intermétallique IMC
- Cause racine : Pollution organique des pastilles, corrosion ou phénomène de black pad sur finition ENIG.
- Détection : Nécessite une tomographie 3D ou des coupes métallographiques pour certifier le caractère coplanaire.
- Action corrective : Expertiser l'état de surface des circuits nus, suspendre les bains de métallisation suspects et vérifier les délais de péremption.
Ponts de soudure sous le boîtier BGA
- Cause racine : Excédent de pâte par absence de réduction d'ouverture au pochoir ou affaissement de la crème avant refusion.
- Recoupement SPI : Indique des volumes systématiquement supérieurs à 120 pour cent du nominal.
- Action corrective : Diminuer les ouvertures du pochoir de 10 à 15 pour cent et instaurer un nettoyage régulier sous le pochoir.
Facteurs de conception déterminant les résultats aux rayons X
Technologie des vias dans les pastilles Des vias ouverts au cœur des plages d'accueil absorbent la brasure par capillarité, provoquant des manques de soudure et des cavités d'air. L'obturation et le rebouchage métallisé VIPPO suppriment ces risques. Notre publication sur le contrôle des vides dans les BGA avec technologie VIPPO détaille les règles de planéité et de métallisation.
Conception des pastilles : NSMD comparé à SMD Avec les pastilles NSMD, la découpe de vernis épargne est plus large que le cuivre, permettant à la soudure de mouiller les flancs latéraux, ce qui perfectionne l'autocentrage et abaisse le niveau de vide. Les pastilles SMD recouvrent le pourtour du cuivre, réduisant l'encombrement sur les pas très fins mais augmentant les tensions mécaniques et le risque de vides périphériques.
Dégagement physique pour l'inspection radiologique inclinée L'implantation de connecteurs ou de blindages volumineux à moins de 3 mm d'un boîtier BGA masque le rayonnement incident sous un angle de 45 à 70 degrés, empêchant tout diagnostic du défaut HiP. Intégrez des zones d'exclusion strictes dans vos règles de placement pour les cartes de classe 3.
Géométrie des ouvertures de pochoir Les ouvertures carrées à angles arrondis avec un rayon d'au moins 20 pour cent de la largeur de l'ouverture favorisent un démoulage plus régulier de la pâte que les disques circulaires. Les parois électropolies minimisent l'adhérence de la crème et stabilisent les volumes déposés sur l'ensemble de la grille du BGA.
Foire aux questions
La classe 3 IPC prescrit-elle un pourcentage de vides plus faible que la classe 2 ? Le seuil surfacique de 25 pour cent consigné dans l'IPC-A-610 est formellement identique en classe 2 et en classe 3. Cependant, la classe 3 accroît considérablement les exigences d'audit et de traçabilité, tandis que les cahiers des charges OEM pour la classe 3 prohibent systématiquement les vides interfaciaux.
Un système de radioscopie 2D peut-il détecter le défaut Head-in-Pillow ? Très difficilement et sans aucune fiabilité démontrée. La vue zénithale regroupe la bille et le dépôt de pâte en une masse d'absorption unique qu'ils soient métallurgiquement fusionnés ou non. L'identification certaine réclame une inclinaison sous 45 à 70 degrés ou une tomographie 3D.
Qu'appelle-t-on un vide champenois et quelle est sa gravité ? Il s'agit d'un essaim de micro-cavités alignées le long de la frontière intermétallique séparant le cuivre de la pastille et l'étain. Cette discontinuité forme un plan de clivage où la brasure casse net sous l'effet de contraintes dynamiques sans avertissement de déformation plastique.
La refusion sous azote apporte-t-elle un gain mesurable ? Absolument. L'azote élimine la réoxydation des surfaces pendant la montée en température et dynamise le mouillage, facilitant l'évacuation des microbulles gazeuses. Les relevés constatent une baisse de 5 à 15 points de pourcentage du volume global de vides par rapport à l'air.
Quelle distinction fondamentale faire entre l'IPC-7095 et l'IPC-A-610 ? L'IPC-7095 se présente comme un recueil d'ingénierie des procédés expliquant la genèse des défauts et les moyens de les éviter. L'IPC-A-610 constitue la norme contractuelle de recette appliquée par les auditeurs pour prononcer la conformité ou le rebut.
Peut-on retoucher un composant BGA déclaré non conforme aux rayons X ? Oui, le dessoudage et la repose par flux d'air chaud ou infrarouge sont normalisés selon l'IPC-7711/7721. Pour préserver l'intégrité thermique du substrat, il convient de borner ces reprises à deux cycles au maximum.
Comment les mesures SPI se répercutent-elles sur les observations radiographiques ? Une sous-épaisseur ou un volume sous 75 pour cent sur une pastille constitue le premier signal précurseur du défaut Head-in-Pillow, alors qu'un volume supérieur à 130 pour cent entraîne la formation de ponts d'étain.
Quelle est l'incidence temporelle d'un contrôle radiographique intégral ? Le passage en ligne d'une inspection 2D ajoute de 30 à 90 secondes par carte. L'inspection inclinée 2.5D demande 15 à 30 pour cent de temps supplémentaire, tandis que la tomographie 3D complète exige de 5 à 20 minutes par échantillon et reste réservée aux qualifications de présérie.
Pages associées
- Assemblage de cartes CMS et traversantes — Prestations d'assemblage intégrant la refusion sous vide pour BGA critiques
- Assemblage des boîtiers BGA, QFN et pas fin — Maîtrise de la pose et validation qualité des boîtiers denses
- Prestations de contrôle aux rayons X — Installations industrielles et solutions de radiodiagnostic chez APTPCB
- Maîtrise du gauchissement en cours d'assemblage — Analyse préventive des déformations thermiques et des défauts HiP
- Directrices de fabricabilité DFM — Règles de tracé des vias sous pastilles et géométrie des ouvertures
Glossaire
| Terme | Définition industrielle |
|---|---|
| BGA | Boîtier pour composants montés en surface doté d'une matrice de billes d'alliage sur sa face inférieure |
| Head-in-Pillow | Défaut d'assemblage dans lequel la bille du BGA et la crème à braser restent en contact sans soudure effective |
| Vides | Inclusions de gaz ou d'air piégées au cœur d'un joint de brasure au moment du figeage du métal |
| Vide interfacial | Cavité située à la surface de contact entre la bille et la pastille de cuivre avec risque de rupture |
| Microvides champenois | Nappe de cavités microscopiques au sein de la zone intermétallique causant une rupture fragile |
| IMC | Composé intermétallique cuivre-étain assurant la cohésion mécanique et électrique de la liaison |
| Laminographie | Technique tomographique industrielle générant des coupes de densité à une profondeur sélective |
| AXI | Système d'inspection radiographique automatisé opérant sur ligne pour contrôler les brasures invisibles |
| SPI | Contrôle optique tridimensionnel mesurant le volume, la hauteur et la forme de la crème sérigraphiée |
| NSMD | Pastille de cuivre dont l'ouverture de masque de soudure est plus grande que le tracé conducteur |
| VIPPO | Via sous pastille bouché et recouvert d'une métallisation plane éliminant la perte de brasure |
| TAL | Durée durant laquelle l'alliage de soudure demeure au-dessus de sa température de fusion dans le four |
| IPC-7095 | Guide méthodologique dédié à l'optimisation des procédés d'assemblage des boîtiers BGA |
| Refusion sous azote | Brasage sous atmosphère inerte présentant une teneur résiduelle en oxygène inférieure à 100 ppm |
Le seuil standard de 25 pour cent d'aire de vide offre un premier repère, mais ne saurait suffire à garantir la fiabilité d'un montage. L'acceptabilité d'un vide de 20 pour cent dépend étroitement de son positionnement, du rôle thermique de la connexion et des engagements contractuels. Les défauts Head-in-Pillow ne peuvent être mis en évidence qu'au moyen de tirs radioscopiques inclinés ou de tomographies 3D. Une politique de fabrication rigoureuse combine des contrôles radiographiques pertinents avec l'analyse préventive des données SPI.
Les équipes d'ingénierie d'APTPCB se tiennent à votre disposition pour expertiser vos profils thermiques, vos ouvertures de pochoir et vos plages de tolérance SPI en amont de vos lancements industriels.