
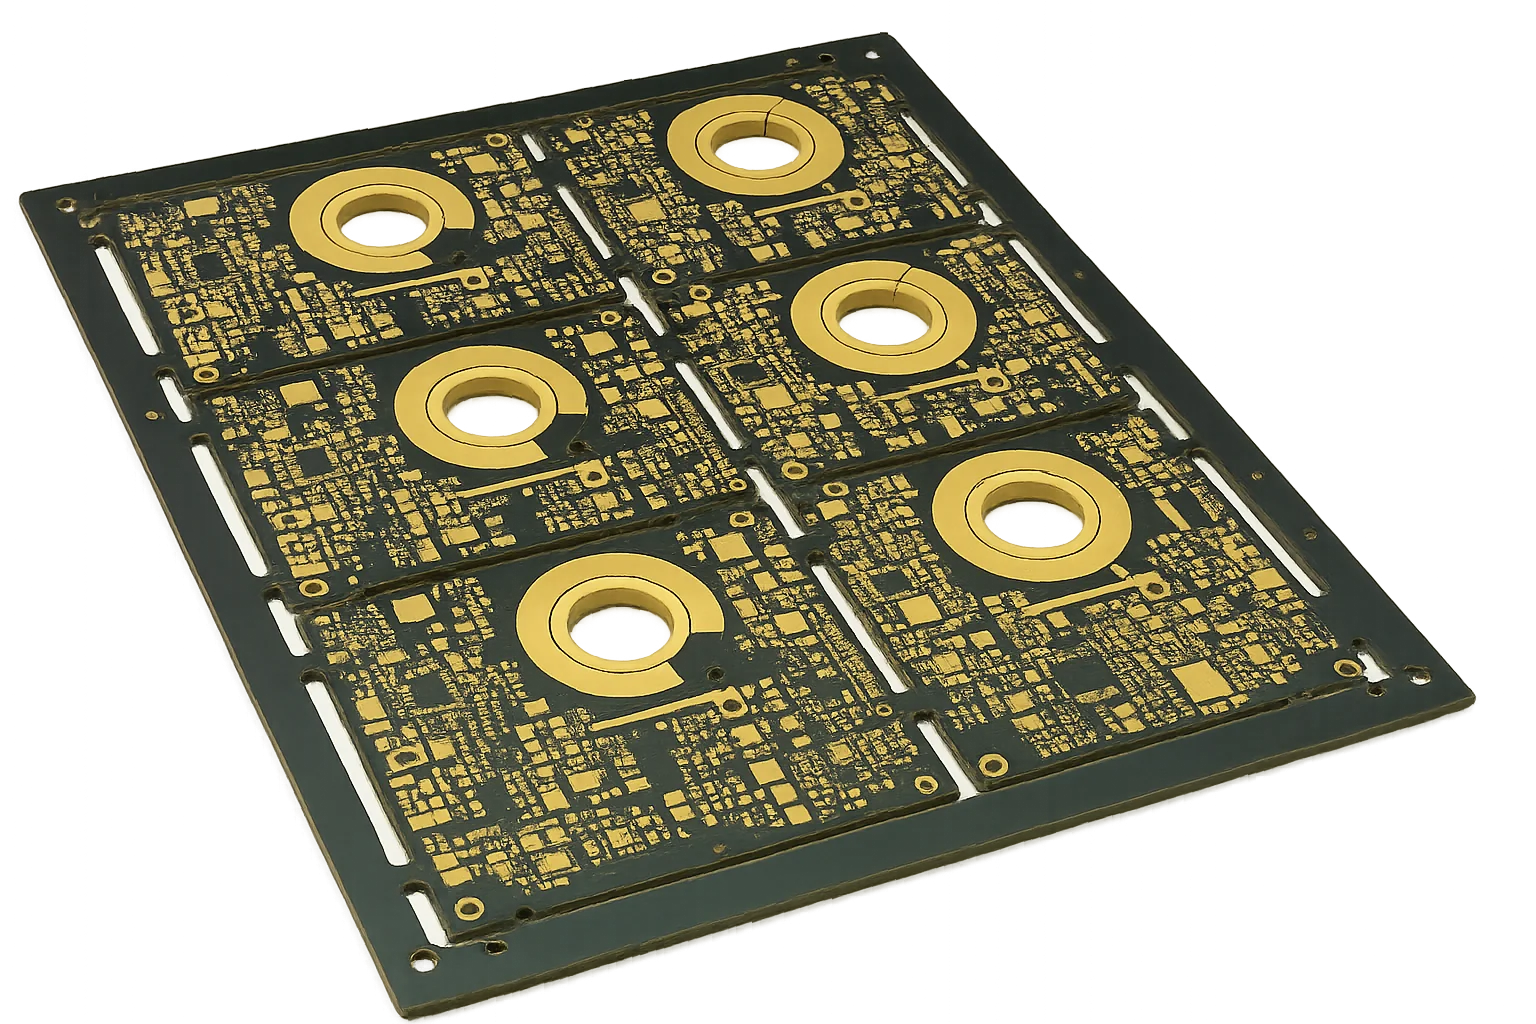
L'électronique de puissance, les onduleurs de traction des véhicules électriques (VE), les convertisseurs de puissance pour les énergies renouvelables et les variateurs de moteurs industriels haute fiabilité remplacent de plus en plus les barres omnibus mécaniques volumineuses et les faisceaux de câbles discrets par des circuits imprimés à cuivre lourd ($\ge 3\text{ oz/ft}^2$ ou $105\ \mu\text{m}$). L'intégration directe de conducteurs fort courant dans un substrat multicouche planaire élimine la résistance de contact des bornes boulonnées, réduit la hauteur du boîtier jusqu'à $50%$ et améliore la fiabilité en forte vibration dans les environnements automobile et aérospatial.
Cependant, la conception en cuivre épais introduit des contraintes physiques complexes que les règles DFM standard ne peuvent traiter. Dimensionner des pistes fort courant avec les abaques historiques d'IPC-2221 produit des conducteurs surdimensionnés, car IPC-2221 repose sur des mesures des années 1950 d'un conducteur unique dans l'air, ignorant la conduction thermique diélectrique des multicouches modernes et les plans de masse adjacents. Sous IPC-2152, la section du conducteur est mise en balance avec l'élévation de température admissible ($\Delta T$), l'épaisseur du cuivre, l'épaisseur de la carte et le puits thermique des plans adjacents. De plus, la sous-gravure chimique produit des profils de conducteurs trapézoïdaux exigeant une précompensation CAM agressive ; les volumes de résine du préimprégné doivent satisfaire $V_{\text{resin}} \ge 1.30 \times V_{\text{channel}}$ pour éviter les vides de laminage, et la masse thermique élevée impose un préchauffage multi-étages ($110^\circ\text{C} - 130^\circ\text{C}$) pour atteindre le remplissage de barillet de $\ge 75%$ exigé par IPC-A-610 Classe 3.
| Paramètre de conception | Cuivre standard ($0.5\text{ oz} - 2\text{ oz}$) | Cuivre lourd ($3\text{ oz} - 5\text{ oz}$) | Cuivre extrême ($6\text{ oz} - 10\text{ oz}+$) | Contrainte de fabrication principale |
|---|---|---|---|---|
| Plage de courant admissible | $\le 15\text{A}$ en continu | $20\text{A} - 60\text{A}$ en continu | $60\text{A} - 150\text{A}+$ en continu | Calcul d'élévation thermique IPC-2152 ($\Delta T$) |
| Piste / espace minimum (CAO) | $4 / 4\text{ mil}$ ($0.10\text{ mm}$) | $10 / 10\text{ mil}$ ($0.25\text{ mm}$) | $16 / 16\text{ mil} - 25 / 25\text{ mil}$ | Facteur de gravure chimique ($F = T/U$) et sous-gravure latérale |
| Paquet de laminage préimprégné | Standard 1080 / 2116 / 7628 | Haute résine 1080 HR / 2116 HR | Paquets de verre haute résine multi-plis | Prévention de la résine insuffisante ($V_{\text{resin}} \ge 1.30 V_{\text{channel}}$) |
| Marge d'anneau annulaire de perçage | Standard $+3\text{ mil}$ ($0.075\text{ mm}$) | $+4\text{ mil}$ ($0.10\text{ mm}$) | $+5\text{ mil} - 6\text{ mil}$ ($0.125\text{ mm} - 0.15\text{ mm}$) | Couple de coupe élevé et flexion du foret |
| Protocole de préchauffage en assemblage | Ambiant à $90^\circ\text{C}$ face inférieure | $100^\circ\text{C} - 115^\circ\text{C}$ deux faces | $120^\circ\text{C} - 135^\circ\text{C}$ multi-étages | Remplissage vertical du trou IPC-A-610 Classe 3 ($\ge 75%$) |
Pour les tolérances d'usine, la disponibilité des matériaux et les portes de libération de fabrication formelles, consultez nos capacités de fabrication de PCB à cuivre lourd. Lorsque la densité de puissance exige une conduction thermique planaire extrême dépassant les limites du diélectrique, évaluez les capacités de PCB à noyau métallique (MCPCB) ainsi que les capacités de PCB rigides. Pour les fenêtres de processus d'assemblage, consultez la soudure sélective et l'assemblage cuivre lourd.
Table des matières
- Qu'est-ce qui définit le cuivre lourd par rapport au cuivre extrême ?
- IPC-2152 vs. IPC-2221 historique : physique de la conduction thermique
- Matrice d'ampacité et de largeur de conducteurs IPC-2152
- Facteur de gravure, sous-gravure latérale et compensation CAM
- Laminage multicouche et atténuation des vides de résine
- Masse thermique en assemblage et soudure IPC-A-610 Classe 3
- Liste de contrôle DFM et de soumission RFQ cuivre lourd
- Questions fréquentes (FAQ)
Qu'est-ce qui définit le cuivre lourd par rapport au cuivre extrême ?
Dans la fabrication PCB standard, les couches externes utilisent typiquement du cuivre fini de 1 oz ($35\ \mu\text{m}$ ou $1.4\text{ mil}$) et les couches internes une feuille de 0.5 oz ou 1 oz. En électronique de puissance, dans les variateurs de moteurs et la conversion d'énergie renouvelable, les demandes de courant dépassent rapidement la capacité thermique de la feuille standard.
Cuivre standard :   0.5 oz à 2 oz  (18 µm à 70 µm)   --> Signal & contrôle basse puissance
Cuivre lourd :      3 oz à 5 oz    (105 µm à 175 µm) --> Alimentations, variateurs industriels, 20A–60A
Cuivre extrême :    6 oz à 20 oz+  (210 µm à 700 µm) --> Onduleurs de traction VE, radar militaire, 60A–200A+
L'intégration du cuivre lourd directement dans le PCB offre quatre avantages mécaniques et électriques décisifs par rapport aux barres omnibus discrètes :
- Élimination des défaillances aux points de contact : Les barres omnibus discrètes reposent sur des bornes boulonnées, des cosses serties ou des broches à insertion forcée. Sous les cycles thermiques sévères et les vibrations intenses de l'automobile ou de l'aérospatial, ces liaisons mécaniques se desserrent, s'oxydent et forment des points chauds localisés catastrophiques. Les pistes en cuivre lourd sont des chemins de cuivre monolithiques à l'état solide.
- Profils de boîtier compacts : Les faisceaux de câbles externes volumineux et les barres surélevées exigent de grands dégagements mécaniques. Les conducteurs planaires en cuivre lourd s'incorporent dans le substrat de $1.6\text{ mm}$ à $3.2\text{ mm}$, réduisant le volume du boîtier du module de puissance jusqu'à $50%$.
- Perte de puissance $I^2R$ optimisée : La distribution du courant sur des plans de cuivre larges et plats maximise la surface de refroidissement convectif et conductif tout en minimisant la résistance d'effet de peau à haute fréquence.
- Colocalisation de la logique et de la puissance : Les conceptions multicouches en cuivre lourd permettent le routage de signaux de microcontrôleurs à pas fin sur les couches externes, tout en dédiant des couches internes de 4 oz ou 6 oz aux bus de puissance fort courant.
IPC-2152 vs. IPC-2221 historique : physique de la conduction thermique
Pendant plus de deux décennies, les ingénieurs en électronique de puissance ont dimensionné les pistes fort courant à l'aide des formules d'IPC-2221 (anciennement IPC-D-275). Ces formules historiques calculent la section du conducteur selon :
$$I = k \cdot \Delta T^{0.44} \cdot A^{0.725}$$
Où :
- $k = 0.048$ pour les couches externes et $k = 0.024$ pour les couches internes
- $\Delta T$ est l'élévation de température admissible au-dessus de l'ambiante ($^\circ\text{C}$)
- $A$ est la section de la piste ($\text{mil}^2$)
Le défaut de l'IPC-2221 historique
Les données d'IPC-2221 ont été établies en 1954 sur des éprouvettes simple face en papier phénolique de 1/16 de pouce, portant une seule piste de cuivre isolée suspendue dans l'air calme. Dans les cartes multicouches modernes en FR-4 ou polyimide, ce modèle thermique s'effondre complètement :
- La conduction diélectrique évacue la chaleur : Le substrat FR-4 possède une conductivité thermique volumique de $k \approx 0.30 - 0.45\text{ W/m}\cdot\text{K}$. L'énergie thermique ne se contente pas de rayonner de la surface du cuivre vers l'air ambiant ; elle conduit dans le diélectrique du cœur.
- Étalement thermique par les plans adjacents : Lorsqu'une piste de puissance en cuivre lourd est routée au-dessus d'un plan de masse interne (même un plan de 1 oz ou 2 oz), ce plan agit comme un diffuseur thermique latéral et réduit l'élévation de température de la piste de $30%$ à $60%$.
- Surdimensionnement sévère : Dimensionner un conducteur de 80A avec IPC-2221 oblige à tracer des pistes massives et infabricables qui gaspillent une surface précieuse.
La méthode de dimensionnement IPC-2152
IPC-2152 (Standard for Determining Current-Carrying Capacity in Printed Board Design) a remplacé IPC-2221 en établissant des courbes thermiques empiriques issues d'éprouvettes multicouches modernes. La norme démontre que la capacité de courant d'un conducteur est gouvernée par :
- L'épaisseur (poids) du cuivre et la largeur de la piste
- L'épaisseur totale de la carte (une carte plus épaisse évacue la chaleur plus vite)
- La proximité du cuivre des plans thermiques adjacents
- La conductivité thermique du matériau du substrat ($k$)
Matrice d'ampacité et de largeur de conducteurs IPC-2152
Le tableau de référence suivant fournit les largeurs de conducteurs requises pour des charges de courant continu (DC) sur des poids de cuivre de 3 oz, 4 oz, 6 oz, 8 oz et 10 oz, à une température ambiante de $25^\circ\text{C}$ sur une carte FR-4 nominale de 1.6 mm.
| Charge de courant (Ampères) | Élévation de temp. admissible ($\Delta T$) | Largeur piste 3 oz ($105\ \mu\text{m}$) | Largeur piste 4 oz ($140\ \mu\text{m}$) | Largeur piste 6 oz ($210\ \mu\text{m}$) | Largeur piste 8 oz ($280\ \mu\text{m}$) | Largeur piste 10 oz ($350\ \mu\text{m}$) |
|---|---|---|---|---|---|---|
| 20 A | $\Delta T = 10^\circ\text{C}$ | $4.8\text{ mm}$ ($190\text{ mil}$) | $3.5\text{ mm}$ ($138\text{ mil}$) | $2.2\text{ mm}$ ($87\text{ mil}$) | $1.6\text{ mm}$ ($63\text{ mil}$) | $1.2\text{ mm}$ ($47\text{ mil}$) |
| 20 A | $\Delta T = 20^\circ\text{C}$ | $3.2\text{ mm}$ ($126\text{ mil}$) | $2.3\text{ mm}$ ($91\text{ mil}$) | $1.5\text{ mm}$ ($59\text{ mil}$) | $1.1\text{ mm}$ ($43\text{ mil}$) | $0.85\text{ mm}$ ($33\text{ mil}$) |
| 20 A | $\Delta T = 30^\circ\text{C}$ | $2.5\text{ mm}$ ($98\text{ mil}$) | $1.8\text{ mm}$ ($71\text{ mil}$) | $1.2\text{ mm}$ ($47\text{ mil}$) | $0.85\text{ mm}$ ($33\text{ mil}$) | $0.65\text{ mm}$ ($26\text{ mil}$) |
| 40 A | $\Delta T = 10^\circ\text{C}$ | $12.5\text{ mm}$ ($492\text{ mil}$) | $9.2\text{ mm}$ ($362\text{ mil}$) | $5.8\text{ mm}$ ($228\text{ mil}$) | $4.2\text{ mm}$ ($165\text{ mil}$) | $3.2\text{ mm}$ ($126\text{ mil}$) |
| 40 A | $\Delta T = 20^\circ\text{C}$ | $8.4\text{ mm}$ ($330\text{ mil}$) | $6.1\text{ mm}$ ($240\text{ mil}$) | $3.9\text{ mm}$ ($154\text{ mil}$) | $2.8\text{ mm}$ ($110\text{ mil}$) | $2.1\text{ mm}$ ($83\text{ mil}$) |
| 40 A | $\Delta T = 30^\circ\text{C}$ | $6.6\text{ mm}$ ($260\text{ mil}$) | $4.8\text{ mm}$ ($189\text{ mil}$) | $3.1\text{ mm}$ ($122\text{ mil}$) | $2.2\text{ mm}$ ($87\text{ mil}$) | $1.7\text{ mm}$ ($67\text{ mil}$) |
| 60 A | $\Delta T = 10^\circ\text{C}$ | $21.0\text{ mm}$ ($827\text{ mil}$) | $15.5\text{ mm}$ ($610\text{ mil}$) | $9.8\text{ mm}$ ($386\text{ mil}$) | $7.1\text{ mm}$ ($280\text{ mil}$) | $5.4\text{ mm}$ ($213\text{ mil}$) |
| 60 A | $\Delta T = 20^\circ\text{C}$ | $14.2\text{ mm}$ ($559\text{ mil}$) | $10.4\text{ mm}$ ($409\text{ mil}$) | $6.6\text{ mm}$ ($260\text{ mil}$) | $4.8\text{ mm}$ ($189\text{ mil}$) | $3.6\text{ mm}$ ($142\text{ mil}$) |
| 60 A | $\Delta T = 30^\circ\text{C}$ | $11.2\text{ mm}$ ($441\text{ mil}$) | $8.2\text{ mm}$ ($323\text{ mil}$) | $5.2\text{ mm}$ ($205\text{ mil}$) | $3.7\text{ mm}$ ($146\text{ mil}$) | $2.8\text{ mm}$ ($110\text{ mil}$) |
| 80 A | $\Delta T = 10^\circ\text{C}$ | Non recommandé | $22.5\text{ mm}$ ($886\text{ mil}$) | $14.2\text{ mm}$ ($559\text{ mil}$) | $10.3\text{ mm}$ ($406\text{ mil}$) | $7.8\text{ mm}$ ($307\text{ mil}$) |
| 80 A | $\Delta T = 20^\circ\text{C}$ | $20.8\text{ mm}$ ($819\text{ mil}$) | $15.2\text{ mm}$ ($598\text{ mil}$) | $9.6\text{ mm}$ ($378\text{ mil}$) | $6.9\text{ mm}$ ($272\text{ mil}$) | $5.2\text{ mm}$ ($205\text{ mil}$) |
| 80 A | $\Delta T = 30^\circ\text{C}$ | $16.5\text{ mm}$ ($650\text{ mil}$) | $12.0\text{ mm}$ ($472\text{ mil}$) | $7.6\text{ mm}$ ($299\text{ mil}$) | $5.5\text{ mm}$ ($217\text{ mil}$) | $4.1\text{ mm}$ ($161\text{ mil}$) |
| 100 A | $\Delta T = 20^\circ\text{C}$ | Non recommandé | $20.5\text{ mm}$ ($807\text{ mil}$) | $12.8\text{ mm}$ ($504\text{ mil}$) | $9.2\text{ mm}$ ($362\text{ mil}$) | $7.0\text{ mm}$ ($276\text{ mil}$) |
| 100 A | $\Delta T = 30^\circ\text{C}$ | $22.4\text{ mm}$ ($882\text{ mil}$) | $16.3\text{ mm}$ ($642\text{ mil}$) | $10.2\text{ mm}$ ($402\text{ mil}$) | $7.4\text{ mm}$ ($291\text{ mil}$) | $5.6\text{ mm}$ ($220\text{ mil}$) |
| 120 A | $\Delta T = 30^\circ\text{C}$ | Non recommandé | $21.2\text{ mm}$ ($835\text{ mil}$) | $13.2\text{ mm}$ ($520\text{ mil}$) | $9.5\text{ mm}$ ($374\text{ mil}$) | $7.2\text{ mm}$ ($283\text{ mil}$) |
Remarque : le dimensionnement suppose des pistes externes sans flux d'air forcé. Lorsque des plans internes de masse/puissance existent à moins de $0.2\text{ mm}$ ($8\text{ mil}$) du conducteur, la largeur de piste peut être réduite de $15%$ à $25%$ grâce au puits de conduction planaire.
Facteur de gravure, sous-gravure latérale et compensation CAM
Le goulot d'étranglement de fabrication le plus redoutable du cuivre lourd est le processus de gravure chimique humide. Sur les cartes standard de $1\text{ oz}$ ($35\ \mu\text{m}$ d'épaisseur), l'agent de gravure dissout le cuivre verticalement jusqu'au substrat en ne produisant qu'une sous-gravure latérale mineure. En revanche, la gravure à travers $10\text{ oz}$ de cuivre ($350\ \mu\text{m}$ d'épaisseur) voit l'agent attaquer les flancs de la piste pendant une durée prolongée, créant une section trapézoïdale sévère.
                         Masque photorésist (Largeur = W_mask)
                               ┌─────────────────┐
                               │                 │
      ┌────────────────────────┴─────────────────┴────────────────────────┐
      │                        Largeur supérieure (W_top)                 │
      │                     /───────────────────────\                     │
      │                    /                         \                    │
      │  Sous-gravure     /                           \   Sous-gravure    │
      │  latérale (U)    /                             \  latérale (U)    │
      │                 /                               \                 │
      └────────────────/─────────────────────────────────\────────────────┘
                              Largeur de base (W_base)
      ═════════════════════════════════════════════════════════════════════  Substrat
Le facteur de gravure chimique ($F$)
Le facteur de gravure ($F$) est le rapport entre l'épaisseur verticale du cuivre ($T$) et l'ampleur de la sous-gravure latérale ($U$) :
$$F = \frac{T}{U} = \frac{T}{\frac{W_{\text{base}} - W_{\text{top}}}{2}}$$
- Les lignes de gravure chimique standard atteignent un facteur de gravure de $F \approx 2.0$ à $3.0$ pour le cuivre lourd.
- Pour une piste de $6\text{ oz}$ ($T = 210\ \mu\text{m}$), un facteur de gravure de $2.5$ produit une sous-gravure latérale de : $$U = \frac{210\ \mu\text{m}}{2.5} = 84\ \mu\text{m}\ (3.3\text{ mil})\text{ par côté}$$
- Par conséquent, le sommet de la piste de cuivre finie ($W_{\text{top}}$) sera $168\ \mu\text{m}$ ($6.6\text{ mil}$) plus étroit que la base de la piste ($W_{\text{base}}$).
Directives de compensation CAM des pistes et espaces
Pour que le sommet de la piste finie respecte les exigences de section électrique sans que sa base ne pont des conducteurs voisins, les ingénieurs CAM doivent pré-élargir les pistes sur le phototool. En tant que concepteur de layout, vous devez fournir un espacement CAO suffisant pour permettre cet élargissement CAM obligatoire.
| Poids de la feuille de cuivre de base | Épaisseur finie nominale | Largeur de piste finie min. ($W_{\text{CAD}}$) | Espacement min. requis ($S_{\text{CAD}}$) | Précompensation CAM requise (par côté) |
|---|---|---|---|---|
| 2 oz / ft² | $70\ \mu\text{m}$ ($2.8\text{ mil}$) | $6\text{ mil}$ ($0.15\text{ mm}$) | $6\text{ mil}$ ($0.15\text{ mm}$) | $+1.5\text{ mil}$ ($0.038\text{ mm}$) |
| 3 oz / ft² | $105\ \mu\text{m}$ ($4.1\text{ mil}$) | $8\text{ mil}$ ($0.20\text{ mm}$) | $10\text{ mil}$ ($0.25\text{ mm}$) | $+2.5\text{ mil}$ ($0.063\text{ mm}$) |
| 4 oz / ft² | $140\ \mu\text{m}$ ($5.5\text{ mil}$) | $10\text{ mil}$ ($0.25\text{ mm}$) | $12\text{ mil}$ ($0.30\text{ mm}$) | $+3.5\text{ mil}$ ($0.089\text{ mm}$) |
| 6 oz / ft² | $210\ \mu\text{m}$ ($8.3\text{ mil}$) | $14\text{ mil}$ ($0.35\text{ mm}$) | $16\text{ mil}$ ($0.40\text{ mm}$) | $+5.0\text{ mil}$ ($0.127\text{ mm}$) |
| 8 oz / ft² | $280\ \mu\text{m}$ ($11.0\text{ mil}$) | $18\text{ mil}$ ($0.45\text{ mm}$) | $20\text{ mil}$ ($0.50\text{ mm}$) | $+7.0\text{ mil}$ ($0.178\text{ mm}$) |
| 10 oz / ft² | $350\ \mu\text{m}$ ($13.8\text{ mil}$) | $22\text{ mil}$ ($0.55\text{ mm}$) | $25\text{ mil}$ ($0.63\text{ mm}$) | $+9.0\text{ mil}$ ($0.228\text{ mm}$) |
[!WARNING] Si vous routez des pistes de $6\text{ oz}$ en CAO avec l'espacement standard de $8\text{ mil}$, l'ingénieur CAM ne pourra pas appliquer la compensation de gravure obligatoire de $+5\text{ mil}$. La carte ne pourra pas être fabriquée sans déclencher une question d'ingénierie (EQ) qui retarde la production. Consultez toujours la table des espacements avant de figer votre layout de puissance.
Laminage multicouche et atténuation des vides de résine
Dans les cartes multicouches en cuivre lourd, les tranchées entre les conducteurs de cuivre gravés forment de profonds canyons physiques. Lors du laminage sous vide à haute température, les feuilles de liaison en préimprégné doivent fondre, s'écouler et remplir intégralement ces tranchées avant la réticulation (polymérisation).
                      Couche de liaison préimprégné (écoulement de résine fondue)
        ┌─────────────────────────────────────────────────────────────────┐
        │                                                                 │
   ═════╧═══════════                                     ═════════════════╧═════
   [ Piste 6 oz A ] ◄────── Tranchée à remplir ────────► [ Piste 6 oz B ]
   (Hauteur = 210 µm)       avec résine préimprégnée       (Hauteur = 210 µm)
   ═════════════════                                     ═══════════════════════
   ───────────────────────────────────────────────────────────────────────────── Substrat cœur
La physique de la résine insuffisante
Si le volume de résine fourni par le préimprégné est inférieur au volume des tranchées de cuivre vides, la presse de laminage entre en état de pénurie de résine (resin starvation) :
- Micro-vides diélectriques : Des poches d'air piégé et de gaz volatils se forment le long des flancs des conducteurs épais. Sous des tensions de service élevées ($>400\text{V}$ dans les systèmes de batteries VE), ces vides déclenchent des décharges partielles (DP) localisées qui érodent le diélectrique et provoquent un claquage diélectrique catastrophique.
- Measling et délamination : Lors de la soudure par refusion ultérieure ($240^\circ\text{C} - 260^\circ\text{C}$), l'humidité piégée dans ces vides se vaporise et génère une pression de vapeur explosive qui arrache les couches internes.
Règles d'équilibre de laminage et de sélection du préimprégné
Pour garantir un laminage sans vides, le volume de résine disponible du préimprégné ($V_{\text{resin}}$) doit satisfaire le facteur de sécurité suivant par rapport au volume du canal ($V_{\text{channel}}$) :
$$V_{\text{resin}} \ge 1.30 \times V_{\text{channel}}$$
- Préimprégnés haute résine (HR) : Les préimprégnés standard (comme le 7628 à $43%$ de résine) ne fournissent pas assez de résine liquide. APTPCB utilise des tissus de verre spécialisés haute résine, notamment :
- 1080 HR ($68% - 75%$ de teneur en résine)
- 2116 HR ($58% - 64%$ de teneur en résine)
- Empilements multi-préimprégnés : N'utilisez jamais une seule feuille épaisse de préimprégné pour franchir un interstice de cuivre de $4\text{ oz}$ à $10\text{ oz}$. APTPCB déploie une stratégie d'empilement multi-pli : une feuille 1080 HR à fort écoulement est placée directement contre le cuivre pour remplir les tranchées, soutenue par une feuille de verre structurelle 2116 ou 7628 qui établit l'espacement diélectrique précis.
- Thieving (équilibrage du cuivre) : Les grandes zones vides non routées des couches internes doivent être remplies de hachures de cuivre non fonctionnelles (« copper thieving »). Le thieving de cuivre égalise le volume des canaux sur l'ensemble du panneau de production et prévient les affaissements localisés de résine.
Contrôle du gauchissement du panneau (Bow & Twist)
Le cuivre lourd génère des contraintes mécaniques de traction massives pendant le refroidissement thermique. Selon IPC-6012 Section 3.4.4, les cartes rigides finies doivent maintenir un gauchissement (bow & twist) inférieur à $0.75%$ (ou $0.50%$ pour les lignes SMT automatisées).
- Règle de symétrie du stackup : Le poids du cuivre doit être réparti symétriquement de part et d'autre du cœur central. Une carte 4 couches avec 6 oz en couche 2 et 1 oz en couche 3 se gauchira en « chips » pendant la refusion. Les couches 2 et 3 doivent avoir des poids de cuivre appariés et des distances diélectriques appariées aux couches externes.
Masse thermique en assemblage et soudure IPC-A-610 Classe 3
Concevoir une carte nue en cuivre lourd fabricable ne représente que la moitié du défi d'ingénierie. Lorsque la carte nue arrive sur la ligne de montage en surface (SMT) et traversant (THT), le volume massif de cuivre agit comme un énorme puits thermique qui draine rapidement l'énergie thermique des fers à souder et des buses de vague de soudure.
Manque de soudure dans les barillets en cuivre lourd
Selon IPC-A-610 Classe 3 (produits électroniques haute performance), les connexions soudées traversantes doivent atteindre un minimum de $75%$ de remplissage vertical du trou (remplissage du barillet) :
[ Broche du composant ]       │   │
[ Filet supérieur ]      ────┴───┴────  ◄── Filet supérieur requis (Classe 3)
[ Barillet métallisé ]   │▒▒▒▒│   │▒▒▒▒│
                          │▒▒▒▒│   │▒▒▒▒│ ◄── Minimum 75% de remplissage vertical
                          │▒▒▒▒│   │▒▒▒▒│     (Zéro vide toléré en Classe 3)
[ Source de soudure ]    ────┬───┬────
                            │   │
Si la broche d'un connecteur de puissance est reliée directement à un plan de masse interne massif de $6\text{ oz}$ sans isolation thermique, le plan évacue la chaleur plus vite qu'une vague standard ou un fer manuel ne peut l'apporter. La soudure fige prématurément dans le barillet, produisant des joints froids qui échouent à l'inspection Classe 3 avec moins de $40%$ de remplissage vertical.
Règles de conception de relief thermique en assemblage
- Liaison directe vs. relief thermique :
- Pour la soudure manuelle, les découpes de relief thermique sont obligatoires. La largeur des rayons doit être portée à $25\text{ mil} - 40\text{ mil}$ ($0.63\text{ mm} - 1.0\text{ mm}$) pour supporter le fort courant tout en empêchant le figement au fer.
- Pour la soudure sélective automatisée, des liaisons directes pleines à $360^\circ$ ne peuvent être utilisées que si l'atelier d'assemblage applique des protocoles de préchauffage.
- Protocole de préchauffage multi-étages en soudure sélective :
- Les assemblages standard entrent en soudure sélective avec des températures de préchauffage face inférieure d'environ $90^\circ\text{C} - 100^\circ\text{C}$.
- Les cartes en cuivre lourd ($\ge 4\text{ oz}$) exigent un préchauffage infrarouge/convection multi-étages des deux faces jusqu'à $120^\circ\text{C} - 135^\circ\text{C}$ avant le contact avec le flux et la buse de soudure.
- Le temps de contact de la buse doit passer de la valeur standard de $1.5\text{ secondes}$ à $3.5 - 5.0\text{ secondes}$, avec des buses mini-vague inertées à l'azote ($285^\circ\text{C} - 300^\circ\text{C}$ de température du bain) pour garantir un mouillage capillaire complet à travers le barillet.
- Épaisseur du masque de soudure sur les arêtes du cuivre lourd :
- Le masque de soudure photoimageable liquide (LPI) appliqué par rideau standard s'amincit sur les arêtes supérieures à $90^\circ$ des pistes de cuivre épaisses. Sur les pistes de $4\text{ oz}$ à $10\text{ oz}$, la couverture d'arête peut tomber sous $0.2\text{ mil}\ (5\ \mu\text{m})$, risquant un contournement par trou d'épingle diélectrique.
- APTPCB impose une double passe de pulvérisation électrostatique ou un masque de soudure en film sec sous vide pour garantir au moins $0.8\text{ mil}\ (20\ \mu\text{m})$ de couverture sur toutes les arêtes vives des conducteurs.
Directives de libération fabrication et CAM
Pour obtenir une revue de fabrication précise et un devis fabricable sans blocages d'ingénierie, assurez-vous que votre dossier de conception et d'approvisionnement respecte ces critères de libération :
| Porte d'ingénierie | Spécification standard | Règle puissance haute fiabilité |
|---|---|---|
| Déclaration du poids de cuivre | Distinguer le poids de la feuille de cuivre de base de l'épaisseur de cuivre finie plaquée | Spécifier l'épaisseur finie dans les notes du plan (ex. « Couche 2 cuivre fini : 6.0 oz / 210 µm ») |
| Marges d'espacement CAM | Respecter la table d'espacement minimal de la Section 4 | Maintenir les espacements minimaux : $10\text{ mil}$ pour 3 oz ; $16\text{ mil}$ pour 6 oz ; $25\text{ mil}$ pour 10 oz |
| Symétrie du cuivre par couche | Équilibrer la répartition du cuivre sur les faces opposées du cœur | Le delta de surface de cuivre entre couches appariées ne doit pas dépasser $\pm 15%$ pour éviter le gauchissement |
| Espacement perçage-cuivre | Prévoir un dégagement suffisant pour la flexion du foret en cuivre lourd | Espacement perçage-cuivre en couche interne $\ge 18\text{ mil}$ ($0.45\text{ mm}$) pour $\le 4\text{ oz}$ ; $\ge 25\text{ mil}$ pour $\ge 6\text{ oz}$ |
| Budget d'élévation thermique ($\Delta T$) | Définir la température ambiante de fonctionnement et l'élévation admissible du conducteur | Concevoir selon les enveloppes thermiques conservatrices d'IPC-2152 ($\Delta T = 10^\circ\text{C}, 20^\circ\text{C}$ ou $30^\circ\text{C}$) |
| Méthode de soudure en assemblage | Déclarer vague automatique, soudure sélective ou assemblage manuel | Imposer le remplissage de barillet IPC-A-610 Classe 3 ($\ge 75%$) avec préchauffage multi-étages spécifié |
FAQ sur la conception et le dimensionnement thermique des PCB à cuivre lourd
Le cuivre lourd et les pistes de signal à pas fin peuvent-ils coexister sur la même carte ?
Oui, mais ils ne doivent pas être routés sur la même couche. Le cycle de gravure agressif nécessaire pour dégager $105\ \mu\text{m}$ à $210\ \mu\text{m}$ de cuivre surgraverait, sous-graverait et détruirait sévèrement les pistes de signal $4/4\text{ mil}$ à pas fin. Les cartes d'électronique de puissance modernes isolent les plans de puissance lourds sur des couches internes ou externes dédiées tout en utilisant des feuilles de cuivre standard de 1 oz sur les couches externes de routage de signaux.
Pourquoi IPC-2152 recommande-t-il des largeurs de piste plus faibles qu'IPC-2221 pour le cuivre lourd ?
IPC-2221 supposait que le conducteur était un radiateur thermique isolé suspendu dans l'air calme sur une carte simple face. IPC-2152 mesure des cartes multicouches modernes où les diélectriques épais et les plans de cuivre internes adjacents agissent comme des diffuseurs thermiques latéraux efficaces. Comme la chaleur conduit dans le substrat de la carte bien plus vite qu'elle ne se dissipe dans l'air calme, un conducteur conforme à IPC-2152 peut transporter le même courant avec $30%$ à $50%$ de largeur en moins que ce qu'IPC-2221 prévoyait.
Quel est le poids de cuivre maximal pratique pour les couches externes par rapport aux couches internes ?
En production de série standard, les couches internes peuvent être fabriquées jusqu'à $10\text{ oz}$ ($350\ \mu\text{m}$) grâce à des cycles de laminage avec préimprégnés haute résine spécialisés. Les couches externes peuvent être construites jusqu'à $6\text{ oz}$ ou $10\text{ oz}$ via une feuille de départ épaisse plus un plaquage électrolytique de panneau. Au-delà de $10\text{ oz}$ (jusqu'à $20\text{ oz}$), les cartes entrent dans la catégorie « cuivre extrême » et exigent un routage CNC spécialisé, un fraisage de cuivre en gradins ou des outillages d'encapsulation en résine sur mesure.
Comment le cuivre lourd affecte-t-il l'usure des forets et les anneaux annulaires ?
Le perçage à travers des empilements massifs de cuivre de $6\text{ oz}$ à $10\text{ oz}$ génère une friction mécanique intense et des températures élevées. Les forets s'émoussent rapidement, ce qui produit des parois de trous rugueuses, des bavures et un étalement de cuivre sur les couches internes. Les fabricants doivent réduire le nombre de coups par foret de $60%$, utiliser des outils en carbure de tungstène massif de haute qualité et augmenter les marges d'anneau annulaire de $+3\text{ mil}$ à $+5\text{ mil}$ au-delà des règles DFM standard pour éviter la rupture des trous.
Quand un ingénieur doit-il choisir le cuivre lourd plutôt qu'une MCPCB à fond aluminium ?
Les PCB en cuivre lourd constituent le choix d'ingénierie supérieur lorsque le circuit exige plusieurs couches de routage (3 à 12+ couches), des composants de puissance traversants ou des microcontrôleurs CMS et drivers de grille colocalisés. Les PCB à noyau métallique (MCPCB) à fond aluminium sont généralement limités à des topologies simple ou double face et ne peuvent supporter les broches traversantes sans un usinage d'isolation complexe à travers l'aluminium. Si vous avez des chaînes de LED haute puissance monocouche, choisissez la MCPCB ; si vous avez des convertisseurs DC-DC multi-étages complexes, des variateurs de moteur ou des onduleurs, optez pour le cuivre lourd.
Besoin d'une revue d'ingénierie immédiate de votre stackup cuivre lourd ou de vos marges de compensation de gravure ? Soumettez vos fichiers Gerber CAO et vos notes de fabrication à notre équipe d'ingénierie sur APTPCB Heavy Copper Manufacturing pour une revue thermique DFM complète.