
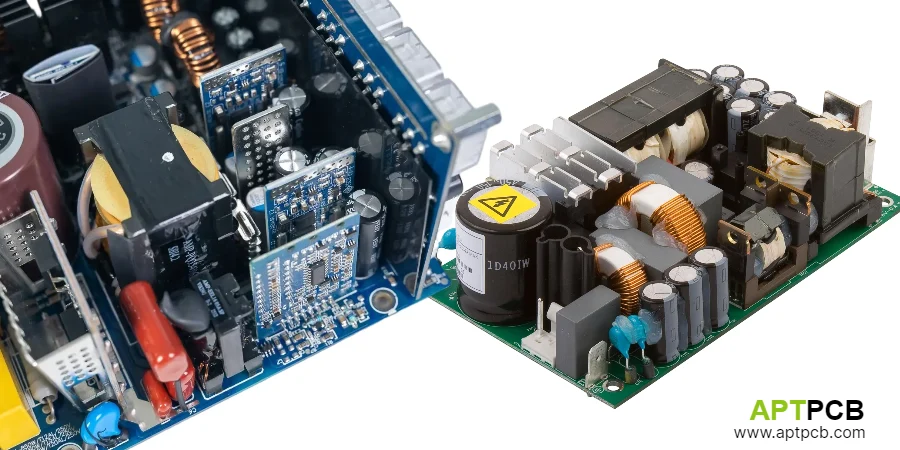
Une revue d'un PCB d'alimentation industrielle doit répondre à la question de savoir si la carte peut passer d'une intention schématique à un assemblage fabriquable qui s'intègre à l'alimentation de l'armoire, au câblage de commande, aux contraintes thermiques et au test en aval.
Si le projet est encore en phase de cadrage, commencez par la page secteur des projets PCB pour l'énergie et la puissance. Lorsque la discussion de conception devient une question d'E/S de contrôleur, de signaux d'armoire ou d'interfaces proches du PLC, orientez cette partie de la revue vers les réalisations de PCB de commande industrielle. Si le principal blocage est la mise sous tension, la définition du banc ou la passation du dossier de libération au test, orientez tôt cette branche vers la planification du test FCT, au lieu d'attendre le lot pilote.
Gardez la discussion à la frontière de la revue de carte : comment partitionner les zones de puissance et de commande, choisir un chemin thermique, planifier les interfaces et préparer la passation entre assemblage et test fonctionnel.
Réponse rapide Examinez un PCB d'alimentation industrielle comme un problème de dossier de libération et de passation, pas comme un aperçu générique d'un convertisseur. Si l'étage de puissance, la section de commande, le plan de connecteurs, le chemin thermique et le dispositif de test fonctionnel restent mal définis, de petits écarts de dossier deviennent de fausses hypothèses sur les connecteurs, un accès d'inspection bloqué, de l'improvisation pour le test sous tension et des reprises tardives pendant le lot pilote.
Ce Qu'une Revue De PCB D'alimentation Industrielle Doit Éclaircir
Avant la libération du prototype, la plupart des équipes ont besoin de réponses claires à cinq questions pratiques :
- L'étage de puissance bruyant est-il physiquement séparé de la mesure, de la surveillance et de la commande petit signal ?
- L'interface carte-vers-boîtier est-elle compatible avec le chemin de refroidissement prévu et avec la stratégie de connectique ?
- Les matériaux thermiques et la stratégie cuivre sont-ils traités comme des choix de route et non comme des prescriptions par défaut ?
- La fabrication peut-elle gérer le mélange de connecteurs, les composants plus lourds et les besoins d'inspection ?
- Existe-t-il une passation propre de l'assemblage vers la vérification sous tension et le test fonctionnel ?
Si ces questions ne sont pas résolues, le risque de planning se trouve généralement dans la partition de la carte et le détail industriel, pas dans une nouvelle couche d'arguments électriques de haut niveau.
La chaîne d'échec la plus courante est pratique plutôt que théorique : la disposition est libérée avant que l'interface du coffret, la fixation thermique et la méthode de test sous tension soient figées ; l'assemblage choisit ensuite à la volée une séquence qui "fonctionne" ; une pièce de connectique ou de dissipateur bloque l'accès que le test devait conserver ; et la première fabrication arrive à la vérification sous tension sans montage reproductible, ce qui impose des reprises sur le câblage, les bancs ou la mécanique alors que la fabrication est déjà engagée.
Séparer L'étage De Puissance De La Commande Et De La Surveillance
Les cartes de puissance industrielles combinent souvent un étage de commutation, des circuits de retour ou de mesure, une logique de protection, des indicateurs d'état et des interfaces externes. Le premier point de revue consiste à décider quelles fonctions appartiennent à la carte de puissance principale et lesquelles doivent rester sur une section de commande ou de surveillance plus calme.
Une posture de disposition plus sûre consiste à garder l'étage de puissance bruyant compact et local, à maintenir les boucles de fort courant serrées et à éloigner la logique de commande sensible du cuivre de commutation bruyant. Cette frontière compte davantage qu'une tentative de masquer le risque d'implantation par du langage générique de filtre ou de conformité.
Utilisez cette partie de la revue pour confirmer :
- La zone de commutation principale est traitée comme une zone locale compacte plutôt que répartie sur toute la carte.
- Les pistes de retour petit signal, de surveillance et de communication ne sont pas mélangées au cuivre bruyant.
- Les chemins de courant d'entrée et de sortie restent locaux à la section puissance avant de passer vers les connecteurs ou le faisceau.
- Le côté commande dispose d'une stratégie de référence claire pour les signaux de mesure et d'état.
Lorsque le produit est en réalité un assemblage multi-cartes puissance-plus-contrôleur, il faut le signaler tôt. Une conception mono-carte trop chargée crée facilement des conflits évitables d'EMI, de thermique et d'accès au test.
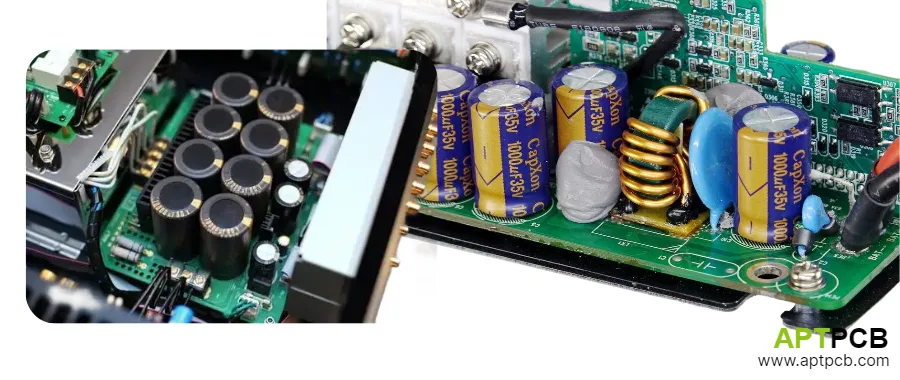
Choisir Le Chemin Thermique Selon L'architecture De La Carte, Pas Par Habitude
Les projets de puissance industrielle dérivent souvent vers des décisions matérielles prématurées. Une meilleure revue demande quel est réellement le chemin de la chaleur : diffusion dans le cuivre de la carte, transfert vers une plaque de base ou une paroi de boîtier, ou évacuation localisée depuis quelques composants concentrés.
C'est là que les pages pour les PCB haute dissipation thermique et les options de PCB à cœur métallique deviennent utiles. Elles doivent être traitées comme des options de route, pas comme des réponses universelles pour toute alimentation industrielle.
Examinez la route thermique autour de :
- L'emplacement des principales sources de chaleur par rapport aux parois du boîtier, aux dissipateurs et au chemin d'air.
- Le besoin éventuel d'un cuivre plus épais, d'un autre substrat ou d'un empilement mécanique mixte en raison du chemin thermique réel.
- L'isolement des composants plus chauds par rapport aux pièces sensibles à la température, aux connecteurs et aux zones de maintenance.
- Le point de savoir si les étapes d'assemblage comme l'insertion manuelle, la soudure sélective ou la fixation mécanique interfèrent avec le chemin de refroidissement prévu.
La décision clé n'est pas "quelle carte thermique est la meilleure". La décision clé est de savoir si le chemin thermique, le support mécanique et la route d'assemblage concordent.
Examiner Les Interfaces Avant Que La Disposition Ne Se Fige
Les cartes d'alimentation industrielle ne s'arrêtent rarement au bord du PCB. Elles passent généralement à des borniers, faisceaux, liaisons bus, relais, ventilateurs, capteurs ou câblage d'armoire. Cela signifie que le plan d'interface doit être revu avant que la disposition ne soit considérée comme finale.
À ce stade, séparez trois questions de fabrication différentes :
- Le problème principal est-il une interface soudée sur carte ?
- Le problème principal est-il une zone de connecteur dépendant du contrôle des trous et de l'appui mécanique ?
- Le vrai problème d'intégration est-il le routage du câble ou du faisceau hors carte ?
Ce sont des routes différentes. Les traiter comme un seul problème conduit à un mauvais placement des connecteurs, à des conflits mécaniques tardifs et à un faible accès au test.
Pour les alimentations industrielles, la revue d'interface doit aussi confirmer :
- Les connecteurs réparables ne sont pas prisonniers sous des composants magnétiques ou thermiques plus hauts.
- Les sorties de câble et les points de fixation n'imposent pas une séquence d'assemblage difficile à reprendre.
- Les interfaces de puissance et de commande sont suffisamment séparées pour permettre l'étiquetage d'assemblage et le débogage.
- L'accès au test reste disponible après installation des connecteurs, blindages ou capots.
Faire La Revue De Fabricabilité Avant Le Devis De La Carte
C'est là que beaucoup d'articles génériques sur les "PCB d'alimentation" s'arrêtent trop tôt. Pour l'approvisionnement réel, la question critique est de savoir si la conception a déjà été filtrée pour la route de fabrication qu'elle requiert.
Pour une carte de puissance industrielle, cela signifie généralement revoir :
- Le mélange de composants : dispositifs de commande à pas fin versus matériel magnétique et de puissance plus massif.
- La route d'assemblage : SMT seul, SMT/THT mixte, soudure sélective, pose manuelle de matériel ou assemblage final en aval.
- Les points de contrainte mécanique : transformateurs plus lourds, inductances, borniers ou composants montés sur support.
- La visibilité d'inspection : savoir si les pièces hautes bloquent l'inspection optique ou imposent des contrôles alternatifs.
- L'accès à la reprise : savoir si les points de débogage probables restent atteignables après assemblage complet.
C'est ici que les équipes industrielles sont souvent victimes d'une fausse hypothèse : si un transformateur lourd, un gros condensateur électrolytique ou une self de mode commun peut être soudé dans des trous THT, alors il est déjà mécaniquement sûr. Dans les armoires de commande réelles, cette hypothèse ne survit pas aux vibrations. Beaucoup d'équipes libèrent la carte sans exigence obligatoire de silicone de maintien, de support époxy ou de retenue mécanique dans le plan d'assemblage. La seule chose qui retient alors un bloc magnétique suspendu, c'est le cordon de soudure autour de ses broches.
Puis la carte entre dans un boîtier qui subit des chocs répétés de contacteurs, des vibrations de transport basse fréquence et la manutention courante en service. Sous cette charge en porte-à-faux, les joints de soudure ne cèdent pas proprement le premier jour. Ils fatiguent, développent des microfissures, s'affaiblissent pendant des mois et finissent par casser complètement la broche. Quand cela se produit sur une inductance ou un transformateur haute tension, la masse de cuivre qui tombe ne crée pas un circuit ouvert bénin. Elle peut tomber dans la zone de commande basse tension située en dessous, provoquer un court-circuit catastrophique haute tension, carboniser le PCB autour et incendier l'armoire. C'est pourquoi la revue de fabricabilité ne peut pas s'arrêter à "ce composant peut-il être soudé ?" Le DFM de puissance industrielle doit inclure avant la libération du dossier un maintien résistant aux vibrations et un ancrage mécanique pour les pièces lourdes.
C'est aussi le bon moment pour confirmer si la carte est vraiment une simple commande de PCB ou une partie d'un assemblage industriel plus large avec faisceau, boîtier ou modules d'interface.
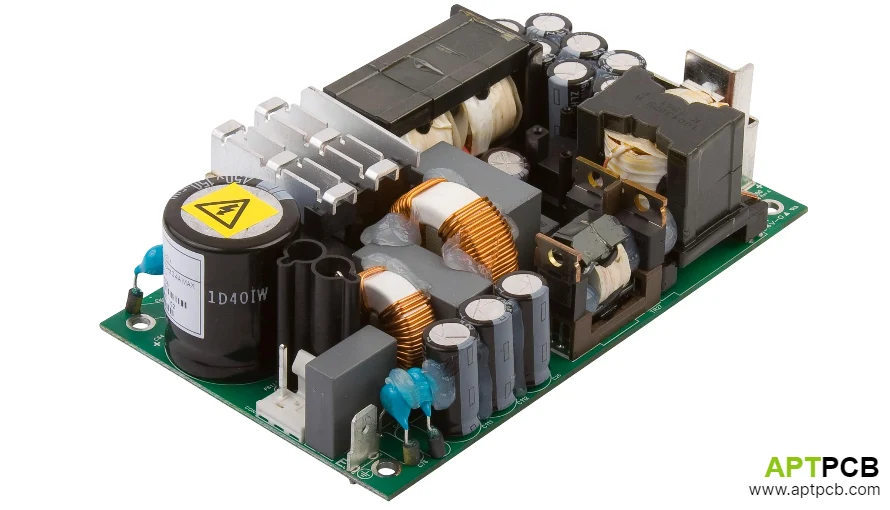
Planifier La Passation Entre L'assemblage Et Le Test Fonctionnel
Un PCB de puissance industrielle fabriquable a encore besoin d'un plan de test exploitable. La passation doit passer de la revue DFM aux contrôles d'assemblage, à la mise sous tension électrique, puis à la vérification sous tension avec les bons bancs, charges, interfaces et observations de démarrage.
Si le projet nécessite une vérification sous tension au niveau carte après assemblage, orientez cette discussion vers la planification du test FCT. L'important est que le test fonctionnel soit défini comme partie du dossier de libération, et non traité comme une improvisation tardive en atelier.
Les éléments utiles de passation comprennent :
- Le comportement attendu au démarrage et à l'arrêt à observer pendant le test sous tension.
- Les connecteurs ou charges externes requis pour un montage de test pertinent.
- Les signaux de commande, d'état ou de surveillance à vérifier en même temps que le comportement de sortie.
- La nécessité pour les bancs d'accepter des composants plus hauts, des dissipateurs, des blindages ou des ensembles de câbles.
- Ce qu'il faut vérifier respectivement aux étapes carte nue, assemblage et test sous tension.
Cette passation fait souvent la différence entre un lot pilote propre et un prototype qui monte techniquement mais ne progresse pas efficacement dans la validation de production.
Quand Ce Sujet Convient Et Quand Il Doit Être Renvoyé Ailleurs
Intention de recherche la plus adaptée :
- revue de carte d'alimentation industrielle
- planification de la disposition d'un PCB pour armoire ou panneau
- partitionnement étage de puissance / interface de commande
- revue thermique et d'assemblage pour matériel de conversion industriel
Redirigez le sujet ailleurs lorsque le vrai problème est :
- l'interconnexion de contrôleur ou l'intégration d'une passerelle industrielle
- la qualification automobile ou l'identité d'un protocole de charge
- la preuve exacte de conformité, d'efficacité, de temps de maintien, de ligne de fuite ou d'isolation
- des affirmations de performance terrain au niveau système
Ces sujets nécessitent un autre ensemble de preuves et ne doivent pas être aplatis dans une revue générique de carte de puissance.
Demander Un Devis Tardivement, Une Fois Le Dossier De Revue Prêt
Lorsque l'architecture de la carte est arrêtée, la demande de devis devient beaucoup plus utile. Envoyez-la après que le dossier de revue inclut :
- le package Gerber ou le dossier de disposition
- la nomenclature avec les alternatives clés signalées
- les notes d'empilement et de chemin thermique
- les notes de partition puissance/commande
- les notes d'interface connecteur, faisceau ou boîtier
- les attentes de route d'assemblage et de test sous tension
Passez alors au processus de demande de devis. Avant cela, la discussion commerciale manque généralement du contexte de fabrication qui détermine la bonne route de production.
Prochaines étapes avec APTPCB
Si votre équipe construit une carte de puissance pour une armoire industrielle sévère, s'inquiète que des magnétiques lourds puissent se fatiguer et se desserrer sous vibration, craint que l'assemblage réel ne réduise la marge de ligne de fuite entre les zones de commande haute et basse tension, ou ne sait pas si la configuration de soudure sélective ou à la vague peut dégager sans collision le matériel SMT voisin, traitez le dossier de devis comme une revue de frontière de fabrication et non comme une demande de prix.
Envoyez le package Gerber ou ODB++, la nomenclature avec les poids des composants lourds clairement indiqués, les fichiers 3D d'interférence boîtier ou armoire au format STEP, ainsi que toute exigence de montage de staking ou de vernis de tropicalisation via la page de devis ou à [email protected]. L'équipe d'ingénierie DFM haute puissance et assemblage mécanique d'APTPCB renverra un audit de fabrication et de tenue mécanique pour l'alimentation industrielle professionnel sous 24 heures.
Cette revue est conçue pour attraper les défaillances qui apparaissent d'habitude trop tard : charges en porte-à-faux non supportées sur les composants lourds, conflits d'ordre d'installation des connecteurs, rupture de l'intention de ligne de fuite après montage du matériel réel et dégagement insuffisant pour l'outil de soudure une fois que des pièces SMT denses sont déjà en place. L'objectif est simple : figer la route de construction physique la plus durable avant qu'un court-circuit terrain, un incendie d'armoire ou un problème d'interférence d'assemblage ne devienne un rappel coûteux.
Résumé
Un PCB d'alimentation industrielle se révise au mieux comme un problème de partition de carte et de passation de fabrication. Séparez l'étage de puissance de la logique de commande, choisissez le chemin thermique d'après le trajet réel de la chaleur, résolvez les interfaces avant le gel de la disposition et définissez la passation entre assemblage et FCT avant la libération. C'est la voie la plus sûre du concept d'alimentation industrielle vers une carte fabriquable.
Pages et outils associés
PCB puissance et nouvelles énergies Commencez ici lorsque la carte est encore cadrée comme projet d'étage de puissance ou de conversion d'énergie.
PCB de commande industrielle Utilisez ce chemin lorsque les E/S d'armoire, les interfaces contrôleur ou l'intégration proche du PLC deviennent la frontière principale de la revue.
Test FCT Utilisez cette page lorsque la méthode de mise sous tension, les hypothèses de banc ou la planification de la passation de test sont le principal blocage.
PCB haute dissipation thermique Utilisez cette route lorsque la carte elle-même doit participer au chemin thermique plutôt que de s'appuyer uniquement sur le matériel du boîtier.
PCB à cœur métallique Gardez cette option en vue lorsque la route thermique pointe vers une autre plateforme de carte plutôt qu'un multicouche standard.
Calculateur de largeur de piste PCB Utilisez cet outil pour dimensionner précisément les conducteurs d'étages de puissance et vérifier l'élévation thermique selon l'IPC-2152 avant de figer le routage.
Références publiques
Texas Instruments, "AN-1149 Directives de disposition pour les alimentations à découpage" Utilisez cette référence pour les zones de commutation compactes, les boucles de courant locales et le maintien des circuits de commande sensibles hors du cuivre de puissance bruyant.
Infineon, "Directives de conception PCB pour les alimentations à découpage" Elle soutient le cadrage de la partition de carte et de la revue d'implantation pour les assemblages d'alimentation industrielle.
IPC, "Aperçu de la conception pour la fabrication" Utilisez cette référence pour la revue de fabricabilité autour de la clarté du dossier de libération, de la route d'assemblage et de la planification d'inspection.
Keysight, "Systèmes de test fonctionnel pour la fabrication électronique" Soutient l'accent mis dans cette section sur la définition de la vérification sous tension et des hypothèses de banc avant le lot pilote.
Auteur Et Informations De Revue
- Auteur : équipe de contenu APTPCB sur l'alimentation industrielle
- Revue technique : équipe d'ingénierie fabrication PCB, processus PCBA, revue thermique et test fonctionnel
- Dernière mise à jour : 2025-08-06