
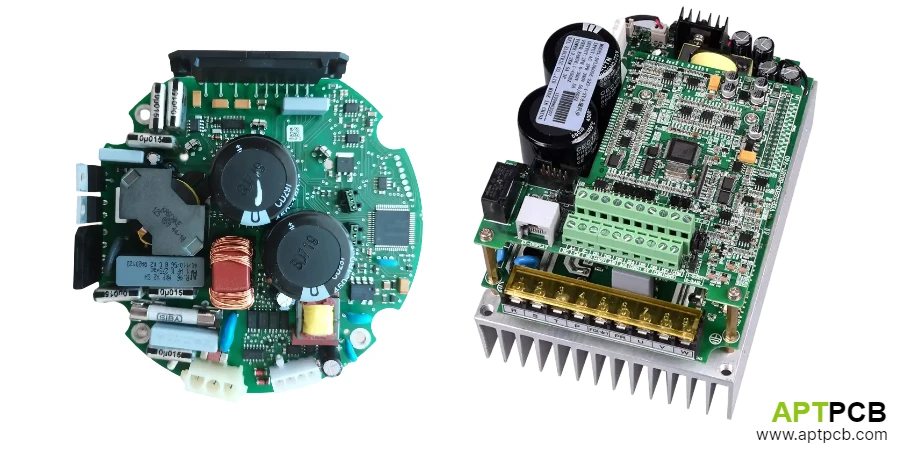
Les equipes qui recherchent un motor controller PCB ont generalement besoin de savoir si la carte peut passer de l'intention du schema a un assemblage fabricable qui garde sous controle la commutation de puissance, la logique de commande, la mesure, la gestion thermique et l'acces au test.
Si la discussion part du controle machine ou de l'integration en armoire, commencez par industrial control PCB builds. Si la revue se concentre sur l'etage de commutation, la distribution de puissance ou les frontieres de layout de conversion d'energie, orientez cette partie du projet vers power and energy PCB builds. Si le vrai blocage concerne le bring-up sous tension, la simulation de harness ou l'acces de fixture, orientez cette branche vers FCT test preparation avant le pilot build.
Gardez le sujet a la frontiere de revue de carte : comment separer la commande de la puissance, proteger les chemins de mesure, choisir un chemin thermique realiste et preparer le transfert vers l'assemblage puis le test fonctionnel.
Reponse rapide Revoir un PCB de controleur moteur comme un probleme de partitionnement, d'acces a la mesure et de transfert vers le test avant que cela ne devienne une discussion de prix. Quand les composants de puissance, les chemins de retour, les zones de connecteurs et les besoins de test sous tension sont liberes comme des hypotheses faiblement couplees, les pilot builds echouent generalement a cause de chemins de mesure bruyants, d'acces service bloques et de retouches de fixture ou de cablage, bien plus qu'a cause d'une erreur unique de schema.
Ce qu'une revue de PCB de controleur moteur doit repondre
Avant la liberation du prototype, la plupart des equipes ont besoin de reponses claires a cinq questions pratiques :
- L'etage de puissance est-il physiquement separe des circuits de commande bas niveau, de mesure et de communication ?
- L'architecture de la carte garde-t-elle courts et revuables les chemins de gate-drive, de mesure de courant et de retour de feedback ?
- Le chemin thermique est-il defini par la construction mecanique reelle, et non par des hypotheses par defaut sur les materiaux ?
- L'assemblage peut-il gerer le melange de connecteurs, les composants de puissance et le materiel mecanique plus lourd sans creer de pieges de retouche ?
- Existe-t-il un transfert exploitable entre l'inspection d'assemblage et le bring-up sous tension puis le test fonctionnel ?
Si ces questions restent ouvertes, le risque de planning reside generalement dans le partitionnement et le detail de fabrication bien plus que dans un tour supplementaire de grandes promesses de performance.
La chaine d'echec repetee est simple : les frontieres entre puissance, mesure et connecteurs restent molles a la liberation ; les equipes d'assemblage et de harness resolvent la geometrie de facons differentes ; les points de debug disparaissent sous les borniers, les capots ou les dissipateurs ; et le premier build sous tension arrive au bring-up sans acces stable aux noeuds de feedback et de defaut, ce qui force l'usage de pointes manuelles, des modifications de fixture ou un deplacement de connecteurs alors que le PCB est deja fabrique.
Separer l'etage de commutation de la commande et des E/S
Les cartes de controle moteur combinent souvent une interface de bus CC, des composants de commutation, des pilotes de grille, la mesure de courant, une logique processeur ou MCU, des communications et des E/S externes. Le premier gate de revue consiste a decider lesquelles de ces fonctions doivent rester etroitement groupees et lesquelles doivent etre eloignees de la region de commutation bruyante.
Une posture plus sure consiste a garder la region de commutation ou de commutation de phase compacte, a maintenir les boucles de fort courant locales et a laisser les traces de commande petit signal hors des zones de cuivre les plus bruyantes. Cette frontiere compte davantage que d'essayer de sauver plus tard une carte surchargee avec un langage generique sur le filtrage.
Utilisez cette partie de la revue pour confirmer :
- L'etage de puissance est traite comme une region locale compacte et non etale sur toute la carte.
- Le placement des pilotes de grille soutient des chemins d'aller-retour courts sans traverser des zones de commande sensibles.
- La MCU de commande, la logique et les communications restent hors de la zone de commutation la plus bruyante.
- Les transitions de harness ou de connecteur n'obligent pas a faire passer puissance et signaux bas niveau par la meme zone de bord surchargee.
Quand le design est en realite une power board plus une carte de controle ou d'interface separee, dites-le tot. Dans de nombreux variateurs industriels, une carte monobloc forcee cree des conflits evitables de layout, de debug et de test.
Traiter la mesure comme un probleme de frontiere, pas seulement de choix de composant
L'intention de recherche autour du controle moteur ressemble souvent a une question d'algorithme, mais le risque au niveau carte se situe generalement dans la mesure et l'integrite du signal. Retour de courant, mesure de phase ou de bus, entrees de defaut, mesure de temperature et entrees liees a la position exigent toutes une frontiere propre entre le cote puissance bruyant et le cote commande.
Cela signifie que la revue doit demander :
- Ou se trouvent les elements de mesure de courant par rapport a la region de commutation et au chemin de retour.
- Si les chemins analogiques de feedback et de defaut doivent traverser du cuivre bruyant ou des zones de connecteurs.
- Si les entrees de retour externes type codeur, Hall ou autres arrivent par une zone d'interface protegee et maintenable.
- Si l'acces au debug et a l'etalonnage reste possible une fois la carte assemblee dans son cadre mecanique.
Pour la production, cette frontiere affecte aussi la planification de test. Si les noeuds de mesure ne sont plus observables apres assemblage, le bring-up usine et l'analyse de panne deviennent beaucoup plus lents que ce que laisse croire le schema.
Choisir le chemin thermique selon la realite mecanique
Les cartes de controle moteur sont souvent revues trop tot comme si le seul poids de cuivre suffisait a resoudre le probleme thermique. Une meilleure revue commence par le chemin reel de la chaleur : a travers l'etalement du cuivre, vers un dissipateur ou une base, vers une paroi de boitier, ou via du materiel thermique local autour de quelques composants concentres.
C'est la que high thermal PCB builds deviennent pertinentes. Ce sont des options de chemin, pas des prescriptions automatiques pour chaque controleur moteur.
Revoyez le chemin thermique autour de :
- L'emplacement des principales sources de chaleur par rapport aux surfaces de montage, au flux d'air et aux circuits sensibles voisins.
- Le fait que les composants de puissance les plus chauds soient isoles des connecteurs, processeurs, capteurs ou zones de service.
- Le fait que le chemin de refroidissement voulu fonctionne encore apres l'installation des blindages, capots, supports ou faisceaux de cables.
- Le fait que des etapes d'assemblage comme l'insertion manuelle, la fixation mecanique ou la soudure selective n'interferent pas avec le chemin de refroidissement.
La question cle n'est pas quelle tactique thermique semble la plus forte prise isolement. La question cle est de savoir si l'empilage de la carte, la methode de montage et le chemin d'assemblage sont coherents entre eux.
Le motif de panne qui revient sans cesse au bring-up labo est le traitement des vias thermiques comme s'il s'agissait d'un assemblage generique de faible puissance. Les etages de puissance de controle moteur utilisent souvent des MOSFET a terminaisons inferieures, tels que des boitiers D2PAK, TO-Leadless ou de type DFN, avec pad thermique expose. Les ingenieurs layout placent alors des vias thermiques denses directement sous le pad pour tirer la chaleur vers les couches internes ou inferieures. Si la DFM n'impose pas le remplissage resine et la metallisation pleine de ces vias, le reflow SMT les transforme en drains a soudure. L'action capillaire aspire la soudure fondue dans les trous, ce qui rend la face arriere vulnerable aux billes de soudure et aux courts-circuits tout en creant d'enormes vides sous le corps du MOSFET.
La carte peut encore sembler correcte au test fonctionnel basse puissance. La panne apparait quand le moteur demarre, bloque ou est autrement charge fortement. Le composant doit alors evacuer une vraie chaleur de commutation a travers un pad thermique qui a ete creuse par le drainage de soudure. En quelques secondes, le MOSFET peut partir en emballement thermique et echouer violemment sur la carte. En pratique, cela signifie silicium detruit, fumee et etage de puissance qui ne survit pas au premier evenement de couple significatif. La revue ne porte donc pas seulement sur l'epaisseur du cuivre ou la capacite en courant. La strategie de remplissage des vias et la conception du pochoir SMT doivent etre developpees ensemble, sinon l'etage de puissance est construit sur un defaut de process et non sur un chemin thermique.
Figer le plan de connecteurs et d'interfaces avant le sign-off layout
Les controleurs moteur s'arretent rarement au bord du PCB. Ils se raccordent generalement aux phases moteur, a l'entree CC, aux circuits de freinage, aux E/S de commande, aux dispositifs de feedback, aux capteurs et au cablage machine ou armoire. Ces interfaces doivent etre revues avant de traiter le layout comme termine.
A ce stade, separez trois questions de fabrication :
- Le principal defi est-il une interface de puissance a fort courant ?
- Le principal defi est-il une zone de connecteurs pour commande petit signal ou mesure ?
- Le vrai probleme d'integration est-il le routage du harness hors carte et la reprise de contrainte mecanique ?
Ce sont des chemins differents. Les traiter comme un simple "probleme de connecteur" mene generalement a un acces service piege, a un sequencement maladroit et a une faible portee de test.
Pour les cartes de controle moteur, la revue d'interface doit aussi confirmer :
- Les connexions de puissance et de commande bas niveau sont visiblement partitionnees pour l'assemblage et le debug.
- Le materiel de puissance plus haut ne bloque pas les connecteurs maintenables ni l'acces de fixture.
- Le placement des connecteurs n'impose pas de decisions tardives de cablage en conflit avec les pieces thermiques ou de blindage.
- Les interfaces moteur, capteur et commande restent identifiables et sondables pendant les pilot builds.
Lancer la revue de fabricabilite avant l'etape RFQ
C'est la que les grands articles sur le controle moteur s'arretent trop tot. Pour un vrai sourcing, la question critique est de savoir si la carte a deja ete filtree pour le chemin d'assemblage qu'elle exige.
Pour un PCB de controleur moteur, cela signifie generalement revoir :
- Le mix composants : dispositifs de commande a pas fin aux cotes de boitiers de puissance plus grands et de materiel mecanique.
- Le chemin d'assemblage : SMT seul, SMT/THT mixte, soudure selective, borniers poses a la main ou travail de box-build en aval.
- Les points de contrainte mecanique : borniers plus lourds, quincaillerie de bus, blindages, supports ou interfaces de dissipateurs.
- La visibilite d'inspection : si des pieces hautes bloquent l'inspection optique ou masquent des zones de soudure critiques.
- L'acces a la retouche : si les points de debug probables restent atteignables apres assemblage complet.
C'est aussi le bon moment pour decider si la carte est un PCB de controle autonome ou une partie d'un assemblage de controle industriel plus large incluant harnesses, materiel de montage ou integration en boitier.
Definir tot le transfert de l'assemblage au test
Un PCB de controleur moteur fabricable a encore besoin d'un plan exploitable de test sous tension. Le transfert doit aller de la revue DFM vers les controles d'assemblage, le bring-up maitrise et la verification fonctionnelle avec les bonnes charges, les bonnes conditions de feedback et les bonnes observations de securite.
Si le projet a besoin d'une verification alimentee au niveau carte apres assemblage, orientez cette planification vers FCT test preparation. Le point important est que le test fonctionnel doit etre decrit dans le package de liberation, et non improvise apres le debut du premier pilot run.
Les elements de transfert utiles comprennent :
- Les observations attendues au demarrage, en defaut et a l'arret pendant le test sous tension.
- Les charges externes, moteurs, simulateurs ou harnesses necessaires pour une verification significative.
- Les signaux de courant, temperature, statut ou feedback a observer pendant le bring-up.
- Le fait que les fixtures doivent degager du materiel de puissance plus haut, des capots, des blindages ou des ensembles de cables.
- Ce qui releve respectivement des controles bare board, de l'inspection d'assemblage et de la verification sous tension.
Ce transfert est souvent ce qui separe un controleur industriel vraiment fabricable d'un prototype qui s'allume sur l'etabli mais se bloque en validation de production.
Quand ce sujet convient et quand il doit etre oriente ailleurs
Intentions de recherche les plus adaptees :
- revue de carte de controleur moteur
- partitionnement de PCB de variateur industriel
- frontiere de layout entre mesure du controleur et etage de puissance
- planification d'assemblage et de FCT pour du materiel de commande moteur
Orientez le sujet ailleurs quand le vrai probleme est :
- la preuve exacte de rendement, CEM, creepage, isolation ou conformite
- des affirmations d'algorithmes de commande specifiques au composant
- des exigences de qualification automobile ou d'identite protocolaire
- des garanties completes de performance au niveau machine
Ces sujets ont besoin d'un jeu de preuves different et ne doivent pas etre forces dans une page generique de controle moteur.
Chiffrer tard, une fois le package de revue pret
Quand l'architecture de la carte est stabilisee, la discussion commerciale devient beaucoup plus utile. Envoyez la RFQ seulement lorsque le package de revue inclut :
- Le package Gerber ou layout
- La BOM avec les alternatives cles identifiees
- L'intention de stackup et des notes sur le chemin thermique
- Des notes de partitionnement puissance/commande
- Des notes d'interface connecteurs et harness
- Le chemin d'assemblage et les attentes de test sous tension
A ce stade, passez au parcours de demande de devis. Plus tot que cela, la discussion de prix manque generalement du contexte de fabrication qui determine le bon chemin de build.
Etape suivante : demander une Power & Thermal DFM Review
Si vous construisez un variateur, un servo-controller ou un inverter a haute densite de puissance et que vous craignez que du bruit de masse mixte, des goulets thermiques ou du via wicking ne transforment le pilot build en rebut, traitez cela maintenant comme un probleme de fabrication. Envoyez le package a la page de devis d'APTPCB ou directement a [email protected] avec le Gerber ou l'ODB++, l'intention de stackup, les courants crete et continus, ainsi que les notes cibles d'assemblage. L'equipe high-power DFM et process PCBA d'APTPCB renverra une Power & Thermal DFM Review sous 24 heures. La revue vise a signaler les goulets de cuivre, confirmer une strategie sure de VIPPO ou de capping sur les vias thermiques, et verrouiller la route de fabrication la plus robuste pour la carte driver avant que vous n'investissiez dans des prototypes couteux et des essais en charge.
Resume
Un PCB de controleur moteur se revoit au mieux comme un probleme de partitionnement de carte et de transfert de fabrication. Separez l'etage de commutation de la commande et de la mesure, choisissez le chemin thermique en fonction du montage mecanique reel, verrouillez le plan d'interface avant le gel du layout, et definissez le transfert assemblage-vers-FCT avant la liberation. C'est la voie la plus sure entre le concept de controleur et une carte industrielle reellement fabricable.
Pages et outils associes
Industrial Control PCB Commencez ici lorsque la carte releve surtout d'un probleme de controle machine, d'armoire ou d'integration de controleur.
Power & New Energy PCB Utilisez cette voie lorsque l'etage de commutation, le chemin de distribution de puissance ou la frontiere de conversion d'energie domine la revue.
FCT Test Utilisez cette page lorsque le bring-up sous tension, les hypotheses de fixture ou la simulation de harness constituent le principal blocage de liberation.
High Thermal PCB Gardez cette voie disponible lorsque le chemin thermique de la carte depend de la structure PCB et non seulement du materiel externe.
References publiques
Texas Instruments, "AN-1149 Layout Guidelines for Switching Power Supplies" Utilisez cette reference pour les regions de commutation compactes, les boucles locales et pour garder les chemins de feedback sensibles hors des zones de puissance bruyantes.
Infineon, "PCB Design Guidelines For Switching Power Supplies" Soutient le partitionnement fabricable et la revue du layout de l'etage de puissance utilises ici pour le materiel de commande moteur.
Keysight, "Functional Test Systems for Electronics Manufacturing" Utilisez cette reference pour definir la verification sous tension, les fixtures et les points d'observation avant l'assemblage pilote.
OMRON, "Hall Effect Sensors for Position and Speed Detection" Utilisez cette reference pour les dispositifs de feedback externes et la preservation d'interfaces de mesure maintenables sur les cartes de controleur.
Informations d'auteur et de revue
- Auteur : APTPCB motion-control content team
- Revue technique : PCB manufacturing, PCBA process, motor-control layout, and functional-test engineering team
- Derniere mise a jour : 2025-02-23