
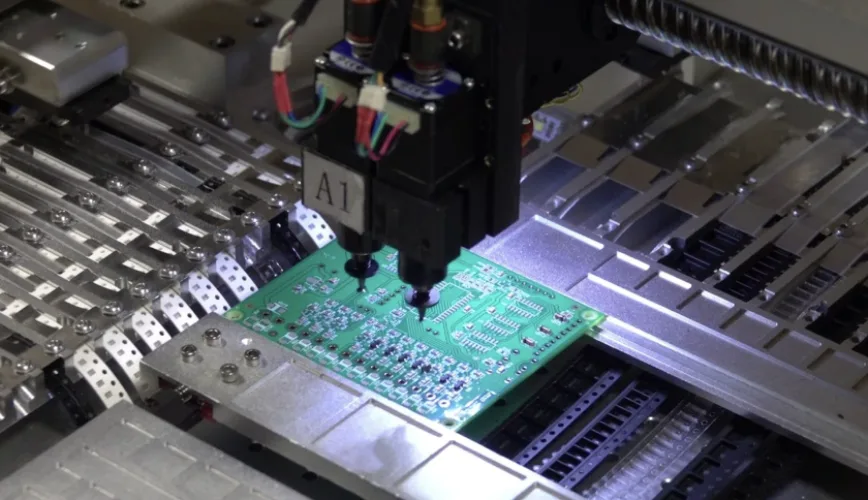
Le brasage par refusion constitue le procédé standard pour braser les composants montés en surface (SMD) sur un circuit imprimé. La pâte à braser, mélange de microparticules d'alliage et de flux, est déposée par sérigraphie sur les plages d'accueil (pads). Les composants sont ensuite positionnés directement dans la pâte humide. La carte traverse un four de refusion qui applique une courbe thermique rigoureusement contrôlée : la pâte fond, l'alliage mouille les pads et les terminaisons, puis le refroidissement fige les joints de brasure.
Le terme « refusion » indique que l'alliage fond directement sur place au lieu d'être apporté sous forme de métal liquide extérieur. C'est la différence fondamentale avec le brasage à la vague, où la carte entre en contact avec un bain d'alliage liquide.
Si l'attention se porte souvent sur les réglages du four, la conformité d'un joint de brasure se joue bien avant l'entrée dans le tunnel de chauffe. Analyse détaillée du procédé étape par étape : rôle et contrôle de chaque zone thermique, origine des défauts d'assemblage les plus fréquents et données de suivi de procédé à exiger auprès d'un sous-traitant électronique (EMS).
Points clés
- Le procédé de brasage par refusion comprend quatre étapes de production : sérigraphie, inspection, placement des composants et passage au four. Un défaut généré en amont ne se rattrape pas dans le four.
- Dans le four, le profil thermique traverse quatre phases : préchauffage, palier (soak), pic de refusion et refroidissement. Les tolérances dépendent de la fiche technique de la pâte et de la masse thermique de la carte, et non d'une courbe générique.
- La majorité des défauts de refusion proviennent de l'amont : conception du pochoir, volume de crème déposé, décalage au placement ou reprise d'humidité des composants.
- La refusion sous azote réduit l'oxydation pendant la phase liquide. Elle fiabilise les composants fine-pitch et les boîtiers à terminaisons inférieures, mais ne compense pas un mauvais profil thermique.
- Exigez les éléments de traçabilité propres à votre carte : profil thermique réel mesuré, rapports SPI et AOI, contrôle X-Ray des joints masqués et PV de premier article.
Qu'est-ce que le brasage par refusion ?
Le brasage par refusion (ou reflow) assemble les composants montés en surface (CMS) sur un PCB en faisant fondre une crème à braser préalablement déposée, selon un cycle thermique contrôlé. La crème remplit trois fonctions distinctes : son flux décape les oxydes sur les plages d'accueil (pads) et les terminaisons, son alliage métallique constitue le joint brasé, et son pouvoir collant maintient les composants en place jusqu'à la fusion.
Sous l'effet de la chaleur, la crème fond et la tension superficielle de la brasure liquide mouille les surfaces métallisées. Ce phénomène d'auto-alignement permet souvent de recentrer des composants légèrement désaxés sur leurs pads. Dès que la carte redescend sous le point de fusion de l'alliage, la brasure se fige pour former un ménisque. Un joint conforme se caractérise par la formation d'une liaison intermétallique robuste, tant au niveau du pad que de la terminaison du composant.
L'assemblage SMT moderne repose quasi exclusivement sur la refusion. (Pour une vue d'ensemble du procédé et du vocabulaire associé, consultez le fonctionnement et les principes du SMT). Cette étape permet de braser en une seule passe les résistances et condensateurs CMS, les circuits intégrés à sorties papillon (gull-wing), les boîtiers QFN, les BGA ainsi que de nombreux connecteurs. Les composants traversants relèvent d'un cas particulier, détaillé plus bas.
Processus de brasage par refusion étape par étape
Une ligne de refusion industrielle s'organise généralement selon la séquence suivante :
- Application de la pâte à braser (sérigraphie). Un stencil en acier inoxydable est aligné sur le PCB. Une racle applique la pâte à travers les ouvertures directement sur les pads. L'épaisseur du stencil et les dimensions des ouvertures définissent avec précision le volume de brasure déposé sur chaque joint.
- Inspection de la pâte à braser (SPI). Un équipement SPI 3D mesure la hauteur, la surface et le volume du dépôt sur chaque pad. Il signale immédiatement les pontages, les manques de pâte et les décalages d'impression avant l'implantation des composants.
- Pose des composants (pick-and-place). Les machines de placement prélèvent les composants dans les feeders et les déposent dans la pâte aux coordonnées programmées, en s'alignant sur les mires optiques (fiducials) de la carte.
- Refusion. La carte traverse le four sur un convoyeur. Le profil thermique assure la fusion de la pâte et la formation des joints intermétalliques.
- Contrôle post-refusion. L'AOI vérifie les joints visibles, la polarité et le bon positionnement des boîtiers. L'inspection par rayons X (AXI) prend le relais pour contrôler les joints invisibles situés sous les BGA, QFN et autres composants à terminaisons sous boîtier.
Les cartes double face répètent ce cycle complet. La face comportant les composants les plus légers passe généralement en premier. Le circuit est ensuite retourné pour l'impression, la pose et la refusion de la seconde face. Les composants de la première face traversant le four une seconde fois, les pièces lourdes peuvent nécessiter un point de colle de maintien ou une adaptation au niveau du routage.
La page APT dédiée à l'assemblage SMT et THT détaille le flux standard de contrôle : contrôle SPI 3D avant refusion, AOI après brasage SMT et THT, et AXI ciblée pour les assemblages masqués.
Fonctionnement des zones d'un four de refusion
Un four de refusion à convection est divisé en plusieurs zones de chauffe le long du convoyeur, suivies de zones de refroidissement. Chaque zone est réglée à une consigne thermique précise, et la vitesse du convoyeur détermine le temps de séjour de la carte dans chacune d'elles. Cet ensemble génère le profil thermique réel de l'assemblage. Un nombre élevé de zones assure un contrôle plus fin de la pente de la courbe. Les lignes d'assemblage d'APT intègrent des fours de refusion sous azote à 10 zones.
Le profil se décompose classiquement en quatre phases :
| Phase | Phénomène physique | Paramètre contrôlé | Conséquences d'un mauvais réglage |
|---|---|---|---|
| Préchauffage | Montée en température progressive depuis l'ambiante | Évaporation des solvants, limitation du choc thermique sur les céramiques | Trop rapide : billage, projections, fissuration des condensateurs. Trop lent : épuisement prématuré du flux |
| Palier (égalisation thermique / Soak) | Élévation lente ou palier thermique maintenu sous le point de fusion | Homogénéisation thermique entre gros et petits composants ; activation du flux | Trop court : fusion asynchrone, effet tombstone. Trop long : flux calciné, mauvais mouillage, voids |
| Refusion (Pic) | Dépassement du liquidus de l'alliage jusqu'à la température de crête | Mouillage et formation des intermétalliques | Trop bas ou trop court : joints froids ou granuleux, défauts de type head-in-pillow. Trop haut ou trop long : dégradation des composants et du stratifié, intermétalliques excessifs |
| Refroidissement | Chute de température sous le solidus | Finesse du grain de brasure, contraintes mécaniques | Trop lent : structure cristalline grossière. Trop rapide : contraintes résiduelles sur les gros composants et le PCB |
Les valeurs cibles de rampe de montée, durée de soak, température de pic, temps au-dessus du liquidus (TAL) et vitesse de refroidissement proviennent de la fiche technique de la solder paste et des tolérances des composants, avant ajustement selon la masse thermique de la carte. Consultez le guide sur les fondamentaux du profil de refusion : soak time, pic et delta-T pour analyser ces paramètres et interpréter les relevés graphiques.
Consignes du four et températures réelles sur carte
La température de consigne affichée par une zone ne correspond pas à la température atteinte sur le circuit. Les plans de cuivre denses, les connecteurs volumineux et les BGA montent en température beaucoup plus lentement que les petits composants discrets. L'unique méthode pour valider l'exposition thermique réelle des joints consiste à profiler une carte témoin : fixez des thermocouples sur les points les plus chauds et les plus froids, faites défiler l'ensemble dans le four, puis comparez la courbe relevée avec la fenêtre de process de la pâte. L'écart thermique maximal instantané entre le point le plus chaud et le point le plus froid définit le delta-T.
Les circuits très fins comme les cartes à forte épaisseur de cuivre exigent chacun un profil sur mesure. APT propose une note technique dédiée au profilage de refusion pour cartes fines, où la maîtrise du gauchissement (warpage) constitue le défi critique.
Points de contrôle du procédé : que vérifier à chaque étape
Ce tableau sert de référence pour auditer le procédé de refusion d'un assembleur ou pour diagnostiquer une baisse de rendement. Il associe chaque étape aux paramètres critiques, aux défauts induits en cas de dérive et au poste d'inspection qui les intercepte.
| Étape du procédé | Paramètres de contrôle | Défauts en cas de dérive | Poste de détection |
|---|---|---|---|
| Gestion de la solder paste | Température de stockage, temps de décongélation, open time, traçabilité des lots | Mauvais démoulage, pâte sèche, billes de soudure | Inspection visuelle, dérive SPI |
| Stencil | Épaisseur, géométrie et dimensions des ouvertures, area ratio, zones de step, fréquence de nettoyage | Manque ou excès de brasure, ponts, voids sous pads thermiques | SPI (volume et surface) |
| Sérigraphie | Alignement, pression et vitesse des racles, vitesse de décollement, calage de la carte | Décalage de pâte, bavures, ponts | SPI sur 100% des pads |
| Gestion des composants | Niveau MSL, floor life, étuvage (baking) | Popcorning, délamination interne des boîtiers, voids | X-ray, coupe micrographique après défaillance |
| Pose des composants | Précision de placement, état des buses, données composants (dimensions, polarité) | Désalignement (skew), inversion de polarité, composants manquants, tombstoning | AOI pré-refusion (si déployée), AOI post-refusion |
| Profil de refusion | Consignes de zones, vitesse du convoyeur, atmosphère, profil thermique mesuré | Joints froids, head-in-pillow, voids, tombstoning, surchauffe | Enregistrement de profil, AOI, X-ray |
| Refroidissement et manipulation | Vitesse de refroidissement, sortie convoyeur, support de carte | Brasures altérées, gauchissement (warpage) | AOI, contrôle de planéité |
| Seconde face (double-sided) | Poids des composants face 1, profil de seconde passe | Chute de composants, défauts de re-fusion | AOI, X-ray |
Un défaut intercepté au SPI se corrige à moindre coût : il suffit de nettoyer la carte et de réimprimer. Un défaut détecté après refusion impose une retouche, synonyme de cycle thermique supplémentaire sur la carte et ses composants. C'est pourquoi le SPI constitue l'un des postes de contrôle les plus rentables de la ligne.
Pour définir les ouvertures de pochoir sur les composants fine-pitch et les petits passifs, consultez les règles de conception de pochoir pour PCBA fine-pitch. Pour le choix de l'alliage et du flux, consultez le guide pour choisir sa pâte à braser.
Brasage par refusion vs brasage à la vague
Ces deux procédés créent des joints de brasure, mais répondent à des contraintes d'implantation différentes.
| Brasage par refusion | Brasage à la vague | |
|---|---|---|
| Source d'apport | Crème à braser déposée par sérigraphie avant report | Bain d'alliage en fusion sous la carte |
| Composants cibles | Composants montés en surface (CMS / SMD) | Composants traversants (THT), CMS collés en face inférieure |
| Exposition thermique | Ensemble du sous-ensemble convoyé dans le four | Contact direct de la face inférieure avec la vague ; échauffement indirect de la face supérieure |
| Outillage | Pochoir (stencil) par face de carte | Masques ou cadres de brasage en présence de CMS côté soudure |
| Application type | Quasi-totalité des cartes CMS modernes | Cartes intégrant de nombreux connecteurs THT et peu de CMS en face inférieure |
La majorité des fabrications combinent ces deux technologies. Les composants CMS passent d'abord au four de refusion, puis les composants traversants sont traités à la vague, par brasage sélectif ou manuellement au fer. Certains composants traversants tolèrent également la refusion via la technique pin-in-paste (intrusive reflow) : la pâte à braser est alors sérigraphiée directement dans et autour du trou métallisé. Cette méthode exige que le composant supporte le reflow profile complet et que le ratio volumétrique trou/broche permette un taux de remplissage conforme aux normes IPC.
Consultez le guide du procédé de brasage à la vague pour retrouver les étapes de production et les règles de conception DFM associées. La page dédiée au service de brasage sélectif détaille les cas où le brasage traversant localisé s'avère techniquement préférable à un passage à la vague global.
Refusion sous azote ou sous air
La refusion s'effectue sous air ou sous atmosphère d'azote. L'azote chasse l'oxygène présent dans le four, réduisant ainsi l'oxydation de la brasure en fusion et des surfaces métalliques pendant la phase liquide. En pratique, cela permet d'obtenir un meilleur mouillage sur les finitions difficiles, des joints plus brillants et une fenêtre de process élargie pour les composants fine-pitch et les boîtiers à plages sous le corps (bottom-terminated).
L'azote augmente les coûts d'exploitation et n'est pas nécessaire sur toutes les cartes. Il ne compense pas un pochoir défectueux, un profil thermique inadapté ou des composants humides. Considérez-le comme un levier de contrôle d'appoint, à spécifier lorsque les composants ou la finition de surface le requièrent. Le process d'assemblage BGA et fine-pitch d'APT intègre une refusion sous azote avec profilage par thermocouples, garantissant un delta-T cible de 5 °C ou moins sur toute la surface de la carte.
Défauts courants de brasage par refusion
| Défaut | Aspect visuel | Cause racine habituelle |
|---|---|---|
| Ponts de brasure | Brasure reliant deux broches ou pads adjacents | Excès de pâte, bavure à la sérigraphie, pochoir décalé, conception d'empreinte inadaptée |
| Effet stèle (tombstoning) | Composant passif miniature dressé sur une extrémité | Échauffement ou volume de pâte asymétrique entre les deux pads, décalage de pose |
| Billage / perlage | Fines sphères de brasure près du joint ou le long des passifs | Montée thermique trop rapide, reprise d'humidité de la pâte, surdosage, géométrie d'ouverture du pochoir |
| Vides (voids) | Poches de gaz au cœur du joint, visibles par contrôle X-ray | Dégazage du flux sous les grands pads thermiques, chimie de la pâte, via-in-pad, profil thermique |
| Head-in-pillow | Bille BGA en appui sur la pâte sans coalescence avec celle-ci | Déformation thermique (warpage), billes oxydées, apport thermique insuffisant ou flux épuisé |
| Joint froid ou granuleux | Brasure terne et rugueuse avec mauvais mouillage | Pic de température ou temps au-dessus du liquidus trop faibles, surfaces polluées |
| Non-mouillage / démouillage | La brasure ne s'étale pas ou se rétracte du pad | Finition de surface oxydée, contamination, flux inactif ou consumé |
| Fissuration de composant | Fissures traversantes sur condensateurs céramiques ou boîtiers | Choc thermique, flexion mécanique du PCB post-refusion, humidité piégée dans les composants |
Avant de dérégler le four, isolez l'origine exacte du défaut. Un tombstoning systématique sur une même empreinte à l'échelle du panel trahit un problème de conception de pad ou de pochoir. Des cas dispersés aléatoirement orientent plutôt vers la précision de pose ou le dépôt de pâte. Les vides sous les pads thermiques de QFN dépendent tout autant du fenêtrage du pochoir que du profil thermique, comme détaillé dans le guide sur les bonnes pratiques de refusion QFN pour réduire les vides.
Enregistrements de process à exiger
Lors de la qualification d'un sous-traitant ou en cas de baisse de rendement sur un lot, ces enregistrements permettent de vérifier la maîtrise réelle du process de refusion sur votre carte :
- Profil de refusion réel mesuré pour votre référence et indice de révision, incluant l'emplacement des thermocouples et la superposition de la fenêtre de process de la pâte
- Données SPI du premier article et du lot de production, recensant les pads signalés en anomalie et les nettoyages/réimpressions
- Résultats AOI classés par typologie de défauts et détail du traitement des faux rejets (false calls)
- Clichés d'inspection aux rayons X (X-ray) et mesure des taux de vide (voids) sur BGA, QFN et autres composants à brasures cachées, confrontés aux seuils d'acceptation de votre commande
- Registre de traçabilité des composants sensibles à l'humidité (MSD) : suivi du temps d'exposition à l'air libre (floor life) et étuvages (bake) réalisés avant pose
- Rapport d'inspection du premier article (FAI) couvrant l'alignement du placement, le respect des polarités et la qualité des joints sur la première carte
- Enregistrements de gestion des modifications en cas de changement de pochoir (stencil), de pâte, de profil thermique ou de ligne de production entre deux séries
Spécifiez explicitement la classe de conformité dans votre commande, généralement IPC-A-610 Classe 2 ou Classe 3, ainsi que tout seuil maximal de vide dérogeant aux paramètres par défaut de l'assembleur. APT trace et consigne sur la fiche suiveuse (traveler) de chaque série l'ensemble des données de sérigraphie, de refusion, de brasage THT et de test électrique.
Éléments à fournir pour un RFQ d'assemblage SMT
- Fichiers Gerber ou ODB++ incluant les couches de pâte à braser (paste layers), accompagnés du plan d'assemblage
- BOM avec références fabricants complètes (MPN) et équivalences validées
- Fichier de placement (centroid / pick-and-place) précisant la rotation et la face
- Finition de surface et épaisseur du PCB, déterminantes pour le mouillage et l'inertie thermique
- Exigences d'alliage et de flux (par exemple sans plomb, no-clean ou hydrosoluble) et nécessité éventuelle d'un nettoyage
- Classe d'acceptabilité, périmètre du contrôle X-ray et critères de voiding sur les joints masqués
- Quantités, planning de fabrication et besoin éventuel de validation d'un premier article avant lancement de la série
Pourquoi choisir APTPCB pour l'assemblage SMT par refusion ?
APT définit l'ordre d'assemblage, le stencil, la refusion, le brasage traversant, l'inspection et la couverture de test avant le lancement en fabrication : aucune carte en technologie mixte n'entre dans le four sans validation préalable. La ligne d'assemblage SMT par refusion intègre en standard des étapes de contrôle par SPI 3D, AOI et rayons X. L'inspection du premier article, adossée à un profil thermique mesuré sur banc, verrouille le procédé pour l'ensemble du lot de production.
Normes et référentiels applicables :
- IPC-A-610 : acceptabilité des assemblages électroniques
- IPC J-STD-001 : exigences pour les assemblages électriques et électroniques brasés
- IPC/JEDEC J-STD-020 : classification de la sensibilité à l'humidité/refusion des composants non hermétiques
- IPC/JEDEC J-STD-033 : manipulation, emballage, expédition et utilisation des composants sensibles à l'humidité
- IPC-7530 : lignes directrices pour l'établissement des profils thermiques de brasage de masse
Questions fréquentes
Qu'est-ce que le procédé de brasage par refusion ?
Le procédé de refusion consiste à appliquer de la pâte à braser sur les pads du PCB par sérigraphie, à y déposer les composants montés en surface (SMD), puis à chauffer l'ensemble dans un four traversant quatre zones : préchauffage, palier (soak), refusion et refroidissement. La pâte fond, mouille les pads et les terminaisons, puis se solidifie pour former les joints de soudure.
Quelles sont les quatre zones d'un profil de refusion ?
Les quatre zones sont le préchauffage, le palier d'égalisation thermique (soak), le pic de refusion et le refroidissement. Le préchauffage monte la température de la carte à un gradient contrôlé, le palier homogénéise la température sur l'ensemble du PCB et active le flux, la refusion porte l'alliage au-delà de son point de fusion, et le refroidissement fige les joints de brasure.
Quelle est la différence entre le brasage par refusion et le brasage à la vague ?
La refusion fait fondre une pâte à braser déposée sur les pads avant le placement des composants ; elle s'applique aux composants montés en surface. Le brasage à la vague fait passer la face inférieure de la carte sur une vague d'alliage en fusion ; il est principalement dédié aux composants traversants (THT).
L'azote est-il obligatoire pour le brasage par refusion ?
Non. Beaucoup de cartes sont brasées sous air. L'azote réduit l'oxydation pendant la phase liquide de l'alliage, ce qui améliore le mouillage sur les composants fine-pitch, les boîtiers à terminaisons sous le composant (QFN, LGA) et certaines finitions de surface. C'est une optimisation de procédé, pas un substitut à un profil thermique correct.
Quelles sont les causes du phénomène de tombstoning en refusion ?
Le tombstoning (redressement de composant ou effet menhir) se produit lorsqu'une extrémité d'un composant passif mouille et applique une tension de surface avant la fusion de l'autre côté. Les causes fréquentes sont un apport thermique déséquilibré entre les deux pads, un volume de pâte asymétrique, un décalage de placement ou un pad connecté directement à une large zone de cuivre sans frein thermique.
Les composants traversants peuvent-ils être brasés par refusion ?
Oui dans certains cas, via le procédé pin-in-paste (refusion traversante). La pâte est sérigraphiée dans et autour du trou métallisé, le composant est inséré, puis l'assemblage passe au four de refusion. Le composant doit supporter la température de refusion, et les dimensions du trou, de la broche ainsi que le volume de pâte doivent garantir un taux de remplissage conforme. Sinon, appliquez un brasage à la vague, sélectif ou manuel.
Où se décide réellement la qualité d'un joint de refusion
Le four assure la fusion de l'alliage, mais la qualité du joint dépend en amont du volume de pâte déposé, de la précision du placement, de la mouillabilité des composants et d'un profil thermique mesuré sur une carte réelle instrumentée. En cas de défaut de refusion, partez du poste de contrôle qui l'a identifié en premier — généralement la SPI ou l'AOI — puis remontez le process jusqu'à l'étape d'origine. Lors de la qualification d'un sous-traitant EMS, exigez la consultation de ces enregistrements sur une carte d'une complexité équivalente à la vôtre.