
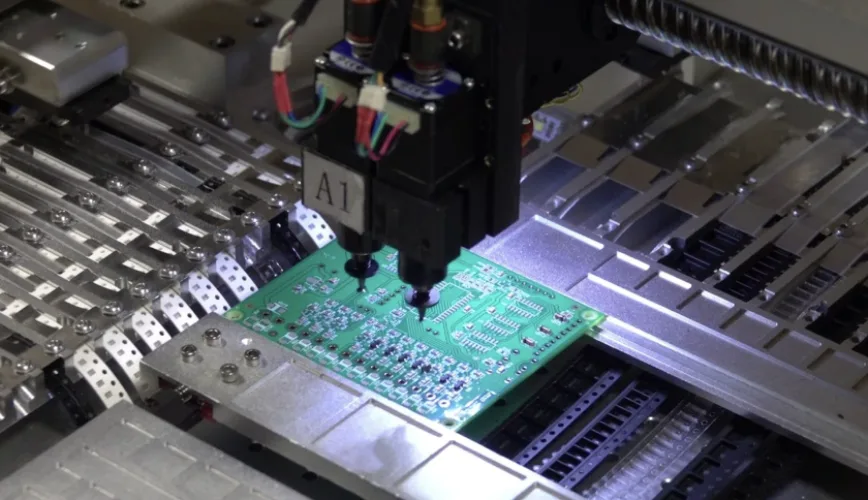
Le SMT (Surface Mount Technology, ou CMS) désigne le procédé d'assemblage consistant à braser directement les composants sur les plages d'accueil (pads) situées à la surface du circuit imprimé. Aucune broche ne traverse le PCB. La pâte à braser (solder paste) est appliquée sur les pads par sérigraphie, des machines pick-and-place positionnent les composants, puis un four à refusion fait fondre l'alliage pour former les joints de brasure. La quasi-totalité de l'électronique moderne repose sur le SMT : cette technologie autorise des boîtiers miniatures, une densité de routage élevée, un placement sur les deux faces et des cadences de pose automatisées très rapides.
Les composants dédiés au SMT sont appelés SMD (Surface Mount Devices). Le SMT représente le procédé d'assemblage, le SMD désigne le composant. Zoom sur les spécificités du procédé, le fonctionnement détaillé d'une ligne d'assemblage SMT, le comparatif face à la technologie traversante (THT) et les règles de conception PCB indispensables pour maximiser le rendement de fabrication.
Points clés
- Le SMT (Surface Mount Technology) désigne le procédé d'assemblage : sérigraphie de la pâte à braser, pose des composants et refusion à la surface du PCB.
- Le SMD (Surface Mount Device) désigne le composant physique adapté à ce procédé : résistance, condensateur, IC ou tout autre boîtier dédié.
- Une ligne SMT standard enchaîne l'impression de pâte, l'inspection SPI, le placement, la refusion et le contrôle AOI, complétés par une inspection X-Ray pour les joints masqués.
- Le SMT constitue le standard pour l'immense majorité des composants. Le traversant reste indispensable pour résister à de fortes contraintes mécaniques, passer de forts courants ou monter certains connecteurs massifs. Beaucoup de cartes mixent les deux.
- Le rendement d'assemblage se détermine dès le routage : empreintes (land patterns), ouvertures de pochoir, espacements, orientations, fiducials et équilibrage thermique.
SMT vs SMD : quelle est la différence ?
Les termes « SMD SMT » ou « SMT SMD » sont souvent employés comme des synonymes. Bien que directement liés, ils ne sont pas interchangeables.
| Terme | Forme développée | Définition | Exemple d'usage |
|---|---|---|---|
| SMT | Surface mount technology | Le procédé d'assemblage et les équipements associés | « La carte est assemblée sur notre ligne SMT. » |
| SMD | Surface mount device | Un composant conçu pour le montage en surface | « U3 est un SMD en boîtier QFN. » |
| SMA | Surface mount assembly | Une carte assemblée par procédé SMT | Utilisé dans certaines documentations anciennes |
| THT | Through-hole technology | Broches insérées à travers des trous métallisés | « J1 est un connecteur THT. » |
Un composant SMD dispose de pattes courtes, de métallisations d'extrémité ou de billes de soudure à la place des broches filaires classiques. Les familles de boîtiers SMD courantes incluent les résistances et condensateurs chip (0201, 0402, 0603, 0805, etc., identifiés par leur taille), les transistors SOT, les circuits intégrés SOIC et QFP à pattes en aile de mouette (gull-wing), les boîtiers QFN et DFN à pads inférieurs, ainsi que les BGA pourvus d'une matrice de billes de brasure.
Comment fonctionne une ligne SMT ?
Une ligne de production SMT se compose de plusieurs machines automatisées reliées par des convoyeurs. Le déroulement standard d'un process SMT suit ces étapes :
- Sérigraphie de la pâte à braser. Un pochoir en acier inoxydable découpé au niveau des pads est positionné sur le circuit imprimé. Une racle pousse la solder paste à travers les ouvertures. Le volume de pâte déposé dépend de l'épaisseur du pochoir et de la taille des ouvertures. Consultez le tutoriel de conception de pochoir SMT pour les règles de dimensionnement des ouvertures.
- Inspection de la pâte à braser (SPI). Un système de contrôle 3D mesure la hauteur, la surface et le volume de pâte sur chaque pad. La majorité des défauts de brasage prenant racine à la sérigraphie, le SPI constitue l'étape la plus économique pour les intercepter. Voir l'inspection de pâte à braser (SPI).
- Pose des composants. Les machines de placement (pick-and-place) prélèvent les composants depuis des bobines, plateaux ou tubes, contrôlent leur alignement par caméras et les déposent sur la pâte humide. Le programme d'implantation est généré à partir du fichier centroid et de la BOM.
- Brasage par refusion. La carte traverse un four de refusion multizone : préchauffage, palier thermique (soak), refusion au-dessus du point de fusion de l'alliage, puis refroidissement. La pâte se transforme en joints de brasure solides. Le guide sur les bases du profil de refusion détaille la configuration thermique.
- Inspection optique automatisée (AOI). Des caméras contrôlent l'absence, le décalage ou l'inversion de polarité des composants, ainsi que les ponts de soudure et les manques de brasure. Le guide des bases de l'AOI récapitule les capacités et limites du contrôle optique.
- Contrôle aux rayons X (X-ray). Les boîtiers BGA, QFN et autres composants à billes ou pads inférieurs masquent leurs joints. Le contrôle X-ray permet d'inspecter les voids, les ponts et les défauts de brasage sous le boîtier.
- Seconde face et composants traversants. Pour les cartes double face, le process SMT se répète sur la face opposée. Les composants traversants sont ensuite assemblés par brasage sélectif, à la vague ou au fer.
- Test et inspection finale. Contrôle par sondes mobiles (flying probe), test in-situ (ICT) ou test fonctionnel, suivis d'une inspection visuelle finale et de l'emballage.
Sur les cartes SMT double face, la face accueillant les composants les plus légers passe généralement en premier. La carte est ensuite retournée pour assembler la face comportant les composants les plus lourds ou les plus sensibles thermiquement. Les composants de la première face doivent en effet rester fixés par tension superficielle lors de la seconde refusion, raison pour laquelle les composants lourds sont placés sur la face supérieure.
SMT vs THT : que choisir ?
Le SMT s'impose sur la densité d'intégration, le coût par placement et l'automatisation. Le traversant (THT) reste incontournable dès que la tenue mécanique ou la capacité en courant prime. La majorité des cartes en production relèvent d'une technologie mixte : SMT pour la quasi-totalité des composants, THT pour quelques connecteurs ou étages de puissance.
| Critère | SMT | Traversant (THT) | Technologie mixte |
|---|---|---|---|
| Types de composants | Passifs, circuits intégrés, BGA, QFN, majorité des composants modernes | Gros connecteurs, transformateurs, gros chimiques, relais, certains composants de puissance | SMT pour la majorité des composants, THT pour les exceptions |
| Contraintes mécaniques | Brasures moins tolérantes aux efforts mécaniques ; risque de fissuration sous cycles d'insertion répétés ou vibrations sans maintien | Broches traversantes résistantes à l'arrachement et au cisaillement | THT ou SMT renforcé pour les connecteurs soumis à des contraintes |
| Courant et dissipation thermique | Limité par la surface du pad et le cuivre ; vias thermiques requis | Broches et canons métallisés acceptant des courants plus élevés | Composants forte puissance implantés en THT selon les besoins |
| Densité d'implantation | Élevée ; routage possible sur les deux faces, aucun perçage ne traverse les couches internes | Plus faible ; les perçages bloquent le routage sur l'ensemble des couches | Moyenne |
| Volume et coût | Coût par joint le plus bas en série ; placement automatisé rapide | Étapes manuelles ou brasage sélectif ; cadence plus lente | Étape de process THT supplémentaire générant un surcoût |
| Contrôle | SPI, AOI, rayons X pour les joints masqués | Visuel, AOI, contrôle du remplissage du canon métallisé | Combinaison des deux méthodes de contrôle |
| Retouche (rework) | Nécessite de l'air chaud ou une station de reprise BGA | Plus simple au fer à souder ou à la station de dessoudage | Procédures de retouche distinctes à prévoir pour chaque type |
Règle de conception : partez systématiquement sur du SMT par défaut, puis basculez un composant en traversant uniquement sur justification technique : reprise d'effort mécanique sur connecteur, courant admissible élevé, dissipation thermique critique ou boîtier disponible exclusivement en THT. Les bases du brasage traversant détaillent l'enchaînement de l'étape THT après la refusion SMT.
Ce tableau détaille l'arbitrage par typologie de composant pour combiner les deux technologies sur un même PCB sans reprises de conception ultérieures.
Règles de conception SMT pour maximiser le rendement d'assemblage
La majorité des défauts SMT proviennent directement du routage. Voici les règles ayant le plus fort impact sur le rendement d'assemblage d'un PCB CMS :
- Utilisez des empreintes (land patterns) éprouvées. Fondez les empreintes sur les recommandations du fabricant du composant ou sur les standards IPC-7351, en vérifiant la correspondance exacte avec la référence (MPN) de la BOM.
- Conservez des pads symétriques sur les petits passifs. Une dissymétrie de surface de cuivre ou de liaison thermique entre les deux extrémités d'un boîtier 0402 ou 0201 génère un déséquilibre thermique et conduit au redressement du composant (tombstoning).
- Contrôlez les connexions thermiques. Les pads raccordés à des plans massifs de cuivre requièrent des freins thermiques (thermal reliefs) pour atteindre la température de refusion au même rythme que le reste de la carte.
- Respectez les dégagements entre composants. Prévoyez l'espace nécessaire au passage des buses de placement, aux angles de vision de l'AOI et aux outils de retouche. Éloignez les composants hauts des boîtiers fine-pitch nécessitant une inspection optique.
- Gérez rigoureusement les vias dans les pads. Un via ouvert dans une plage d'accueil draine la pâte à braser par capillarité et appauvrit le joint. Isolez les vias hors des pads ou spécifiez un procédé via-in-pad avec remplissage et bouchage cuivre (filled and capped).
- Intégrez des mires de centrage (fiducials). Placez des mires globales sur la carte ou le panneau et des mires locales à proximité des composants fine-pitch, avec une ouverture nette dans le solder mask tout autour.
- Identifiez explicitement la polarité et la broche 1. Un repère de sérigraphie net élimine les inversions au placement et accélère l'inspection. Le guide de polarité des composants SMT détaille les marquages standards.
- Optimisez la mise en panneau. Les bords techniques, les trous de positionnement (tooling holes) et les attaches sécables doivent correspondre aux convoyeurs de la ligne CMS et au mode de dépanélisation retenu.
- Équilibrez la répartition du cuivre pour limiter le gauchissement. Une carte fine ou asymétrique se déforme sous l'effet du profil thermique de refusion, créant des ruptures de contact sous les billes de BGA.
La checklist de conception pour l'assemblage (DFA) regroupe l'ensemble de ces points sous forme de grille de revue.
Défauts SMT et méthodes de détection
Même avec une conception rigoureuse, tout procédé SMT génère son lot de défauts. Identifier quelle méthode d'inspection intercepte chaque anomalie permet de dimensionner efficacement la stratégie de test.
| Défaut | Cause typique | Meilleure méthode de détection |
|---|---|---|
| Pâte insuffisante ou en excès | Conception du stencil, ouvertures usées ou obstruées | SPI |
| Pont de soudure | Excès de pâte, défaut de sérigraphie, pitch serré | SPI avant refusion, AOI après |
| Tombstoning | Échauffement asymétrique des pads ou dépôt de pâte inégal sur petits passifs | AOI |
| Composant manquant ou décalé | Prise buse, précision de placement, vibration de la carte | AOI |
| Erreur de polarité ou mauvais composant | Erreur de chargement ou de feeder | AOI, inspection premier article |
| Voids, ponts masqués, billes BGA ouvertes | Reflow profile, pâte, gauchissement (warpage), géométrie des pads | X-Ray |
| Défauts électriques | Mauvaise valeur, composant endommagé, brasure ouverte | Flying probe, ICT, test fonctionnel |
L'IPC-A-610 sert de standard d'acceptabilité de référence pour les assemblages électroniques, le donneur d'ordre définissant le niveau requis en Classe 1, 2 ou 3. L'aperçu des critères d'acceptabilité IPC-A-610 détaille les tolérances associées à chaque classe.
La plupart des guides SMT dressent la liste des défauts sans expliciter le moyen de contrôle permettant de les intercepter. Ce tableau associe chaque anomalie à son outil de détection optimal, permettant de bâtir le plan d'inspection directement à partir de la typologie des défauts visés.
Checklist RFQ pour l'assemblage SMT
Pour chiffrer précisément l'assemblage SMT, l'EMS doit connaître la composition exacte de la carte et ses contraintes de fabrication. Transmettez un dossier technique couvrant les éléments suivants :
- Fichiers Gerber ou ODB++, incluant la couche de pâte à braser (paste layer) pour la découpe du pochoir
- BOM détaillant les MPN, repères topo (designators), quantités et équivalences validées
- Fichier centroid (pick-and-place) indiquant X, Y, rotation et face pour chaque composant
- Plan d'assemblage précisant les polarités, les composants spécifiques et les repères non montés (DNP)
- Exigence de process sans plomb (lead-free) ou au plomb, ainsi que la solder paste imposée le cas échéant
- Classe d'acceptabilité (IPC-A-610 Classe 2 ou 3) et exigences d'inspection (X-ray pour BGA, AOI, SPI)
- Composants traversants (THT) et méthode de brasage préférentielle (vague, brasage sélectif, pin-in-paste, manuel)
- Exigences de test : sondes mobiles (flying probe), ICT, test fonctionnel, programmation
- Taille du lot de fabrication, volume annuel et modèle d'approvisionnement (turnkey, composants fournis ou hybride)
- Conditionnement des composants (bobines/reels, tubes, plateaux/trays) et gestion dry-pack selon le niveau MSL
- Épaisseur du pochoir et spécifications d'ouverture (step-up, nano-coating, avec ou sans cadre)
- Tolérance de rework (nombre maximal de cycles de retouche et procédure en cas de rejet X-ray)
- Spécifications de vernissage (conformal coating), potting ou underfill
- Exigences de traçabilité (marquage code-barres ou sérialisation)
Le guide sur les bases du fichier centroid détaille les informations requises dans le fichier de placement.
Pourquoi confier l'assemblage de vos cartes SMT à APTPCB ?
Les services d'assemblage SMT d'APTPCB s'appuient sur sept lignes CMS haute cadence capables d'implanter des composants du boîtier 01005 jusqu'aux formats 100 × 90 mm, avec une précision de placement de ±25 µm, une refusion sous azote à 10 zones et une inspection 100 % 3D SPI et AOI, complétée par un contrôle 3D X-Ray ciblé selon l'analyse de risque. Les composants traversants sont traités sur le même ordre de fabrication par brasage sélectif sous azote à double buse — compatible avec les alliages sans plomb et SnPb — ou par brasage à la vague. La conformité des cartes suit les normes IPC-A-610 et J-STD-001 selon la classe spécifiée sur vos plans.
Une revue d'ingénierie contrôle les footprints, les ouvertures de crème à braser, la panélisation et l'accessibilité au test avant le premier lancement en fabrication, garantissant des corrections directement intégrées aux fichiers CAO plutôt qu'improvisées sur la ligne.
Normes et documents de référence applicables :
- IPC-7351 : exigences relatives aux empreintes de report pour les composants montés en surface
- J-STD-001 : exigences pour les assemblages électriques et électroniques brasés
- IPC-A-610 : critères d'acceptabilité des assemblages électroniques
- J-STD-020 et J-STD-033 : classification de sensibilité à l'humidité et manipulation des SMD
Foire aux questions
Que signifie l'acronyme SMT ?
SMT signifie Surface Mount Technology (technologie de montage en surface). Il s'agit du procédé d'assemblage consistant à souder les composants directement sur des pads à la surface du circuit imprimé, sans insérer de broches dans des trous métallisés.
Quelle est la différence entre SMT et SMD ?
SMT désigne le procédé industriel de montage en surface. Un SMD (Surface Mount Device, ou CMS) est le composant conçu pour ce procédé, comme une résistance chip, un boîtier QFN ou un BGA. Les composants SMD s'assemblent via le procédé SMT.
Quelles sont les étapes du procédé SMT ?
Les étapes clés comprennent la sérigraphie de solder paste, l'inspection SPI (Solder Paste Inspection), la dépose des composants (pick-and-place), le brasage par refusion et l'inspection optique automatisée (AOI). Les cartes intégrant des boîtiers à billes ou pads cachés passent en contrôle X-Ray, et les cartes en technologie mixte requièrent une étape d'insertion THT avant la phase de test.
Le procédé SMT est-il supérieur au montage traversant ?
Le SMT est nettement supérieur en termes de densité d'intégration, d'automatisation et de coût unitaire en série : c'est le standard pour la majorité des composants. La technologie traversante (THT) reste requise pour les connecteurs soumis à de fortes contraintes mécaniques, les circuits de puissance à fort courant ou les boîtiers spécifiques non disponibles en CMS. De nombreuses cartes exploitent une technologie mixte.
Qu'est-ce qu'une ligne de production SMT ?
Une ligne SMT réunit la chaîne de machines automatisées assurant le montage des cartes : une sérigraphieuse de pâte à braser, un équipement SPI, une ou plusieurs machines pick-and-place, un four à refusion et un poste AOI, souvent complétés par des stations X-Ray et de test électrique.
Quels fichiers fournir pour lancer un assemblage SMT ?
Le sous-traitant EMS a besoin des fichiers de fabrication Gerber ou ODB++ incluant les couches de pâte à braser (paste mask), d'une BOM intégrant les MPN fabricants complets, d'un fichier centroid (coordonnées X-Y et orientations) et d'un plan d'assemblage. Joignez-y les exigences de programmation et de banc de test si l'assembleur prend en charge la recette fonctionnelle.
Partir du SMT, justifier chaque exception
Le SMT constitue le standard de référence pour tout assemblage PCBA. Concevez chaque composant en SMT, sauf contrainte mécanique, électrique ou d'approvisionnement imposant le recours au THT. Respectez scrupuleusement les règles de land pattern et d'ouverture de pochoir lors du layout, puis transmettez un dossier de fabrication complet à l'assembleur. Cette démarche garantit le first-pass yield le plus élevé dès la mise en production d'une nouvelle carte.