
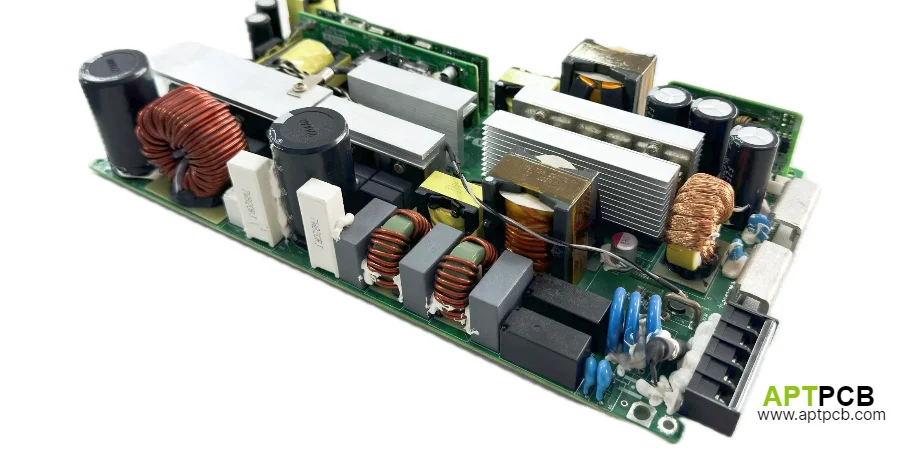
Un PCB de puissance pour onduleur solaire n’est généralement pas une simple carte électronique regroupant toutes les fonctions. Dans la plupart des architectures industrielles, la conception distingue une partie puissance, une partie commande ou supervision, ainsi que les interfaces de connexion qui relient la carte à l’ensemble mécanique et électrique du produit.
Cette séparation est le point de départ d’une revue de fabrication efficace.
Si votre projet nécessite une analyse de l’architecture électronique destinée aux applications énergétiques, consultez d’abord la page PCB pour énergie et puissance. Lorsque la dissipation thermique devient une contrainte majeure, la discussion doit intégrer les solutions de PCB haute conductivité thermique. La préparation de la validation après assemblage doit également être anticipée avec le test FCT, plutôt que d’être ajoutée après la fabrication du premier prototype.
Cette revue concerne les limites entre conception carte et industrialisation : découpage fonctionnel, zones sensibles, isolation, transfert thermique, fabrication, assemblage et préparation du test. Elle ne constitue pas une démonstration de rendement d’onduleur, de conformité réglementaire ou de durée de vie terrain.
Réponse rapide
Avant de libérer un PCB de puissance pour onduleur solaire, il faut transformer les intentions de conception en décisions industrielles vérifiables : séparer clairement les zones de puissance et de commande, définir les interfaces isolées, valider le chemin thermique, vérifier la faisabilité d’assemblage des composants lourds et préparer le contrôle fonctionnel de la carte assemblée. Une limite mal définie entre conception, mécanique et fabrication provoque souvent des corrections coûteuses pendant le pilote.
Sommaire
- 1. Que contient réellement un PCB de puissance pour onduleur solaire ?
- 2. Comment définir la séparation entre puissance et commande ?
- 3. Comment choisir le chemin thermique avant fabrication ?
- 4. Quels contrôles DFM effectuer avant la fabrication ?
- 5. Comment préparer l’assemblage et le test fonctionnel ?
- Conclusion : libérer une carte de puissance maîtrisée
1. Que contient réellement un PCB de puissance pour onduleur solaire ?
Un système d’onduleur photovoltaïque regroupe plusieurs fonctions électroniques qui n’imposent pas les mêmes contraintes de fabrication.
Une architecture courante comprend :
- une carte de puissance qui transporte les courants de commutation élevés ;
- une carte de commande qui gère la logique, les mesures et les communications ;
- des cartes ou sous-ensembles complémentaires pour le pilotage, la surveillance ou les interfaces externes.
Considérer toutes ces fonctions comme un unique « PCB haute puissance » masque souvent les véritables contraintes industrielles.
La carte de puissance dépend principalement :
- de la distribution cuivre ;
- du chemin d’évacuation thermique ;
- du positionnement des composants dissipatifs ;
- des connexions bus, bornes ou faisceaux.
La partie commande dépend davantage :
- de la séparation avec les zones bruitées ;
- de l’accès aux points de mesure ;
- de la stabilité des signaux ;
- de la facilité d’inspection.
Cette distinction permet également de mieux préparer la fabrication. Les choix mécaniques, les renforts de connecteurs, les ouvertures d’inspection et les outillages de test dépendent directement de la frontière entre ces fonctions.
2. Comment définir la séparation entre puissance et commande ?
La question principale lors d’une revue de PCB d’onduleur n’est pas uniquement la puissance maximale transportée par la carte. La question déterminante est :
où circulent les courants perturbateurs, où se trouvent les circuits sensibles, et comment ces deux mondes communiquent-ils ?
Une revue efficace confirme notamment :
- que la boucle de commutation de puissance reste compacte ;
- que les signaux faibles ne traversent pas les zones de cuivre fortement bruitées ;
- que les condensateurs de découplage sont placés au plus près des boucles concernées ;
- que la frontière entre puissance et mesure est explicitement définie ;
- que l’orientation des connecteurs, barres conductrices et faisceaux est figée avant la préparation mécanique.
Cette étape influence directement l’industrialisation.
Une mauvaise définition des frontières peut provoquer :
- des accès d’inspection bloqués ;
- des chemins de câbles impossibles à reproduire ;
- des interfaces mécaniques incompatibles ;
- des difficultés de connexion pendant le test.
La matrice suivante permet de structurer la revue avant libération :
| Élément à confirmer | Décision attendue avant fabrication | Risque si non défini |
|---|---|---|
| Zone puissance | Limites cuivre et composants critiques identifiées | Modification tardive du routage |
| Zone commande | Séparation avec signaux sensibles validée | Perturbations et reprises |
| Connecteurs | Position et orientation figées | Difficultés mécaniques |
| Interfaces thermiques | Surface et méthode de fixation confirmées | Mauvaise dissipation |
| Test | Accès de mesure disponible | Ajout tardif d’outillage |
3. Comment choisir le chemin thermique avant fabrication ?
La gestion thermique d’un PCB d’onduleur solaire doit être considérée comme un trajet complet.
Le choix ne repose pas uniquement sur une épaisseur de cuivre ou un matériau particulier. Plusieurs architectures sont possibles :
- diffusion horizontale dans les couches cuivre ;
- transfert vertical à travers l’empilage ;
- évacuation directe vers un dissipateur ou un châssis métallique ;
- utilisation d’une structure PCB spécialement orientée thermique.
Avant fabrication, il faut confirmer :
- l’emplacement exact des sources principales de chaleur ;
- la direction prévue du transfert thermique ;
- la compatibilité entre isolation électrique et solution thermique ;
- la pression mécanique appliquée sur les interfaces ;
- l’accès aux surfaces de contact après assemblage.
Lorsque la carte participe directement au chemin thermique, une analyse spécifique de PCB haute conductivité thermique doit être réalisée.
Le choix thermique doit rester lié à l’ensemble du produit : carte, boîtier, dissipateur, interface mécanique et procédé d’assemblage.
4. Quels contrôles DFM effectuer avant la fabrication ?
Un PCB de puissance pour onduleur combine souvent :
- composants traversants lourds ;
- zones cuivre épaisses ;
- interfaces mécaniques ;
- connexions de puissance ;
- exigences de contrôle après assemblage.
La revue DFM doit donc couvrir plusieurs points.
Architecture des fichiers de fabrication
Les équipes doivent confirmer :
- quelles cartes appartiennent au chemin puissance ;
- quelles cartes correspondent à la commande ;
- quels sous-ensembles nécessitent une fabrication ou inspection séparée.
Stratégie de connexion courant
La méthode de transfert de courant doit être figée :
- bornes soudées ;
- connecteurs renforcés ;
- barres conductrices ;
- assemblages mécaniques vissés.
Cette décision influence directement :
- le diamètre des perçages ;
- le renforcement mécanique ;
- le procédé de soudage ;
- l’ordre d’assemblage.
Cuivre épais et composants THT
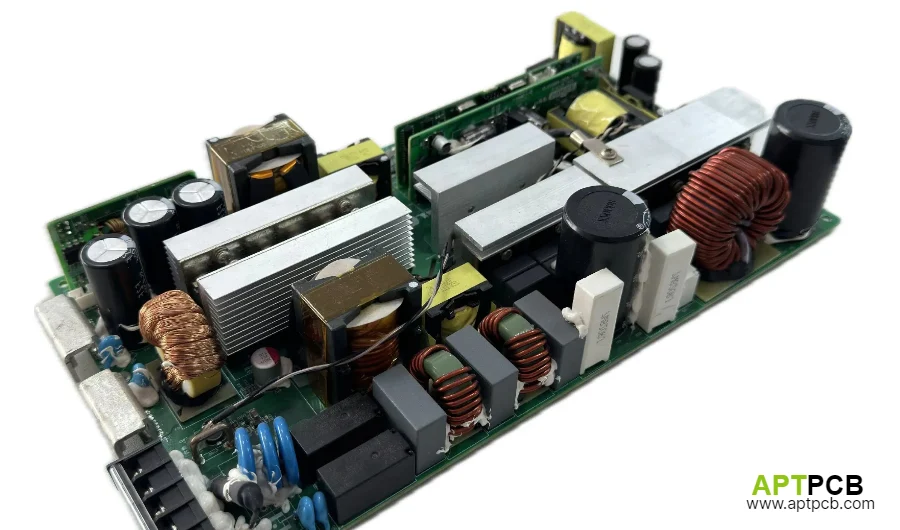
Les cartes d’onduleurs utilisent fréquemment du cuivre 3 oz ou 4 oz et intègrent des composants traversants volumineux comme des IGBT, inductances de mode commun ou borniers de puissance.
Un raccordement direct des broches dans de grands plans cuivre peut sembler optimal électriquement. Cependant, pendant le soudage à la vague ou le soudage sélectif, cette masse thermique importante absorbe rapidement l’énergie disponible.
Le résultat peut être :
- une montée insuffisante de la soudure dans le canon du trou ;
- un remplissage incomplet ;
- un joint fragile malgré un aspect extérieur acceptable.
Une carte peut passer un contrôle initial à température ambiante tout en développant ensuite une résistance locale sous forte charge.
Pour les applications où le courant dépasse 100 A, la conception des pastilles, des éventuels relais thermiques de soudure et du remplissage des trous traversants devient un élément de fiabilité majeur.
Isolation et zones interdites
Les distances, fentes d’isolation, barrières et séparations de connecteurs doivent apparaître clairement dans le dossier de fabrication.
L’intention électrique seule ne suffit pas : la fabrication doit pouvoir interpréter précisément les limites.
Inspection après montage
Les points suivants doivent rester accessibles :
- connexions de puissance ;
- soudures critiques ;
- composants fortement dissipatifs ;
- zones nécessitant une inspection après fixation mécanique.
5. Comment préparer l’assemblage et le test fonctionnel ?
La préparation du montage et du test doit commencer pendant la conception du PCB.
Un dossier industriel complet définit :
- l’accès du banc de test ;
- les connexions nécessaires à la mise sous tension ;
- l’identification des variantes ;
- les points de mesure ;
- les étapes de vérification avant et après alimentation.
Le passage vers le test FCT doit être préparé dès la conception.
Une bonne transmission fournisseur comprend :
- Gerber ou ODB++ ;
- nomenclature BOM ;
- empilage PCB ;
- poids cuivre ;
- contraintes thermiques ;
- informations connecteurs ;
- méthode prévue de test sous tension.
Cette approche améliore également la précision du devis, car le fabricant peut intégrer les besoins réels d’assemblage et de contrôle dès l’analyse initiale.
Conclusion : libérer une carte de puissance maîtrisée
La meilleure revue d’un PCB d’onduleur solaire ne commence pas par une promesse de performance. Elle commence par une définition claire des frontières industrielles.
Avant la libération de la carte, il faut :
- séparer les fonctions puissance et commande ;
- confirmer le chemin thermique réel ;
- valider les contraintes de fabrication liées au cuivre épais ;
- préparer l’assemblage et le test fonctionnel.
Pour les projets nécessitant une analyse plus large, commencez par PCB pour énergie et puissance, puis complétez avec PCB haute conductivité thermique ou test FCT selon les contraintes du produit.
Prochaines étapes avec APTPCB
Pour un onduleur raccordé réseau, un micro-onduleur ou un système de conversion d’énergie, le risque industriel ne concerne pas uniquement la commutation électrique.
Il concerne aussi :
- la capacité des joints THT sur cuivre massif à rester fiables ;
- la séparation entre puissance et commande ;
- la compatibilité entre carte et mécanique ;
- la possibilité de tester une carte assemblée dans des conditions maîtrisées.
Envoyez votre dossier technique comprenant Gerber ou ODB++, BOM, intention d’empilage, poids cuivre, informations de courant maximal, connecteurs et exigences de test via demande de devis.
L’équipe fabrication haute puissance APTPCB réalise une revue DFM orientée onduleur afin d’identifier les points sensibles avant le lancement d’un prototype industriel.
Références publiques
Texas Instruments, "AN-1149 Layout Guidelines for Switching Power Supplies"
Infineon, "PCB Design Guidelines For Switching Power Supplies"
Keysight, "Functional Test Systems for Electronics Manufacturing"
NREL, "Power Electronics for Grid Integration"
Informations auteur et revue technique
- Auteur : équipe contenu électronique de puissance et énergie solaire APTPCB
- Relecture technique : ingénieurs fabrication PCB, assemblage PCBA, conception onduleur et test fonctionnel