
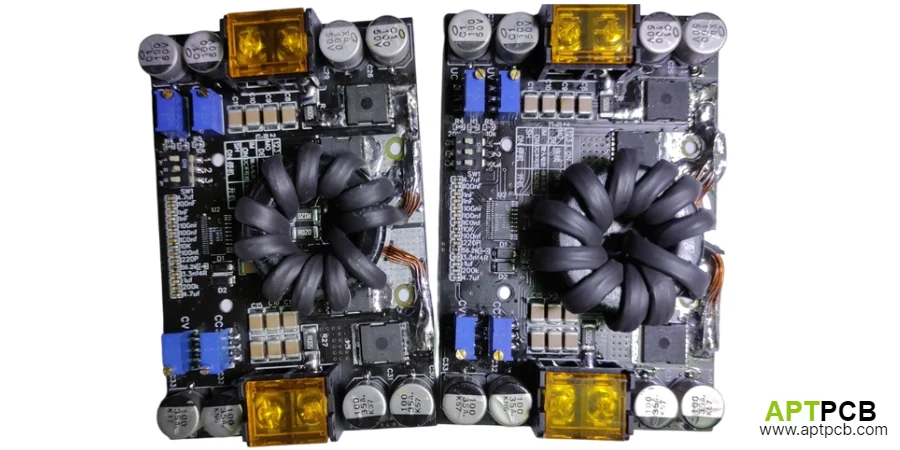
Les equipes qui recherchent un PCB de controleur MPPT doivent generalement savoir si la carte peut passer d'un concept de convertisseur a un assemblage fabricable qui garde sous controle l'etage de commutation, les chemins de mesure, les interfaces batterie ou charge, le chemin thermique et le passage vers les tests en usine.
Si le projet est centre sur la conversion d'energie et un routage de puissance de type chargeur, commencez par les ensembles PCB pour puissance et energie. Si la conception inclut aussi des signaux d'armoire, un controle superviseur ou des E/S cote equipement, ajoutez la posture de revue issue des ensembles PCB pour controle industriel.
Gardez la discussion a la frontiere de la revue carte: comment separer les sections de puissance et de controle, proteger la precision de mesure, choisir un chemin thermique realiste et preparer le transfert entre l'assemblage et le test fonctionnel.
Reponse rapide Revoyez un PCB de controleur MPPT comme un probleme de frontiere de mesure et de package de release avant qu'il ne devienne un RFQ. Si la puissance cote panneau, la puissance cote batterie, les signaux de controle, le materiel thermique et les hypotheses de test sous tension ne sont pas figes ensemble, le premier build echoue le plus souvent a cause d'un cablage ambigu, de points de mesure inaccessibles et de reprises de bring-up, et non a cause de l'algorithme MPPT lui-meme.
Ce qu'une revue de PCB de controleur MPPT doit repondre
Avant la release du prototype, la plupart des equipes ont besoin de reponses claires a cinq questions pratiques:
- La zone de commutation est-elle clairement separee des chemins de mesure analogique, du controle MCU et des chemins de communication externes ?
- L'architecture de la carte garde-t-elle les interfaces cote panneau, cote batterie et cote controle comprehensibles et maintenables ?
- Le chemin thermique est-il defini par le plan reel de boitier et de fixation plutot que par des hypotheses materielles par defaut ?
- L'assemblage peut-il traiter les composants de puissance, les connecteurs et le materiel mecanique mixte sans creer de pieges de reprise ?
- Existe-t-il un transfert propre entre l'inspection d'assemblage et la verification sous tension puis le test fonctionnel ?
Si ces questions restent sans reponse, le risque du programme se situe generalement dans le partitionnement de la carte et le detail de fabrication, et non dans des affirmations plus larges sur la performance sur le terrain.
La chaine de defaillance est en general un probleme de controle du package: les interfaces panneau, batterie et controle sont relachees avec la seule intention schematique; l'assemblage et le test interpretent differemment l'orientation des connecteurs et les acces; des magnetiques hauts ou des borniers bloquent les points de mesure que l'equipe de bring-up pensait utiliser; et les builds pilotes se bloquent pendant que l'etiquetage du faisceau, la mise en place du fixture ou l'acces de mesure sont corriges alors que les cartes sont deja assemblees.
Separer l'etage de puissance de la mesure et du controle
Une carte de controleur MPPT combine souvent l'etage de conversion d'entree, la mesure de courant et de tension, les sorties batterie ou charge, la logique de protection, le materiel du firmware de controleur et les communications. Le premier gate de revue consiste a decider quelles fonctions doivent rester proches de la section de puissance bruyante et lesquelles doivent se tenir dans une zone de controle plus calme.
Une posture plus sure consiste a garder la region de commutation compacte et locale, a contenir les boucles de fort courant et a eviter de router des traces sensibles de retour ou de supervision a travers des zones cuivrees bruyantes. Cela compte davantage que de traiter la conception comme un simple probleme de layout de "controleur solaire".
Utilisez cette partie de la revue pour confirmer:
- La region principale de commutation est physiquement compacte au lieu d'etre distribuee sur toute la carte.
- Les chemins de courant cote panneau et cote batterie restent locaux avant leur transition vers les connecteurs.
- La logique de controle, la supervision et les communications restent hors de la zone de commutation la plus bruyante.
- Les interfaces de protection et d'etat peuvent etre atteintes sans traverser des zones de puissance encombrees.
Cette etape de partitionnement est aussi celle ou commencent le plus souvent les defaillances d'espacement haute tension. Sur de nombreux controleurs MPPT, le cote entree est directement lie a une chaine PV a 150 VDC, 600 VDC ou plus, tandis que le MCU, la mesure et le materiel de communication sont places a tres courte distance sur la meme carte. Une erreur de release courante consiste a router l'entree HV trop pres du cuivre de controle basse tension, puis a laisser la distance de fuite comme simple regle CAD generique au lieu de la traiter comme une frontiere de fabrication maitrisee. Si le package de fabrication et d'assemblage n'impose pas explicitement des rainures d'isolement et ne definit pas la couverture exacte du revetement de protection autour de la zone HV, la condensation exterieure ou l'accumulation de poussiere peuvent faire s'effondrer la marge de surface restante sur le terrain. Lorsqu'un arc DC demarre, il ne s'eteint pas comme un defaut AC. L'arc peut continuer a chauffer le FR-4 jusqu'a carboniser la resine. Un FR-4 carbonise cesse de se comporter comme un isolant et devient un chemin de tracking conducteur. C'est ainsi qu'une violation d'espacement se transforme en incendie electrique au niveau armoire plutot qu'en simple defaut de carte. Pour une carte de controle MPPT, les regles de fraisage des rainures d'isolement et les limites de masquage pour le revetement ne sont pas un embellissement documentaire. Ce sont les lignes rouges qui evitent qu'un defaut terrain devienne une perte d'equipement.
Lorsque le produit est en realite une carte de puissance plus une carte separee d'interface utilisateur, de communication ou de supervision, signalez-le tot. Pour de nombreux produits de puissance, forcer toutes les fonctions sur un seul PCB cree des conflits evitables de layout et de test.
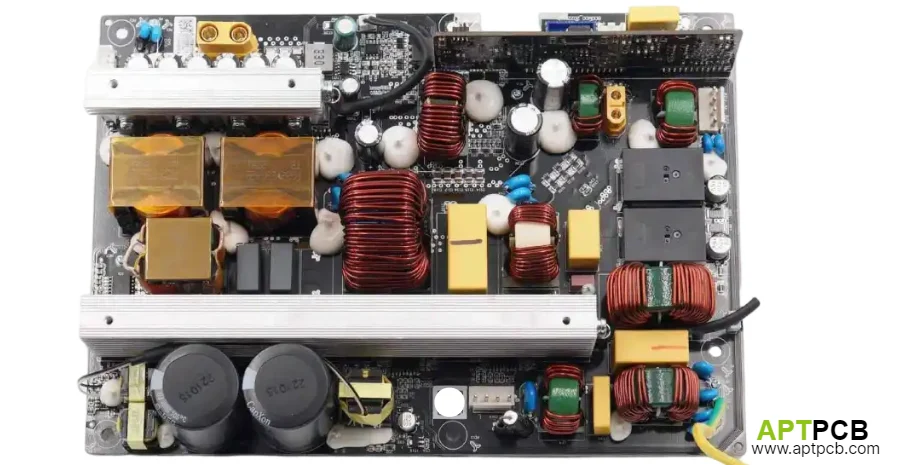
Traiter la precision de mesure comme une frontiere de layout et de test
L'intention d'un controleur MPPT depend en general de chemins de mesure exploitables, mais le risque de fabrication se situe dans la facon dont ces chemins sont partitionnes. La mesure de tension, le retour de courant, les entrees de temperature, la surveillance de defaut et l'etat de communication doivent survivre au bruit et a la chaleur generes par l'etage de puissance.
Cela signifie que la revue doit demander:
- Ou se placent les elements de mesure de courant par rapport aux boucles de commutation et aux chemins de retour.
- Si les traces de retour de tension et de temperature traversent des zones cuivrees bruyantes ou des zones de connecteurs encombrees.
- Si l'acces pour etalonnage, debug ou verification reste disponible apres assemblage complet.
- Si la carte maintient une separation claire entre les references de mesure et le routage de puissance.
C'est aussi ici que la planification du test commence. Si ces noeuds de mesure sont caches une fois l'assemblage termine, la verification sous tension devient plus lente et moins repetable.
Choisir le chemin thermique autour de l'installation reelle
Les projets de controleur MPPT sautent souvent directement vers des discussions sur le poids du cuivre ou les materiaux speciaux. Une meilleure revue commence par le chemin reel de la chaleur: par etalement dans le cuivre, vers un dissipateur ou une surface de boitier, ou par evacuation locale depuis quelques composants concentres.
C'est la que les ensembles PCB a haute tenue thermique deviennent utiles. Ils doivent etre traites comme des options de route, et non comme des reponses universelles pour chaque carte MPPT.
Revoyez le chemin thermique autour de:
- La position des composants de puissance les plus chauds, des magnetiques et des shunts par rapport aux points de fixation et au chemin d'air.
- Le fait que les composants les plus chauds soient isoles des connecteurs, des parties de mesure et des zones d'acces de maintenance.
- Le fait que le chemin de refroidissement fonctionne encore une fois en place les capots, supports, cablages ou dispositifs d'etancheite exterieure.
- Le fait que le chemin thermique vise n'entre pas en conflit avec des etapes d'assemblage comme l'insertion manuelle, le serrage ou la soudure selective.
La question cle n'est pas de savoir si une tactique thermique semble plus forte lorsqu'on l'isole. La question cle est de savoir si l'empilage, la methode de fixation et la route d'assemblage sont coherents entre eux.
Verrouiller le plan d'interface avant le gel du layout
Les cartes MPPT s'arretent rarement au bord du PCB. Elles se raccordent generalement a l'entree panneau, a la sortie batterie, au controle de charge, aux lignes de mesure, aux communications et au cablage du boitier. Ces interfaces doivent etre revues avant que le layout soit considere comme fige.
A ce stade, separez trois questions de fabrication:
- Le sujet principal est-il une zone de connecteurs d'entree ou de sortie de puissance ?
- Le sujet principal est-il une zone d'interface de mesure ou de controle a faible niveau ?
- Le vrai probleme d'integration est-il le routage du faisceau hors carte et l'acces mecanique pour le service ?
Ce sont des routes differentes. Les traiter comme un simple probleme generique de connecteur conduit souvent a des borniers pieges, a un dressage de cables difficile et a un acces de sonde faible.
Pour les cartes de controleur MPPT, la revue d'interface doit aussi confirmer:
- Les connexions cote panneau, cote batterie et cote controle sont visiblement partitionnees pour l'assemblage et le debug.
- Le materiel de puissance le plus haut ne bloque ni les connecteurs a maintenir ni la portee du fixture.
- Les sorties de fils et les points de fixation n'imposent pas de changements tardifs dans la sequence d'assemblage.
- L'acces de test reste disponible apres installation des borniers, blindages ou capots.
Lancer la revue de fabricabilite avant le RFQ
Les articles generalistes sur le MPPT s'arretent souvent a l'intention de circuit. Pour le sourcing reel, la question critique est de savoir si la carte a deja ete evaluee pour la route d'assemblage dont elle a besoin.
Pour un PCB de controleur MPPT, cela signifie en general revoir:
- Le mix composants: pieces de controle a pas fin a cote de magnetiques, shunts, boitiers de puissance et borniers mecaniques.
- La route d'assemblage: SMT seul, SMT/THT mixte, soudure selective, materiel monte a la main ou travail de box-build en aval.
- Les points de contrainte mecanique: inductances plus lourdes, borniers, pieces de blindage ou materiel de fixation.
- La visibilite d'inspection: savoir si les pieces les plus hautes bloquent l'inspection optique ou cachent des zones critiques pour la soudure.
- L'acces de reprise: savoir si les points probables de debug et de mesure restent atteignables apres assemblage complet.
C'est aussi le bon moment pour confirmer si la carte est un PCB de controleur autonome ou un element d'un ensemble de puissance plus large avec boitier, faisceau ou interface utilisateur associee.
Definir tot le transfert de l'assemblage vers le test
Un PCB de controleur MPPT fabricable a encore besoin d'un plan exploitable de test sous tension. Le transfert doit passer de la revue DFM aux controles d'assemblage, au bring-up maitrise et a la verification fonctionnelle avec les bonnes sources, charges, interfaces et observations de demarrage.
Si le projet a besoin d'une verification sous tension au niveau carte apres assemblage, orientez cette planification vers la preparation au test FCT. Le point essentiel est que le test fonctionnel doit etre decrit dans le package de release, et non improvise apres le demarrage du pilote.
Les elements de transfert utiles comprennent:
- Les observations attendues au demarrage, en protection et a l'arret pendant le test sous tension.
- Les sources programmables, simulateurs de batterie, charges ou faisceaux necessaires pour une verification pertinente.
- Les signaux de courant, tension, temperature et etat qui doivent etre observes pendant le bring-up.
- Le fait que les fixtures doivent degager les magnetiques hauts, dissipateurs, blindages ou ensembles de cables.
- Ce qui releve respectivement du controle bare board, de l'inspection d'assemblage et de la verification sous tension.
Ce transfert est souvent ce qui separe une carte de controleur fabricable d'un prototype qui demarre sur le banc mais se bloque lorsqu'il atteint la validation de production.
Quand ce sujet convient et quand il doit etre route ailleurs
Intentions de recherche les plus adaptees:
- revue de carte de controleur MPPT
- partitionnement de PCB solaire ou de conversion de puissance
- frontiere de layout entre mesure et etage de puissance
- planification assemblage et FCT pour cartes de controle de type chargeur
Reroutez le sujet lorsque le vrai probleme est:
- la preuve exacte de performance de charge, de recuperation d'energie, d'EMC ou de conformite
- des affirmations sur l'identite protocolaire ou l'interoperabilite
- des garanties universelles de duree de vie en environnement exterieur
- des promesses sur le comportement batterie au niveau systeme
Ces sujets demandent un autre jeu de preuves et ne doivent pas etre forces dans une page generique de controleur MPPT.
Chiffrer tard, une fois le package de revue pret
Lorsque l'architecture de la carte est stabilisee, la discussion commerciale devient beaucoup plus utile. Envoyez le RFQ apres que le package de revue inclut:
- Le package Gerber ou layout
- La BOM avec les alternatives cles identifiees
- L'intention de stackup et les notes de chemin thermique
- Les notes de partitionnement entre cote panneau, cote batterie et cote controle
- Les notes sur les interfaces de connecteurs et de faisceau
- La route d'assemblage et les attentes de test sous tension
A ce moment-la, passez au flux de demande de devis. Avant cela, la discussion de prix manque generalement du contexte de fabrication qui determine la bonne route de build.
Prochaines etapes avec APTPCB
Si votre controleur solaire MPPT, votre onduleur ESS ou votre plateforme de charge haute tension porte encore un doute sur des violations de distance de fuite en HVDC, ou si vous n'etes pas totalement certain que le bruit de commutation de l'etage de puissance est tenu hors d'un domaine sensible de MCU et de mesure, envoyez le package de release a [email protected] ou televersez-le via la page de devis. Le bon package comprend Gerber ou ODB++, BOM, specifications de distance de fuite et de clearance, ainsi que des dessins de keep-out de revetement qui definissent la limite de masquage autour des zones haute tension, des borniers et des interfaces maintenables.
L'equipe APTPCB en conversion de puissance et processus DFM renvoie une HVDC Manufacturing & Assembly Risk Review dans les 24 heures suivant la soumission des fichiers. Cette revue vise a exposer les pieges caches d'isolation cuivre, a confirmer les regles de fraisage des rainures d'isolement et a verrouiller une route de fabrication sure face au risque d'incendie avant que vous depensiez sur des prototypes couteux, l'integration d'armoire ou la validation raccordee au reseau.
Resume
Un PCB de controleur MPPT se revoit au mieux comme un probleme de partitionnement de carte et de transfert de fabrication. Separez l'etage de commutation de la mesure et du controle, choisissez le chemin thermique autour de l'installation reelle, verrouillez le plan d'interface avant le gel du layout et definissez le transfert de l'assemblage vers le FCT avant la release. C'est la route la plus sure entre un concept MPPT et une carte de controle de puissance fabricable.
References publiques
Texas Instruments, "AN-1149 Layout Guidelines for Switching Power Supplies" Utilisez cette reference pour les regions de commutation compactes et les boucles de courant locales comme frontiere principale de revue carte.
Infineon, "PCB Design Guidelines For Switching Power Supplies" Soutient le cadrage du partitionnement fabricable et de la frontiere de mesure pour des cartes de controle de type convertisseur.
Keysight, "Functional Test Systems for Electronics Manufacturing" Soutient la necessite de definir les hypotheses de source, de charge et de fixture dans la release, et non apres l'assemblage pilote.
NREL, "PVWatts Calculator Documentation" Utilisez cette reference pour distinguer la revue de fabrication au niveau carte des affirmations plus larges sur la performance solaire.
Informations auteur et revue
- Auteur: equipe contenu conversion de puissance APTPCB
- Revue technique: equipe de fabrication PCB, processus PCBA, revue de carte de controle MPPT et ingenierie de test fonctionnel
- Derniere mise a jour: 2025-03-07