
Une forme ovale sur un dessin de PCB peut désigner une ouverture métallisée destinée à une borne, une fente mécanique non métallisée ou simplement le contour d’un pad en cuivre. Il s’agit d’instructions de fabrication différentes. Spécifiez l’ouverture requise, sa largeur finie et sa longueur totale, sa position et la métallisation nécessaire de ses parois. Vérifiez ensuite les fichiers de fabrication exportés au lieu de vous fier à l’apparence de l’empreinte dans l’éditeur.
Une fente métallisée peut relier une borne plate de composant à la carte. Une fente non métallisée peut ménager un dégagement pour une languette, permettre un réglage mécanique ou créer une interruption volontaire du matériau de la carte. La fonction requise détermine l’état du cuivre et des parois ; la forme seule ne permet de déduire fiablement ni l’une ni l’autre des options.
Le dossier de fabrication dans son ensemble est présenté dans les éléments essentiels du plan de fabrication. Pour les plages annulaires habituelles des trous ronds métallisés, consultez les anneaux annulaires et la tolérance de perçage. L’ajustement d’une fente dépend aussi de sa géométrie allongée, de la forme de ses extrémités et de l’alignement de la pièce correspondante.
Photographie d’un circuit imprimé nu réel par Vishnu Mohanan / Unsplash, utilisée comme contexte de fabrication. La photo ne permet pas d’identifier une fente spécifiée comme métallisée ou non métallisée ; les coupes schématiques des parois ci-dessous distinguent ces deux configurations.
Quand une fente doit-elle être métallisée ?
Utilisez une fente métallisée lorsque la conception exige une paroi conductrice, par exemple pour une borne plate soudée dont la plage de cuivre est reliée au réseau prévu. Définissez la plage et sa connectivité avec l’ouverture. Une paroi métallisée ne signifie pas automatiquement que la fente doit être reliée à toutes les couches internes qu’elle traverse.
Utilisez une ouverture non métallisée lorsque les parois doivent rester non conductrices ou lorsque la caractéristique sert de dégagement mécanique sans fût conducteur. Vérifiez les distances avec tout le cuivre concerné, pas seulement avec la couche supérieure visible. Une paroi non métallisée peut tout de même se trouver près du cuivre interne ou d’un cuivre exposé sur un bord adjacent.
N’ajoutez pas de métallisation pour compenser un dessin ambigu. Une languette métallique de positionnement qui entre dans une ouverture non métallisée peut ne plus convenir une fois la métallisation des parois venue réduire l’ouverture disponible. À l’inverse, fabriquer sans métallisation une fente destinée à une borne peut supprimer le chemin conducteur attendu par la conception.
| Fonction | Informations permettant de trancher | Erreur à éviter |
|---|---|---|
| Borne plate soudée | Paroi métallisée, géométrie de la plage, réseau et exigences d’assemblage | Considérer le contour rectangulaire d’un pad comme une preuve de l’existence d’une fente |
| Dégagement pour une languette mécanique | Ouverture finie, état des parois et encombrement de la pièce correspondante | Laisser la compensation de procédé ou la métallisation consommer le dégagement |
| Fente de réglage | Plage de déplacement, encombrement de la fixation et référence de positionnement | Vérifier la largeur mais oublier une interférence en fin de course |
| Ouverture d’isolation volontaire | Conception de la sécurité électrique, géométrie finale et exigences applicables | Supposer qu’un espace visible garantit automatiquement une ligne de fuite conforme |
Une fente utilisée pour l’isolation nécessite une revue distincte de sécurité électrique. Son effet sur les lignes de fuite et les distances d’isolement dépend de la géométrie réelle, des matériaux, de l’environnement et des exigences applicables. Ne remplacez pas la conception d’isolation du produit par une note générique d’usinage.
Quelles dimensions le dessin doit-il définir ?
Indiquez l’ouverture finie, y compris son état après métallisation et les opérations de finition concernées. Distinguez sa largeur de sa longueur totale d’une extrémité à l’autre. Si un système de CAO ou d’inspection utilise la distance entre les centres des extrémités, indiquez-le explicitement : cette valeur n’est pas la longueur totale de l’ouverture.
Une fente simple en forme de capsule comporte des côtés droits parallèles et des extrémités semi-circulaires. Le rayon de ses extrémités est égal à la moitié de sa largeur. Pour une longueur totale L et une largeur W, la distance entre les centres des extrémités est L − W. Ces relations décrivent cette géométrie particulière. Elles ne s’appliquent pas telles quelles à une découpe personnalisée, une forme de dégagement ou une poche fraisée.
Une fraise cylindrique en rotation ne peut pas créer un angle intérieur parfaitement vif. Si la pièce correspondante a des angles droits, vérifiez son encombrement réel par rapport aux extrémités arrondies de la fente. Augmenter la longueur peut faciliter un ajustement donné, mais la valeur nécessaire dépend de la forme des coins et du jeu. Ne supposez pas qu’un rectangle s’insère parce que sa longueur et sa largeur sont chacune inférieures aux dimensions maximales de la fente.
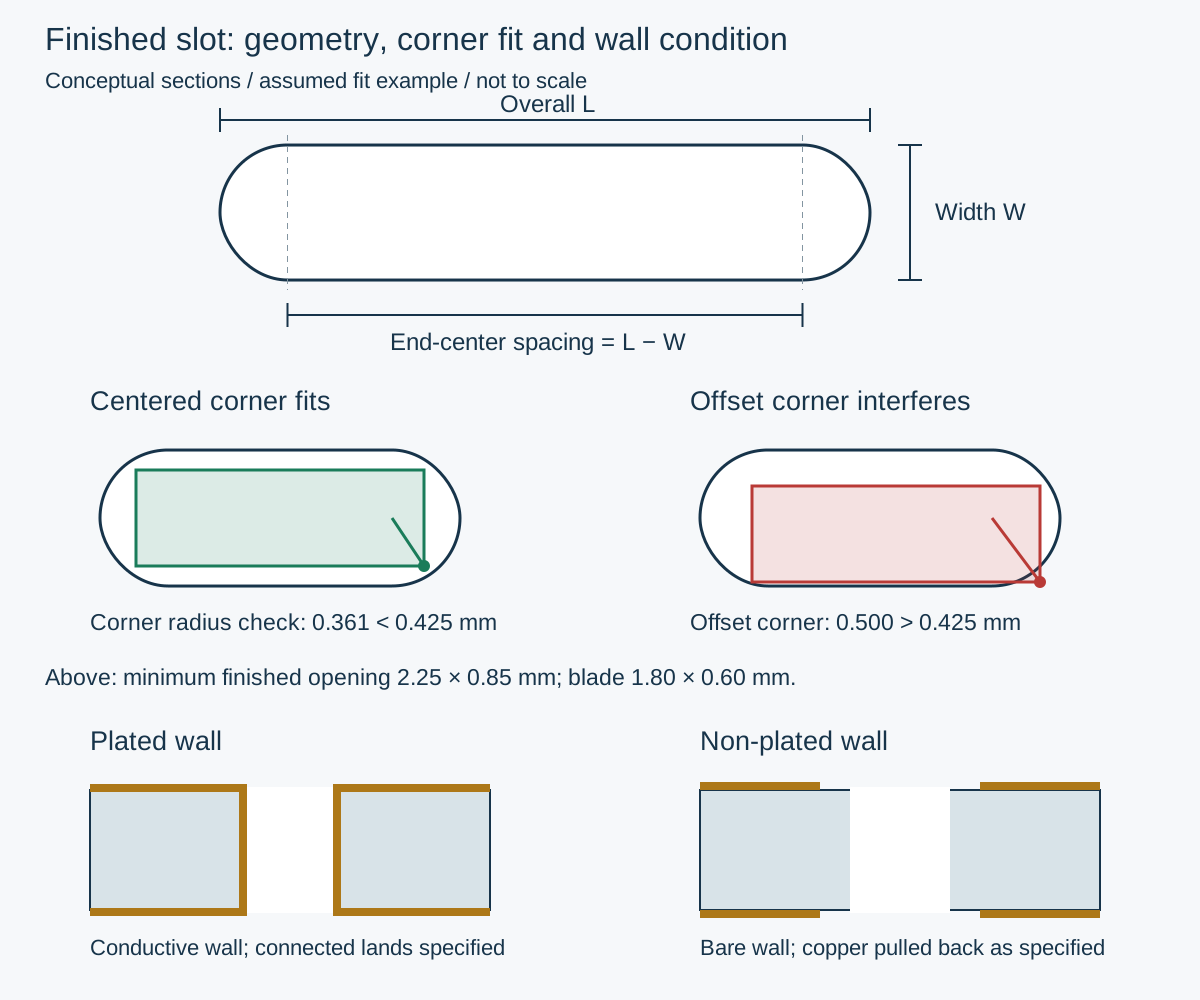
Géométrie schématique, pas une recommandation de fabrication. Les légendes anglaises du SVG décrivent la géométrie finie de la fente, l’ajustement aux coins et l’état des parois ; les coupes sont conceptuelles, non à l’échelle, et l’exemple d’ajustement est hypothétique. « Overall L » désigne la longueur totale, « Width W » la largeur et « End-center spacing » la distance entre les centres des extrémités. « Centered corner fits » signifie que le coin centré passe ; « Offset corner interferes » indique que le coin décalé entre en interférence. « Plated wall » désigne une paroi conductrice métallisée avec des plages définies ; « Non-plated wall » une paroi nue avec le cuivre en retrait comme spécifié. Les positions des coins illustrent le calcul d’ajustement hypothétique ci-dessous ; les coupes distinctes n’imposent aucune épaisseur de couche.
Exemple de vérification de l’ajustement d’une borne plate
Supposons que la lame d’une borne hypothétique ait une épaisseur maximale de 0,60 mm et une largeur de 1,80 mm. La fente proposée est une capsule de largeur finie 0,90 ± 0,05 mm et de longueur totale 2,30 ± 0,05 mm. Ces dimensions sont inventées pour cet exercice ; elles ne proviennent ni d’un dessin de composant ni d’un tableau de capacités d’un fabricant.
Pour une première vérification prudente, utilisez l’ouverture minimale : largeur de 0,85 mm et longueur totale de 2,25 mm. Lorsque la lame est centrée, le jeu dans le sens de la largeur est de (0.85 − 0.60) / 2 = 0.125 mm de chaque côté. Cela vérifie les côtés droits, mais pas les coins de la lame au niveau des extrémités arrondies.
Pour l’ouverture minimale, le rayon d’extrémité est de 0,425 mm et le centre de chaque extrémité se trouve à (2.25 − 0.85) / 2 = 0.70 mm du centre de la fente. Un coin de la lame se situe à 0,90 mm dans l’axe de la fente et à 0,30 mm de l’autre côté. Sa distance au centre de l’extrémité correspondante est sqrt((0.90 − 0.70)² + 0.30²) ≈ 0.361 mm, soit moins que le rayon de 0,425 mm. Le rectangle idéalement centré entre donc dans cette capsule minimale hypothétique.
Ce résultat ne tient toujours pas compte d’une erreur de positionnement. Si la lame se déplace de 0,10 mm dans l’axe de la fente et de 0,10 mm en travers, le coin opposé se trouve à sqrt(0.30² + 0.40²) = 0.50 mm du centre de l’extrémité. Cette valeur dépasse 0,425 mm. Un ajustement satisfaisant lorsque la pièce est parfaitement centrée peut donc échouer si l’on inclut le budget de positionnement de l’assemblage.
Utilisez cette méthode comme vérification préliminaire pour une lame rigide à côtés parallèles entrant dans une fente droite en capsule. Les rayons réels aux coins de la borne, les bavures, le défaut d’alignement angulaire, les chanfreins d’entrée et le jeu nécessaire au soudage doivent faire l’objet de marges spécifiques. Pour plusieurs bornes, comparez le motif complet et les éléments de positionnement du composant ; des contrôles individuels de chaque fente ne prouvent pas que la pièce entière se met correctement en place.
Qui choisit l’outil de fraisage et la compensation de métallisation ?
La conception doit définir la caractéristique finie requise. Le fabricant propose la méthode de réalisation, notamment l’outillage, la compensation et la séquence de fabrication. Pour les fentes métallisées, l’ouverture de fabrication nécessite généralement une compensation pour le matériau ajouté sur les parois. La compensation requise dépend également du procédé maîtrisé et de ses tolérances.
N’agrandissez pas une ouverture dans la CAO « pour la métallisation », sauf si le fournisseur a explicitement demandé cette convention de données et si le dessin la rend sans ambiguïté. Sinon, le concepteur et le fabricant risquent de compenser tous deux la même caractéristique. À l’inverse, ne donnez pas une instruction de taille d’outil lorsque le critère d’acceptation attendu est la dimension finie de la fente.
Un fournisseur peut fraiser une fente ou la créer à l’aide d’une séquence approuvée de perçages qui se chevauchent. Confirmez que le procédé proposé fournit l’état des parois et l’ajustement requis. Les largeurs et longueurs minimales propres au procédé dépendent du fournisseur et du service concernés. Ce ne sont pas des limites universelles de conception de PCB ; une caractéristique techniquement réalisable peut néanmoins nécessiter une manutention spéciale ou un coût supplémentaire.
Comment représenter une fente dans les données de fabrication KiCad ?
KiCad 9.0 documente des réglages distincts pour le pad et son perçage. Un pad en cuivre peut avoir un contour ovale alors que son trou reste rond. Pour une fente de borne métallisée, vérifiez la forme du trou et ses deux dimensions dans le pad traversant, ainsi que la plage de cuivre. Pour une caractéristique de pad non métallisée, confirmez son attribut NPTH/mécanique et la géométrie requise.
La même documentation décrit les sorties Excellon pour les trous ovales : la sortie normale utilise des commandes de fraisage ; un mode de perçage alternatif est disponible si le fabricant le demande. Traitez ce point comme une décision explicite de compatibilité avec le fournisseur. Ne changez pas un réglage parce qu’un visualiseur semble afficher une forme inhabituelle : l’interprétation en aval pourrait alors être différente.
Après l’export, affichez ensemble le cuivre, le contour et les données de perçage/fraisage. Vérifiez qu’ils ont la même origine, les mêmes unités et la même orientation, et que le nombre de fentes est celui prévu. Confirmez que l’ouverture figure dans les données lisibles par machine et que sa classe de métallisation reste identifiable. Une note textuelle peut clarifier un point, mais ne doit pas constituer la seule preuve de l’existence d’une caractéristique physique.
Pour un contrôle pratique de l’export, sélectionnez une fente de borne connue et comparez sa plage de cuivre à l’ouverture de la carte de perçage aux mêmes coordonnées. Une plage de cuivre ovale accompagnée uniquement d’un symbole de perçage rond ne correspond pas au trou ovale prévu. Dans le visualiseur des données de perçage/fraisage, vérifiez les deux extrémités arrondies et les dimensions finies indiquées sur le dessin ; comparez ensuite la classe de métallisation au tableau des fentes. Si la forme ou la classe importée diffère, indiquez l’identifiant de la caractéristique dans la demande de clarification CAM.
Pour une découpe interne de forme quelconque, convenez avec le fabricant du format accepté pour les données de contour. Évitez de fournir deux définitions contradictoires de la même ouverture dans des fichiers différents. Précisez quel fichier libéré et quelle cote du dessin font foi si le visualiseur ou l’import CAM signale un écart.
Que doivent vérifier le contrôle et la réception ?
Attribuez des identifiants aux fentes critiques. Pour chacune, consignez la largeur, la longueur totale, la référence de position, l’orientation, l’état de métallisation et les exigences applicables aux plages ou aux dégagements de cuivre. Définissez les dimensions et les caractéristiques à mesurer au lieu de demander une vague « inspection des fentes ».
Une jauge de largeur ne vérifie ni la longueur totale ni la position réelle. Une paroi visuellement brillante ne prouve ni l’épaisseur de métallisation ni la qualité de toute la paroi. Choisissez les preuves adaptées au rôle électrique et mécanique réel de la caractéristique, et convenez de l’échantillonnage et de l’acceptation pour la commande.
Si une borne ne s’insère pas, mettez les pièces concernées en quarantaine et comparez le dessin de composant libéré, la borne réelle, l’ouverture finie et le motif des trous avant de modifier l’une ou l’autre pièce. Limer la carte ou forcer la borne peut endommager le cuivre et masquer la cause. Toute réparation qui modifie la géométrie ou une paroi métallisée nécessite une décision approuvée.
Consultez le plan d’assemblage pour le sens d’insertion et les zones interdites, ainsi que la disposition en panneau pour la manutention et l’accès. Une fente correcte sur une carte individuelle peut tout de même entrer en conflit avec un rail de panneau ou un outillage d’assemblage.
Envoyer une spécification de caractéristiques finies pour obtenir un devis
Joignez les fichiers de la carte, un tableau des fentes coté, le dessin de la pièce correspondante et les classes de métallisation identifiées. Signalez les fentes dont l’ajustement est critique et distinguez les cotes contrôlées des cotes de référence. Indiquez si le périmètre demandé comprend un rapport dimensionnel, un contrôle spécifique des parois ou un essai d’assemblage.
Utilisez la page de devis ou la page de contact avec les données réelles et les questions en suspens. Convenez de l’interprétation de fabrication avant de libérer l’outillage. Le responsable de la conception du produit approuve l’ajustement mécanique et la conception d’isolation ; la revue de faisabilité du fabricant porte sur la construction de carte proposée et les livrables convenus.
Références techniques
KiCad 9.0, PCB Editor, propriétés des pads et génération des fichiers de perçage, établit le comportement logiciel décrit ici. Les dimensions réelles de la pièce correspondante sont définies par les dessins du composant. Les relations de la capsule et l’exercice de tolérancement sont des exemples géométriques indépendants reposant sur des hypothèses explicites, et non des limites de production prescrites.