
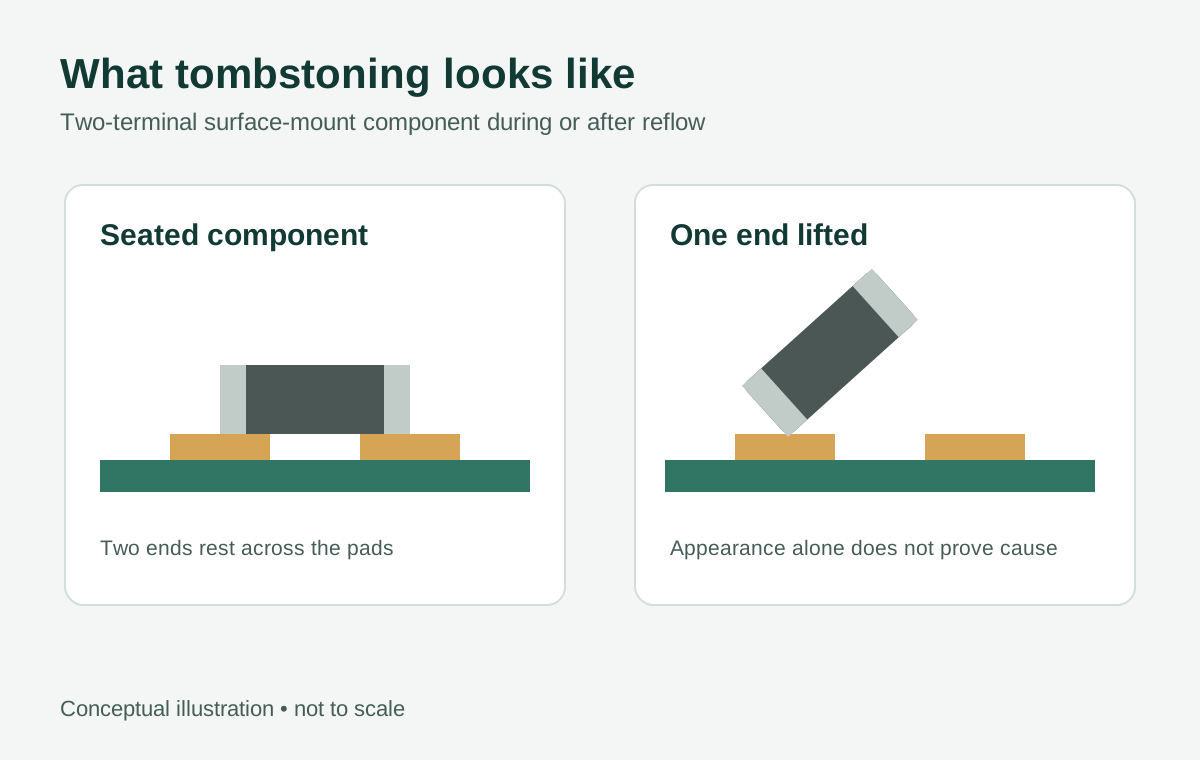
L’effet tombstone en SMT se produit lorsqu’une extrémité d’un composant à deux bornes se soulève de sa pastille pendant la refusion, laissant le composant incliné ou dressé à la verticale. Un mécanisme courant est un mouillage inégal de la soudure : les forces qui s’exercent sur chaque terminaison se développent différemment et tirent le composant vers le haut. Les dépôts de pâte, le placement, la géométrie des pastilles, le flux thermique et l’état des surfaces peuvent tous contribuer au défaut, mais un composant soulevé ne révèle pas à lui seul sa cause.
La réponse la plus utile consiste à conserver les indices depuis l’impression jusqu’à la refusion, à comparer les emplacements touchés et non touchés, puis à tester les différentes explications une modification à la fois. Remplacer le composant peut remettre en état un assemblage ; cela ne permet pas d’établir pourquoi le défaut s’est produit ni si le lot suivant est exposé au même risque.
Que se passe-t-il pendant la refusion ?
Avant la refusion, un composant CMS à deux bornes correctement posé repose sur deux dépôts de pâte. Lorsque la soudure fond et mouille les terminaisons du composant et les pastilles de la carte, la tension superficielle contribue à former les joints. Si les forces de mouillage deviennent suffisamment déséquilibrées alors que le composant peut encore bouger, une extrémité peut se soulever.
Le mouillage inégal constitue une hypothèse de départ utile, mais pas un diagnostic complet. Par exemple, une pastille peut chauffer différemment parce que sa connexion au cuivre diffère de celle de l’autre pastille. Un dépôt de pâte irrégulier ou un décalage de placement peut également modifier la géométrie des joints en formation. Ces conditions peuvent interagir : une impression qui semble acceptable isolément peut néanmoins être sensible à la combinaison de la disposition, du composant et du procédé de refusion.
D’autres mécanismes sont possibles, notamment un déplacement lié à la vapeur ou à la flottabilité du composant dans la soudure fondue. Un composant peut aussi être déplacé avant ou après la refusion. Commencez par déterminer à quel moment le déplacement s’est produit, au lieu de supposer que chaque pièce soulevée s’est redressée selon le même mécanisme.
Recueillir les indices dans l’ordre du procédé
Enquêtez dans l’ordre de fabrication de la carte pour distinguer une condition en amont d’un effet de la refusion. Identifiez les cartes touchées et des cartes représentatives non touchées, et conservez-les jusqu’à ce que l’équipe d’enquête ait convenu de ce qui peut être inspecté ou retouché.
1. Confirmer le défaut et son étendue
Consignez le repère, la référence du composant, la révision de la carte, la position sur le panneau et l’orientation pour chaque emplacement touché. Photographiez le composant et les deux pastilles avant toute intervention. Indiquez si la pièce est entièrement dressée, partiellement soulevée, décalée ou manquante, et si de la soudure est visible sur chaque pastille et terminaison.
Comparez les emplacements similaires sur la même carte et sur les autres cartes du lot. Un défaut limité à un seul repère oriente l’enquête vers des conditions locales ; des défauts sur des emplacements sans lien entre eux peuvent justifier un examen plus large du procédé. Aucun de ces motifs ne prouve à lui seul une cause.
Une extrémité soulevée peut créer une coupure électrique, mais un constat visuel et un résultat électrique répondent à des questions différentes. Classez et acceptez ou rejetez l’assemblage selon les exigences produit et d’inspection applicables et convenues, sans déduire un critère d’acceptation de la seule apparence. Pour la terminologie associée, consultez la classification des défauts SMT et les défauts des joints de soudure.
2. Examiner les dépôts de pâte avant le placement
Utilisez les relevés d’inspection d’impression disponibles ou les images conservées avant placement pour comparer les deux dépôts à l’emplacement touché. Recherchez des différences de couverture, de position et de forme, ainsi que, lorsque ces paramètres sont mesurés, de volume ou de hauteur du dépôt. Comparez les mêmes pastilles sur des cartes non touchées et recherchez des variations selon la position sur le panneau ou au fil du temps.
Vérifiez si un dépôt est décalé par rapport à sa pastille ; la simple présence de pâte ne suffit pas. Si les indices suggèrent un problème d’impression, examinez l’alignement du pochoir, l’état des ouvertures et l’historique de nettoyage. Vérifiez également l’identification, la manipulation et les relevés d’utilisation de la pâte au regard des instructions de son fournisseur et du procédé approuvé.
Un résultat conforme à l’inspection d’impression constitue un indice utile, mais n’exclut ni un problème d’impression ni son interaction avec le reste du procédé. Le RIT et la SMTA, étude de cas : analyse des défauts de condensateurs 0402 et de l’impression au pochoir indiquent que les critères d’impression conventionnels étaient satisfaits alors que des défauts se produisaient malgré tout, et que l’orientation avait de l’importance dans la configuration étudiée. Ces observations ne définissent ni un critère d’impression universel ni une orientation à privilégier.
3. Examiner le placement avant la refusion
Consultez les images d’inspection du placement ou les relevés machine lorsqu’ils sont disponibles. Comparez le centre et la rotation du composant ainsi que son recouvrement des deux pastilles. Même si les dépôts semblent similaires, un décalage peut faire en sorte qu’une terminaison s’engage différemment dans la pâte par rapport à l’autre.
Confirmez que le composant et l’empreinte correspondent à la conception publiée. Si le décalage se répète, vérifiez le feeder, la buse et les relevés de réglage concernés. Ne considérez pas la position après refusion comme une preuve de la position initiale : le composant a pu bouger pendant la fusion.
4. Comparer les deux côtés de l’empreinte
Examinez l’empreinte publiée ainsi que le cuivre relié à chacune des pastilles. Des différences de forme des pastilles, de cuivre voisin, de connexion aux plans, de pistes ou de vias peuvent modifier la répartition de la soudure ou le flux thermique local. Avant d’attribuer le problème à la disposition, comparez la carte réelle à la conception et aux dossiers de fabrication.
Ne supposez pas que rendre les pastilles visuellement identiques résoudra le problème. Le cuivre sous ou autour des pastilles, la définition du masque de soudure et la terminaison du composant peuvent encore entraîner un comportement différent d’un côté à l’autre. Toute révision de l’empreinte ou du cuivre nécessite un examen électrique, thermique et d’assemblage.
5. Mesurer le procédé thermique à l’emplacement concerné
Examinez la configuration réelle de refusion et un profil mesuré sur la carte, pas seulement la recette du four. Lorsque c’est possible, fixez correctement des capteurs de température près de l’emplacement concerné et comparez les deux côtés, en gardant à l’esprit que la position et la fixation des capteurs peuvent influer sur la mesure. Les mesures près d’une pastille renseignent sur la chauffe locale ; elles ne mesurent pas directement l’instant où un joint de soudure particulier se mouille.
Tenez compte du chargement des cartes, de leur orientation, des conditions du convoyeur et de la masse thermique voisine. Évaluez la rampe mesurée, le pic, le temps au-dessus du liquidus de la soudure et le refroidissement au regard des exigences applicables à la pâte, au composant et à la carte. Aucun profil unique ne convient à tous les assemblages.
6. Vérifier les matériaux et les autres causes possibles
Examinez la finition de la carte et son historique de stockage, l’état des composants, la manipulation et l’exposition de la pâte, ainsi que tout signe de contamination ou de dommage. Lorsque la traçabilité le permet, comparez les lots de matériaux touchés et non touchés. Un mauvais mouillage peut être en cause, mais l’apparence seule ne permet pas d’établir quelle surface ou quel matériau en est responsable.
Examinez aussi les opérations de manutention et les événements du procédé susceptibles de déplacer un composant avant ou après la refusion. Si les indices disponibles sont incomplets, consignez cette limite et concevez un essai qui permette de départager les principales explications.
Matrice de diagnostic : un indice n’est pas une conclusion
| Observation | Explications possibles | Vérification utile ensuite |
|---|---|---|
| La pâte semble plus abondante ou décalée sur une pastille | Problème de transfert ou d’alignement à l’impression ; la géométrie de la pastille peut aussi donner à des dépôts normaux une apparence différente | Comparez les données d’inspection avant placement au même emplacement sur plusieurs cartes. Vérifiez l’alignement du pochoir et l’état des ouvertures avant de modifier la conception. |
| Le composant est décalé avant la refusion | Réglage du placement ou présentation du composant ; une pâte irrégulière peut aussi modifier l’assise de la pièce | Comparez les images de placement à celles de l’impression. Recherchez des décalages répétés et examinez les relevés de placement pertinents. |
| Les pastilles ou le cuivre environnant diffèrent | Le flux thermique local ou la répartition de la soudure peut être asymétrique ; le défaut peut aussi suivre un motif d’impression ou de placement | Comparez la disposition publiée, les caractéristiques réelles de la carte et les emplacements similaires non touchés. Mesurez la chauffe locale lorsque c’est possible. |
| Les défauts sont liés à l’orientation | L’assemblage peut réagir au sens de chauffe ou à une autre condition dépendant de l’orientation ; l’orientation peut aussi coïncider avec une empreinte ou une position précise sur le panneau | Comparez des emplacements équivalents et les profils mesurés. Si cela est sûr et autorisé, réalisez un essai contrôlé d’orientation sans modifier simultanément le composant ou l’empreinte. |
| Un côté présente un mouillage plus faible ou un état de surface suspect | Une contamination, la finition ou l’état du composant peuvent contribuer au défaut ; une chauffe locale insuffisante ou d’autres interactions du procédé peuvent produire un aspect similaire | Examinez la traçabilité et les relevés de manipulation ; comparez les lots de matériaux et les mesures de chauffe. Convenez des méthodes d’inspection ou d’analyse avant d’attribuer la responsabilité. |
| Le placement et les dépôts semblent homogènes, mais un déplacement apparaît pendant ou après la refusion | Un mouillage différentiel reste possible ; la vapeur, la flottabilité ou la manutention peuvent aussi être en cause | Déterminez à quel moment le déplacement a été observé pour la première fois et comparez les relevés de refusion et de manutention. Recueillez davantage d’indices sur le procédé avant de choisir une action corrective. |
Cette matrice sert de point de départ. Plusieurs observations peuvent être vraies simultanément, et une seule image prise après refusion peut ne pas permettre de les départager.
Tester une modification sans perdre la trace de la cause
Un essai utile commence par une hypothèse écrite et une prédiction. Par exemple, si l’hypothèse principale est qu’un décalage de placement répétitif contribue au soulèvement, comparez des cartes fabriquées avec le réglage de placement existant et d’autres avec le réglage corrigé, tout en maintenant aussi constantes que possible les autres conditions pertinentes.
Définissez les emplacements à inspecter, les données de procédé à conserver et la façon de comparer les résultats. Incluez si possible des emplacements non touchés. Un essai à petite échelle peut orienter l’enquête, sans pour autant établir les performances du procédé à long terme. Consignez les conditions et limites de l’essai au lieu de présenter une seule carte sans défaut comme une solution démontrée.
Exemple hypothétique : une équipe d’assemblage observe des condensateurs soulevés sur une empreinte. Les images prises avant placement montrent des dépôts similaires sur les deux pastilles, mais les images de placement révèlent un décalage répétitif. L’équipe vérifie et corrige d’abord le réglage du placement, puis fabrique des cartes comparatives dans des conditions autrement contrôlées. Si le décalage disparaît mais que le soulèvement persiste, l’hypothèse liée au placement s’en trouve affaiblie ; l’équipe doit revenir aux indices concernant la disposition, la thermique et les matériaux plutôt que de continuer à régler le placement à l’aveugle.
« Une variable à la fois » est une discipline qui rend les premiers essais interprétables, et non l’affirmation que les variables agissent indépendamment. Si des modifications contrôlées individuellement n’expliquent pas le défaut, il peut être nécessaire de prévoir une expérience plus large pour étudier les interactions. Consignez toute modification inévitable entre les essais.
Les essais d’orientation demandent une attention particulière. Ne faites pivoter un composant que si sa fonction électrique, sa construction, son empreinte et les exigences produit le permettent. Faire pivoter une carte dans le four peut modifier plusieurs conditions d’exposition ; consignez donc les changements et comparez les mesures pertinentes. Aucune des deux orientations n’est une solution par défaut.
Transformer le constat en décision de fabrication
Les causes possibles appellent des actions différentes :
- Indices liés à l’impression : examinez l’alignement du pochoir, l’état des ouvertures, la manipulation de la pâte et la méthode d’inspection. Si une modification des ouvertures est envisagée, évaluez ses effets sur les joints voisins et obtenez les approbations nécessaires.
- Indices liés au placement : corrigez le problème de réglage identifié et vérifiez le placement avant la refusion. Confirmez que l’action corrective s’applique au composant et aux emplacements touchés.
- Indices liés à la disposition : examinez l’équilibre des pastilles et du cuivre avec le responsable de la conception. Une révision de la carte peut nécessiter un examen électrique et de fabrication, ainsi qu’un essai d’assemblage.
- Indices liés à la thermique : ne modifiez le procédé que dans les limites des exigences applicables aux matériaux et aux composants, puis mesurez le profil obtenu sur l’assemblage concerné.
- Indices liés aux matériaux ou aux surfaces : isolez les matériaux suspects si nécessaire, préservez leur traçabilité et convenez d’une enquête avec le fournisseur responsable. Ne supposez pas qu’un changement de finition suffira.
Les retouches doivent respecter les exigences convenues pour le produit et les matériaux. Consignez les éléments retirés ou remplacés, inspectez le site pour détecter d’éventuels dommages et vérifiez l’assemblage retouché selon les critères applicables. Si la cause reste inconnue, distinguez la décision de confinement de toute affirmation selon laquelle le procédé a été corrigé.
Le choix de la pâte fait également partie du procédé ; il ne remplace pas le diagnostic. La page sur le choix de la pâte à braser peut aider à cadrer les questions relatives aux matériaux ; la pâte retenue doit tout de même être évaluée avec la carte, le composant, l’impression et les conditions de refusion réels.
Informations à fournir avec une demande concernant un assemblage
Pour permettre un échange utile avec APTPCB, fournissez la révision de la carte et les fichiers d’assemblage, les références des composants touchés et leurs repères, ainsi que des photos ou relevés d’inspection identifiés par étape du procédé. Ajoutez les exigences d’inspection et d’acceptation applicables, la traçabilité des matériaux et des lots lorsqu’elle est disponible, ainsi que les informations sur la refusion mesurée si un assemblage a déjà été tenté.
Précisez si le besoin immédiat consiste à enquêter sur un défaut existant, à examiner une conception proposée ou à discuter d’une nouvelle fabrication. Indiquez toute contrainte concernant les modifications d’empreinte, la rotation des composants, les retouches et les quantités d’essai. Si des éléments recueillis avant refusion existent, ne les remplacez pas par une photo de la carte après refusion.
Vous pouvez commencer une demande de fabrication via la page de devis ou utiliser la page de contact pour discuter des informations disponibles.
Références techniques publiques
- RIT et SMTA, Étude de cas : analyse des défauts de condensateurs 0402 et de l’impression au pochoir — enquête portant sur un cas précis d’impression, d’orientation et de défauts.
- Indium, Guide des défauts de soudure pour l’assembleur de circuits imprimés — discussion complémentaire sur les défauts de soudure et le mouillage inégal.
- Metallic Resources, Explication de l’effet tombstone — présentation des mécanismes de l’effet tombstone, y compris des explications autres que le mouillage inégal.