
Le BGA (Ball Grid Array ou matrice de billes) est un boîtier de circuit intégré connecté au circuit imprimé par une matrice de billes de soudure réparties sur sa face inférieure, à la place des broches périphériques traditionnelles. Durant l'assemblage, ces billes fondent dans le four de refusion pour former les joints de brasure reliant le composant au PCB.
L'exploitation complète de la sous-face autorise une densité d'I/O bien plus élevée sur une surface réduite qu'un boîtier à pattes de même taille. C'est le standard pour les processeurs, FPGA, mémoires et la plupart des SoC. En contrepartie, chaque joint de brasure se retrouve masqué sous le composant. L'impossibilité de les observer à l'œil nu ou de les sonder directement après refusion conditionne l'ensemble de la conception du circuit, du brasage, des méthodes d'inspection et des opérations de retouche.
Ce document détaille les caractéristiques du BGA, ses différentes variantes de boîtier, ses compromis face aux formats LGA et QFN, ainsi que ses exigences directes sur la fabrication du PCB nu et la conduite de la ligne CMS.
Points clés
- Définition du BGA : Ball Grid Array, un boîtier CMS doté d'une matrice de billes de soudure réparties sous sa face inférieure.
- Les variantes courantes comprennent le PBGA (plastique), le FCBGA (flip-chip), le BGA céramique et les formats CSP (Chip-Scale Package). Leurs différences portent principalement sur le pitch, les dimensions du composant et le mode d'assemblage interne de la puce.
- Plus le pitch des billes diminue, plus l'espace disponible entre les pads pour router pistes et vias se réduit. Sous un certain seuil, le fan-out par vias traversants devient impossible et impose l'usage de microvias ou de via-in-pad.
- Le brasage des BGA s'effectue par refusion. Les billes entrent en coalescence avec la pâte à braser déposée et s'auto-centrent par tension superficielle.
- Le contrôle de la qualité des joints nécessite une inspection X-Ray, l'AOI optique standard ne pouvant voir sous le boîtier. Le rework impose la dépose du composant, le nettoyage minutieux du site, puis le remplacement de la pièce ou son rebillage (reballing).
BGA vs QFN vs LGA : quel boîtier pour vos contraintes thermiques et de routage ?
La plupart des guides BGA se limitent à décrire le composant. Ce comparatif relie directement le pas (pitch) à la stratégie d'échappement (fan-out) et aux contraintes d'empilement (stackup), car l'impact sur le coût global du circuit imprimé dépasse souvent le prix du composant lui-même.
Sur un schéma de principe, ces trois boîtiers se ressemblent. En fabrication, ils imposent des exigences radicalement différentes au PCB. Tableau comparatif pour trancher selon vos critères de conception :
| Aspect | BGA | QFN | LGA |
|---|---|---|---|
| Chemin thermique | face inférieure + capot | face inférieure uniquement | face inférieure uniquement |
| Pas minimal (pitch floor) | 0.3 mm | 0.4 mm | 0.5 mm |
| Contrôle | Rayons X obligatoires | AOI principalement | AOI principalement |
| Cycles de reprise (rework) | ≤ 3 selon le process APTPCB | 1–2 | 1–2 |
| Impact sur le coût PCB | plus élevé | plus faible | similaire au BGA |
| Compétence d'inspection | opérateur dédié | ligne standard | ligne standard |
Pour un même nombre de broches, choisir un composant en boîtier QFN plutôt qu'en BGA réduit généralement le coût de fabrication du PCB. Si le composant n'est disponible qu'en BGA, le pitch détermine directement la classe technologique du circuit — et ce dimensionnement repose sur les règles détaillées ci-après.
Structure interne d'un BGA : die, substrat, billes, capot et underfill
Un boîtier BGA s'articule autour de trois couches structurelles. Le die en silicium repose au sommet, un substrat intermédiaire route les signaux de la puce vers la grille de billes, et les billes de soudure situées en dessous assurent la liaison mécanique et électrique avec la carte.
Sur un boîtier plastique (PBGA), le die est relié au substrat par micro-câblage (wire bonding) à travers des ouvertures dédiées, puis l'ensemble est surmoulé dans une résine époxy. Sur un BGA flip-chip (FCBGA), le die est retourné face vers le bas et connecté au substrat par des micro-bosses de soudure (bumps). Cette configuration raccourcit le trajet électrique : c'est l'architecture privilégiée pour les CPU, GPU et FPGA nécessitant une intégrité de signal optimale à haute vitesse.
Les boîtiers céramiques (CBGA) utilisent un substrat céramique à la place des matériaux organiques. Leur rigidité supérieure et leur inertie thermique compliquent le rework, mais ce type de boîtier offre une excellente étanchéité à l'humidité ; on le retrouve sur des architectures historiques ou sur des équipements haute fiabilité.
Les boîtiers CSP (Chip-Scale Package) réduisent la taille globale du boîtier au plus près de celle du die. Cette compacité impose des billes de très faible diamètre sur un pitch réduit, ne laissant pratiquement aucune tolérance au rework.
Composition des billes de BGA
Les billes de BGA sont des sphères d'alliage de soudure, généralement sans plomb de type étain-argent-cuivre (SAC) sur les composants récents. L'alliage étain-plomb reste employé sur certaines références militaires ou spatiales. L'alliage, le diamètre des billes et le pitch sont systématiquement précisés sur le plan mécanique du boîtier. Ces trois paramètres conditionnent la définition de l'empreinte (footprint), les ouvertures du stencil et les gabarits de reballage.
Variantes thermiques et mécaniques
Certains BGA intègrent un dissipateur thermique ou un capot métallique (lid) monté sur le dessus pour faciliter l'évacuation thermique du die. Brasé ou collé sur le substrat, ce capot constitue l'interface thermique principale vers l'extérieur. Lorsque la datasheet indique une résistance thermique jonction-boîtier (θJC), la valeur correspond au transfert vers le capot ou la surface supérieure du composant.
L'underfill est une résine époxy déposée sous le corps du BGA après reflow. Il comble le volume résiduel entre le boîtier et le PCB afin de redistribuer les contraintes de cisaillement sur les joints de soudure lors des cycles thermiques. L'opération est standard sur les FCBGA de grandes dimensions et sur les assemblages soumis à de fortes amplitudes thermiques.
À quel pitch BGA le via-in-pad s'impose-t-il face au fan-out en via traversant ?
Le via-in-pad est souvent présenté comme une option générique. Ce guide détaille précisément jusqu'où le via traversant reste viable à 0.65 mm de pitch, et à quel moment le microvia empilé (stacked microvia) devient indispensable à 0.3 mm.
Le fan-out conditionne l'échappement des signaux depuis la matrice de pads BGA vers le reste du circuit. C'est ici que se détermine l'essentiel du coût de fabrication du PCB.
Matrice de décision : du pitch au stackup
Utilisez ce tableau pour identifier les exigences réelles imposées au PCB par le pitch du BGA avant de figer le routage.
| Pitch BGA | Fan-out standard | Critère de bascule | Empilage minimal |
|---|---|---|---|
| 1.0 mm | Via traversant 0.30 mm — conforme aux limites mécaniques | — | 4 couches standard |
| 0.8 mm | Via traversant 0.25 mm — à la limite mécanique | — | 4 couches 1+N+1 |
| 0.65 mm | Via traversant 0.20 mm — sous la limite mécanique standard | Routabilité critique en fine-pitch | 6 couches 2+N+2 |
| 0.5 mm | Microvia 0.10 mm laser CO₂ | Saturation de l'espace de fan-out | 6 couches 2+N+2 |
| 0.4 mm | Via-in-pad obligatoire | Microvias décalés (staggered) si >2 rangées | 8 couches 2+N+2 |
| 0.3 mm | Via-in-pad obligatoire | Microvias empilés (stacked), précision de placement ±25 µm | 8 couches 2+N+3 |
Données de référence : perçage mécanique minimal APTPCB de 0.15 mm (pcb-drilling.json) ; microvia laser CO₂ 0.10 mm ; microvia laser UV 0.075 mm ; aspect ratio standard en production 10:1–12:1, jusqu'à 15:1 en spatial/aéronautique (pcb-drilling.json) ; structures HDI 1+N+1 et 2+N+2 (hdi-pcb.json) ; gamme rigide 4–32 couches (hdi-pcb.json) ; structures multicouches 4–18 couches 0.4–2.4 mm (multi-layer-laminated-structure.json).
En pratique, le palier des 0.4 mm constitue le point de rupture le plus fréquent. Avec une épaisseur de circuit de 1.6 mm, le via traversant de 0.20 mm requis pour le fan-out d'un BGA au pitch de 0.65 mm présente un aspect ratio de 7.5:1 — dans la limite standard de production de 10:1, mais avec une marge de métallisation réduite. La plupart des fabricants recommandent de basculer vers une structure microvia en amont de cette limite critique.
La valeur critique qui bouleverse la conception du PCB
À un pitch BGA de 0.4 mm, un fan-out en dog-bone sur un circuit de 1.6 mm exige un perçage de 0.20 mm. Le perçage mécanique minimal chez APTPCB étant de 0.15 mm, ce diamètre atteint le seuil critique pour garantir une métallisation irréprochable sur une épaisseur de 1.6 mm (aspect ratio de 7.5:1). Sur un PCB de 2.0 mm ou 2.4 mm à pitch identique, l'aspect ratio approche ou dépasse 12:1. Pour s'affranchir de ce risque, adoptez le via-in-pad avec microvias laser UV de 0.075 mm sur un stackup HDI 2+N+2. C'est précisément pour cette raison que le pitch 0.4 mm déclenche systématiquement une revue de faisabilité HDI dans le flux APTPCB.
Géométrie des pads : SMD vs NSMD et choix par défaut d'APTPCB pour les BGA
Les pads BGA sur le PCB se divisent en deux catégories : définis par le masque de soudure (SMD, Solder Mask Defined) ou définis par le cuivre (NSMD, Non-Solder Mask Defined). Ce choix conditionne directement les contraintes mécaniques sur la pastille, la fiabilité des joints de brasure et la tolérance admissible sur l'alignement du vernis épargne (solder mask).
| Caractéristique | SMD (Solder Mask Defined) | NSMD (Non-Solder Mask Defined) |
|---|---|---|
| Définition du pad | Ouverture du solder mask plus petite que la pastille de cuivre | Pastille de cuivre plus petite que l'ouverture du solder mask |
| Contrôle dimensionnel | Dimensions effectives définies par le masque | Dimensions effectives définies par la gravure du cuivre |
| Démoulage de la crème (stencil release) | Supérieur — le masque sert de rempart | Dépend de la régularité du volume de solder paste déposé |
| Forme du ménisque de brasure | Profil en tonneau, contraintes moindres côté pad | Ménisque plus étendu côté pad, meilleure relaxation des contraintes |
| Cyclage thermique | Bon | Supérieur — les flancs du pad NSMD absorbent les écarts de CTE |
| Recommandé pour | Pitch ≥ 0.5 mm, matrices standard | Pitch ≤ 0.4 mm, composants sensibles à la fatigue thermique |
APTPCB applique l'empreinte NSMD par défaut pour les BGA. Ces boîtiers figurent parmi les composants les plus sensibles aux variations thermiques : le différentiel de CTE entre la puce silicium, le substrat du boîtier et le stratifié du PCB induit des contraintes cycliques sur les billes lors des montées en température et des phases de fonctionnement. La géométrie NSMD génère un ménisque de brasure plus large qui enveloppe le cuivre, offrant une marge de résistance accrue à la fatigue thermique — un facteur critique en fine-pitch où la conformité mécanique du joint est réduite. Si la fiche technique du composant impose impérativement un routage SMD, spécifiez cette exigence directement sur les plans de fabrication.
Profil BGA vs QFN : quelles différences pour la refusion, le soak et le pic ?
Le brasage BGA repose sur un procédé de refusion conventionnel. La séquence reste identique à celle d'un boîtier QFN, mais les fenêtres de process sont plus étroites et les modes de défaillance spécifiques.
- La pâte à braser est déposée sur les pads du BGA par sérigraphie au pochoir. Sur les BGA fine-pitch, l'épaisseur du pochoir et les dimensions des ouvertures garantissent le volume de pâte requis pour un joint fiable sans créer de pontage.
- La machine de placement positionne le BGA sur la pâte, avec un alignement optique sur le contour du boîtier ou directement sur la matrice de billes. Le procédé fine-pitch d'APTPCB assure une précision de placement de ±25 µm.
- Dans le four de refusion, la pâte et les billes fusionnent. La tension superficielle tire naturellement le boîtier vers le centre des pads — un léger décalage de placement se corrige de lui-même à cette étape.
- Les joints se solidifient lors de la descente en température de la carte.
Deux phénomènes critiques affectent l'assemblage BGA bien plus que le QFN. Le premier est le gauchissement (warpage) : sous l'action thermique, le boîtier grand format et le PCB peuvent fléchir, rompant le contact entre certaines billes et la pâte au pic de température. Ce phénomène produit le défaut de « head-in-pillow », où la bille repose sur la pâte sans s'y être amalgamée. Le second est le taux de vides (voiding) : les gaz piégés dans l'assemblage forment des inclusions circulaires visibles aux rayons X (X-ray). La maîtrise de ces anomalies passe par la conception du pochoir, la chimie de la pâte à braser, le respect des règles MSL (teneur en humidité) pour les composants et le PCB, ainsi que l'optimisation du profil de refusion.
Concernant le profil thermique : une atmosphère inerte sous azote prévient l'oxydation et améliore la mouillabilité, particulièrement avec les alliages sans plomb SAC. APTPCB cible un delta-T de 5 °C ou moins sur l'ensemble de la carte durant la refusion. La zone de maintien (soak) s'avère déterminante sur les boîtiers massifs : une rampe de montée trop raide vers le pic peut laisser le centre d'un FCBGA de 40 mm sous la température de liquidus alors que sa périphérie est déjà totalement refondue.
Consultez le guide du procédé de brasage par refusion pour maîtriser la construction des profils. Pour la gestion de la planéité lors du brasage, voir le contrôle du gauchissement à l'assemblage. Pour évaluer nos capacités de fabrication sur les technologies BGA et fine-pitch, consultez nos services d'assemblage BGA.
Critères de contrôle RX pour BGA : défauts non conformes IPC-A-610 et défauts retouchables
La plupart des guides BGA rappellent l'obligation d'un contrôle par rayons X sans aller plus loin. Définissez précisément le contenu attendu du rapport RX et identifiez les non-conformités critiques qui condamnent irrémédiablement un joint de brasure.
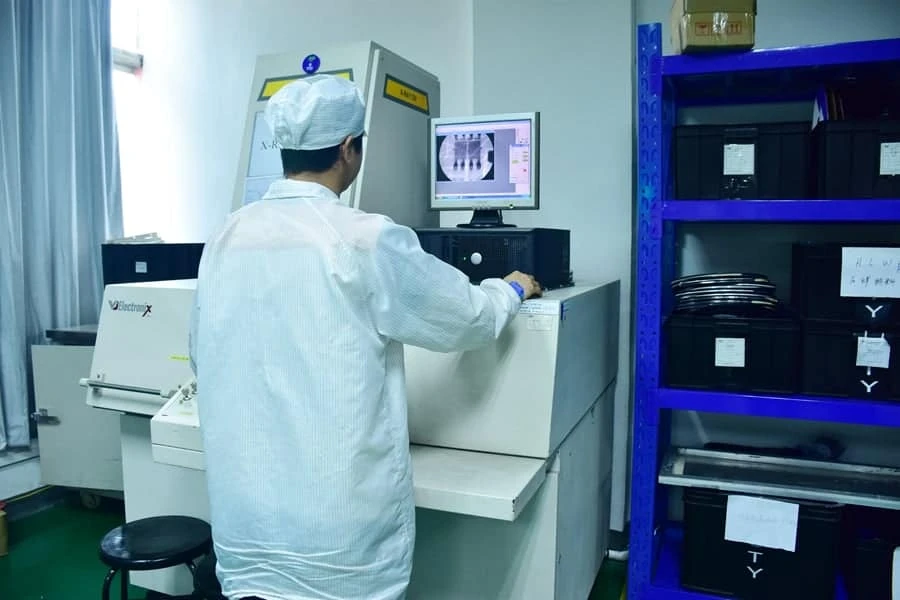
Les caméras AOI vérifient la présence et l'alignement global d'un BGA, mais restent aveugles face aux brasures cachées sous le composant. L'inspection RX s'impose. Une radiographie 2D vue de dessus révèle la géométrie des billes, les pontages, les billes manquantes et les vides gazeux (voids). Une vue inclinée ou une tomographie 3D isole les plans superposés et détecte le défaut tête sur coussinet (Head-in-Pillow ou HiP), souvent indétectable en projection verticale directe.
Classification des principaux défauts :
Pontage (bridging) : un court-circuit entre billes adjacentes constitue une non-conformité majeure, quelle que soit la classe IPC. Ce défaut n'est pas retouchable localement : déposez obligatoirement le composant, nettoyez le site d'accueil puis brasez un boîtier neuf.
Billes manquantes : défaut bloquant immédiat. Si la bille n'a jamais été présente sur le boîtier, la liaison électrique et mécanique est rompue. Si la bille s'est détachée ou déplacée après refusion, identifiez l'origine du problème avant toute acceptation de la carte.
Tête sur coussinet (Head-in-Pillow / HiP) : ce défaut survient lorsque la bille ramollit et mouille partiellement la pastille sans fusionner complètement avec le dépôt de pâte à braser. Indétectable en RX 2D classique car le contour paraît conforme, le HiP exige une vue RX inclinée ou 3D. Le HiP constitue un défaut rédhibitoire selon l'IPC-A-610.
Vides internes (voids) : poches de gaz emprisonnées dans le joint de brasure. Les micro-vides inférieurs au seuil contractuel fixé dans la commande restent acceptables. La limite usuelle tolère jusqu'à 25 % de vide sur la surface de section du joint pour les BGA. Ce seuil doit impérativement être validé en amont de la fabrication : l'IPC-A-610 donne des lignes directrices par classe, et non une valeur fixe universelle. Le taux de voiding représente l'une des sources de litige les plus fréquentes en assemblage BGA ; consignez explicitement cette exigence dans le dossier d'achat.
Exigences de contrôle à spécifier dans votre appel d'offres (RFQ) :
- Boîtiers soumis au contrôle RX (systématiquement tous les BGA au pas inférieur à 0,5 mm et l'ensemble des composants sur cartes IPC-A-610 Classe 3)
- Plan d'échantillonnage : contrôle 100 %, niveau AQL ou contrôle sur premier article uniquement
- Seuil limite acceptable de voids en pourcentage de la surface du joint
- Classe d'acceptabilité : IPC-A-610 Classe 2 ou Classe 3
- Nécessité de prises de vue RX inclinées ou de reconstruction 3D
- Fourniture d'un rapport de voiding détaillé avec le lot livré
Consultez le guide sur les critères de contrôle RX pour le voiding BGA et le head-in-pillow pour calibrer vos seuils, ainsi que la prestation d'inspection RX pour PCB pour les plans d'échantillonnage et rapports de contrôle.
Le test électrique apporte un verrouillage complémentaire. Le boundary scan (JTAG) teste les liaisons BGA inaccessibles aux pointes de test physiques, avant que le test fonctionnel ne valide le fonctionnement global du système.
Types de boîtiers BGA : quel choix pour votre application ?
Les boîtiers BGA se déclinent en plusieurs variantes. Voici les configurations les plus courantes sur la BOM d'un concepteur et leurs exigences d'intégration sur le PCB.
| Boîtier | Construction | Applications types | Exigences de fan-out | Inspection | Difficulté de reprise (rework) |
|---|---|---|---|---|---|
| PBGA (plastic BGA) | Puce câblée par fils (wire bonding) sur substrat organique, surmoulée | Contrôleurs, chipsets, CI généraux | Modérées à pas large ; vias traversants souvent suffisants | X-ray | Moyenne ; boîtier remplaçable ou rebillable |
| FCBGA (flip-chip BGA) | Puce à billes inversée (flip-chip) sur substrat build-up | CPU, GPU, FPGA, processeurs réseau | Élevées ; grand nombre de billes, multicouche dense, souvent HDI | X-ray | Difficile ; corps volumineux, risque de déformation (warpage), forte masse thermique |
| CBGA (ceramic BGA) | Substrat céramique, billes souvent à point de fusion plus élevé | Haute fiabilité, applications aéronautiques ou legacy | Modérées | X-ray | Difficile ; substrat céramique et forte masse thermique |
| CSP / fine-pitch BGA | Taille du boîtier proche de la puce, micro-billes à pas très fin | Mobilité, wearables, mémoires | Élevées ; microvias ou via-in-pad généralement requis | X-ray | Difficile ; billes minuscules, tolérances d'alignement critiques |
| PoP (package on package) | BGA mémoire empilé sur un BGA logique | Processeurs mobiles avec mémoire intégrée | Élevées | X-ray, souvent sous plusieurs angles d'incidence | Difficile ; deux plans de joints de brasage superposés |
| LGA (land grid array) | Plages de contact plates sous le corps, sans billes | Modules, capteurs, composants de puissance ; CPU sur socket | Modérées à élevées | X-ray pour montage brasé sur carte | Moyenne ; très faible garde au sol (standoff) compliquant le nettoyage des flux |
| QFN (quad flat no-lead) | Pads périphériques avec plan thermique central (exposed pad) | Alimentations, RF, microcontrôleurs | Faibles ; pads en périphérie, vias thermiques au centre | AOI pour les pattes périphériques, X-ray pour le pad thermique | Moyenne |
Rework et rebillage BGA : la réalité industrielle de la limite à 3 cycles
Lorsqu'un joint BGA est défectueux, le composant doit être déposé. La reprise (rework) BGA fait appel à une station dédiée qui applique une chauffe supérieure ciblée et un préchauffage inférieur selon un profil thermique contrôlé. Le boîtier est retiré, le site nettoyé et rétamé, puis un composant neuf ou reconditionné est posé et brasé.
Le process fine-pitch d'APTPCB limite strictement le rework à 3 cycles au maximum. Chaque cycle soumet le circuit et les composants voisins à une excursion thermique supplémentaire. Le PCB a déjà subi la sérigraphie de pâte à braser, le placement CMS et la refusion initiale ; chaque cycle additionnel dégrade la résine du stratifié, l'intégrité du cuivre dans les trous métallisés des vias adjacents et la structure métallurgique des soudures périphériques. Cette limite de 3 cycles constitue une contrainte physique d'ingénierie : au-delà, les dommages thermiques cumulés augmentent de manière critique le risque de défaillances latentes sur le terrain.
Le rebillage est une opération distincte menée hors carte. Il consiste à éliminer les billes résiduelles d'un composant BGA déposé pour en reposer des neuves, le plus souvent pour récupérer un composant à haute valeur ajoutée ou pour convertir son alliage afin de l'aligner sur la pâte de la carte. Le service de rebillage BGA d'APTPCB sépare le rebillage (niveau composant) du rework sur carte (niveau assemblage PCBA). Pour expédier des boîtiers en rebillage, fournissez systématiquement le plan du boîtier ou le ball map, le diamètre des billes, l'alliage, le pitch, l'état hygrométrique (MSL) et les critères d'inspection exigés.
Données à spécifier pour une carte avec BGA
Intégrez ces éléments au dossier de fabrication et d'assemblage pour garantir la conformité de la production :
- Références des plans de boîtier BGA : pitch, diamètre des billes, nombre de billes, alliage
- Définition des pads sur le PCB (définis par le solder mask ou non) et dimensions des pads pour chaque BGA
- Structure d'échappement (fan-out) : vias traversants, microvias ou via-in-pad, avec exigences de bouchage et métallisation (fill and cap)
- Finition de surface adaptée au brasage fine-pitch et épaisseur du circuit
- Épaisseur du pochoir ou zones étagées (step stencil) requises sous le BGA
- Consignes de manipulation liées à la sensibilité à l'humidité (MSL) des composants
- Exigences d'inspection aux rayons X : composants ciblés, taux d'échantillonnage et critères d'acceptation des vides (voiding)
- Classe de conformité (IPC-A-610 Classe 2 ou 3) et limites autorisées de retouche (rework)
- Application d'underfill ou de résine aux coins (corner staking), le cas échéant
Pourquoi confier vos cartes BGA à APTPCB ?
APT valide les empreintes BGA, le fan-out, le via-in-pad et la conception du pochoir avant la mise en production, puis gère l'assemblage BGA avec contrôles SPI, AOI et X-ray intégrés sur le même traveler. L'équipe d'assemblage BGA fournit les rapports AOI, AXI et le taux de voids avec chaque lot. L'underfill, le collage (staking) et le rework sous profil thermique contrôlé sont également disponibles selon les exigences de votre programme. Si la complexité réside dans le circuit nu, l'équipe de fabrication PCB HDI évalue si le fan-out impose des microvias ou s'il reste réalisable avec des vias traversants.
Normes et référentiels applicables :
- IPC-7095 : conception et mise en œuvre des procédés d'assemblage pour BGA
- IPC-7351 : exigences génériques pour la conception CMS et les règles d'empreintes
- IPC-A-610 : acceptabilité des assemblages électroniques
- IPC J-STD-001 : exigences pour les assemblages électriques et électroniques brasés
- IPC/JEDEC J-STD-033 : manipulation, stockage et utilisation des composants sensibles à l'humidité
Questions fréquentes
Qu'est-ce qu'un BGA en électronique ?
Un BGA (Ball Grid Array) est un boîtier de circuit intégré pour montage en surface utilisant une matrice de billes de brasure sous son corps pour se connecter au PCB. Il offre une densité d'interconnexion élevée sur un encombrement réduit et s'utilise couramment pour les processeurs, FPGA, mémoires et SoC.
Quelle est la différence entre un BGA et un LGA ?
Un BGA intègre des billes de brasure fixées sur ses pads, ces billes formant la majeure partie de chaque joint. Un LGA comporte des plages de contact plates sans billes : le joint est formé uniquement par la pâte à braser (solder paste) sérigraphiée sur le PCB, ce qui réduit la hauteur de garde (standoff). Les LGA s'utilisent également montés sur supports (sockets) sans aucune brasure.
Comment sont brasés les composants BGA ?
Les BGA sont brasés par refusion. La pâte à braser est déposée sur les pads du PCB, le BGA est placé sur la pâte, puis l'ensemble traverse un four de refusion où billes et pâte fusionnent tout en assurant l'auto-alignement du boîtier. Les joints sont ensuite contrôlés par inspection X-Ray.
Pourquoi inspecter les joints BGA aux rayons X ?
Les joints étant masqués sous le boîtier, les caméras optiques ne peuvent pas les visualiser. L'inspection X-Ray révèle la morphologie des billes, les ponts de brasure, les billes manquantes et le taux de vide (voids). Une vue X-Ray inclinée ou 3D permet également de détecter les défauts de type « head-in-pillow », souvent indétectables en vue verticale conventionnelle.
Qu'est-ce qu'un Flip Chip BGA ?
Dans un FCBGA (Flip Chip BGA), la puce de silicium (die) est retournée face active vers le bas et connectée au substrat du boîtier par des micro-bosses (bumps), sans passer par un câblage filaire (wire bonding). Le substrat route ensuite les signaux vers les billes de brasure. Cette structure raccourcit les liaisons électriques et s'impose sur les CPU, GPU et FPGA.
Un composant BGA peut-il être repris ou réutilisé ?
Oui. Une station de reprise (rework station) permet de dessouder le BGA selon un profil thermique contrôlé. Le site d'implantation est ensuite nettoyé avant de poser un composant neuf ou rebillé. Le rebillage (reballing) consiste à replacer de nouvelles billes de brasure sur un composant déposé pour pouvoir le réimplanter. Chaque cycle de reprise introduisant un stress thermique, leur nombre est généralement limité.
Checklist pour devis PCB et assemblage BGA
À utiliser lors de vos demandes de devis PCB et assemblage BGA auprès d'un fabricant.
- Pitch du BGA : 0.3 / 0.4 / 0.5 / 0.65 / 0.8 / 1.0 mm (préciser la valeur)
- Nombre de boîtiers BGA et leurs emplacements sur la carte
- Structure de fan-out : via traversant, microvia ou via-in-pad
- Type de pad : NSMD ou SMD (à spécifier par boîtier)
- Épaisseur de cuivre des couches internes : 1/2 oz (ou préciser si différente)
- Stackup : matériau, nombre de couches et épaisseur finie
- Configuration HDI : 1+N+1, 2+N+2 ou autre
- Diamètre de perçage laser et tolérance : 0.075 mm ±tol
- Nombre de microvias empilés et éventuelle limite IPC Class 3
- Assemblage : tolérance de placement SPI ±25 µm requise O/N
- Contrôle par inspection X-Ray requis O/N
- Underfill requis O/N, et pour quel(s) boîtier(s)
- Cycles de rework autorisés et nombre maximal
Choisir un BGA en intégrant les contraintes du PCB
Le choix d'un BGA impacte bien plus que le simple schéma électrique. Son pas de billes (pitch) impose la structure de vias et le nombre de couches du PCB, ses dimensions et son gauchissement (warpage) déterminent la fenêtre de brasage, et ses joints invisibles dictent les méthodes d'inspection et de reprise. Analysez le plan d'encombrement mécanique du boîtier avant de figer la référence, comparez-le aux alternatives QFN ou LGA disponibles, et intégrez les exigences de pitch, de pads, de fan-out et d'inspection X-ray directement dans votre RFQ.