
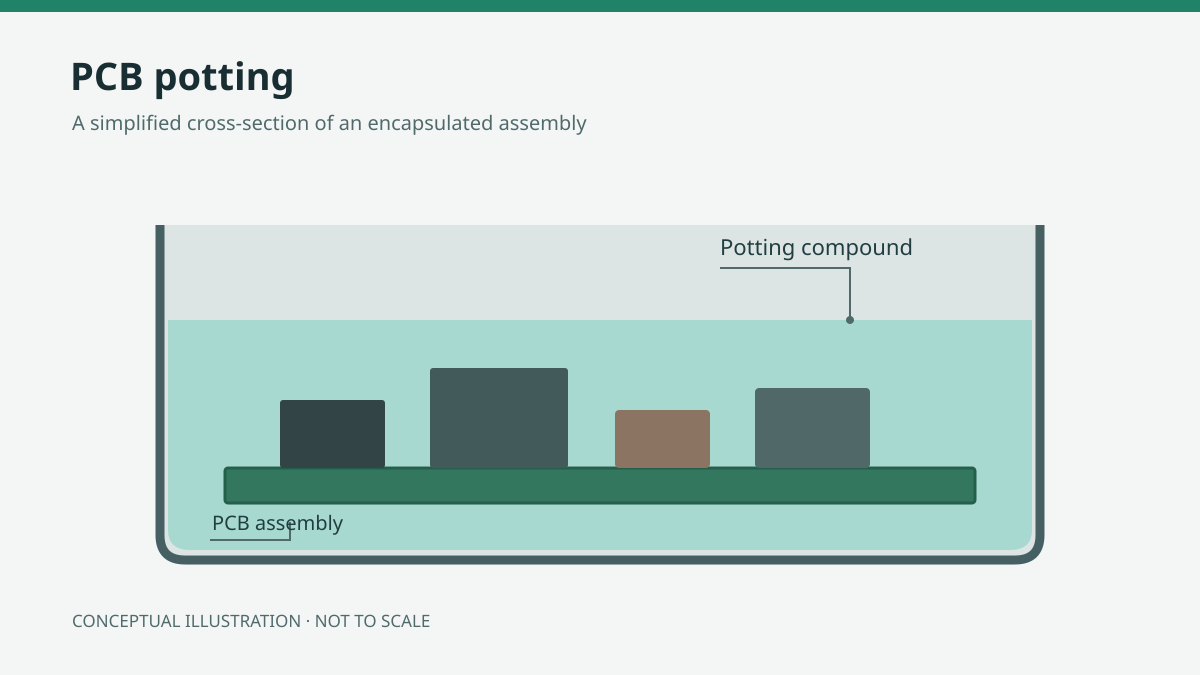
L’enrobage d’un PCB consiste à remplir partiellement ou entièrement le boîtier autour d’un assemblage électronique avec un matériau qui durcit et reste en place. Ce matériau peut contribuer à protéger l’assemblage contre les expositions environnementales et les sollicitations mécaniques, mais il modifie aussi la gestion thermique, l’isolation électrique, les contraintes mécaniques et les possibilités de réparation du produit.
Le choix entre époxy, polyuréthane et silicone commence par l’examen de la carte, du boîtier, de l’environnement d’utilisation et du plan d’acceptation. Le matériau et le procédé de remplissage doivent être adaptés l’un à l’autre.
L’enrobage fait partie de la conception de la protection
Dans un assemblage enrobé, le matériau peut entourer toute la carte, se limiter à une zone vulnérable ou remplir un boîtier qui assure également une protection mécanique. L’enrobage se distingue des autres approches suivantes :
- Le revêtement de protection, ou conformal coating, est une couche mince appliquée sur les surfaces de la carte. Il peut protéger les zones exposées tout en ajoutant généralement moins de volume qu’un boîtier rempli. La couverture autour des bords des composants, des interstices et des connecteurs doit néanmoins faire l’objet d’une attention particulière. Voir types et procédé de revêtement de protection.
- Le calage local, ou staking, consiste à appliquer du matériau localement pour fixer des composants ou d’autres éléments. Il répond à un besoin de maintien mécanique, sans nécessairement remplir l’assemblage.
- Un boîtier sans enrobage peut constituer une barrière physique tout en préservant l’accès à la carte. Son efficacité dépend de sa conception, de ses interfaces et des expositions prévues.
Ces approches peuvent être combinées, mais chacune ajoute des interfaces et soulève des questions de compatibilité. Par exemple, l’adhérence d’un matériau d’enrobage sur une carte revêtue peut différer de son adhérence sur une surface non revêtue. Un boîtier, un revêtement ou un matériau d’enrobage ne suffit pas, à lui seul, à établir l’indice de protection environnementale d’un produit fini.
Si vous envisagez un revêtement en complément ou à la place de l’enrobage, consultez le service de revêtement de protection d’APTPCB. Discutez de la couverture requise et de la compatibilité des matériaux pour l’assemblage.
Choisir un matériau adapté à l’assemblage, et pas seulement une famille
Les époxys, les polyuréthanes et les silicones sont des familles courantes de matériaux d’enrobage. Leurs caractéristiques générales constituent des points de départ utiles, mais les charges, la formulation et la chimie de polymérisation peuvent modifier les propriétés importantes pour une conception.
| Famille de matériaux | Éléments à considérer pour la sélection |
|---|---|
| Époxy | Souvent choisi lorsqu’un matériau rigide après polymérisation et une forte adhérence sont utiles. Sa rigidité peut aussi transmettre des contraintes aux composants ou aux joints lorsque la température varie. Vérifiez les caractéristiques thermiques et électriques de la formulation retenue, ainsi que ses possibilités de réparation. |
| Polyuréthane | Disponible dans des formulations présentant différents degrés de rigidité et de souplesse. Évaluez l’adhérence, la résistance aux expositions et la sensibilité aux conditions de mise en œuvre du produit considéré ; ne supposez pas que tous les polyuréthanes se comportent de la même manière. |
| Silicone | Disponible dans des formulations pouvant absorber les mouvements différemment des matériaux rigides. Vérifiez l’adhérence, la compatibilité de la polymérisation, les propriétés thermiques et l’adéquation du matériau à l’assemblage et au procédé de fabrication. |
Le coût compte également, mais le prix d’achat du matériau n’est qu’un élément de la décision. Le mélange, le temps de manipulation, la polymérisation, le masquage, l’inspection, le rendement et les réparations éventuelles peuvent influer sur le choix global. Un matériau qui paraît intéressant sur une fiche technique peut ne pas convenir au boîtier disponible ou au plan de maintenance du produit.
À titre d’exemple propre à un produit, MG Chemicals décrit 832HD comme une résine époxy rigide à deux composants et fournit des informations sur son mélange et ses propriétés. Le fabricant précise également qu’il ne s’agit pas d’une qualité spécialement conçue pour la conductivité thermique ou l’ignifugation. Cette distinction est importante : la seule désignation « époxy » n’établit aucune de ces deux propriétés, et une autre formulation époxy peut présenter des caractéristiques différentes.
Traduire les exigences en éléments de preuve
Demandez au fournisseur la fiche technique (TDS), la fiche de données de sécurité (SDS) et les instructions de mise en œuvre en vigueur pour chaque matériau candidat. Utilisez-les pour vérifier les exigences et planifier les évaluations de l’assemblage ci-dessous.
| Exigence | Informations fournisseur à examiner | Point de vigilance pour la conception | Éléments de preuve pour l’assemblage réel |
|---|---|---|---|
| Exposition environnementale | Utilisation prévue et informations disponibles sur la résistance du matériau candidat | Le matériau, le boîtier et les interfaces peuvent réagir différemment à l’humidité, aux produits chimiques ou à la température | Plan d’exposition propre au produit, inspection et contrôles fonctionnels après exposition |
| Évacuation de la chaleur | Propriétés thermiques, notamment l’aptitude de la qualité considérée au transfert de chaleur | La chaleur doit passer du composant à un dissipateur adapté à travers les interfaces réelles entre le matériau et le boîtier | Analyse thermique ou mesures dans des conditions représentatives de fonctionnement et de température ambiante |
| Isolation électrique | Propriétés d’isolation pertinentes et conditions d’essai | Les espacements, la contamination, les vides et les conditions de service peuvent affecter le système d’isolation fini | Essais électriques choisis en fonction de l’assemblage et de ses conditions de fonctionnement |
| Compatibilité mécanique | Informations disponibles sur la rigidité après polymérisation, l’adhérence et la dilatation thermique | Les différences de dilatation et les contraintes liées à la polymérisation peuvent solliciter les composants, les joints de soudure ou le boîtier | Inspection et essais mécaniques ou d’exposition aux températures adaptés au produit |
| Fabrication et réparation | Base de dosage, instructions de manipulation et de polymérisation, viscosité et éventuelles instructions de retrait | Le matériau doit atteindre les zones prévues sans pénétrer dans les zones à préserver ; son retrait peut endommager l’assemblage | Essai de procédé, inspection du remplissage et évaluation de la méthode de réparation prévue |
Les données du fournisseur aident à présélectionner les matériaux ; elles ne remplacent pas les éléments de preuve obtenus sur la carte et le boîtier réels. Les conditions d’essai associées à une propriété annoncée peuvent ne pas être représentatives de la géométrie, des matériaux ou des expositions du produit.
Concevoir ensemble le boîtier et le chemin thermique
L’enrobage peut remplacer l’air entourant un assemblage par un matériau. Pour évaluer le refroidissement, suivez le trajet de la chaleur depuis sa source jusqu’au milieu environnant. Selon la conception, ce trajet peut comprendre le boîtier du composant, le matériau d’enrobage, la paroi du boîtier et un matériau d’interface. Le simple remplissage de l’espace ne garantit pas un chemin thermique efficace.
Un matériau affichant une conductivité thermique plus élevée peut néanmoins donner de mauvais résultats dans un assemblage si le chemin thermique est long, si le contact à une interface est mauvais ou si la chaleur ne peut pas s’évacuer du boîtier. À l’inverse, un matériau choisi principalement pour la protection environnementale peut créer un goulot d’étranglement thermique. Évaluez le chemin complet dans des conditions de fonctionnement représentatives plutôt que de choisir sur la base d’une seule propriété du matériau.
Si un matériau d’interface distinct est nécessaire entre les éléments produisant de la chaleur et un boîtier ou un dissipateur, consultez le choix d’un matériau d’interface thermique. Vérifiez que tout matériau d’interface, revêtement et matériau d’enrobage sont compatibles entre eux et avec le procédé prévu.
Réservez également de l’espace pour les éléments que le matériau ne doit pas obstruer. Les contacts de connecteurs, surfaces d’accouplement, interrupteurs, points de réglage, évents et points de test peuvent nécessiter des zones à préserver. Indiquez ces limites sur le plan et tenez compte de l’écoulement du matériau pendant le remplissage et la polymérisation ; une limite indiquée n’est utile que si le montage et le procédé permettent de la respecter.
Exemple hypothétique : chaleur, accès au connecteur et réparation
Supposons qu’un concepteur évalue un petit contrôleur en boîtier comportant un composant générateur de chaleur près de la paroi, un connecteur qui doit rester accessible et une exigence de remplacement de la carte en maintenance.
Un matériau rigide pourrait constituer une structure de remplissage utile, mais les contraintes qu’il exerce sur le composant et la difficulté de retirer la carte doivent être évaluées. Un matériau candidat plus souple pourrait atténuer certaines préoccupations mécaniques, mais ses performances thermiques et son adhérence dans cette géométrie doivent encore être démontrées. Aucune de ces familles de matériaux ne résout à elle seule la question de la limite de remplissage autour du connecteur.
Approuvez le plan du boîtier, les limites de remplissage et la méthode de réparation avant de retenir le matériau. Une réalisation représentative pourrait ensuite servir à examiner le remplissage autour du composant chaud, le respect de la zone à préserver autour du connecteur, la température de fonctionnement et la faisabilité du remplacement prévu de la carte. Si le remplacement implique de retirer un assemblage collé ou endommagé, l’équipe de conception devra peut-être modifier l’exigence de maintenance, le boîtier ou l’approche de protection.
Il s’agit d’une aide à la décision hypothétique, et non du compte rendu d’une réalisation ou d’un résultat d’essai.
Planifier le procédé avant le remplissage
Le procédé exact dépend du matériau et de l’assemblage choisis. Les instructions des TDS et SDS du fournisseur, ainsi que les contrôles de procédé approuvés, régissent le conditionnement, le mélange, la manipulation et la polymérisation. Une séquence applicable comprend généralement les décisions suivantes :
Inspecter et tester d’abord l’assemblage. Vérifiez que la carte et le boîtier satisfont aux exigences de fabrication applicables, puis effectuez les essais fonctionnels convenus avant l’enrobage. Consignez les résultats afin de pouvoir comparer une défaillance ultérieure à l’état antérieur à l’encapsulation. Une fois l’accès restreint, le diagnostic et la réparation peuvent devenir beaucoup plus difficiles.
Nettoyer et sécher uniquement selon une méthode validée. Les résidus, l’humidité et les autres contaminants peuvent affecter l’adhérence, la polymérisation ou le comportement électrique. Définissez une méthode de nettoyage et de séchage compatible avec la carte, les composants, le boîtier et le matériau d’enrobage. Ne supposez pas qu’une étape de nettoyage générique convient à tous les assemblages.
Pour en savoir plus sur les résidus et les choix de nettoyage, consultez le nettoyage après soudage.
Préparer le masquage, les montages et le boîtier. Protégez les connecteurs et les autres zones à préserver, fixez l’assemblage dans sa position prévue et confirmez les limites de remplissage ainsi que l’accès du matériau aux zones concernées. Déterminez comment l’assemblage sera maintenu pendant la polymérisation et si les espaces confinés peuvent être remplis et inspectés.
Conditionner et mélanger selon les instructions. Suivez les instructions du fournisseur pour le produit et la version considérés. Vérifiez si le rapport de mélange est spécifié en poids ou en volume ; les deux ne sont pas interchangeables, sauf indication explicite du fournisseur. Appliquez la méthode de mélange et de manipulation prescrite et suivez la durée d’utilisation admissible du matériau.
Remplir de manière contrôlée. La méthode de remplissage doit convenir à la géométrie et au matériau. L’air emprisonné, les interstices étroits et les obstacles peuvent entraîner des vides ou des zones non remplies. Le dégazage peut être approprié pour certains matériaux et assemblages, mais il doit convenir au matériau, au boîtier et au procédé plutôt que d’être considéré comme une étape universelle.
Faire polymériser dans les conditions spécifiées. Maîtrisez les conditions prescrites par le fournisseur et par le procédé approuvé. La quantité de matériau, la géométrie et le boîtier peuvent influer sur la chaleur générée pendant la polymérisation ; tenez compte de l’exothermie et de la sensibilité des composants lors de la conception du procédé. Ne remplacez pas les instructions propres au produit par une température ou une durée générique.
Inspecter et tester après polymérisation. Vérifiez, selon le cas, les limites visibles du remplissage, les zones à préserver, l’adhérence ou l’état de surface, puis répétez les contrôles fonctionnels convenus. La seule inspection visuelle ne permet pas d’établir que toutes les zones internes sont remplies ni que le produit satisfait à ses exigences de service.
Effectuer la qualification requise. Choisissez les évaluations thermiques, électriques, mécaniques et environnementales complémentaires adaptées au produit et à son utilisation. La mise en œuvre d’un matériau conformément aux instructions de son fabricant est importante, mais elle ne suffit pas à qualifier le produit fini.
Reconnaître les défauts et leurs conséquences possibles
Un plan de procédé doit définir ce qui est observable, ce qui est acceptable et la marche à suivre lorsqu’un résultat est incertain.
Les vides et le remplissage incomplet peuvent affecter l’isolation, le transfert de chaleur ou la protection environnementale selon leur emplacement et la conception. Ils peuvent résulter de la géométrie, de l’air emprisonné ou du procédé de remplissage. Une surface qui paraît entièrement remplie ne révèle pas nécessairement un vide interne. Déterminez à l’avance les éléments de preuve nécessaires pour les zones critiques.
Une polymérisation incomplète ou irrégulière peut être liée à des problèmes tels que des proportions incorrectes, un mélange insuffisant, des conditions inadaptées ou une incompatibilité des matériaux. Une polymérisation défectueuse peut modifier le comportement mécanique et électrique. Comparez le résultat aux instructions du matériau choisi et aux critères d’acceptation approuvés, plutôt que de vous fier uniquement à la fermeté apparente de la surface.
Les contraintes mécaniques et l’exothermie de polymérisation doivent être examinées ensemble. Un matériau rigide après polymérisation, des dilatations thermiques différentes et la chaleur dégagée pendant la polymérisation peuvent solliciter les composants, les joints de soudure ou le boîtier. Le risque pertinent dépend de la géométrie et des matériaux considérés ; évaluez les pièces et les joints sensibles avant de retenir une conception de remplissage.
Une mauvaise adhérence ou une contamination peut créer une interface indésirable entre le matériau et la carte, le revêtement ou le boîtier. La nécessité d’une adhérence et les surfaces concernées doivent faire l’objet d’une décision de conception. Si l’adhérence est importante pour la protection ou les performances mécaniques, définissez comment elle sera évaluée sur des matériaux représentatifs.
Les zones à préserver obstruées et la perte d’accès peuvent rendre inutilisable un produit dont la carte fonctionne si le matériau atteint un connecteur ou empêche un réglage. Le masquage et les montages doivent être évalués dans le cadre du procédé de remplissage. Les points de test qui seront recouverts doivent être utilisés avant l’enrobage ou remplacés par une stratégie d’essai après enrobage convenue.
Les dommages liés à la réparation constituent un risque de conception, et pas seulement une difficulté de maintenance. Le retrait du matériau polymérisé peut endommager le boîtier, les composants ou la carte, et son retrait complet ne peut être présumé. Si une réparation est requise, démontrez la procédure prévue sur un assemblage représentatif ou modifiez la conception du produit pour que l’élément remplaçable puisse être retiré sans toucher à la zone enrobée.
Adapter la validation à l’affirmation à démontrer
Les différents essais répondent à des questions différentes. La résistance d’isolement de surface, par exemple, concerne le comportement de l’isolation à une surface dans des conditions spécifiées ; l’essai de tenue diélectrique porte sur une autre sollicitation électrique. Aucun des deux n’établit automatiquement un indice de protection du boîtier contre les pénétrations. Un indice IP, à son tour, ne prouve ni les performances thermiques, ni la fiabilité à long terme, ni tous les autres aspects de la qualification du système.
Définissez la validation en fonction de ce que le produit fini doit accomplir :
- Électrique : choisissez des essais adaptés aux besoins d’isolation en fonctionnement, aux distances d’isolement pertinentes et aux conditions d’utilisation attendues.
- Thermique : vérifiez les températures et les flux de chaleur avec une puissance, un montage et des conditions ambiantes représentatifs.
- Environnemental et mécanique : évaluez les expositions et les charges de manutention pertinentes pour le boîtier et l’assemblage.
- Fonctionnel : comparez les résultats avant enrobage et après polymérisation, puis répétez les contrôles appropriés après les expositions requises.
- Acceptation et enregistrements : définissez les critères d’acceptation et de rejet, la configuration des échantillons, l’identification des matériaux et les modalités d’approbation des écarts ou des modifications.
Utilisez les normes applicables et les exigences du client pour élaborer le plan d’essai, et vérifiez les documents, méthodes et conditions requis pour le projet. Une fiche technique de matériau ou une étape de fabrication réussie ne doit pas être présentée comme la preuve que le système achevé est qualifié.
Informations à transmettre pour décider de l’enrobage
Avant de demander une recommandation de matériau ou d’approuver une fabrication, constituez un dossier de transmission comprenant :
- Plans et définition du remplissage : révisions de la carte et du boîtier, zones de remplissage autorisées, limites visées, orientation de l’assemblage et interfaces.
- Zones à préserver et accès : zones d’accouplement des connecteurs, interrupteurs, évents, réglages, points de test et exigences de masquage éventuelles.
- Environnement : conditions de température prévues et expositions attendues à l’humidité, aux produits chimiques, aux sollicitations mécaniques ou à d’autres facteurs.
- Puissance et chemin thermique : puissance de fonctionnement ou sources de chaleur, trajet prévu vers le boîtier ou le dissipateur et conditions de montage pertinentes.
- Contraintes électriques et matérielles : besoins d’isolation, points de vigilance relatifs aux distances d’isolement, finition de la carte, revêtements, matériaux du boîtier et restrictions de compatibilité connues.
- Réparation et maintenance : nécessité éventuelle de remplacer la carte, le boîtier ou une autre unité, ainsi que les dommages ou opérations de retrait acceptables.
- Essais et acceptation : contrôles avant enrobage et après polymérisation, qualification requise, limites d’inspection et critères de décision sur le traitement des résultats.
- Matériau et maîtrise des modifications : identification des produits candidats, versions des TDS et SDS, exigences de procédé et personnes chargées d’approuver les modifications du matériau, du boîtier ou du procédé.
Prêt à discuter d’un assemblage ? Contactez APTPCB ou demandez un devis et transmettez les plans de la carte et du boîtier, les limites de remplissage, les zones à préserver et les exigences de validation. Confirmez le périmètre des opérations d’enrobage et des essais pour votre projet. Les éléments essentiels d’un plan d’assemblage peuvent vous aider à préparer les plans.