
Choisissez la finition d’un PCB en fonction de la zone exposée la plus exigeante : une pastille à pas fin, une zone de wire bonding ou un contact de connecteur. Pour des composants traversants ordinaires et des composants à pas plus large, le HASL peut être pratique. Si des pastilles de soudure plus planes sont nécessaires, l’ENIG mérite souvent d’être envisagé. Si le circuit doit aussi recevoir des fils par bonding, l’ENEPIG est une option candidate, mais le système de bonding réel doit être qualifié. Des contacts soumis à des accouplements répétés peuvent plutôt nécessiter de l’or dur sélectif.
Le choix de finition doit figurer sur le plan et dans le dossier d’approvisionnement, pas seulement dans une liste déroulante de commande. L’alliage de brasage, la géométrie des pastilles, le stockage, les spécifications de bonding et l’usure des contacts peuvent modifier le choix approprié.
Rôle de la finition — et ses limites
Une finition de surface recouvre le cuivre exposé avant l’assemblage. Elle sert principalement à protéger ce cuivre et à fournir une surface adaptée à l’opération prévue, comme le brasage. Elle peut également influer sur la planéité des pastilles, la sensibilité à la manipulation et les interfaces formées pendant l’assemblage.
Le masque de soudure est différent. Il s’agit du revêtement protecteur qui couvre certaines zones de la carte tout en laissant des ouvertures pour les pastilles, les contacts et d’autres éléments. Il ne remplace pas la finition du cuivre exposé. Les dimensions et l’alignement des ouvertures peuvent toujours influer sur l’impression, le brasage et le bonding. Pour la conception du masque, voir Qu’est-ce que le masque de soudure ?.
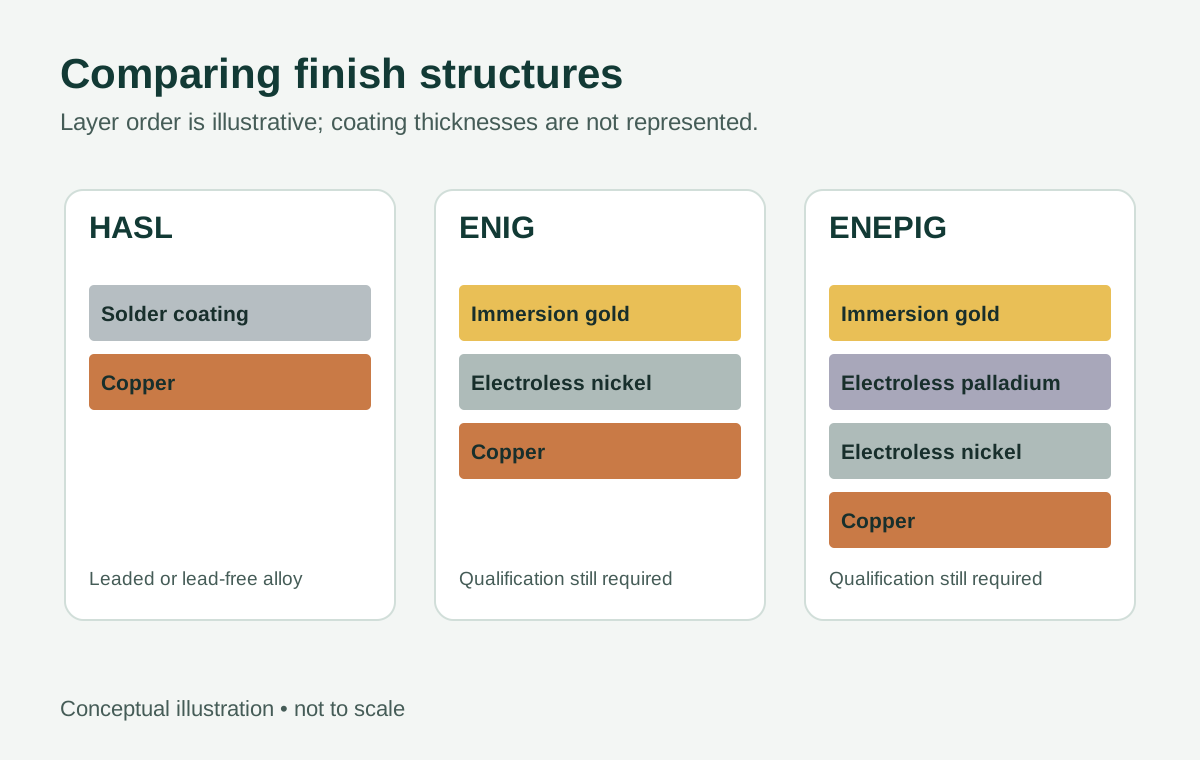
Les quatre finitions comparées ici reposent sur des empilements différents :
- HASL : une couche de soudure étain-plomb est appliquée sur le cuivre exposé puis nivelée à l’air chaud.
- HASL sans plomb : le même procédé général emploie un alliage de soudure sans plomb. Sa composition doit être précisée ou confirmée.
- ENIG : une couche mince d’or par immersion recouvre du nickel chimique.
- ENEPIG : du nickel chimique est suivi de palladium chimique, puis d’or par immersion.
L’or de l’ENIG et de l’ENEPIG n’est pas un revêtement épais conçu pour résister à l’usure des contacts. Il contribue à protéger la finition sous-jacente ; sa seule présence ne garantit pas l’aptitude aux accouplements répétés ni à un fil de bonding donné.
Comparer les finitions au niveau de la zone exposée
| Finition | Brasage et planéité | Stockage et manipulation | Bonding et contacts |
|---|---|---|---|
| HASL étain-plomb | Revêtement soudable courant pour les assemblages compatibles. La soudure nivelée peut être irrégulière ; vérifier les petites pastilles et les composants sensibles à la coplanarité. | Protéger de la contamination et de l’oxydation ; convenir de l’emballage, des limites d’âge et des critères d’acceptation. | Ne pas présumer de son aptitude au wire bonding ou aux contacts glissants répétés. Le plomb peut l’exclure selon le produit ou le procédé d’assemblage. |
| HASL sans plomb | Convient aux procédés de brasage compatibles, mais l’alliage et la topographie des pastilles comptent. La surface peut être moins plane que l’ENIG ou l’ENEPIG. | L’acceptation après stockage dépend du revêtement réel, de l’emballage et des conditions ; ne pas reprendre la durée de conservation d’un autre fournisseur ou alliage. | Une finition sans plomb ne qualifie pas à elle seule une interface de bonding ou de contact. Confirmer l’alliage précis et l’application. |
| ENIG | Généralement plus plane que le HASL, elle est souvent envisagée pour les pastilles à pas fin. L’interface de nickel et la qualité de finition restent importantes pour la fiabilité des joints brasés. | Protéger la surface contre les dommages et la contamination. Une surface dorée qui semble intacte ne constitue pas un essai de soudabilité. | Pas automatiquement adaptée au wire bonding. Ne pas considérer l’or mince par immersion comme une surface d’usure spécifiée. |
| ENEPIG | Généralement plane et utilisable pour le brasage si sa structure de couches et le procédé d’assemblage sont compatibles. | Les zones de bonding peuvent être sensibles à la contamination et à la manipulation ; convenir de leur protection et du moment où l’emballage peut être ouvert. | Candidate pour certaines applications de wire bonding, sous réserve de qualifier le fil, l’équipement, la pastille et le procédé. Elle ne remplace pas automatiquement l’or dur sur un contact soumis à l’usure. |
La planéité est un avantage relatif, pas une garantie de rendement d’assemblage. Une finition plane ne compense ni une empreinte inadaptée, ni la déformation de la carte, ni une mauvaise libération de pâte, ni un composant dont la coplanarité est hors spécification.
L’alliage de brasage, le refusion et la finition doivent être compatibles
Le HASL étain-plomb contient du plomb ; le HASL sans plomb n’utilise pas de revêtement étain-plomb. Cette distinction compte lors du choix de l’alliage de brasage et de l’évaluation des exigences réglementaires ou client du produit.
Ne confondez pas « finition sans plomb » et conformité du produit fini. Celle-ci dépend des exigences applicables et des matériaux autres que la finition du PCB. À l’inverse, même si un projet autorise la soudure étain-plomb, il faut vérifier que les composants, l’assembleur et le procédé prévu sont compatibles.
Pour l’ENIG et l’ENEPIG, considérez la finition comme un élément du système de joint brasé. Pendant le brasage, les couches déposées interagissent avec la soudure fondue et les métaux sous-jacents. L’état de surface et l’épaisseur des couches comptent donc autant que l’aspect visible. Si la conception impose des exigences élevées de fiabilité, convenez des critères d’acceptation applicables à la finition et des essais de qualification au lieu de spécifier uniquement son nom.
Le nombre d’expositions thermiques admissibles dépend également du projet. Une carte peut subir la chaleur de fabrication, un ou plusieurs passages d’assemblage, une soudure sélective et des reprises. L’effet varie selon la finition, l’exposition thermique et les exigences d’assemblage ; aucun nombre universel de passages de refusion ne peut être associé sans risque au seul nom de la finition.
Les Guidelines for SMT soldering, rév. 1 (2020), de Melexis sont un exemple de document d’un fabricant de composants à consulter pour planifier le brasage et la manipulation. Ses exigences s’appliquent aux dispositifs Melexis concernés et ne doivent pas être généralisées à tous les composants ou à toutes les cartes. Utilisez la documentation applicable à chaque composant avec les spécifications de la carte et des matériaux de brasage.
Le choix de la pâte est une décision distincte. L’alliage, le flux, le pochoir et le profil de refusion doivent être compatibles avec les composants et la carte ; voir Choisir une pâte à braser.
Les fils et les contacts exigent leurs propres spécifications
ENIG ou ENEPIG pour le bonding
L’ENEPIG ajoute une couche de palladium entre le nickel et l’or par immersion. Il mérite donc d’être évalué pour certaines applications de bonding, mais « ENEPIG » ne constitue pas une spécification de bonding complète.
La demande de prix doit indiquer le type de bond, le matériau et le diamètre du fil, les dimensions des pastilles, les exigences relatives aux couches de finition et l’équipement ou le procédé de bonding à qualifier. Elle doit aussi préciser la méthode d’acceptation requise pour les bonds, par exemple les critères applicables d’arrachement ou de cisaillement et le plan d’échantillonnage. Le fournisseur peut alors vérifier l’adéquation de la finition et des contrôles à l’application.
Ne remplacez pas l’ENIG par l’ENEPIG, ou inversement, au seul motif que les deux présentent une surface dorée. Si une substitution est nécessaire, le responsable du dispositif doit la faire valider dans le cadre de la qualification du procédé de bonding avant la libération.
ENEPIG ou or dur sélectif pour les contacts
L’or dur sélectif est une approche différente : il s’agit généralement d’un dépôt électrolytique d’or sur une sous-couche adaptée, appliqué aux zones de contact désignées. Il vise les applications nécessitant une surface de contact plus résistante à l’usure. Son adéquation dépend toujours de la spécification du dépôt, de la conception du contact et de l’environnement d’accouplement.
Pour les doigts de connexion ou d’autres contacts glissants, spécifiez le matériau opposé, la force de contact, le nombre d’insertions ou de cycles d’accouplement, l’environnement et les critères d’acceptation de l’usure. Un objectif de cycles sans ces conditions est incomplet. Délimitez aussi précisément la zone de contact sur le plan : une carte peut nécessiter des pastilles soudables dans une région et une autre finition ailleurs.
Une conception à finitions mixtes doit être examinée par le fabricant. Confirmez les limites entre finitions, la séquence de traitement réalisable, l’épaisseur de dépôt, le masquage et les exigences d’inspection avant de vous y fier. Ne supposez pas qu’une zone en or dur peut remplacer une finition ordinaire de pastille de soudure sans examen de l’assemblage.
Stockage : convenir de conditions plutôt que d’une durée universelle
La durée de stockage utilisable d’une carte dépend de sa finition et de son emballage, mais aussi des conditions réelles de stockage, de la manipulation, de la contamination et de l’opération qui suivra. Les critères d’acceptation de soudabilité et de bondabilité ne sont pas nécessairement interchangeables.
Pour l’approvisionnement, consignez la date de fabrication ou d’expédition, le type d’emballage, les conditions de stockage et le moment de l’ouverture. Indiquez séparément les limites de propreté ou d’exposition particulières à une opération de bonding. Protégez les surfaces de contact et de bonding des empreintes, de l’abrasion et des sondages inutiles.
Si les cartes dépassent la limite convenue, si l’emballage est endommagé ou si l’historique de stockage est incertain :
- Mettez le lot concerné en quarantaine et conservez les données de lot et de stockage.
- Demandez au fabricant et à l’assembleur d’évaluer l’exposition selon les critères convenus.
- Décidez d’essais représentatifs ou du devenir du lot en fonction de l’opération prévue. Un résultat de soudabilité ne qualifie pas un wire bond ni un contact soumis à l’usure.
- Ne nettoyez, ne retouchez et n’assemblez pas automatiquement le lot. Une opération de nettoyage ou de reprise non approuvée peut modifier la surface nécessaire au procédé.
Le procédé de nettoyage après assemblage applicable mérite également un examen, en particulier près des interfaces sensibles. Voir Nettoyage après brasage.
Trois exemples de décision
Les exemples suivants sont hypothétiques. Les dimensions, durées de stockage et objectifs de cycles sont des hypothèses destinées à illustrer une décision, et non des résultats mesurés ou des capacités d’APTPCB.
1. Contrôleur traversant avec procédé étain-plomb compatible
Hypothèse : un contrôleur utilise des connecteurs traversants et des composants montés en surface à pas relativement large. Les exigences du produit autorisent le plomb et l’assembleur dispose d’un procédé étain-plomb approuvé.
Le HASL étain-plomb constitue une option raisonnable à discuter, car les éléments exposés sont principalement soudés et l’alliage d’assemblage l’autorise. Avant de commander, l’acheteur doit confirmer la géométrie de la plus petite pastille, la tolérance de l’assembleur aux variations de revêtement et les exigences applicables concernant le plomb.
Si une révision ultérieure ajoute un composant à pas fin sensible à la coplanarité, réévaluez la finition au lieu de reconduire automatiquement le choix initial. Si le client ou les règles applicables interdisent le plomb, le HASL étain-plomb n’est pas une hypothèse adaptée.
2. Assemblage à pas fin avec une période de stockage prévue
Hypothèse : un assemblage sans plomb comprend un BGA au pas de 0,5 mm et l’acheteur prévoit de stocker les cartes nues pendant neuf mois avant assemblage.
L’ENIG est une candidate, car sa surface plus plane peut aider à répondre aux problèmes de planéité des pastilles. Le HASL sans plomb peut aussi être évalué, mais la décision doit tenir compte de la géométrie réelle des pastilles et du procédé de l’assembleur, pas seulement du pas.
Neuf mois constituent une hypothèse de planification, pas une durée de conservation garantie pour l’ENIG. La demande de prix doit préciser la durée souhaitée et les conditions de stockage, et demander des recommandations sur l’emballage et l’acceptation. Si l’emballage fourni ou l’historique de stockage convenu ne permet pas cette attente, modifiez la logistique ou définissez un plan d’acceptation avant l’assemblage.
3. Carte avec fils bondés et contact de bord glissant
Hypothèse : un produit exige des bonds par fil d’or de 25 µm sur les pastilles de la carte et un connecteur de bord visant 100 cycles d’accouplement sous une charge de contact et dans un environnement définis.
L’ENEPIG est une candidate pour les pastilles de bonding ; l’or dur sélectif peut convenir aux doigts de connexion. Aucun des deux choix n’est qualifié par son seul nom. Le responsable du bonding doit définir et valider les exigences relatives au fil, à la pastille, à la surface et aux essais de bond. Le responsable du connecteur doit spécifier le contact conjugué, la force, l’environnement et l’acceptation de l’usure.
Le plan de fabrication doit montrer les deux zones et leurs limites. Si la séquence de finitions mixtes proposée ne peut être prise en charge ou qualifiée, résolvez le changement de conception ou de procédé avant la commande, et non à la réception des cartes.
Transformer le choix de finition en demande de prix
Utilisez la liste suivante pour demander un devis à APTPCB ou discuter d’une dérogation. Transmettez les exigences du projet ; ne présumez pas qu’une finition, un essai ou un procédé à finitions mixtes est disponible sans confirmation.
| Élément de la demande | Informations à transmettre | Question à résoudre |
|---|---|---|
| Finition et emplacements | Nom de la finition, restrictions sur le plomb, révision du plan et zones exposées ; repérer les limites de toute finition sélective. | La finition ou la combinaison demandée peut-elle être examinée pour cette conception ? |
| Couches et critères d’acceptation | Plages d’épaisseur requises, norme de finition et révision applicables, critères de mesure et d’acceptation. | Comment la conformité sera-t-elle documentée et comment les produits hors spécification seront-ils traités ? |
| Assemblage par brasage | Plus petites pastilles pertinentes, exigences des composants, alliage, séquence d’assemblage et exposition prévue aux reprises. | L’assembleur accepte-t-il la finition et l’état de carte proposés pour son procédé ? |
| Wire bonding | Matériau et diamètre du fil, géométrie des pastilles, procédé de bonding, exigences de propreté et critères d’arrachement ou de cisaillement. | Quelles qualifications et mesures de maîtrise de la manipulation sont nécessaires avant le bonding de production ? |
| Contacts | Matériau conjugué, géométrie, force, objectif de cycles, environnement et critères d’usure. | La finition sélective spécifiée convient-elle au système de contact réel ? |
| Emballage et stockage | Durée prévue, conditions de stockage, besoins d’emballage et d’étiquetage, destination d’expédition et restrictions de manipulation. | Quelles conditions d’emballage et de stockage sont convenues, et que se passe-t-il si elles sont dépassées ? |
| Inspection et modifications | Documents requis, échantillonnage, traçabilité des lots et circuit d’approbation des substitutions. | Qui approuve une modification de finition, un emballage endommagé ou un lot ancien ? |
Utilisez quote pour transmettre le plan et les exigences de finition, ou contact pour discuter d’une question non résolue concernant le bonding, les contacts ou l’emballage avant la libération.
Le choix pratique
Pour une carte uniquement destinée au brasage et à la géométrie peu contraignante, les deux variantes HASL peuvent être envisagées si l’alliage satisfait aux exigences de l’assemblage et du produit. L’ENIG est souvent candidate lorsque des pastilles plus planes sont importantes. L’ENEPIG mérite d’être étudiée lorsque brasage et application de bonding qualifiée coexistent sur une carte. L’or dur sélectif répond à un autre besoin : une interface de contact spécifiée et soumise aux accouplements et à l’usure.
La meilleure finition est celle dont les emplacements, couches, conditions de manipulation et critères d’acceptation sont définis pour la carte réelle. S’il manque des précisions, clarifiez-les avec l’assembleur, le responsable du bonding ou du connecteur et le fabricant avant de considérer le nom de finition comme une spécification approuvée.