
Une pastille de PCB couleur or n’est pas nécessairement un contact enfichable durable. Les contacts dorés sont les contacts conducteurs situés le long du bord d’une carte, qui s’accouplent avec un connecteur de bord de carte. Leur finition, leur longueur de contact utilisable, l’épaisseur de la carte et la géométrie d’insertion doivent être compatibles avec le connecteur choisi. Pour des insertions répétées, utilisez la finition de contact spécifiée par le fabricant du connecteur ; l’or durci déposé par électrolyse sur du nickel est une exigence courante, tandis qu’une finition à l’or par immersion soudable ne constitue pas automatiquement un substitut.
Une carte peut réussir les essais de continuité électrique tout en s’engageant mal dans son connecteur. À l’inverse, une carte qui s’insère dans le connecteur peut avoir une finition de contact inadaptée à la durée de service prévue. Validez ensemble les exigences électriques, mécaniques et d’usure.
Pour les éléments généraux du dossier de fabrication, consultez les bases du plan de fabrication. Pour les connexions soudées des terminaisons, consultez les bases du brasage traversant. L’acceptation des joints de soudure et l’usure des contacts glissants exigent des preuves différentes.
Photo : Franck V. / Unsplash. Retouchée par IA pour supprimer les marques des fabricants de puces ; certains composants et détails de surface ont pu être reconstitués. Image d’illustration uniquement : elle ne permet pas d’établir le placage, les dimensions réelles, la durée de vie ni le résultat de fabrication.
Que faut-il décider avant de choisir la finition dorée ?
Commencez par le connecteur récepteur exact et son plan d’application en vigueur. Identifiez l’épaisseur de carte acceptée, le motif des contacts, la profondeur d’insertion, le détrompage, les exigences d’entrée et les finitions recommandées. Consignez la fréquence d’installation de la carte, la nécessité éventuelle d’un remplacement sur le terrain et l’environnement que le contact doit supporter. Ces éléments définissent le cas d’usage ; ils ne certifient pas à eux seuls un empilement de métallisation.
Distinguez les insertions normales en service des manipulations de fabrication. Un module installé une seule fois dans le produit peut néanmoins être enfiché dans plusieurs montages pendant la programmation et les essais. Comptez ces opérations prévues lorsque vous discutez de durabilité avec le fournisseur du connecteur. Ne transformez pas une formule générale comme « accès de maintenance » en un nombre arbitraire de cycles garantis.
Les Connector Plating FAQs de Samtec recommandent de l’or durci sur les pastilles de PCB en contact pour les insertions répétées de cartes en bord. Cela justifie de traiter la résistance à l’usure comme une exigence spécifique. Cela ne signifie pas qu’une même épaisseur ou dureté d’or convient à toutes les familles de connecteurs.
Demandez quelle spécification prévaut si le plan du connecteur, le plan système et la note d’approvisionnement se contredisent. Le fabricant ne devrait pas avoir à choisir entre un plan qui demande de l’or dur et un bon de commande qui sélectionne l’ENIG pour toute la carte.
L’or dur, l’ENIG et l’or flash sont des désignations d’achat différentes
L’or dur déposé par électrolyse vise à fournir une surface de contact résistante à l’usure. ENIG désigne le nickel chimique et l’or par immersion, largement utilisés sur les plages à souder. Les deux finitions peuvent avoir une apparence dorée, mais leurs procédés de dépôt et leurs fonctions prévues diffèrent. Spécifiez le système de finition réel et les propriétés requises au lieu de considérer la couleur comme une preuve d’équivalence.
« Or flash » est une consigne de commande particulièrement incomplète. Demandez au fournisseur quel procédé de dépôt, quelle composition et quelle épaisseur il désigne, et si cette condition satisfait les exigences du connecteur. Le terme seul ne définit pas une surface d’usure qualifiée. De même, les contacts plaqués or de la prise du connecteur ne prouvent pas que toute finition de PCB couleur or constitue une surface d’accouplement compatible.
Une carte peut nécessiter de l’or dur sélectif sur sa bande de contact et une autre finition sur les plages de soudure des composants. Indiquez les limites sur le plan de fabrication. Distinguez la zone de contact requise du cuivre soudable voisin, des plages de test et des zones esthétiques ; sinon, un devis peut chiffrer une surface de finition différente de celle nécessaire au design.
| Zone du plan | Exigence à établir | Preuve correspondante |
|---|---|---|
| Bande de contact glissant | Système de finition, exigences concernant le nickel et l’or, définition applicable de l’épaisseur et état de surface autorisé | Mesures de placage convenues et inspection de la zone de contact |
| Plages de soudure des composants | Finition adaptée au procédé d’assemblage spécifié | Finition identifiée et preuve de soudabilité applicable |
| Bord d’insertion et chanfrein d’entrée | Profil fini, épaisseur et relation avec la bande de contact | Contrôle dimensionnel selon le plan mécanique approuvé |
Une simple mention « PCB plaqué or » laisse les trois zones ambiguës. Un certificat qui nomme une finition ne précise pas nécessairement l’emplacement où son épaisseur a été mesurée. Convenez des emplacements de mesure, de l’échantillonnage et des critères d’acceptation avant de considérer un rapport comme preuve de libération.
Une note de plan qui associe finition et preuve
L’exemple suivant est organisationnel ; ce n’est pas une spécification universelle de métallisation :
Identifier la zone de contact glissant C1 sur les deux faces de la carte. Appliquer sélectivement sur C1 de l’or dur déposé par électrolyse sur nickel, conformément aux exigences de composition, de dureté, de définition d’épaisseur et d’état de surface de la spécification approuvée de l’interface du connecteur. Inscrire l’identifiant et la révision de ce document sur le plan de fabrication. Définir les emplacements de mesure du nickel et de l’or dans C1 ainsi que le rapport requis. Appliquer la finition soudable spécifiée séparément sur les plages des composants hors de C1. Utiliser la coupe mécanique E1 pour le bord d’insertion et le chanfrein.
Avant d’émettre le plan, complétez la spécification associée avec les limites réelles et la méthode d’acceptation. La correspondance de champs ci-dessous évite que « or dur » constitue à lui seul toute l’exigence :
| Champ de la spécification de contact | Signification de la valeur approuvée |
|---|---|
| Système de finition | Procédé de dépôt, sous-couche et matériau/composition de contact autorisés |
| Épaisseur de nickel et d’or | Unités, minimum local, moyenne ou autre définition convenue, et emplacements de mesure |
| Dureté et état de surface | Exigence invoquée par le système d’accouplement, avec le document applicable et sa révision |
| Zone de contact C1 | Limites et exclusions sur les deux faces, référencées au repère de la carte finie |
| Enregistrement d’acceptation | Méthode, identité de l’échantillon, plan d’échantillonnage et résultat à consigner |
Ne remplissez pas ces champs avec des valeurs génériques trouvées en ligne. Si un document spécifie un minimum, une valeur moyenne ne répond pas à la même exigence. Cette structure permet à l’acheteur de poser une question précise sur un champ manquant au lieu d’accepter un certificat général de finition.
Comment l’épaisseur de la carte et le chanfrein influencent-ils l’engagement du contact ?
Dans la zone d’interface, l’épaisseur de la carte doit correspondre à la plage acceptée par le connecteur. Ne vous fiez pas uniquement à l’épaisseur nominale indiquée dans le devis. Examinez toute la plage autorisée et précisez comment l’épaisseur finie de la carte est définie et mesurée. Un connecteur conçu pour une épaisseur de carte ne peut pas être considéré comme adapté à une autre simplement parce que sa fente semble assez large.
Définissez le chanfrein dans une vue en coupe. Un angle sans surface de référence est ambigu : un angle mesuré depuis la face de la carte diffère d’un angle mesuré depuis le plan du bord. Indiquez si les deux faces sont chanfreinées et incluez l’épaisseur de pointe restante ou une autre cote qui définit complètement l’entrée.
Le chanfrein doit également préserver la zone d’engagement de contact prévue. Examinez le début et la fin des contacts dorés, la butée d’insertion et l’emplacement du contact du connecteur dans un même repère. Ne raccourcissez pas un contact pour faciliter la fabrication du chanfrein sans l’accord du responsable du design.
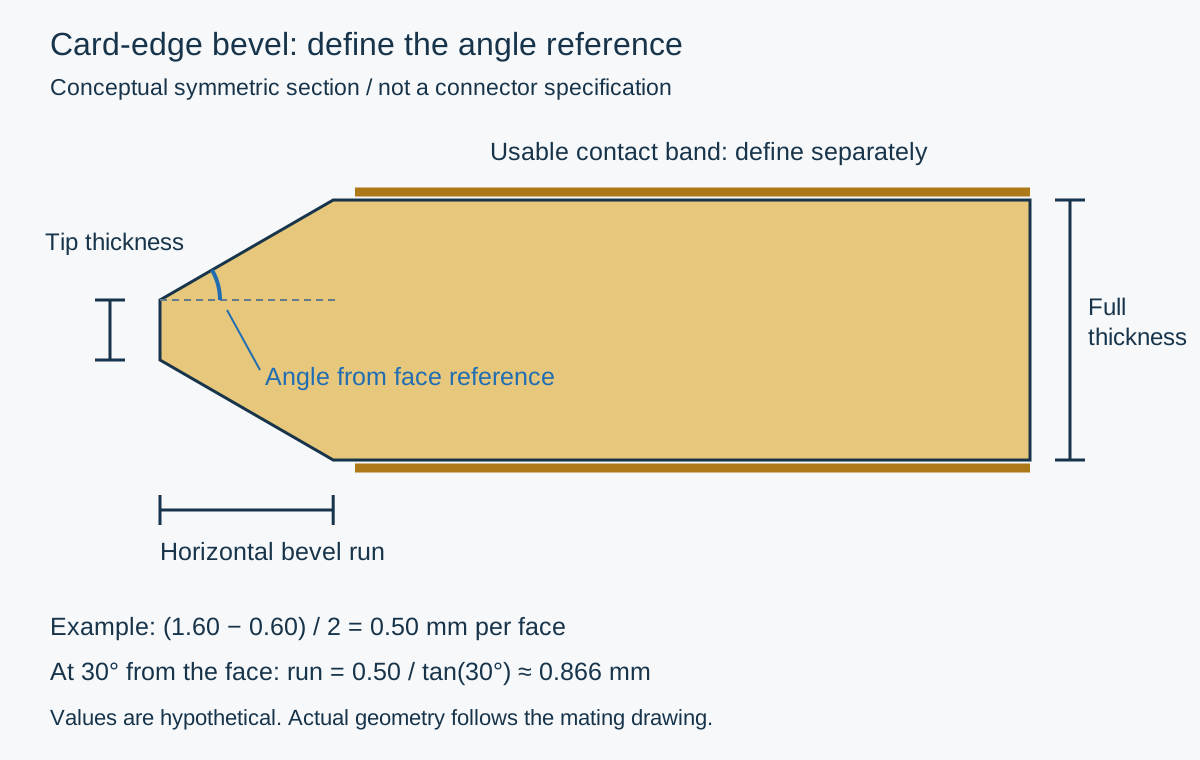
Coupe conceptuelle uniquement. Le dessin définit l’angle depuis la face de la carte et distingue l’entrée de la zone de contact. Il ne s’agit pas d’une géométrie de connecteur recommandée. Les libellés anglais du SVG indiquent aussi : « Full thickness » = épaisseur totale, « Tip thickness » = épaisseur résiduelle de la pointe, « Horizontal bevel run » = longueur horizontale du chanfrein et « Angle from face reference » = angle mesuré par rapport à la face de la carte. L’exemple signifie : (1.60 − 0.60) / 2 = 0.50 mm retiré sur chaque face ; à 30° par rapport à la face, la longueur vaut 0.50 / tan(30°) ≈ 0.866 mm. Ces valeurs sont hypothétiques ; la géométrie réelle suit le plan du connecteur correspondant.
Exemple géométrique : l’angle ne définit pas à lui seul le bord
À seule fin de calcul, supposons une carte de 1.60 mm d’épaisseur, un chanfrein symétrique sur les deux faces et une épaisseur de pointe restante de 0.60 mm. Chaque face est retirée de (1.60 − 0.60) / 2 = 0.50 mm dans l’épaisseur. Si l’angle de chanfrein est de 30° par rapport à la face de la carte, la longueur horizontale correspondante est 0.50 / tan(30°) ≈ 0.866 mm.
Modifier l’épaisseur de pointe change cette longueur même si l’angle reste de 30°. Changer la convention de mesure de l’angle modifie le calcul. Ces valeurs supposées ne sont ni une recommandation de connecteur, ni une tolérance de procédé, ni une exigence industrielle. Cet exemple montre pourquoi le plan doit définir davantage que « chanfrein à 30° ». Les variations de fabrication et l’engagement autorisé du connecteur doivent faire l’objet de leur propre examen.
Quels détails de routage doivent faire l’objet d’une vérification distincte ?
Vérifiez le masque de soudure et la sérigraphie par rapport à la zone réelle de contact glissant. De l’encre, du masque, une contamination ou un élément involontaire dans cette zone peut gêner le contact prévu. Définissez les exclusions selon le plan du connecteur récepteur et le procédé de fabrication choisi, plutôt que d’appliquer une distance universelle sans justification.
Vérifiez les vias et pistes voisins par rapport au profil fini, y compris l’enveloppe de matière retirée par le chanfrein. Un dégagement de cuivre mesuré depuis un contour carré de carte ne décrit pas nécessairement la géométrie après chanfreinage. Inspectez les deux faces de la carte et le cuivre interne concerné lorsque l’opération de fabrication approche le bord du stratifié.
Vérifiez le détrompage et l’orientation dans le modèle d’assemblage. Un pas de contact correct ne prouve pas le bon sens d’insertion. Si les contacts ont volontairement des longueurs différentes, conservez la séquence prévue et vérifiez-la par rapport aux exigences système. Des contacts décalés ne suffisent pas à établir la sécurité du branchement à chaud ; celle-ci dépend du comportement du connecteur, de la séquence d’alimentation et du circuit complet.
Pour les interfaces à haut débit, évaluez le lancement et la transition de contact dans le modèle de canal. L’or dur et un chanfrein correct ne démontrent pas la conformité au protocole. Pour les contacts à fort courant, utilisez les conditions nominales du connecteur ainsi que la conception électrique et thermique de la carte, au lieu d’estimer la capacité à partir de la seule largeur visible du contact.
Comment examiner l’accès à la fabrication et l’inspection ?
Demandez au fabricant d’examiner l’accès au placage sélectif, les connexions temporaires de procédé et le profilage final. Le procédé de fabrication peut nécessiter des éléments en dehors du contour livré. Convenez de la manière dont ils seront retirés et de l’état final acceptable du bord. N’ajoutez pas silencieusement du cuivre permanent entre les contacts pour simplifier une opération de placage.
Discutez de la manutention du panneau et de l’accès de l’outil de chanfreinage avec le plan de panélisation pour l’assemblage. Un panneau dense peut être économique à fabriquer tout en compliquant une opération ultérieure sur le bord. Confirmez quel procédé réalise le contour final et à quel moment le bord critique devient accessible.
L’inspection doit distinguer géométrie, finition et continuité électrique. Un contrôle visuel peut détecter une contamination ou un dommage évident au bord ; il ne mesure pas l’épaisseur d’or. Un essai de continuité peut détecter des coupures ou des courts-circuits ; il ne démontre pas la durée de vie à l’usure. Un rapport dimensionnel peut établir le profil contrôlé, mais pas qualifier le système de contacts du connecteur pour l’environnement prévu.
Si une carte d’essai est utilisée, identifiez sa révision et sa finition, et utilisez le véritable connecteur récepteur. Consignez les observations telles que l’insertion, l’alignement et les dommages. Ne considérez pas une insertion réussie comme une preuve de durabilité à vie. Les essais de qualification et les critères d’acceptation relèvent du plan de validation convenu pour le produit.
Que faut-il inclure dans une demande de devis pour des contacts dorés ?
Transmettez la référence du connecteur et son plan de référence, la révision de la carte, les données de fabrication, les exigences d’épaisseur finie de la carte et une coupe mécanique annotée. Définissez la bande de contact sur les deux faces, la finition des autres plages à souder, les exigences de séquencement des contacts ou de détrompage, ainsi que les zones critiques sans masque ni sérigraphie.
Demandez une réponse distincte pour chaque point en suspens : faisabilité de la finition sélective, inspection disponible, accès au chanfrein, retrait des éléments de procédé et preuves comprises dans le devis. Un prix plus bas peut simplement exclure un rapport, une opération spéciale ou une activité de qualification. Avant de comparer les totaux, comparez la même surface de finition et le même périmètre de livrables.
Utilisez la page de devis ou contactez l’équipe en joignant le plan annoté et les exigences du connecteur. Confirmez la faisabilité de fabrication et les preuves disponibles pour la construction réelle. Le responsable de la conception du produit approuve les modifications de géométrie des contacts et reste responsable du choix du connecteur et de la qualification système.
Questions avant la libération
Peut-on utiliser l’ENIG pour une carte prototype ?
Uniquement si le connecteur choisi et l’essai prévu l’autorisent. Identifiez la dérogation et la manutention prévue. La réussite d’un prototype avec ENIG ne valide pas une autre exigence d’usure pour la production.
Une couche d’or plus épaisse garantit-elle davantage de cycles d’insertion ?
Non. Le système de contacts complet, l’état de surface, les forces d’insertion, l’environnement et les conditions de qualification comptent. L’épaisseur est une propriété contrôlée, pas une indication autonome de durée de vie.
Les contacts dorés sont-ils identiques à la métallisation des bords ?
Non. Les contacts dorés sont des contacts de surface destinés à une prise correspondante. La métallisation des bords désigne le métal déposé sur le bord d’une carte et peut servir à une autre fonction électrique ou mécanique. Nommez et dessinez l’interface réelle.
Références techniques
Les Connector Plating FAQs de Samtec et le plan applicable du connecteur de bord de carte constituent la référence côté connecteur. Les exigences de fabrication et d’inspection doivent identifier les documents et révisions convenus pour le projet. Le calcul ci-dessus utilise une géométrie hypothétique explicitement déclarée, et non une capacité de fabrication garantie.