
Un connecteur enfoncé dans un PCB exige davantage qu’un trou laissant passer sa broche. Le trou métallisé fini, la conception du contact, la construction de la carte et le processus d’insertion forment ensemble le système de connexion. Commencez par la spécification d’application du connecteur exact, identifiez les plages requises pour le trou fini et l’épaisseur de la carte, puis convenez de la métallisation, de la finition, du positionnement, de l’outillage et des vérifications nécessaires pour cette référence.
Ne choisissez pas un trou press-fit en soustrayant une valeur générique d’interférence à la dimension visible d’une broche. Un contact compliant se déforme pendant l’insertion et son interface qualifiée dépend de sa conception complète. Un diamètre de trou repris d’une autre famille de connecteurs peut entraîner une force excessive ou un contact insuffisant, même si les broches se ressemblent.
Pour les broches ordinaires soudées, consultez les bases de la soudure traversante. Pour le rapport entre la plage de cuivre et le perçage, consultez les couronnes annulaires et la tolérance de perçage. Un trou press-fit doit avoir des exigences qui lui sont propres et être identifié comme tel ; il ne doit pas hériter de la classe des trous destinés au soudage courant.
Photographie réelle de PCB par Vishnu Mohanan / Unsplash. Elle illustre le contexte de la carte ; les ouvertures visibles ne sont pas identifiées comme des trous press-fit qualifiés pour un connecteur et leurs dimensions ne peuvent pas être déterminées à partir de l’image.
Quelles informations doivent provenir du fournisseur du connecteur ?
Consignez la référence complète du connecteur, la variante de contact ainsi que le document d’application et sa révision. Un nom de famille ou une photo de catalogue peut omettre des différences de taille de contact, de métallisation ou d’exigences pour la carte. Si une alternative approuvée est proposée, comparez ses exigences d’interface avant de la considérer comme un remplacement direct.
Relevez la plage autorisée du trou fini, les éventuelles exigences avant métallisation, les conditions de cuivre et de finition de surface, l’épaisseur de carte utilisable et les exigences de positionnement. Identifiez également les instructions d’insertion et de retrait, l’outillage autorisé, la condition d’assise et les restrictions de réutilisation. Distinguez les exigences de la source des propositions du fabricant et des décisions du responsable produit.
Une borne électrique press-fit diffère aussi d’un verrou de carte en plastique ou d’une cheville de positionnement mécanique. Un connecteur peut combiner plusieurs types de fixation. Identifiez-les séparément afin qu’un élément de positionnement non métallisé ne soit pas traité par erreur comme un trou press-fit conducteur, ou qu’un contact électrique ne reçoive pas un trou de dégagement mécanique ordinaire.
Les instructions de montage TN1250 de STMicroelectronics illustrent l’importance des règles propres à une référence : ce document définit des conditions de carte et d’insertion pour ses modules ACEPACK et interdit de réinsérer un module qui a été retiré. Ces conditions ne doivent pas être transposées à un autre connecteur. Une affirmation générale selon laquelle les connexions press-fit sont réparables n’autorise pas la réutilisation du contact sélectionné.
Distinguer le diamètre de perçage, le trou fini et le procédé accepté
Le foret crée une ouverture de fabrication. La préparation du trou, le dépôt de cuivre et la finition de surface influencent l’état rencontré par la broche. Le trou métallisé fini ne se confond donc pas avec le diamètre nominal du foret.
Identifiez les trous press-fit dans le plan de fabrication et la table de perçage comme une population distincte. Indiquez leurs exigences de trou fini et le document d’application qui fait foi. Demandez au fabricant de confirmer un procédé qui les respecte. Si la spécification du connecteur limite aussi le diamètre de perçage initial, conservez cette exigence et résolvez-la avec le procédé proposé ; ne l’écartez pas au motif que des dimensions finies sont également spécifiées.
Définissez la finition requise de la paroi des trous séparément de celle des autres plages de soudure. Le choix ENIG pour des plages CMS n’approuve pas automatiquement cette finition dans tous les systèmes press-fit. De même, la préférence pour l’étain chimique dans un document produit ne le rend pas obligatoire pour chaque conception de contact.
Lorsqu’une exigence concerne une épaisseur minimale locale de cuivre, une valeur moyenne sur le panneau répond à une autre question. Convenez de ce qui est mesuré, à quel endroit et sur quels échantillons. Une capacité annoncée sans définition de la mesure peut laisser l’interface critique sans vérification.
Consigner les exigences d’interface dans une fiche de classe de trous
Identifiez les trous press-fit comme une classe distincte, par exemple PF1, et associez-la à la variante de contact exacte. L’exemple ci-dessous montre comment organiser les exigences ; l’intervalle dimensionnel hypothétique de la section suivante sert uniquement d’exemple de diamètre. Avant la fabrication, renseignez les autres exigences à partir des documents approuvés relatifs au contact et à la carte.
| Exigence PF1 | Information de référence | Preuve à convenir |
|---|---|---|
| Plage du trou fini | Plan d’application du contact exact ; limites basse et haute complètes | Mesure du trou fini avec caractéristiques identifiées et règle d’acceptation |
| Perçage initial, s’il est spécifié | Document du contact et procédé de fabrication approuvé du fabricant | Dossier de fabrication pour la population de trous concernée |
| Cuivre sur la paroi du trou | Épaisseur minimale locale requise ou autre critère d’épaisseur défini explicitement | Emplacement de mesure, identité de l’éprouvette et échantillonnage |
| Finition de la paroi du trou | Système de finition et état autorisés pour le contact choisi | Procédé identifié et dossier d’inspection applicable |
| Épaisseur de carte et profondeur utile du contact | Plan d’application du contact, définition de la carte finie et exigence d’assise | Mesure de la carte et vérification de l’assise après assemblage |
| Position du motif | Référence du connecteur, position entre trous et éléments de positionnement | Mesure du motif dans le repère convenu |
| Insertion et réutilisation | Instructions propres au contact concernant l’outil, le support, l’assise et la réparation | Réglage approuvé et dossiers d’insertion et de contrôle convenus |
Sur un plan, indiquez PF1 dans la table des trous et mentionnez à côté la référence et la révision du document du contact. Ne dissimulez pas l’exigence de finition de paroi dans une note générale concernant les plages CMS. Si un champ entre en conflit avec la spécification de la carte, résolvez-le avant la validation au lieu d’ajouter une formule générique comme « compatible press-fit ».
Vérifier toute la plage dimensionnelle
Une valeur nominale commune ne suffit pas. Les limites proposées pour le PCB doivent respecter les limites applicables au connecteur, selon la méthode de mesure et la règle d’acceptation convenues. Examinez l’épaisseur de la carte séparément du diamètre des trous et évaluez le motif complet plutôt qu’un seul trou nominal représentatif.
Considérons un connecteur hypothétique dont la plage approuvée de trou fini est de 0,98 à 1,04 mm. Une note PCB de 1,01 ± 0,05 mm autorise 0,96 à 1,06 mm. La valeur nominale est centrée, mais les deux extrêmes dépassent l’intervalle supposé autorisé. L’écart est de 0,02 mm à chaque limite.
Une note proposée de 1,01 ± 0,02 mm autorise 0,99 à 1,03 mm, ce qui reste dans l’intervalle supposé. Ce calcul vérifie uniquement les dimensions spécifiées. Il ne démontre ni la capacité de fabrication, ni l’incertitude de mesure, ni la qualité de la paroi du trou, ni la qualification de la connexion. Toutes les valeurs sont inventées à des fins de comparaison et ne doivent pas être utilisées comme recommandation pour un connecteur.
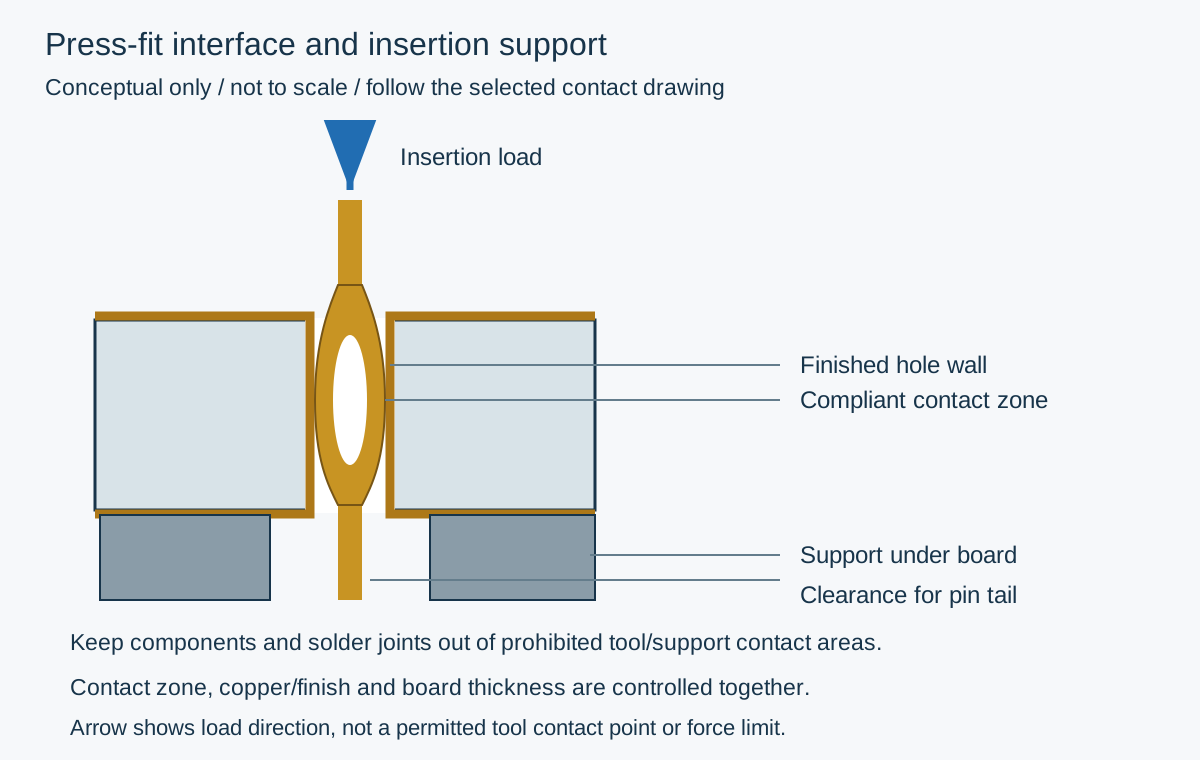
Coupe conceptuelle, non à l’échelle et ne constituant pas un plan d’outillage. Les libellés anglais du SVG signifient : “Press-fit interface and insertion support” = interface press-fit et support d’insertion ; “Insertion load” = effort d’insertion ; “Finished hole wall” = paroi du trou fini ; “Compliant contact zone” = zone de contact déformable ; “Support under board” = support sous la carte ; “Clearance for pin tail” = dégagement pour la queue de broche. Le schéma distingue la zone de contact, la paroi conductrice du trou et le support de la carte ; le connecteur choisi définit la géométrie réelle, les points d’application de la force autorisés et la position d’assise. Le SVG précise également : les composants et les joints de soudure doivent rester hors des zones où le contact avec l’outil ou le support est interdit ; la zone de contact, le cuivre/la finition et l’épaisseur de la carte sont contrôlés conjointement ; la flèche indique le sens de la charge, et non un point de contact autorisé pour l’outil ni une limite de force.
Avant de resserrer la tolérance du plan, demandez si le fabricant peut la maîtriser et en apporter la preuve pour la construction et la quantité réelles. Une tolérance plus serrée peut modifier l’inspection, le développement du procédé et le coût. Elle ne remplace ni l’évaluation de faisabilité ni la résolution d’une incompatibilité dans le choix initial du connecteur.
Planifier le chemin d’effort d’insertion avant de peupler la carte
Examinez comment l’outil applique la force au connecteur et comment la carte y réagit. Montrez également la face inférieure, pas uniquement la face composants. Le support doit éviter tout contact interdit avec les composants, les joints de soudure et les broches saillantes, tout en laissant les queues de broches et la géométrie du connecteur se déplacer comme prévu.
N’attendez pas qu’une carte peuplée arrive sous la presse pour découvrir que la zone d’appui est occupée. Incluez l’accès de l’outillage dans le plan d’assemblage et examinez-le selon la séquence d’assemblage prévue. Une zone de dégagement dessinée autour d’un composant ne décrit pas nécessairement l’enveloppe de travail de l’outil.
Respectez les instructions d’assise et d’insertion du composant sélectionné. Une butée arbitraire fondée sur la course totale de la presse ne prouve pas que chaque zone compliant se trouve à la position prévue. La flexion de la carte, le désalignement du contact et une charge inégale peuvent également donner l’impression que le connecteur est presque en place alors que l’interface reste inacceptable.
Si la force et le déplacement sont surveillés, établissez la fenêtre de procédé attendue avec la pièce, la carte et l’outillage approuvés. Une valeur de crête ne décrit pas entièrement l’endroit où une résistance anormale s’est produite. Conservez les preuves nécessaires pour examiner un changement de courbe au lieu d’accepter toute insertion dont la hauteur finale semble plausible.
Distinguer les décisions de réception, d’insertion et de mise en production
Définissez qui peut accepter chaque étape et ce qui se passe lorsque des preuves manquent. Le processus reste ainsi applicable si un lot réel diffère du plan ou si une insertion se comporte de façon inattendue.
| Observation | Décision immédiate | Preuves requises avant mise en production ou reprise |
|---|---|---|
| Le rapport de la carte ne mentionne que les limites PTH ordinaires | Mettre la population press-fit en attente de clarification | Dimensions identifiées et preuves relatives à la paroi et à la finition selon l’exigence de référence |
| Les trous finis respectent les limites, mais le motif du connecteur ne s’aligne pas | Arrêter avant d’appliquer une force | Position du motif, références de positionnement, état du connecteur et examen de l’orientation de la carte |
| La courbe d’insertion change brusquement par rapport au procédé approuvé | Arrêter et isoler les assemblages concernés | Courbe, dossiers d’outillage et de réglage, lots de cartes et de composants ; décision d’ingénierie |
| Le connecteur semble en place, mais un dommage caché à l’interface est suspecté | Ne pas libérer l’assemblage | Étude approuvée, éventuellement avec microsection représentative ou autres contrôles spécifiés |
| Un connecteur est retiré lors du dépannage | Identifier la carte et le composant comme candidats à la retouche | Instructions de retrait/réutilisation propres au produit et décision de retouche approuvée |
Attribuez les limites, l’échantillonnage et les responsables des décisions dans le plan de contrôle convenu ; confirmez les enregistrements que le fournisseur remettra.
Les preuves de réception portent sur la carte nue. Les preuves d’insertion portent sur la connexion assemblée. La qualification produit porte sur les performances dans les conditions électriques, mécaniques et environnementales prévues. Ne remplacez pas ces trois niveaux par un simple test de continuité conforme. Une connexion électriquement continue peut présenter une condition mécanique ou une interface cachée inacceptable.
Que doit comprendre une évaluation de première fabrication ?
Utilisez la variante réelle du connecteur, la construction de carte approuvée et l’outillage prévu. Consignez les identités des lots de cartes et de composants pour assurer la traçabilité de l’évaluation. Comparez les preuves obtenues sur la carte avant insertion aux dossiers du procédé et à la condition d’assise qui en résulte.
Convenez à l’avance si des contrôles dimensionnels, des enregistrements force/déplacement, des contrôles électriques, une évaluation de la rétention ou un examen destructif sont nécessaires. Si une microsection est choisie, identifiez la population de trous, l’orientation de coupe et la question étudiée. Une coupe à travers un via sans rapport ne démontre pas l’état d’un fût press-fit après insertion.
Conservez les dossiers de l’essai avec les identités des lots de cartes et de composants. Réévaluez les contrôles concernés après toute modification de l’outillage, des réglages d’insertion ou du support ; utilisez le tableau des exceptions ci-dessus pour traiter les résultats anormaux.
Les informations sur la traçabilité des lots de PCB aident à organiser les dossiers, tandis que la stratégie des coupons de microsection traite de la planification des preuves destructives. Aucun de ces contenus ne remplace la spécification d’application du contact choisi.
Comparer les devis selon les travaux inclus
Distinguez la fabrication de la carte nue de la fourniture du connecteur, de l’insertion, du développement de l’outillage, des essais de procédé et de la qualification. Un devis pour des trous à tolérance serrée ne couvre pas nécessairement un connecteur press-fit assemblé. De même, le prix de l’insertion peut exclure les mesures de la carte ou la qualification produit.
Envoyez la référence du connecteur et son document d’application à révision contrôlée, les données de la carte, les trous press-fit identifiés, les dimensions finies requises, les conditions de métallisation et de finition, ainsi que la plage d’épaisseur de la carte. Ajoutez les exigences de position, les zones interdites sur la carte peuplée et la disposition de support prévue, si elles sont disponibles.
Demandez quels relevés de mesure, essais et dossiers d’insertion peuvent être fournis, et dans quel périmètre. Faites apparaître les points non résolus dans le devis au lieu de laisser une mention générale comme « compatible press-fit » tenir lieu d’acceptation des exigences réelles.
Demandez un devis ou contactez l’équipe en joignant le dossier de la carte et la documentation du connecteur sélectionné. Convenez de la construction réalisable et des livrables d’assemblage disponibles pour le projet. Les modifications de l’interface du connecteur, les autorisations de réparation et la qualification finale doivent être approuvées par l’autorité de conception produit.
Questions fréquentes avant mise en production
La tolérance ordinaire d’un via peut-elle s’appliquer aux trous press-fit ?
Uniquement si toute la plage spécifiée et les autres conditions respectent les exigences du contact sélectionné et si le procédé de fabrication peut le démontrer. Appeler un trou « via » ne le qualifie pas pour une connexion press-fit.
Un trou plus grand peut-il réduire un effort d’insertion excessif ?
N’agrandissez pas le trou sans revue technique. Une force excessive peut provenir des dimensions, de la métallisation, de l’alignement, de l’outillage ou du réglage. Agrandir le trou peut supprimer l’interférence nécessaire au système de contact prévu.
Peut-on réinsérer un contact qui a été retiré ?
Suivez les instructions du produit exact et la procédure de réparation approuvée. Ne supposez ni un nombre universel de réutilisations ni que le trou initial reste adapté à une nouvelle insertion après le retrait du contact.
Références techniques
STMicroelectronics, TN1250, Press-fit ACEPACK power modules mounting instructions, DocID030935 Rev 1, fournit un exemple propre à un produit de contrôles de la carte et de l’insertion. Würth Elektronik, Press-Fit Technology, décrit le principe de connexion. Pour la production, la spécification d’application actuelle du connecteur sélectionné et le plan d’acceptation convenu pour la carte et l’assemblage font foi.