
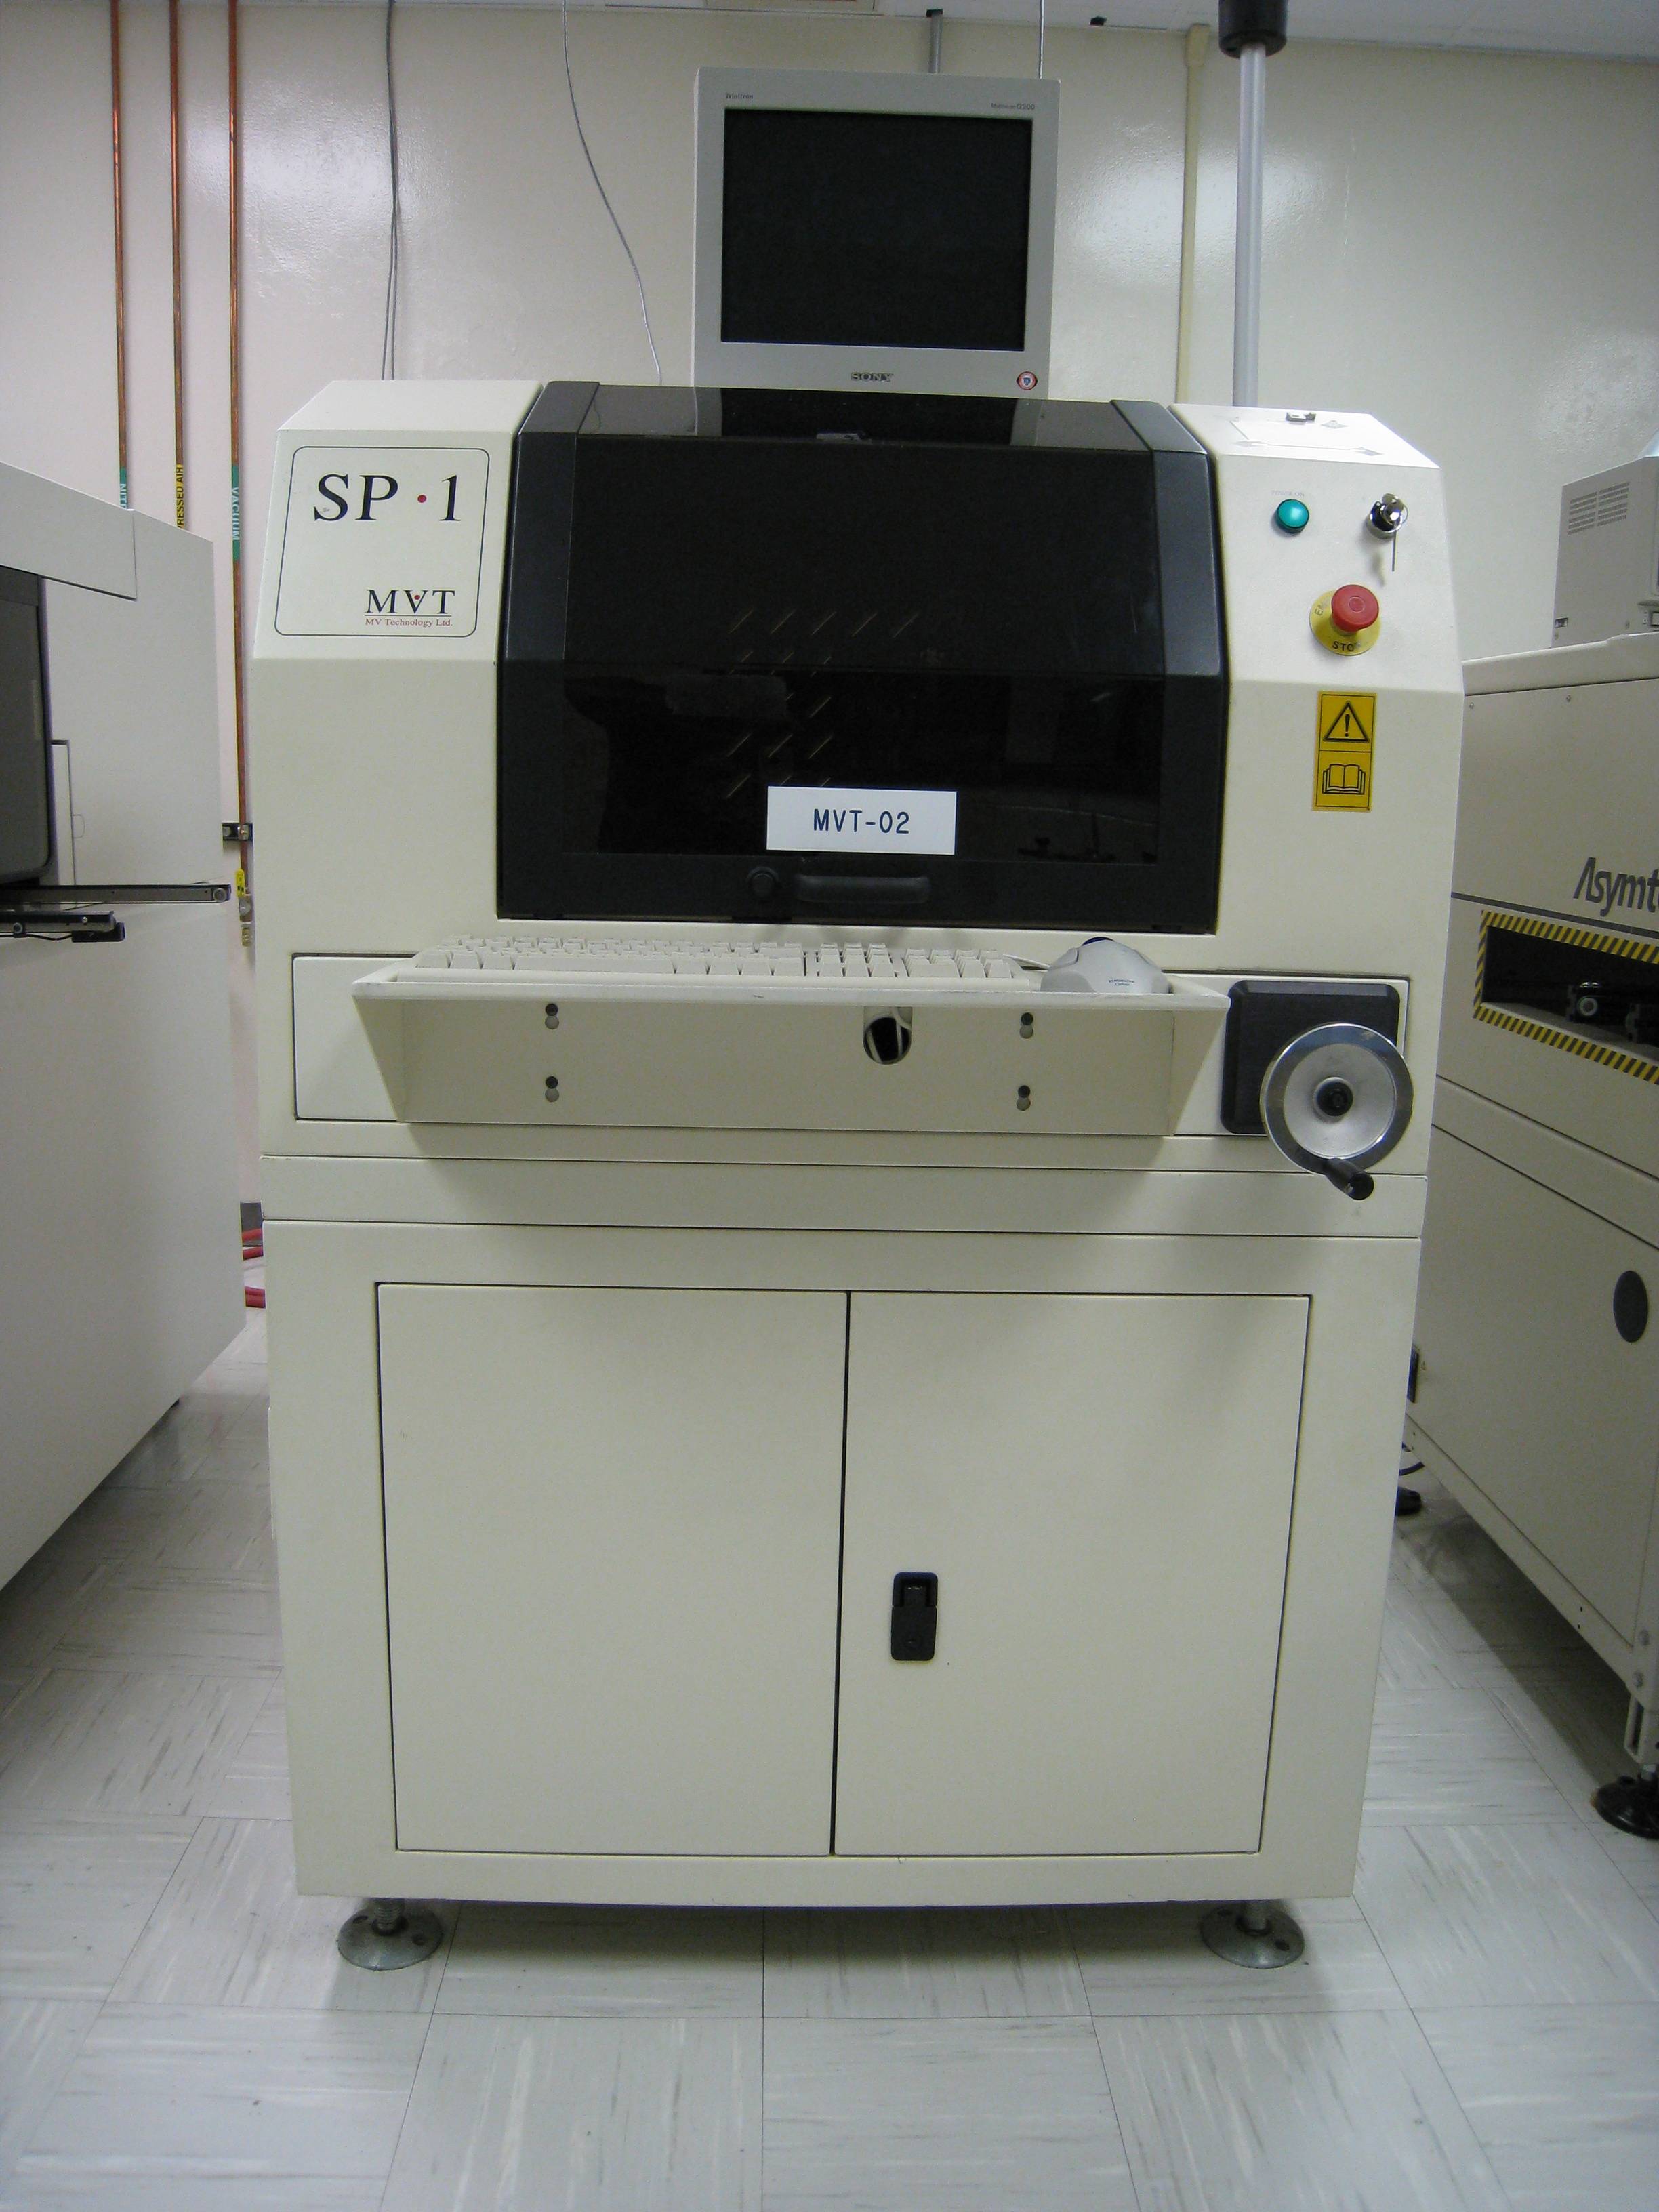
L’inspection de la pâte à braser (SPI) contrôle les dépôts de pâte après leur impression au pochoir et avant le placement des composants. Ses mesures peuvent aider un ingénieur SMT à distinguer un problème d’impression localisé d’un décalage affectant une grande partie d’un panneau.
Pour un acheteur de prestations d’assemblage, les éléments de preuve SPI peuvent indiquer ce qui a été inspecté, les critères appliqués et la manière dont les cartes suspectes ont été traitées. Ces éléments doivent être convenus avec l’assembleur : une exigence d’inspection ne définit pas à elle seule le contenu du rapport et ne garantit pas la couverture.
Ce que mesure la SPI
Selon l’équipement, le programme et la méthode de mesure, un système SPI peut fournir des caractéristiques des dépôts telles que :
- Surface : l’empreinte mesurée d’un dépôt.
- Position ou décalage : l’emplacement du dépôt par rapport à une référence programmée.
- Hauteur : la hauteur mesurée de pâte au-dessus d’un plan de référence.
- Volume : une estimation du volume du dépôt calculée à partir des dimensions mesurées.
Une méthode d’inspection 2D évalue principalement les informations issues d’une image dans un plan, telles que la surface et la position du dépôt. Elle ne fournit pas à elle seule les informations de hauteur nécessaires pour estimer le volume de la même manière qu’une méthode de mesure 3D. Une méthode 3D ajoute des informations de hauteur, mais les valeurs qu’elle fournit dépendent toujours de la façon dont le système mesure, aligne et traite le dépôt.
L’article expérimental Solder Paste Inspection Technologies: 2D-3D Correlation, hébergé par l’IPC, constitue une référence primaire utile pour examiner ces approches de mesure. Son expérimentation, de portée limitée, ne constitue pas une norme d’acceptation des produits.
La SPI décrit l’impression au stade de l’inspection. Elle ne permet pas de déterminer l’aspect du joint de brasure fini après le placement et la refusion.
La pâte elle-même est un autre paramètre du procédé d’impression. Le guide de sélection de la pâte à braser présente les considérations relatives au matériau et à sa manipulation à examiner avec l’assembleur.
Vérifier la référence avant le pourcentage
Un pourcentage SPI n’a de sens que si son dénominateur est connu. Un résultat de volume exprimé en pourcentage, par exemple, est relatif à un volume de référence configuré ou utilisé par le programme d’inspection. Ne supposez pas que cette référence provient toujours de la pastille, de l’ouverture du pochoir ou d’une autre valeur nominale : confirmez son origine et la révision du programme.
Calcul hypothétique : si le volume de référence programmé pour un dépôt est de 0,020 mm³ et que le volume mesuré est de 0,016 mm³, la valeur rapportée à cette référence est de 80%. Ce calcul ne permet pas de dire si le dépôt est acceptable. L’acceptation dépend des critères convenus pour cet emplacement et de la fiabilité de la mesure.
Posez la même question sur la référence pour les résultats de surface et de décalage. Vérifiez également les unités, si le rapport présente les dépôts individuellement ou sous forme de synthèses, et si une valeur correspond à une mesure unique ou à un agrégat.
Distinguer trois questions dans le rapport
Une analyse SPI utile distingue l’acceptation du produit, les tendances du procédé et la fiabilité des mesures.
| Question | Points à examiner | Ce que cela ne permet pas d’établir à lui seul |
|---|---|---|
| Ce dépôt est-il acceptable ? | La valeur mesurée par rapport au critère convenu pour cet emplacement | La stabilité du procédé dans le temps |
| Le procédé évolue-t-il ? | Les tendances entre différents emplacements, panneaux et impressions successives | Le respect de son critère par chaque dépôt individuel |
| La mesure est-elle fiable ? | Le programme et la référence, l’alignement, le support de la carte et les autres conditions pertinentes pour le système | L’existence d’une cause physique particulière à une mesure faible ou à un décalage |
Un procédé peut présenter une tendance avant qu’une mesure individuelle ne dépasse le critère convenu. À l’inverse, un échec apparent doit être examiné plutôt qu’écarté comme un problème de mesure. Lorsque la fiabilité des mesures est incertaine, mettez les panneaux concernés en attente pendant que l’équipe vérifie la configuration et les mesures.
Exemple détaillé : analyser panneau par panneau
L’analyse suivante est hypothétique. Les observations, les vérifications et les décisions de traitement sont des exemples, et non des résultats APTPCB ou des règles d’acceptation universelles.
1. Commencer par le panneau suspect
Un rapport SPI signale un volume faible sur plusieurs dépôts proches les uns des autres sur le panneau 1. Les autres dépôts du même panneau ne présentent pas la même tendance.
Avant d’attribuer ces mesures à l’impression, l’ingénieur vérifie que :
- Le programme d’inspection et sa révision sont corrects et chargés.
- Les dépôts signalés utilisent les références et critères d’acceptation prévus.
- Le panneau est correctement aligné pour l’inspection.
- Le support de la carte est adapté et le panneau est présenté de manière constante.
L’équipe met le panneau 1 en attente pendant qu’elle examine les mesures. Un problème d’impression localisé est une hypothèse ; une référence incorrecte, un problème d’alignement ou un problème de mesure lié au support sont également possibles. Aucune de ces causes n’est encore établie.
2. Comparer la tendance du panneau suivant
Le panneau 2 présente une tendance différente : les dépôts de plusieurs emplacements semblent décalés dans une direction similaire par rapport à leurs positions programmées.
L’ingénieur vérifie si le décalage commun apparent correspond à l’impression physique ou s’il pourrait provenir de l’alignement du panneau dans la configuration d’inspection. Un problème d’alignement de l’imprimante est une hypothèse, et non une conclusion que l’on peut tirer du seul rapport. Le panneau 2 est lui aussi mis en attente jusqu’à la fin de l’examen.
La comparaison des panneaux est importante : des mesures de faible volume sur des dépôts voisins et un décalage apparent à l’échelle du panneau sont des observations différentes, même si elles déclenchent toutes deux une alerte SPI. Elles ne doivent pas automatiquement entraîner la même correction.
3. Contrôler l’impression et vérifier les panneaux suivants
Après avoir examiné la configuration concernée et effectué tout ajustement approuvé, l’équipe inspecte les panneaux imprimés suivants à l’aide du programme et des références vérifiés. Elle compare les emplacements précédemment signalés et la tendance générale des positions aux critères convenus.
L’équipe consigne les nouvelles mesures avant de décider si l’intervention a résolu la variation observée.
4. Consigner la décision de traitement
Pour chaque panneau mis en attente, l’équipe consigne son identité, le problème observé, les vérifications effectuées, les critères applicables et la décision de traitement autorisée. Tout retrait, réimpression, réinspection ou autre traitement suit le processus convenu. L’enregistrement doit distinguer un constat confirmé d’une cause suspectée.
Exemple : relier une mesure à son traitement
L’enregistrement suivant est fictif et montre ce qu’un acheteur et un assembleur peuvent convenir de conserver. Il ne s’agit ni d’un rapport APTPCB, ni d’une limite recommandée, ni de l’enregistrement d’une série de production.
- Produit et panneau : projet K, panneau 1, face supérieure.
- Programme et emplacement : révision P3, dépôt U1-12.
- Volume et référence : 0,016 mm³ par rapport à 0,020 mm³, soit 80%. Le programme doit identifier la référence utilisée.
- Résultat initial : dans cet exemple, le programme déclenche une alerte en dessous de 85% ; le résultat de 80% est signalé et le panneau est mis en attente.
- Examen et décision de traitement : alignement et programme vérifiés ; décision en attente.
Le seuil d’alerte de 85% est une condition fictive propre à cet enregistrement, et non une limite d’acceptation ou un réglage recommandé. Si le panneau est nettoyé et réimprimé dans le cadre d’un processus approuvé, conservez le signalement initial et ajoutez le résultat de la réinspection ainsi que la décision de traitement autorisée. S’il est accepté, identifiez la personne qui a pris cette décision et les exigences sur lesquelles elle s’est fondée. Demandez si le programme d’inspection couvre les espaces entre les dépôts ainsi que les dépôts eux-mêmes ; la couverture dépend de la configuration.
Comment la SPI s’articule avec les inspections ultérieures
La SPI répond aux questions concernant l’impression de la pâte avant le placement. D’autres contrôles portent sur des étapes ou des risques différents :
- L’AOI peut inspecter les caractéristiques visibles de l’assemblage à une étape ultérieure, selon son programme et sa couverture.
- L’inspection aux rayons X peut être utilisée pour examiner les caractéristiques nécessitant une méthode appropriée de visualisation interne ; son adéquation et sa couverture doivent être confirmées pour l’assemblage.
- Les essais électriques vérifient le comportement électrique spécifié. Ils ne remplacent pas un enregistrement de l’impression de la pâte.
Ces méthodes sont complémentaires, mais non interchangeables. Pour une comparaison étape par étape, consultez SPI et AOI dans l’assemblage de PCB et la responsabilité des inspections AOI et SPI.
Les données SPI peuvent étayer une intervention sur le procédé, mais ne supposez pas qu’un système d’inspection ajuste automatiquement l’imprimante ou que tous les défauts seront détectés. Confirmez le processus d’inspection et de réaction avec l’assembleur.
Ce que les acheteurs doivent spécifier
Avant la production, convenez du périmètre d’inspection et des éléments de preuve nécessaires à la prise de décision. Discutez au minimum des points suivants :
- Périmètre et couverture : quelles faces, quels panneaux et quels emplacements de dépôt sont inspectés ? Les emplacements critiques sont-ils identifiés ?
- Identification : comment le rapport reliera-t-il les résultats au produit, au panneau, à la face et à la série de production ?
- Programme et références : quelle révision du programme et quelles valeurs de référence s’appliquent ?
- Acceptation : quels critères s’appliquent à chaque mesure et emplacement concernés ?
- Échantillonnage : quels panneaux sont inspectés, et à quel moment ?
- Traitement des cartes non conformes : comment les panneaux concernés sont-ils mis en attente, examinés et libérés ou traités autrement ?
- Rapport demandé : peut-il inclure les mesures individuelles, les pourcentages et leurs références, les emplacements signalés, les images, les informations sur les tendances et les enregistrements des décisions de traitement ? Quels éléments sont réalisables pour cet assemblage ?
Confirmez la faisabilité et la couverture avec l’assembleur plutôt que de supposer que chaque champ demandé est automatiquement disponible. Un plan d’assemblage peut aider à identifier les emplacements critiques et à communiquer les besoins d’inspection.
Pour une présentation du service d’inspection, consultez l’inspection SPI. Pour spécifier le plan de vérification global, consultez les essais et la qualité de l’assemblage de PCB.
Joignez le périmètre SPI et les exigences de rapport que vous proposez à une demande de devis, ou contactez APTPCB pour discuter de leur faisabilité.