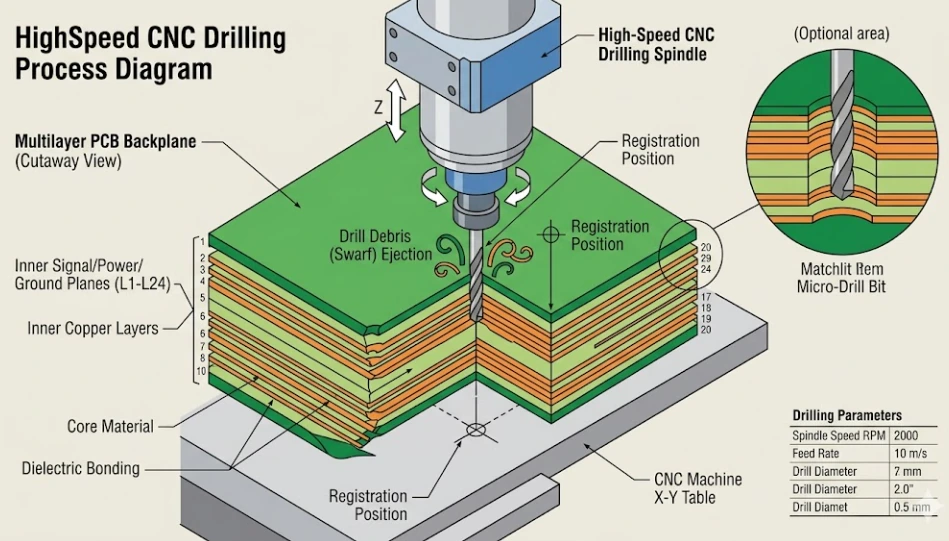
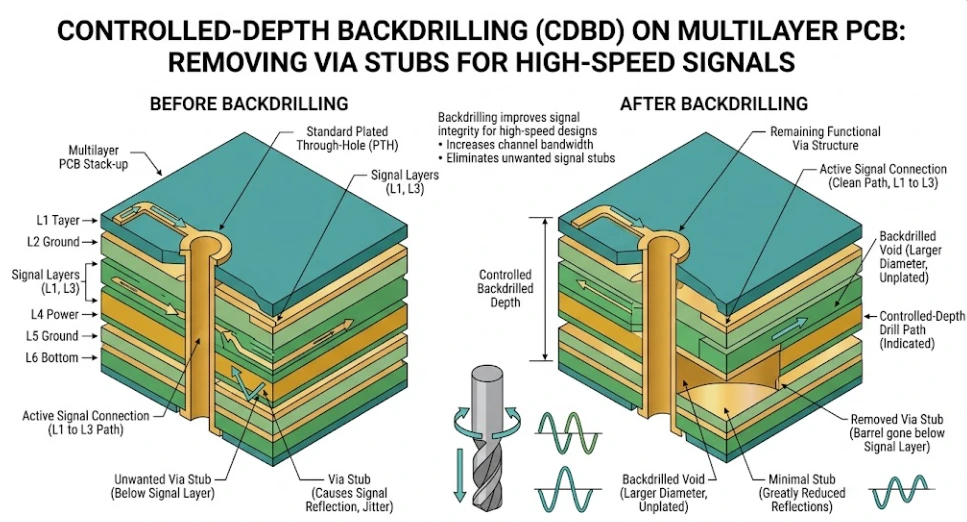
Querschnitt einer Multilayer-Leiterplatte mit mechanischen Bohrungen, Microvias und Backdrill

PCB Drilling Engineering

PCB-Bohren mit belastbarer DFM- und Datenfreigabe

PCB-Bohren ist der Fertigungsschritt, der elektrische Vias, Bauteilanschlüsse, Befestigungsbohrungen und kontrollierte Tiefenbohrungen in den finalen Lagenaufbau überführt. Für ein belastbares Ergebnis müssen Bohrverfahren, Via-Span, Fertigloch, Material, Plattierung und Prüfmethode gemeinsam freigegeben werden — nicht als voneinander getrennte Einzelwerte.

Mechanisch / Laser
Verfahrenswahl nach Via-Span
Drill-to-Copper
Registrierung vor Freigabe
RFQ Data Gate
Angebot auf vollständiger Datenbasis

Sofortangebot anfordern

PTH / NPTHElektrische und mechanische Löcher
Blind / BuriedDefinierter Via-Span
Laser-MicroviaDünne Build-up-Dielektrika
BackdrillRest-Stub als Designvorgabe
Press-FitFertigloch nach Kontaktdatenblatt
DesmearMaterialbezogene Lochwandvorbereitung
Excellon / ODB++Revisionsgeführte Bohrdaten
MikrosektionPrüfung nach vereinbartem Plan

From CAD Hole to Finished Hole

Was Käufer vor der Freigabe von PCB-Bohrdaten klären müssen

Ein Bohrfile ist noch keine vollständige Bohrspezifikation. Damit aus CAD-Daten ein herstellbarer Interconnect entsteht, müssen die Lochfunktion, der Verbindungsbereich und die Endgeometrie eindeutig sein. Eine durchkontaktierte Via, ein NPTH-Befestigungsloch, ein Press-Fit-Loch und ein Backdrill können im Layout ähnlich aussehen, benötigen aber unterschiedliche Prozess- und Prüfentscheidungen.

Fertigloch und Werkzeuggröße trennen
Für Einkauf und Konstruktion ist der Fertiglochdurchmesser die entscheidende Größe: Er beschreibt das Loch nach Kupferabscheidung und Oberflächenfinish. Der eingesetzte Werkzeugdurchmesser wird daraus prozessabhängig abgeleitet. Wird nur ein unspezifizierter Drill-Wert geliefert, bleiben Passung, Plattierungsreserve und Annular Ring offen.

Via-Span statt Dateiname
Jede Blind-, Buried- oder Microvia-Struktur braucht einen eindeutigen Start- und End-Layer. Bei komplexen HDI-Leiterplatten sollten die Bohrdaten je Verbindungsbereich getrennt und mit dem finalen Stack-up abgeglichen werden. Das verhindert, dass identische Tool-Codes fälschlich als identische Via-Strukturen interpretiert werden.

Ein Angebot ist nur so belastbar wie das RFQ-Datenpaket
APTPCB bewertet mechanisches Bohren, Laserbohren, Backdrill und Lochwandvorbereitung zusammen mit Material, Gesamtdicke, Kupferaufbau und Prüfanforderung. Kapazität, Toleranzen, Fertigungsroute und Lieferzeit werden deshalb erst nach der technischen Datenprüfung bestätigt.

Vergleich von Werkzeugdurchmesser und Fertiglochdurchmesser beim PCB-Bohren

Process Selection Matrix

Mechanisches Bohren oder Laserbohren: die richtige Route auswählen

Die Prozesswahl beginnt bei der Verbindungsaufgabe. Lochdurchmesser allein reicht nicht aus; Via-Span, Dielektrikumsdicke, Material, Zielpad und die nachfolgende Metallisierung bestimmen gemeinsam die Route.

EntscheidungspunktMechanisches BohrenLaserbohrenVor Freigabe bestätigen
Typische LochfunktionPTH, NPTH, Slots sowie Blind- oder Buried-Vias in geeigneten SublaminationenMicrovias zwischen benachbarten oder ausdrücklich definierten Build-up-LagenElektrisch, mechanisch, Press-Fit, Via-in-Pad oder Backdrill
Führende GeometrieFertiglochdurchmesser, Toleranz, Boarddicke und Annular RingÖffnung, Target Pad, Dielektrikumsdicke und Via-SpanMaße als Fertigwert oder Werkzeugwert eindeutig kennzeichnen
Layer-VerbindungDurchgehend oder in einer vor der Endlamination gebohrten TeilstrukturDefinierter Start- und Ziel-Layer im Build-upFür jeden Via-Span eine eindeutige, revisionsgeführte Bohrdatei
MaterialeinflussGlasgehalt, Füllstoffe, Harzsystem und Gesamtdicke beeinflussen Werkzeug- und Desmear-RouteAbsorption, Kupferöffnung, Glasgewebe und Zielpad beeinflussen die LaserrouteHersteller, Materialtyp und finalen Stack-up angeben
Kritisches AusfallrisikoDrill Wander, Ausbruch, Harzschmiere, beschädigter Annular Ring oder ungeeignete LochwandUnvollständige Ablation, Target-Pad-Schaden, Rückstände oder ungeeignete Microvia-GeometriePrüfmethode und Abnahmekriterium je Risiko festlegen
Bohrdaten-FreigabeFertigloch, Toleranz, PTH/NPTH, Aspect Ratio, Drill-to-Copper und Plattierungsanforderung geprüftVia-Span, Öffnung, Target Pad, Dielektrikum, Kupferaufbau und Laminationsfolge geprüftErst nach DFM-Rückmeldung als freigegebene Fertigungsrevision kennzeichnen

Grenzwerte werden nicht isoliert freigegeben. Eine kleine Bohrung kann in einem dünnen Standardaufbau unkritisch, in einem dicken oder gefüllten Laminat mit enger Kupferregistrierung jedoch ungeeignet sein. Senden Sie den vollständigen Stack-up und die Bohrtabelle zur Machbarkeitsprüfung.

HDI Microvia Release

Vier Freigabefragen für Laser-Microvias

Eine Laser-Microvia wird nicht allein über ihren Nenndurchmesser definiert. Für eine robuste HDI-Route müssen Verbindungslage, Materialfenster, Zielpad und Laminationsfolge zusammenpassen.

01

Welchen Via-Span verbindet die Microvia?

Start- und Ziel-Layer müssen im finalen Stack-up eindeutig bezeichnet sein. Bei mehreren Verbindungsbereichen erhält jeder Via-Span eine getrennte Datengruppe, damit CAM, Lamination und Laserprogramm dieselbe Struktur meinen.

02

Wie sind Öffnung und Target Pad aufgebaut?

Kupferöffnung, Target-Pad-Abmessung, Dielektrikumsdicke und zulässige Registrierung müssen gemeinsam bewertet werden. Eine größere Öffnung kann das Prozessfenster erleichtern, verbraucht jedoch Routingfläche; ein zu knappes Zielpad erhöht das Risiko eines unvollständigen Anschlusses.

03

Welche Material- und Kupferfolge liegt vor?

Harzsystem, Glasgewebe, Füllstoffe und Kupferaufbau beeinflussen die Energieeinbringung und Rückstandsbildung. Geben Sie deshalb die exakten Materialbezeichnungen und nicht nur eine generische Klasse wie FR-4 oder High-Speed an.

04

Ist eine sequentielle Lamination erforderlich?

Gestapelte, versetzte oder übersprungene Microvias verändern die Laminationsfolge, die Inspektionspunkte und das Zuverlässigkeitsrisiko. Die Struktur sollte zusammen mit Multilayer-Aufbau, Via-Füllung und Abnahmekriterien vor dem Angebot festgelegt werden.

Controlled Depth Drilling

Backdrill spezifizieren: Rest-Stub, Stop-Lage und Prüfmethode

Backdrill entfernt den ungenutzten Teil eines metallisierten Via-Barrels hinter der aktiven Signallage. Ziel ist nicht eine pauschale Tiefengenauigkeit, sondern ein definierter Rest-Stub bei ausreichendem Sicherheitsabstand zur verbundenen Lage. Dafür müssen Leiterplattenaufbau, Bohrseite und Zielgeometrie als zusammengehörige Spezifikation vorliegen.

Die entscheidenden Eingaben
Pro Backdrill-Gruppe werden Bohrseite, Stop- oder Ziel-Lage, maximaler Rest-Stub, Backdrill-Durchmesser beziehungsweise Oversize, Tiefentoleranz und betroffene Netze benötigt. Ändert sich der Stack-up, muss auch die Backdrill-Tiefe neu bewertet werden; eine alte Tiefenangabe darf nicht ungeprüft auf eine neue Revision übertragen werden.

Verifikation vor Serienfreigabe
Die passende Prüfung richtet sich nach Risiko und Spezifikation. Möglich sind unter anderem Tiefenmessung, Mikrosektion oder andere vereinbarte Methoden. Für High-Speed-Designs sollte der Kunde zusätzlich festlegen, welcher Rest-Stub aus der Signalintegritätsanalyse zulässig ist. APTPCB bestätigt Fertigungsfenster und Prüfplan nach DFM-Prüfung.

Backdrill-Querschnitt mit Stop-Lage, Rest-Stub und Sicherheitsabstand

Hole-Wall Preparation

Desmear ist eine materialabhängige Freigabe — kein Standardrezept

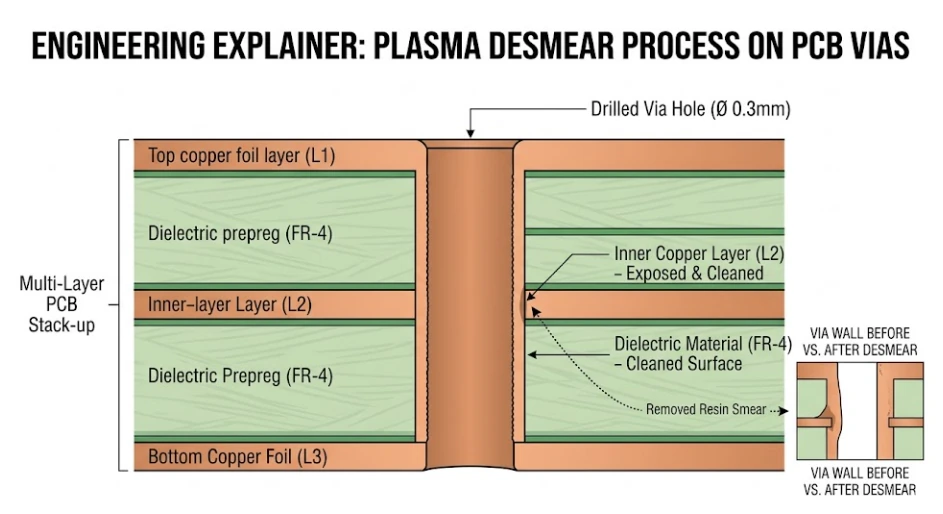
Beim mechanischen Bohren können Harz und Partikel die freigelegten Innenlagenanschlüsse bedecken. Vor der Metallisierung muss die Lochwand so vorbereitet werden, dass Kupferanschluss und Haftung beurteilt werden können. Die geeignete Route hängt von Harzsystem, Füllstoffen, Glasgehalt und der Empfindlichkeit des Laminats ab.

Standardlaminate und RF-Materialien unterscheiden
FR-4-basierte Systeme und PTFE- oder keramisch gefüllte Hochfrequenz-Leiterplatten reagieren nicht gleich auf chemische oder plasmaunterstützte Vorbehandlung. Deshalb benötigt die Fertigung die genaue Materialbezeichnung und den Stack-up. Eine generische Angabe wie „Rogers-ähnlich“ reicht für die Prozessfreigabe nicht aus.

Prüfen, was tatsächlich ausfallen kann
Relevante Risiken sind verbliebene Harzschmiere, zu starker Materialabtrag, Rückstände, unzureichend freigelegte Innenlagen und eine Lochwand, die für die nachfolgende Metallisierung ungeeignet ist. Im RFQ sollte festgelegt werden, ob Mikrosektion, Schliffbild-Dokumentation oder ein anderes Abnahmekriterium benötigt wird.

Mikrosektion einer PCB-Bohrung zur Bewertung von Desmear und Innenlagenanschluss

Via Definition for RFQ

Via- und Lochtypen: Definition plus erforderliche Angebotsdaten

Diese Übersicht verbindet die elektrische Struktur mit der Information, die Einkauf und Engineering im RFQ bereitstellen müssen. Sie ersetzt keine projektspezifische DFM-Prüfung.

Loch- oder Via-TypStrukturelle DefinitionTypische FertigungsrouteIm RFQ angeben
PTHMetallisiertes Loch durch den gesamten LagenaufbauMechanisches Bohren, Lochwandvorbereitung und MetallisierungFertigloch, Toleranz, Kupferanforderung und elektrische Funktion
NPTHNicht metallisiertes mechanisches LochBohren oder Fräsen mit PTH-AbstandsprüfungFertigmaß, Toleranz, Lagebezug und Freistellung zu Kupfer
Blind ViaVerbindung von einer Außenlage zu einer definierten InnenlageLaser oder mechanische Bearbeitung in geeigneter ProzessfolgeVia-Span, Zielpad, Dielektrikum und Fertiggeometrie
Buried ViaVerbindung ausschließlich zwischen InnenlagenBohren und Metallisieren einer Sublamination vor EndlaminationVia-Span, Sublaminationsfolge und Prüfpunkt vor dem Verpressen
MicroviaKleine Blind-Via in einer dünnen DielektrikumslageLaserbohren innerhalb einer HDI-Build-up-SequenzÖffnung, Target Pad, Via-Span, Material und gestapelt oder versetzt
Via-in-PadVia innerhalb einer Löt- oder AnschlussflächeBohren plus vereinbarte Füll-, Planarisierungs- und ÜberplattierungsroutePadfunktion, Füllanforderung, Ebenheit und Oberflächenfinish
Backdrilled ViaPTH, dessen ungenutzter Barrel-Abschnitt kontrolliert entfernt wirdSekundäres Bohren von definierter Seite und TiefeStop-Lage, Rest-Stub, Oversize, Toleranz und Prüfplan
Press-Fit-LochMetallisiertes Fertigloch für einen definierten EinpresskontaktMechanisches Bohren mit abgestimmter Plattierung und OberflächeKontakt-Datenblatt, Fertiglochfenster, Kupfer, Finish und Einpresskriterium

Bezeichnungen wie „Blind Via“ oder „Press-Fit“ sind ohne Via-Span beziehungsweise Endmaß unvollständig. Eine eindeutige Bohrtabelle reduziert Rückfragen, Versionsfehler und kalkulatorische Sicherheitsaufschläge.

Buyer Use Cases

Drei Anwendungen, drei unterschiedliche Bohrfreigaben

Die gleiche Bohrmaschine löst nicht automatisch das gleiche Käuferproblem. High-Speed-Kanäle, Press-Fit-Verbindungen und HDI/RF-Aufbauten benötigen jeweils andere führende Spezifikationen.

High-Speed Digital

Rest-Stub aus der SI-Anforderung ableiten

Bei Backplanes und schnellen seriellen Kanälen sollte der maximal zulässige Via-Stub aus der Signalintegritätsanalyse kommen. Die Fertigungsfreigabe übersetzt diesen Zielwert in Bohrseite, Stop-Lage, Oversize, Toleranz und Prüfplan — ohne einen pauschalen Stub-Wert für jedes Design zu behaupten.

Press-Fit Connectivity

Das Kontaktdatenblatt führt die Endgeometrie

Bei Press-Fit ist das fertige Loch nach Plattierung und Oberflächenfinish entscheidend. Einkauf sollte das konkrete Kontakt-Datenblatt, Fertiglochfenster und Einpresskriterium mitsenden, damit Bohr- und Plattierungsroute zusammen kalkuliert werden.

HDI and RF Materials

Via-Span und Materialroute gemeinsam prüfen

Microvias, Blind/Buried Vias und PTFE- oder gefüllte Laminate erfordern eine abgestimmte Folge aus Bohren, Lamination, Lochwandvorbereitung und Metallisierung. Exakte Materialbezeichnung, Stack-up und getrennte Drill-Daten sind hier wertvoller als ein isolierter Mindestdurchmesser.

Release and RFQ Playbook

Bohrdaten freigeben: Gate, Fehlermodi und vollständiges RFQ-Datenpaket

Dieser Abschnitt ist als Arbeitsgrundlage für Hardware-Engineering, Qualität und Einkauf gedacht. Er zeigt, welche Informationen vor Kalkulation und Fertigungsfreigabe zusammengeführt werden müssen.

1. Bohrdaten-Freigabe-Gate

Eine Bohrrevision ist freigabefähig, wenn folgende Punkte widerspruchsfrei sind: finaler Stack-up; Drill Map; PTH/NPTH-Klassifizierung; Fertiglochdurchmesser und Toleranz; Via-Span; Annular Ring beziehungsweise Drill-to-Copper; Materialbezeichnungen; Kupfer- und Finish-Anforderungen; Backdrill- und Press-Fit-Definitionen; sowie die geforderten Prüf- und Dokumentationspunkte. Abweichungen zwischen ODB++, Gerber, Excellon, Zeichnung und Bohrtabelle müssen vor Produktionsfreigabe geklärt werden.

2. RFQ-Datenpaket für ein belastbares Angebot

Das RFQ-Datenpaket sollte ODB++ oder vollständige Gerber-Daten, separate Excellon-Dateien, den finalen Stack-up, eine revisionsgeführte Fertigungszeichnung und eine Bohrtabelle enthalten. Kennzeichnen Sie je Tool oder Feature PTH/NPTH, Fertiglochdurchmesser, Toleranz und Via-Span. Ergänzen Sie Backdrill-Seite, Stop-Lage, Rest-Stub und Oversize; bei Press-Fit das Kontakt-Datenblatt, das Fertiglochfenster und die Finish-Anforderung. Nennen Sie außerdem Losgröße, Panelvorgaben und gewünschte Prüfberichte.

3. Häufige Fehlermodi und die passende Gegenprüfung

Fehlermodus: falsche Lochgröße — Gegenprüfung: Fertigloch gegen Bohrtabelle und Plattierungsaufbau. Fehlermodus: beschädigter Annular Ring — Gegenprüfung: Registrierung und Drill-to-Copper. Fehlermodus: Harzschmiere oder ungeeignete Lochwand — Gegenprüfung: materialbezogene Desmear-Route und Mikrosektion. Fehlermodus: unvollständige Microvia — Gegenprüfung: Via-Span, Target Pad und Schliffbild. Fehlermodus: Backdrill zu nah an der aktiven Lage — Gegenprüfung: finaler Stack-up, Tiefenvorgabe und Rest-Stub-Messung.

4. Separate Bohrdaten für jeden Via-Span

Bei Blind-, Buried- und Microvias sollte jeder Verbindungsbereich eindeutig identifizierbar sein. Ein einziges Excellon-File ohne Layer-Zuordnung zwingt CAM zur Interpretation und erhöht das Revisionsrisiko. Benennen Sie die Dateien nach Start- und Ziel-Layer oder liefern Sie ein intelligentes Datenformat mit eindeutiger Net- und Stack-up-Zuordnung.

5. Prüfplan und lieferbare Nachweise

Der Prüfplan sollte zum Ausfallrisiko passen. Mögliche Anforderungen sind Fertiglochmessung, Position oder Registrierung, Mikrosektion, Bewertung des Innenlagenanschlusses, Backdrill-Tiefe oder Rest-Stub sowie dokumentierte Erstmustermerkmale. Legen Sie im RFQ fest, welche Merkmale nur prozessintern überwacht und welche als Bericht oder Abnahmedokument geliefert werden sollen.

6. Referenzrahmen und Verantwortungsgrenze

Für Design- und Abnahmeanforderungen können unter anderem IPC-2221 und IPC-2222 als Designrahmen, IPC-6012 als Leistungs- und Qualifikationsrahmen sowie IPC-A-600 als visuelle Akzeptanzreferenz relevant sein. Die anwendbare Revision, Leistungsklasse und projektspezifische Verschärfung müssen im Auftrag genannt werden. APTPCB bewertet die Herstellbarkeit der gelieferten Leiterplattendaten; die Systemfunktion, Signalintegrität und Eignung des Endprodukts bleiben auf Produktebene vom Kunden zu verifizieren.

Buyer FAQ

Häufige Fragen zu PCB-Bohren, Backdrill und RFQ-Daten

Wann ist mechanisches Bohren sinnvoll und wann Laserbohren?
Mechanisches Bohren eignet sich typischerweise für durchgehende Löcher, größere Blind- oder Buried-Vias, NPTH und Slots. Laserbohren wird für kleine Microvias in dünnen Dielektrikumslagen eingesetzt. Die Auswahl hängt von Via-Span, Stack-up, Material, Zielpad, erforderlichem Fertigloch und Zuverlässigkeitsanforderung ab; APTPCB bestätigt die Route nach Prüfung der Fertigungsdaten.
Warum müssen Fertiglochdurchmesser und Werkzeugdurchmesser getrennt angegeben werden?
Der Fertiglochdurchmesser ist die geforderte Endgröße nach Kupferabscheidung und Oberflächenfinish. Der Werkzeugdurchmesser beschreibt dagegen die mechanische Bohrung vor diesen Prozessschritten. Werden beide Werte vermischt, können Passung, Annular Ring und Plattierungsreserve falsch ausgelegt werden. Im RFQ sollte der Fertiglochdurchmesser mit Toleranz eindeutig führend sein.
Welche Unterlagen braucht APTPCB für ein belastbares Angebot oder RFQ?
Senden Sie ODB++ oder vollständige Gerber-Daten, separate Excellon-Bohrdateien, den Stack-up, eine Fertigungszeichnung und eine Bohrtabelle. Für jedes Via müssen Via-Span, PTH oder NPTH, Fertiglochdurchmesser und Toleranz erkennbar sein. Backdrill-, Press-Fit-, Via-in-Pad- und Prüfanforderungen gehören als eigene, revisionsgeführte Angaben in das RFQ-Datenpaket.
Welche Angaben sind für Backdrill erforderlich?
Für Backdrill werden Bohrseite, Ziel- oder Stop-Lage, maximal zulässiger Rest-Stub, Backdrill-Durchmesser beziehungsweise Oversize, Tiefentoleranz und betroffene Netze benötigt. Diese Angaben müssen zum finalen Stack-up passen. Erst danach lassen sich Werkzeugweg, Sicherheitsabstand zu aktiven Lagen und eine geeignete Verifikationsmethode festlegen.
Was muss bei Press-Fit-Bohrungen spezifiziert werden?
Maßgeblich sind das Datenblatt des konkreten Press-Fit-Kontakts, der geforderte Fertiglochdurchmesser mit Toleranz, die Kupfer- und Finish-Anforderungen sowie das zulässige Einpressfenster. Der nominelle CAD-Bohrwert allein reicht nicht aus, weil Plattierung und Oberflächenfinish die Endgeometrie beeinflussen.
Wie werden Bohrungen in PTFE- und RF-Laminaten bewertet?
PTFE- und keramisch gefüllte RF-Laminate reagieren anders auf Werkzeugwärme, Spanabfuhr und Lochwandvorbereitung als Standard-FR-4. Deshalb müssen Materialhersteller, Materialtyp, Stack-up, Kupferaufbau und Lochgeometrie vor der Prozesswahl bekannt sein. Die geeignete Bohr- und Desmear-Route wird materialbezogen festgelegt und kann durch Mikrosektion oder andere vereinbarte Prüfungen bewertet werden.
Wann werden Machbarkeit, Toleranzen und Lieferzeit bestätigt?
Machbarkeit, fertigungsspezifische Toleranzen und Lieferzeit werden nach Prüfung des vollständigen Datenpakets bestätigt. Entscheidend sind nicht einzelne Wunschwerte, sondern deren Kombination aus Material, Gesamtdicke, Lochgröße, Aspect Ratio, Lochdichte, Via-Span, Plattierung, Backdrill- oder Press-Fit-Anforderungen und vereinbartem Prüfplan.