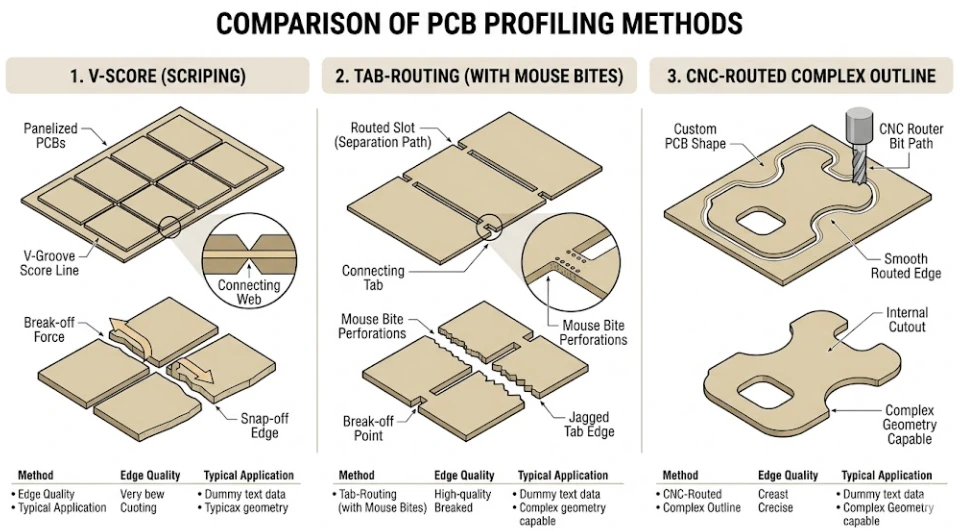
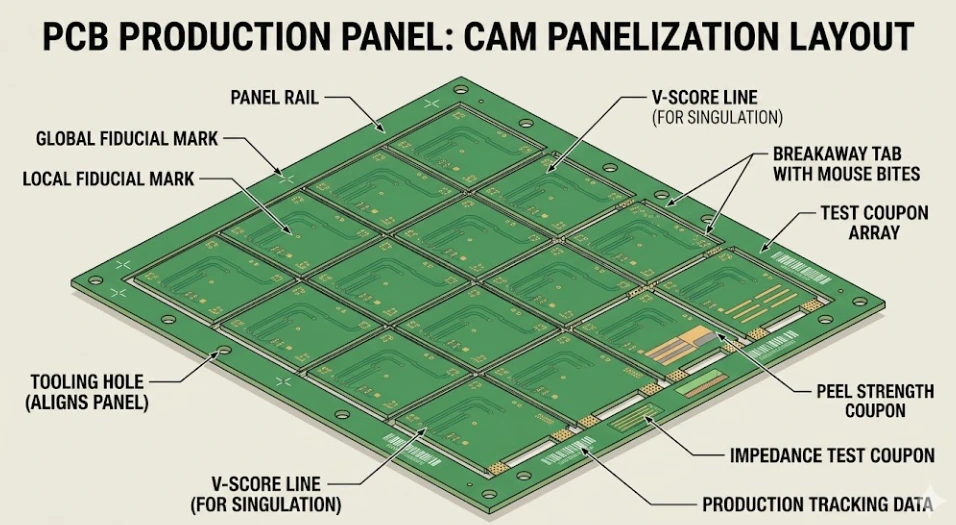
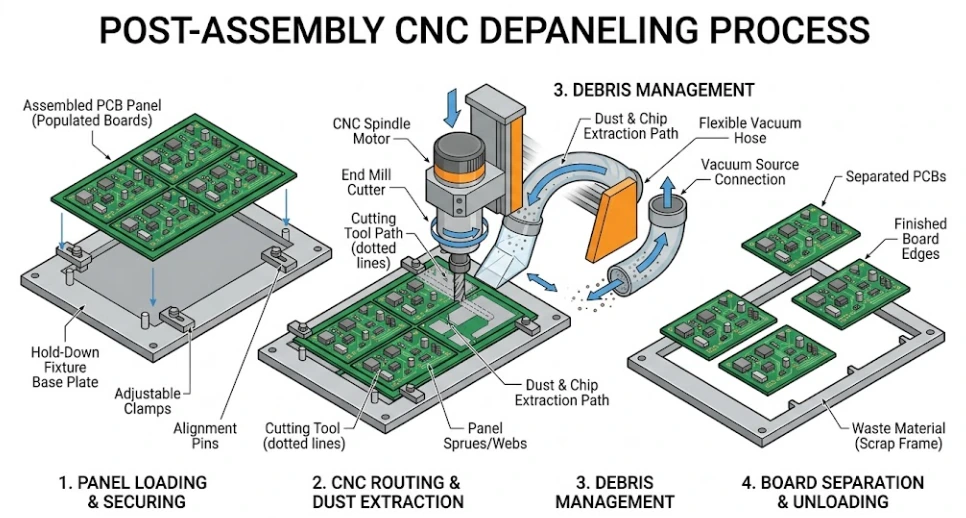
Prozesskontrolle vom Nutzen zur Leiterplatte
PCB-Nutzentrennung nach Geometrie und Baugruppenrisiko
PCB-Profilierung ist die kontrollierte Herstellung der fertigen Leiterplattenkontur; Nutzentrennung ist das Vereinzeln aus einem Fertigungs- oder Bestückungsnutzen. APTPCB bewertet CNC-Fräsen, V-Nut, Stegfräsen und Laser anhand von Geometrie, Material, Nutzensteifigkeit, randnahen Bauteilen und geforderten Freigabenachweisen—bevor Werkzeug- und Bestückungsentscheidungen feststehen.
Sofortangebot anfordern
Was diese Seite entscheidet
Trennroute festlegen, bevor der Nutzen freigegeben wird

Auswahlmatrix
Welches Trennverfahren passt zu Leiterplatte und Bestückung?
V-Nut / V-Score
Stegfräsen + Mouse-Bites
Lasertrennung
Keinen universellen Bauteilabstand freigeben
Entscheidungsgrundlage für Einkäufer
Plattenzustand → Prozessroute → RFQ-Daten → Freigabenachweis
| Leiterplatten- oder Nutzenzustand | Wahrscheinliche Route | Hauptgrenze | Freigabeprüfung |
|---|---|---|---|
| Rechteckiger Nutzen mit geraden Trennlinien | V-Nut oder Hybrid aus V-Nut und Fräsen | Ausbrechbelastung, Reststeg, Kantenbild | Nutposition und Reststegmessung; bei Bedarf Trennversuch am Nutzen |
| Gekrümmte Kontur, Kerbe oder Innenfenster | CNC-Fräsen | Werkzeugdurchmesser, Eckenradius, Unterstützung, Schnittfuge | Erstmuster-Messung von Kontur und Ausschnitt gegen die Zeichnung |
| Unregelmäßige Leiterplatte im Bestückungsnutzen | Stegfräsen mit Mouse-Bites | Stegposition, Nutzensteifigkeit und Stegrest | Handhabungsversuch, Prüfung der Steggeometrie und Kante nach dem Ausbrechen |
| Dünnes, flexibles, sprödes oder randnah bestücktes Design | Laser-Machbarkeitsprüfung oder unterstütztes, belastungsarmes Fräsen | Materialreaktion, Wärmeeinfluss, Vorrichtung und Verunreinigung | Kantenprüfung sowie Maß-, Sauberkeits- oder Dehnungsnachweis nach Vorgabe |
| Modulkante mit metallisierten Halblöchern | Durchkontaktierung mit anschließend kontrollierter Kantenfräsung | Lochposition, Metallisierung und Ausbruchgeometrie | Sicht- und Maßprüfung der Halblöcher nach Freigabezeichnung |
| Kartenkanten-Steckverbinder | Konturfräsen plus zeichnungsgeführte Fase | Fasenwinkel/-tiefe, Leiterplattendicke und Hartgoldbereich | Prüfung von Fasenmaß und Kante; Schichtnachweis bei Anforderung |
| RFQ-Eingabe | Warum sie die Route verändert | Anzufordernder Nachweis |
|---|---|---|
| Gerber oder IPC-2581 + mechanische Kontur | Definiert die führende Kontur, Ausschnitte, Schlitze und metallisierte Kanten | CAM/DFM-Befund und freigegebene Nutzen- oder Profilzeichnung |
| Material, Lagenaufbau, Kupfer und Enddicke | Verändert Steifigkeit, Schneidverhalten, Nutgeometrie und Toleranz | Materialbestätigung und vereinbarte Konturtoleranz |
| Bestückungszeichnung + randnahe Bauteile | Zeigt Gehäuse, die Biegung, Vibration, Staub oder Wärmeeinfluss ausgesetzt sind | Sperrbereichsprüfung, Vorrichtungskonzept und gegebenenfalls Dehnungsplan |
| Nutzenrand, Fiduzials, Werkzeugbohrungen und Fördergrenzen | Steuert Bestückungshandhabung und Ausrichtung beim automatischen Trennen | Freigegebene Nutzenzeichnung und Erstmuster-Passprüfung |
| Fertigkante und Gehäuseanforderung | Bestimmt, ob genutete Kante, Stegrest oder gefräste Kante zulässig ist | Sichtstandard, Schlüsselmaßbericht oder Passmuster nach Vorgabe |
| Prüf- und Dokumentationsanforderung | Definiert den Freigabeumfang vor Produktion statt nach Versand | FAI-Maße, Kantenfotos, Losdaten oder kundenspezifischer Bericht |
Für Standard-FR-4-Nutzen werden als vorläufige Designwerte häufig ein CNC-Konturziel um ±0,1 mm, ein V-Nut-Reststeg um 0,3–0,5 mm, Mouse-Bite-Bohrungen um 0,5–0,6 mm bei 0,75–1,0 mm Raster und gefräste Innenausschnitte ab etwa 1,0 mm Breite diskutiert. Jeder Wert muss für Material, Dicke, Geometrie und Prozessroute bestätigt werden.
Merkmalskontrolle
Wie spezielle PCB-Kantenmerkmale freigegeben werden
Komplexe Konturen und Innenausschnitte
V-Nut-Geometrie
Haltestege und Mouse-Bites
Metallisierte Halblöcher und Kanten
Goldfinger-Fasen und Kantenbrüche
Laser-Machbarkeit für sensible Designs
Nutzengestaltung
Der Nutzen muss Fertigung, Bestückung und Trennung dienen
Geben Sie Förderbreite, erforderliche Randbreite, Werkzeuglochkonvention und Regeln für globale/lokale Fiduzials des Bestückers an. Ein 5-mm-Rand oder 1,0-mm-Fiduzial kann ein Gesprächsausgangspunkt sein; freigegeben werden die Werte nach Anlage, Schablone und Vorrichtung des Bestückers. Bad-Mark-Flächen, Barcodes, Coupons und Rückverfolgbarkeitsmarkierungen benötigen ebenfalls Randfläche.
CAM vergleicht Leiterplattendrehung, Frässpur, Durchgängigkeit der V-Nut sowie Kupfer- und Wärmebalance. V-Nut kann geradkantige Leiterplatten eng anordnen, während Fräsnutzen Werkzeugzugang und Stege benötigen. Bei überstehenden Steckverbindern, hohen Bauteilen oder Selektivlötvorrichtungen kann Bestückungsfreiraum wichtiger als Laminatausbeute sein.
Stege müssen symmetrisch genug für die Handhabung liegen, aber nicht an Flexübergängen, kontrollierten Steckkanten oder neben belastungsempfindlichen Bauteilen. Werte von 0,5–0,6 mm Lochdurchmesser und 0,75–1,0 mm Raster gelten als vorläufig. Stegbreite, Lochanzahl, Ausbrechrichtung und zulässiger Rest gehören auf die freigegebene Nutzenzeichnung.

Designszenarien
Typische Szenarien für PCB-Profilierung und Nutzentrennung
V-Nut mit kontrollierter Trennbedingung
CNC-Fräsen mit bezugsgeführter Prüfung
Stegfräsen um Bestückungsrisiken herum
Halblöcher in die Profilierung integrieren
Kontaktlose oder unterstützte Belastungsprüfung
Materialspezifische Kantenabnahme
Design- und RFQ-Leitfaden
Was Engineering vor der PCB-Profilierung definieren muss
1. Eine führende Kontur liefern
2. Bestückungsablauf angeben
3. Fertigkante und Freigabeumfang definieren
Risiko bei der Nutzentrennung nach der Bestückung kontrollieren
Vorrichtungs- und Ausrichtungsdaten
Dehnungsempfindliche Bauteile
Prüfung und Normengrenze der PCB-Profilierung
Materialentscheidung
Wie das Substrat die PCB-Profilierung verändert
| Substrat | Hauptrisiko an der Kante | Prozessprüfung | Kundendaten / Freigabeprüfung |
|---|---|---|---|
| Standard- oder High-Tg-FR-4 | Faserüberstand, Harzschmieren, Delamination oder Werkzeugverschleiß | CNC, V-Nut oder Stegfräsen nach Kontur und Bestückung | Laminat, Dicke, Konturtoleranz; Maße und Kantenbild prüfen |
| PTFE- / RF-Laminat | Schmieren der weichen Matrix, Kupferüberstand oder Schichtkantenschaden | Materialspezifisches Fräsen und Unterstützen; Laser nur nach Machbarkeitsprüfung | Exaktes Laminat und RF-Kantengrenzen; Schmieren, Überstand, Delamination prüfen |
| Aluminium- oder Kupferkern-PCB | Metallgrat, Schmieren und Schaden an der Dielektrikum-Grenze | Metallgerechtes Fräsen oder Nuten mit Gratkontrolle | Basismetall-Dicke und Auflagefläche; Grat und Grenzfläche prüfen |
| Polyimid-Flex | Reißen, Dehnen, Rückstände oder thermische Kantenwirkung | Laser-Machbarkeit oder unterstütztes Präzisionstrennen | Flexaufbau und Coverlay; Kontur, Kante und Rückstände prüfen |
| Starrflex | Beschädigung oder Delamination am Starr-Flex-Übergang | Trennfolge und Unterstützung von Übergangszonen fernhalten | Übergangsgeometrie und Biegebereich; Übergangsintegrität prüfen |
| Keramik | Ausbrüche und Rissbeginn durch mechanische oder thermische Last | Spezialbearbeitung oder Laser-/Ritzprüfung nach Keramiktyp | Material, Dicke, zulässiger Ausbruch; vergrößerte Kantenprüfung |
Übertragen Sie keine Frästoleranz oder Trennregel von einer Substratfamilie auf eine andere. Mindestmerkmale, Werkzeugzugang, Kantenabnahme und Nachweise werden in der CAM-Prüfung bestätigt.
Nach Reflow und Inspektion
Nutzentrennung nach der Bestückung ist ein PCBA-Prozessschritt
Nur einsetzen, wenn Nutzen, Bauteilplatzierung und Produktrisiko die Biegelast zulassen. Ausbrechrichtung und Unterstützung definieren. Kein pauschaler Stückzahlschwellenwert rechtfertigt manuelle Trennung; entscheidend sind dokumentiertes Risiko und Wiederholbarkeit.
Eine Stützvorrichtung kann die Plattenbewegung begrenzen, während Stege getrennt werden. Werkzeugzugang, lokaler Bauteilabstand, Absaugung und Entnahme sind zu prüfen. Geführtes Fräsen reduziert unkontrolliertes Brechen, beseitigt jedoch nicht jedes Vibrations- oder Vorrichtungsrisiko.
Laser vermeidet Schneidwerkzeugkontakt und kann für ausgewählte dünne, flexible oder randnah bestückte Baugruppen geeignet sein. Material, Wärmeeinfluss, Dämpfe/Rückstände und Kantenqualität bleiben zu prüfen. Das Verfahren ist kontaktlos, nicht risikofrei; der Nachweis wird produktspezifisch definiert.

Kosten ohne unbelegte Einsparversprechen
Profilierungskosten durch weniger Randbedingungen senken—nicht durch weniger Nachweise
Array-Ausrichtungen vergleichen
Funktionale und kosmetische Kanten trennen
Datenpaket vor Werkzeugfreigabe einfrieren
| Kostentreiber | Engineering-Frage | Praktische Maßnahme |
|---|---|---|
| Nutzenausbeute | Verbessern Drehung oder gerade V-Nuten das Array? | Freigegebene Verschachtelungen statt pauschaler Prozentwerte vergleichen |
| Fräsweg und Ausschnitte | Welche Konturen und Fenster sind funktional notwendig? | Geometrie vereinfachen, wo das Mechanikdesign es erlaubt |
| Stegnacharbeit | Wo sind Reste zulässig oder gehäusekritisch? | Stege an unkritischen Kanten platzieren und Restmaß definieren |
| Spezielle Kantenmerkmale | Welche Halblöcher, Fasen oder metallisierten Schlitze sind erforderlich? | Nur funktionale Merkmale mit kontrollierter Zeichnung fordern |
| Trennung nach Bestückung | Welche Unterstützung, Sauberkeit und Dehnungskontrolle ist nötig? | Prozess vor Freigabe der Bestückungswerkzeuge wählen |
| Freigabenachweis | Welche Maße und Aufzeichnungen senken das Käuferrisiko? | Passenden Bericht anfordern statt Prüfung zu streichen |
Routenvergleich mit dem Angebot anfordern
FAQ
Fragen zu PCB-Nutzentrennung und Profilierung
Was ist der Unterschied zwischen PCB-Profilierung und Nutzentrennung?
Wie wähle ich zwischen CNC-Fräsen, V-Nut, Stegfräsen und Lasertrennen?
Ist V-Nut oder Stegfräsen für einen SMT-Nutzen besser?
Welcher Bauteilabstand ist zu einer PCB-Trennlinie erforderlich?
Welche Mouse-Bite- und V-Nut-Werte gehören in die Fertigungszeichnung?
Kann die Profilierung metallisierte Halblöcher, Innenausschnitte und Goldfinger-Fasen umfassen?
Welche Daten werden für ein Angebot zur PCB-Profilierung und Nutzentrennung benötigt?
Internationale RFQ-Abstimmung
Ein Profilierungs-Datenpaket für verteilte Teams
APTPCB nimmt internationale PCB- und PCBA-Anfragen an. Revisionsgeführte Dateien, metrische Maße und explizite Freigaben sorgen dafür, dass Engineering, Einkauf und Bestückung denselben Nutzen prüfen.
Senden Sie führende Mechanikzeichnung, Bestückungsgrenzen und geforderte Prüfaufzeichnungen. Zeitzone, Fracht und Import werden im Angebot bestätigt und nicht als unbelegte Lieferzeitversprechen in die Seite eingebaut.
Geben Sie Maße in Millimetern, geltende IPC-Revision/Klasse und kundenspezifische Grenzwerte an. Zertifizierungs- oder Regulierungsanforderungen sind vor Lieferantenfreigabe gegen aktuelles Zertifikat und Geltungsbereich zu prüfen.
Führen Sie PCB-Kontur, Nutzenzeichnung, Schablonen-/Vorrichtungsgrenzen und Trennroute nach der Bestückung unter einer Revision, damit Fertigung und Bestückung nicht gegen unterschiedliche Nutzendefinitionen optimieren.
Nennen Sie Zielort, Stückzahl, Verpackung und Dokumentationsbedarf mit der technischen RFQ. Versandweg, Incoterms, Termin und zielortspezifische Unterlagen werden im formalen Angebot bestätigt.
DFM-geprüfte Route für Ihre PCB-Profilierung erhalten
Laden Sie Kontur, Lagenaufbau, Material, Bestückungszeichnung, Nutzengrenzen und Fertigkante hoch. APTPCB prüft die praktikable Route, benennt fehlende Freigabedaten und kalkuliert den vereinbarten Umfang ohne universelle Trennregeln zu erfinden.