
Industrie
Industriesteuerung
Mehrere PCBAs, Anzeige, Kühlung und Kabelsatz werden integriert; Last-, Sicherheits- oder Dauertest müssen im Prüfplan spezifiziert sein.
MechanikVerdrahtungEndtest
SYSTEMINTEGRATION
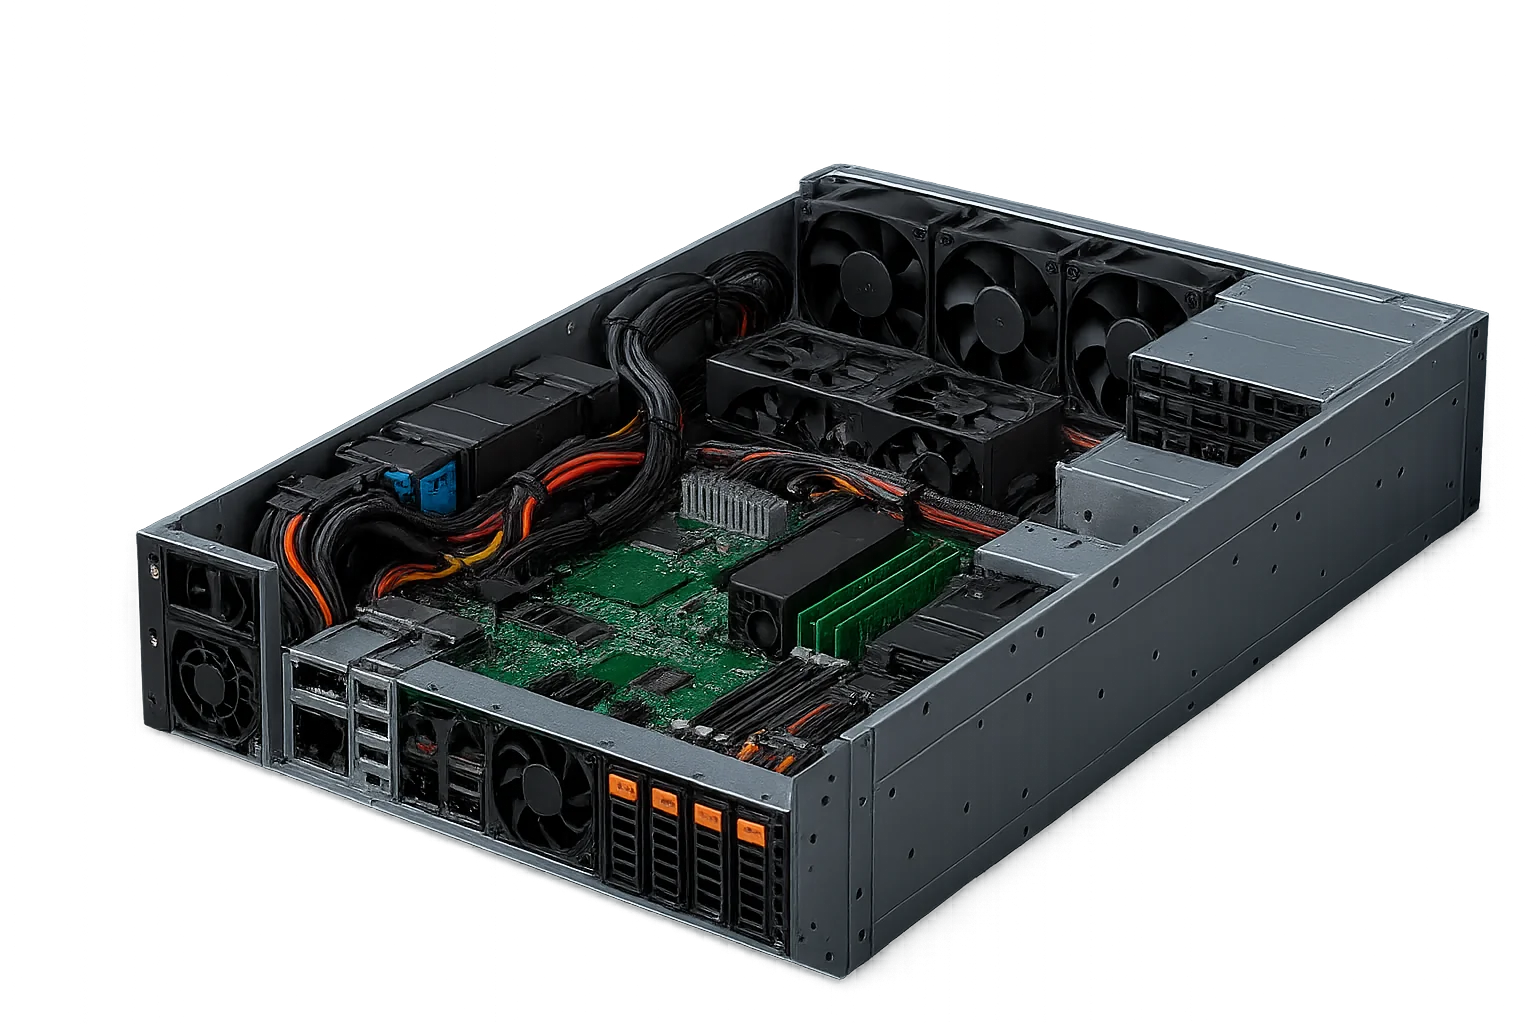
Box-Build Assembly ist die elektromechanische Systemintegration nach der Leiterplattenbestückung: Geprüfte PCBAs werden mit Gehäuse, Kabelbaum und weiteren Komponenten montiert, auf Wunsch programmiert, nach kundenseitigem Prüfplan getestet und gemäß freigegebener Pack-out-Vorgabe verpackt.
Diese Seite fokussiert Systemintegration nach der Leiterplattenbestückung, nicht nur SMT/THT oder Kabelkonfektion.
Format, Gewicht, Schnittstellen, Werkzeuge und Prüfmittel werden vor dem Angebot bewertet.
Mechanik, Verdrahtung, Programmierung/Test und Pack-out erhalten klare Abnahmekriterien.
BOM, Zeichnungen, Firmware und Prüfplan werden auf den vereinbarten Nachweisumfang bezogen.
Box-Build Assembly ist die übergeordnete Montage, die eine geprüfte PCBA mit Gehäuse, Kabelsatz, Bedienelementen, Kühlung und weiteren Baugruppen zu einem funktionsfähigen Produkt oder Subsystem verbindet.
Anders als Seiten zu SMT/THT, Bauteilbeschaffung oder Kabelkonfektion behandelt diese Seite die Schnittstellen und Freigaben des Gesamtsystems: mechanischer Sitz, Verdrahtung, Firmware, Endtest, Kennzeichnung und Versandzustand.
APTPCB bestätigt den tatsächlich ausführbaren Umfang erst nach Prüfung der Produktunterlagen. Regulatorische Zulassung, Systemleistung, Feldsicherheit und Konformität des Endprodukts bleiben in der Verantwortung des Kunden.
FREIGABENACHWEISE
Das praktische Risiko im Box Build ist nicht nur, ob Teile montiert sind, sondern ob jedes Teil mit Zeichnung, Verlegeweg, Drehmomentwert, Firmware-Revision und Testgrenze nachweisbar verknüpft ist. Ein Freigabetor macht diese Anforderungen vor dem Versand prüfbar.
Als vertraglich vereinbarte Referenzen kommen IPC-A-610 für die Abnahme elektronischer Baugruppen, IPC/WHMA-A-620 für Kabel und Kabelbäume sowie ANSI/ESD S20.20 für ein ESD-Kontrollprogramm infrage. Mechanischer Sitz und Endtest folgen den freigegebenen Kundenzeichnungen und Prüfgrenzen.
RFQ-EINGABEN
Ein belastbares Box-Build-Angebot benötigt mechanische, elektrische, Firmware-, Test- und Logistikdaten im gleichen Revisionsstand. Fehlende Vorgaben führen sonst zu Annahmen, Nachfragen oder einem eingeschränkten Angebotsumfang.
Für NPI senden Sie das beste verfügbare Datenpaket und kennzeichnen offene Punkte. Vor Wiederholproduktion sollten Produktdaten, Arbeitsanweisung, Prüfplan und Pack-out-Vorgabe gemeinsam freigegeben sein.
BOX-BUILD UMFANG
Der Leistungsumfang wird aus Produktdaten, Montagefolge, Prüfplan und Versandzustand abgeleitet und vor Produktionsfreigabe dokumentiert.
Mechanische Integration
PCBAs, Displays, Lüfter und Hardware nach freigegebener Zeichnung montieren; Sitz-, Spalt- und Drehmomentkriterien im RFQ festlegen.
Kabelbaumfertigung
Beigestellte oder freigegebene Kabelsätze installieren, kennzeichnen und routen; Konfektionierung und Prüfung separat bestätigen.
Firmware & Test
Programmierung und Endtest nach Kundendatei und Prüfplan; Schnittstelle, Vorrichtung, Grenzwerte und Logformat vorab freigeben.
Verpackung & Logistik
Zubehör, Etiketten, ESD-Schutz und Versandverpackung nach freigegebener Pack-out-Zeichnung zusammenstellen.
ABLAUF
Von der Machbarkeitsprüfung bis zur dokumentierten Produkt- und Pack-out-Freigabe.
Machbarkeit klären
BOM, Zeichnungen, Verdrahtung, Drehmoment, Firmware, Prüfplan und Pack-out auf Vollständigkeit und Umsetzbarkeit prüfen.
Mechanik integrieren
PCBA, Kühlung, Displays und Hardware nach Arbeitsanweisung montieren; Sitz und Verschraubung vor dem Schließen freigeben.
Verdrahtung installieren
Kabelsätze nach Verdrahtungsplan anschließen, kennzeichnen und zugentlasten; vereinbarte elektrische Prüfungen durchführen.
Programmieren & prüfen
Freigegebene Firmware laden und den vereinbarten Endtest mit definierten Grenzwerten und Nachweisen ausführen.
Pack-out
Zubehör, Anleitungen, Etiketten und Schutzverpackung prüfen; Versandzustand gegen die Pack-out-Vorgabe freigeben.
ANWENDUNGEN
Die konkrete Ausführung hängt von Zeichnungen, Testverantwortung und dem geforderten Lieferzustand ab.
LEISTUNGSUMFANG
Der Umfang wird nach den Freigaberisiken gegliedert: mechanischer Sitz, Verdrahtung, Einschaltprüfung, Firmware, elektrische Sicherheit und Versandzustand.
ESD-, MSD-, Sauberkeits-, Werkzeug- und Verpackungsanforderungen werden produktbezogen geprüft und im Fertigungsplan festgelegt.
QUALITÄT
Viele Box-Build-Fehler lassen sich vor dem Schließen des Gehäuses leichter erkennen. Deshalb liegen die Kontrollen an den Freigabepunkten für Mechanik, Verdrahtung und Einschaltprüfung.
Verbindungselemente, Werkzeugstatus, Drehmomentvorgabe, Spaltmaß und Kosmetik werden anhand der freigegebenen Zeichnung geprüft.
Steckrichtung, Polarität, Kennzeichnung, Zugentlastung und Verlegung werden geprüft, bevor Abdeckungen den Zugang begrenzen.
Firmware-Revision, Prüfvorrichtung, Grenzwerte, Ergebnis und gewünschter Seriennummernbezug folgen dem vereinbarten Prüfplan.
Gehäuse, Kühlung und Leistungsverbindungen mit kundendefinierten Sicherheits- und Funktionstests.
Mehrere Baugruppen, Sensorik und Aktoren mit definierten Sauberkeits-, Kennzeichnungs- und Prüfanforderungen.
Gateway- und Hub-Integration mit projektspezifischer Programmierung, Funkprüfung und Verpackung.
Zubehör, Anleitung, Kundenetikett und Versandverpackung nach freigegebener Pack-out-Zeichnung.
FREIGABETORE
Der Unterschied liegt im Nachweispaket: Verschraubung, Kabelsatz, Firmware, Test, Pack-out und Seriennummerndaten bleiben verbunden.
Prüftor 1
Freigabenachweis
• Verbindungselement und Drehmomenttabelle passen zur Zeichnung.
• Spaltmaß, Dichtung, Frontplatte und Etikettausrichtung werden geprüft.
• Kosmetik- oder Sitzabweichungen werden vor der elektrischen Freigabe geklärt.
Prüftor 2
Freigabenachweis
• Steckerkodierung, Polarität und Etikettentext werden verifiziert.
• Zugentlastung und Biegeradius werden gegen den Verdrahtungsplan geprüft.
• Hi-Pot wird ergänzt, wenn der Kunden-Testplan es fordert.
Prüftor 3
Freigabenachweis
• Firmware-Revision oder Checksumme wird im Traveler erfasst.
• Prüfvorrichtungs-ID, Kalibrierstatus und Pass/Fail-Grenzen werden aufgezeichnet.
• Das vereinbarte Testergebnis wird im festgelegten Umfang dem Fertigungsnachweis zugeordnet.
Prüftor 4
Freigabenachweis
• Zubehörkit und Anleitungsliste werden geprüft.
• ESD-, Schaum-, Karton- und Palettenanforderungen werden kontrolliert.
• Barcode oder Kundenlabel wird nach der vereinbarten Prüfregel kontrolliert.
Kostenkontrolle
Prüfbare Kostentreiber
• Material, Werkzeuge und Prüfvorrichtungen werden gemeinsam in der Arbeitsvorbereitung betrachtet.
• Änderungen lassen sich gegen mechanische, elektrische und Verpackungsunterlagen prüfen.
Skalierung
Prüfbare Kostentreiber
• Variantenregeln werden dokumentiert, statt bei jedem Fertigungsauftrag neu interpretiert zu werden.
• Verpackung und Kennzeichnung werden vor dem Serienhochlauf freigegeben.
Fragen, die Engineering und Einkauf vor der Freigabe einer PCBA in die Systemintegration typischerweise stellen.
Laden Sie die Dateien hoch, die mechanischen Sitz, Verdrahtung, Firmware, Test und Versand definieren, damit das Angebot den gesamten Freigabepfad abdeckt.