
Flex-to-install
Einmalige Faltung bei der Endmontage
Die Baugruppe wird in ihre Einbauform gebracht und bleibt dort. Entscheidend sind Übergangszonen, Endform, Montagezugang und die Vermeidung eines scharfen Knicks.
EinbauformÜbergangKeep-out

FLEX / STARRFLEX PCBA
Bei der Flex- und Starrflex-Bestückung werden flexible Polyimidbereiche und starre Bauteilzonen kontrolliert durch Druck, Bestückung, Reflow, Inspektion und Endformung geführt. APTPCB stimmt dafür Biegeklasse, Stiffener, Carrier und Prüfplan auf Ihre Baugruppe ab.
Die richtige Wahl folgt aus Bewegung, Bauraum, Servicebedarf und Gesamtkosten des Systems – nicht allein aus dem Stückpreis der Leiterplatte.
Geeignet für einen flexiblen Tail oder eine definierte Biegezone; Stiffener stabilisieren Kontakt- und Bestückungsbereiche.
Geeignet, wenn mehrere starre Funktionsinseln ohne zusätzliche Steckverbinder in engem Bauraum verbunden werden sollen.
Oft sinnvoll, wenn lösbare Verbindungen, Feldreparatur oder getrennte Beschaffung wichtiger als maximale Integration sind.
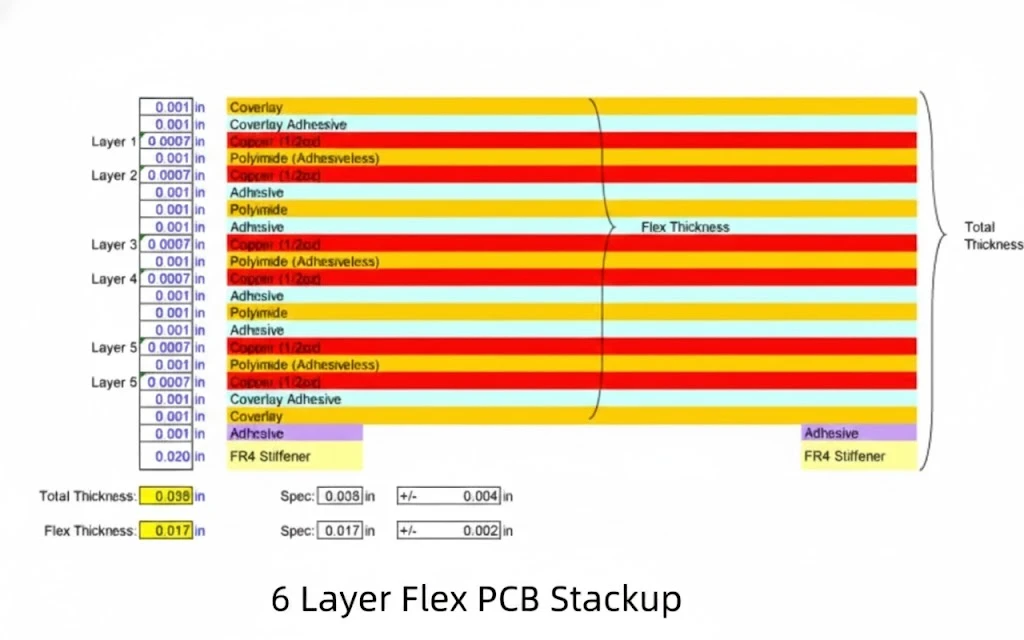
Eine Flex-Baugruppe ist kein biegsames Standard-PCBA. Der Materialaufbau, die Position von Coverlay und Stiffener, die Biegerichtung und die spätere Einbauform bestimmen, wo die Baugruppe gestützt, erwärmt, geprüft und vereinzelt werden darf.
Die wichtigste Unterscheidung lautet Flex-to-install oder dynamische Bewegung. Eine einmalige Faltung benötigt andere Design- und Freigabekriterien als eine Baugruppe, die im Betrieb wiederholt bewegt wird. Lebensdauerziele sind deshalb Kundenanforderungen und keine pauschale Eigenschaft der Bestückung.
VERANTWORTUNGSGRENZE
APTPCB kann Fertigbarkeit, Unterstützung, Prozessfolge, Lötstelleninspektion und die vereinbarten elektrischen oder funktionalen Prüfungen bewerten. Der Kunde bleibt verantwortlich für Einbauraum, Bewegungsprofil, mechanische Lasten, Lebensdauerziel sowie Sicherheits- und regulatorische Anforderungen des Endprodukts.
Als technische Bezugsbasis können je nach Auftrag IPC-2223 für Flex-/Starrflex-Design, IPC-6013 für flexible Leiterplatten sowie J-STD-001 und IPC-A-610 für Lötprozess und Baugruppenabnahme vereinbart werden. Klasse, Revision, Zusatzanforderungen und Akzeptanzkriterien müssen im Auftrag festgelegt sein.
TYPISCHE RISIKEN
Knicke und ungestützte Tails, Zug an der Starr-Flex-Übergangszone, falsch positionierte Stiffener, unpassende Coverlay-Öffnungen, Feuchtigkeit vor dem Löten sowie eine ungünstige Vereinzelung können Leiter, Lötstellen oder Laminat schädigen.
Verdeckte Lötstellen, Steckverbinderbereiche und mechanisch belastete Übergänge benötigen jeweils andere Nachweise. Deshalb wird der Prüfplan aus realen Ausfallrisiken abgeleitet und nicht aus einer festen, für alle Baugruppen identischen Prüfliste.
ENTSCHEIDUNGS- UND LEISTUNGSUMFANG
Vier Arbeitsbereiche verbinden Produktmechanik, Leiterplattendaten, Montageprozess und prüfbare Freigabekriterien.
RFQ- und Datenbaseline
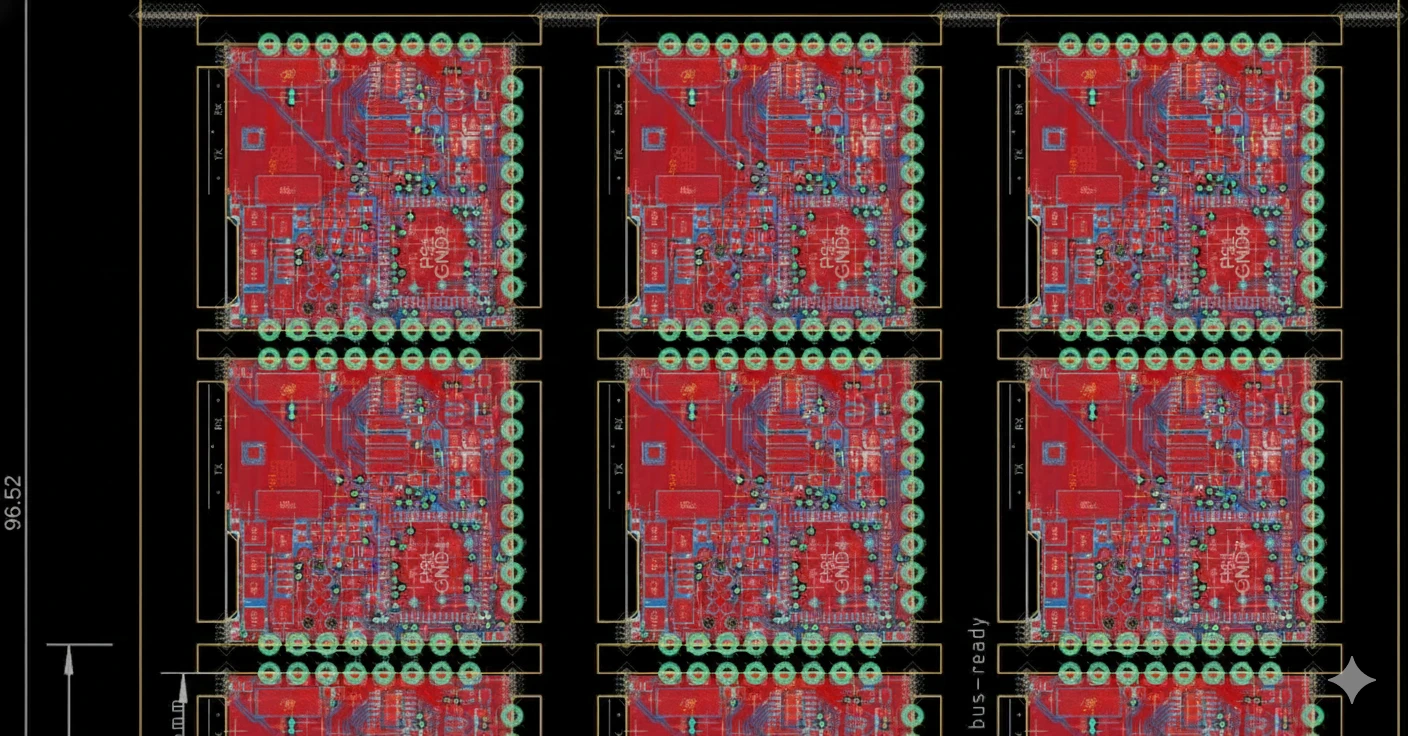
Stack-up, Gerber/ODB++, BOM, Pick-and-Place, Kontur, Stiffener, Coverlay, Panel und Revisionsstand werden gemeinsam abgeglichen.
Biege- und Übergangszonen
Statische oder dynamische Bewegung, Biegerichtung, Endform, Keep-outs und mechanisch belastete Übergänge werden vor dem Tooling geklärt.
Carrier und Prozessfolge
Auflageflächen, Fiducials, Pastendruck, Bauteilzugang, Reflow-Unterstützung, Nacharbeit und Vereinzelung werden als eine Kette geplant.
Prüfung und Liefernachweise
Sichtprüfung, AOI, Röntgen, elektrische oder funktionale Tests sowie Stichprobe und Akzeptanzgrenzen werden auftragsbezogen definiert.
SECHS FREIGABETORE
Jedes Tor beantwortet eine konkrete Käuferfrage und verhindert, dass offene Mechanik- oder Testannahmen erst nach dem Tooling sichtbar werden.
Datensatz abgleichen
Revisionen von Fertigungsdaten, BOM, Pick-and-Place, Zeichnungen und Testanforderungen auf einen freigegebenen Stand bringen.
Biegeklasse festlegen
Flex-to-install, Wartungsbewegung oder dynamischer Betrieb einschließlich Richtung, Radiusvorgabe und Lebensdauerziel kennzeichnen.
Panel und Carrier prüfen
Unterstützung, Fiducials, Klemmung, Tail-Schutz, Stiffener und Vereinzelungsfolge gegen die Baugruppengeometrie prüfen.
Montagefenster freigeben
Schablone, Pastendruck, Bestückungsreihenfolge, Reflowprofil und zulässige Nacharbeit auf Material und Bauteile abstimmen.
Inspektion und Test ausführen
Vereinbarte Lötstellen-, elektrische, funktionale oder mechanische Merkmale mit dokumentierten Akzeptanzgrenzen prüfen.
Endform und Nachweise freigeben
Vereinzelung, finale Formgebung, Kennzeichnung, Abweichungen und bestellte Prüfberichte vor Versand bestätigen.
BIEGEKLASSEN
Die Biegeklasse steuert Designprüfung, Handling, Tooling und die Aussagekraft der späteren Freigabe.
TECHNISCHE BASELINE
Statt pauschaler Grenzwerte wird jede Baugruppe gegen ihren Materialaufbau, ihre Mechanik und ihre bestellten Akzeptanzkriterien geprüft.
Polyimidbasierte Aufbauten können Feuchtigkeit aufnehmen. Lagerung, eventuelle Trocknung und Reflow werden deshalb aus Material, Oberfläche, Verpackungszustand und Herstellerangaben abgeleitet – nicht aus einem universellen Rezept.
QUALITÄTSPLAN
Die Prüftiefe folgt Baugruppengeometrie, Lötstellenzugang, Biegeklasse und Kundenanforderung; sie wird nicht als pauschales Komplettpaket versprochen.
Carrier, Tail-Führung und definierte Greifbereiche reduzieren unbeabsichtigte Verformung während Transport und Montage.
Auflage, Schablone, Fiducials und Bauteilzugang werden für die reale Flex- und Stiffenergeometrie geplant.
Sichtprüfung oder AOI wird bei Bedarf durch Röntgen ergänzt; Methode und Akzeptanz richten sich nach Gehäuse und Auftrag.
Vereinzelung, finale Form, Kennzeichnung, Reparaturen und Abweichungen werden gegen den freigegebenen Lieferumfang geprüft.
Flex-Tails verbinden Display, Sensor, Antenne oder Taster in begrenztem Bauraum; Kontakt- und Stiffenerzonen müssen mechanisch definiert sein.
Starrflex kann mehrere Funktionsinseln falten und Steckverbindungen reduzieren; Signal- und Mechanikanforderungen bleiben Teil der Systemprüfung.
Bei wiederholter Bewegung werden Weg, Frequenz, Torsion, Temperatur und Lebensdauerziel vor Design- und Prüfplanung festgelegt.
Weniger Kabel- und Steckstellen können Integrationsrisiken reduzieren; die Gesamtbaugruppe muss dennoch unter realen Lasten qualifiziert werden.
FREIGABE & GESAMTKOSTEN
Klare Datenstände, risikobasierte Prüfungen und eine frühe Architekturentscheidung schützen Qualität und Budget.
Freigabe
Freigabefrage
Sind alle Dokumente auf demselben Revisionsstand und sind Biegezonen eindeutig markiert?
Freigabe
Freigabefrage
Bleiben Flex-Tails und Übergänge in jedem Prozessschritt unterstützt und zugänglich?
Freigabe
Freigabefrage
Welche Risiken muss der Test erkennen und welche Nachweise werden tatsächlich geliefert?
Freigabe
Freigabefrage
Ist nachvollziehbar, was geprüft wurde und welche offenen Punkte der Kunde akzeptiert hat?
Kosten
Wann ergänzen?
Starrflex spart nicht automatisch Kosten; der Vorteil entsteht, wenn Integration andere Teile oder Montageschritte wirklich ersetzt.
Kosten
Kostenhebel
Panelausnutzung, Stiffenervarianten, Prüfaufwand und geplante Revisionen vor der Toolingentscheidung offenlegen.
Entscheidungen zu Architektur, Carrier, Feuchteführung, Prüfung und Verantwortungsgrenzen vor der Anfrage.
Ein vollständiger Datensatz verkürzt Rückfragen und macht Tooling, Prüfplan und Lieferumfang vergleichbar.